
¿Cómo se diseñan piezas torneadas de metal que sean rentables de fabricar?
Por qué las decisiones de diseño determinan la mayor parte del costo de las piezas torneadas de metal
A pieza torneada de metalse produce en un torno, donde la pieza de trabajo gira y una herramienta de un solo punto elimina el material a lo largo del eje de rotación. Este proceso es muy eficiente para entidades cilíndricas, pero tiene límites geométricos. Las características que quedan fuera de esos límites fuerzan operaciones secundarias, herramientas especiales o tiempos de ciclo más lentos.
Las opciones de diseño que más importan:
- Llamadas de tolerancia que exceden lo que el proceso contiene naturalmente
- Requisitos de acabado superficial que requieren operaciones secundarias.
- Espesor de la pared que causa vibración o deflexión.
- Especificaciones de roscas que requieren herramientas especiales.
- Dureza del material que acelera el desgaste de la herramienta.
Una pieza diseñada para el proceso de torneado desde el principio costará menos, funcionará más rápido y mantendrá la tolerancia de manera más consistente que una pieza que considera el torneado como una ocurrencia tardía.
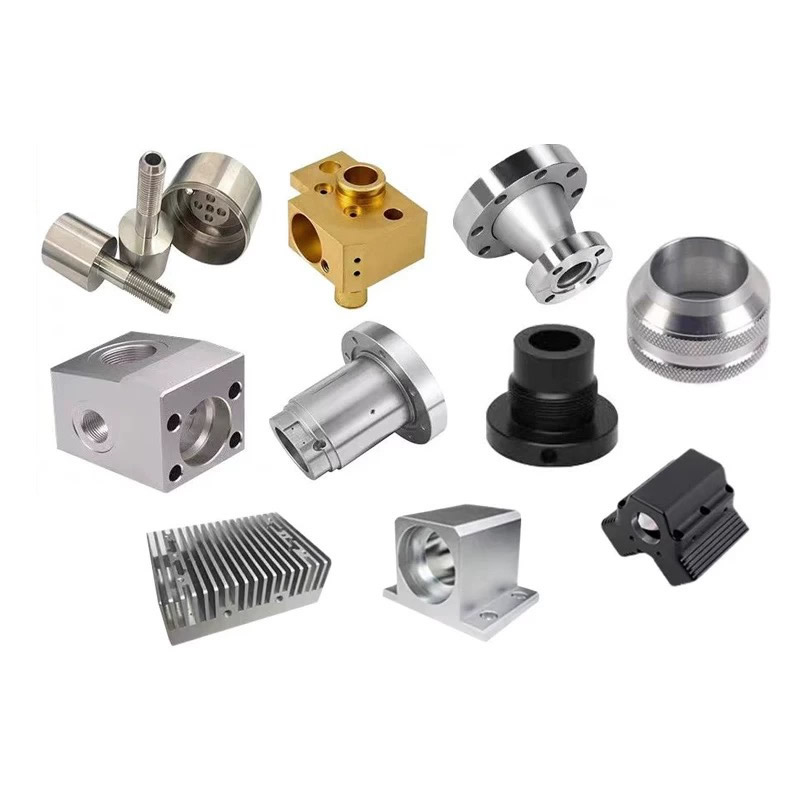
Tres características de diseño que aumentan el costo de rotación
Tolerancia excesiva: el hábito más caro
Un error común es aplicar tolerancias estrictas a todas las dimensiones en lugar de solo a las funcionales. El torneado estándar tiene una retención de ±0,05 mm en metales según ISO 2768-f. El torneado de precisión alcanza ±0,01 mm. Pero una tolerancia de ±0,01 mm en una dimensión no funcional añade coste sin añadir valor.
| Nivel de tolerancia | Proceso típico | Impacto relativo en el costo |
|---|---|---|
| ±0,10 milímetros | Torneado estándar | Base |
| ±0,05 milímetros | Torneado estándar | +0–10% |
| ±0,02 milímetros | Torneado de precisión, medición en proceso | +20–35% |
| ±0,005 mm | Torneado de precisión + SPC, control térmico | +50–80% |
La solución:Aplique tolerancias estrictas sólo a las superficies de contacto, asientos de rodamientos e interfaces funcionales. Deje las dimensiones cosméticas y de espacio libre con tolerancia general.
Paredes delgadas y voladizos largos
Un espesor de pared inferior a 1 mm en unpieza torneada de metalinvita a vibraciones, charlas y desviaciones. La herramienta empuja la pared en lugar de cortarla limpiamente. El resultado son dimensiones inconsistentes y un acabado superficial deficiente.
La solución:Si funcionalmente se requiere una pared delgada, especifique un material libre de tensiones y espere parámetros de corte más lentos. Si la pared no es funcionalmente necesaria, espese. Una pared de 1,5 mm se mecaniza cuatro veces más rápido que una pared de 0,8 mm con la misma tolerancia.
Roscas y ranuras que requieren herramientas especiales
Las roscas métricas e imperiales estándar se cortan con herramientas disponibles en el mercado en tiempos de ciclo normales. Pero los perfiles de rosca no estándar, las roscas a la izquierda, las roscas de inicio múltiple y las ranuras internas estrechas requieren herramientas rectificadas a medida, velocidades más lentas y, a menudo, una segunda operación.
La solución:Utilice perfiles de rosca estándar siempre que sea posible. Si se requiere una rosca especial, consolidela en una característica por pieza en lugar de distribuirla en varios diámetros.
Selección de materiales: adaptación del rendimiento al proceso
El material determina la velocidad de corte, la vida útil de la herramienta, el acabado de la superficie y los requisitos de operación secundaria. En Nuote Metals, torneamos cinco familias de materiales, cada una con un comportamiento de mecanizado distinto.
| Material | maquinabilidad | Mejor para | Notas de diseño |
|---|---|---|---|
| Latón (C36000) | Excelente (índice 100%) | Conectores, accesorios y casquillos de gran volumen | Corte más rápido, mejor control de viruta, menor desgaste de herramienta |
| Latón (C2680) | Bueno (~30% índice) | Piezas eléctricas que requieren ductilidad. | Velocidades más lentas, virutas más largas y sin plomo |
| Aluminio (6061) | Muy bien | Carcasas ligeras, espaciadores, disipadores de calor. | Altas velocidades, buen acabado, gomoso a bajas velocidades |
| Acero inoxidable (303) | Bien | Ejes y accesorios resistentes a la corrosión. | El trabajo se endurece; Requiere avance positivo y herramientas afiladas. |
| Acero inoxidable (316) | Moderado | Componentes marinos y médicos. | Velocidades más lentas, mayor desgaste de la herramienta que 303 |
| Acero al carbono (12L14) | Excelente | Ejes industriales en general, pasadores. | Calidad de libre mecanizado, buen acabado, necesita enchapado |
Nuestra regla:si elpieza torneada de metalno requiere resistencia a la corrosión, el latón o el acero al carbono mecanizados libremente serán la opción de menor costo. Si se requiere resistencia a la corrosión, el acero inoxidable 303 es más fácil de mecanizar que el 316. Especifique el 316 sólo cuando el entorno lo exija.
Dos casos de diseño en los que los cambios reducen los costos
Accesorio de colector hidráulico (racionalización de tolerancia)
Problemaa: Un fabricante de sistemas hidráulicos presentó un conector múltiple con una tolerancia de ±0,01 mm en cada dimensión, incluidas las partes planas hexagonales y la longitud total. La pieza se cotizó a un precio elevado porque cada característica requería una medición durante el proceso.
Nuestra reseña:Sólo tres dimensiones eran funcionalmente críticas: el diámetro del paso de rosca, el diámetro de la ranura de la junta tórica y la perpendicularidad de la cara de contacto. Las partes planas hexagonales y la longitud total no tenían requisitos funcionales más allá de la tolerancia general.
Cambio:Propusimos ±0,05 mm en las dimensiones no críticas y mantuvimos ±0,01 mm solo en las tres características funcionales.
Resultadoado: El tiempo de ciclo se redujo en un 22%. La pieza ahora funciona con controles estándar durante el proceso en las tres dimensiones críticas y muestreo general en el resto. El ahorro de costes anual superó el 15%.
Carcasa del sensor de acero inoxidable (sustitución de material)
Problemaa: Un fabricante de sensores especificó acero inoxidable 316 para una carcasa expuesta únicamente al aire interior del laboratorio. La pieza tenía un orificio interno profundo con una pared de 1,2 mm. El mecanizado de 316 con ese espesor de pared provocó vibraciones y requirió velocidades lentas, lo que aumentó los costos.
Nuestra reseña:El ambiente operativo estaba seco, con temperatura controlada y libre de cloruros. 316 estaba sobreespecificado.
Cambio:Propusimos acero inoxidable 303: más fácil de mecanizar, con resistencia a la corrosión adecuada para el ambiente interior y compatible con el material de sellado existente.
Resultadoado: La velocidad de corte aumentó en un 40%. Charla eliminada. La vida útil de la herramienta se triplicó. El cliente calificó 303 para todos los modelos de sensores interiores.
Especificaciones técnicas – Nuestro envolvente giratorio
| Parámetro | Rango | Notas |
|---|---|---|
| Diámetro máximo de pieza | 431 milímetros | Los diámetros más grandes requieren tornos de cabezal fijo |
| Longitud máxima de la pieza | 990 milímetros | Las piezas más largas pueden requerir fijación especial |
| Tolerancia estándar | ±0,05 milímetros | ISO 2768-f para metales |
| Tolerancia de precisión | ±0,01 mm a ±0,005 mm | Requiere medición y SPC durante el proceso |
| Acabado superficial | Ra 0,4 µm a Ra 3,2 µm | Acabados más finos disponibles con operaciones secundarias. |
| Materiales | Latón, aluminio, acero inoxidable, acero al carbono, cobre | Se aplican parámetros específicos del material |
Parapiezas torneadas de metalfuera de estos rangos, se lo informaremos antes de cotizar y no después de que falle el primer artículo.
Preguntas frecuentes
P1: ¿Cómo sé si mi pieza es buena candidata para tornear?
R: El factor decisivo es la simetría rotacional. Si las características críticas de la pieza son concéntricas con un solo eje (ejes, pasadores, casquillos, accesorios, conectores, espaciadores), el torneado es casi siempre el proceso más rápido y económico. Si la pieza tiene cavidades, ranuras o patrones de orificios distribuidos en varias caras, el proceso principal correcto es el fresado o el torneado. Un proveedor capacitado le dirá cuándo girar no es la respuesta correcta en lugar de forzar su pieza en un torno. En Nuote Metals, revisamos cada plano para verificar que se ajuste al proceso antes de cotizar.
P2: ¿Qué tolerancia debo especificar en una pieza torneada de metal?
R: Especifique tolerancias estrictas sólo cuando sean importantes desde el punto de vista funcional: superficies de contacto, asientos de rodamientos, ranuras de sello y diámetros de paso de rosca. Para todas las demás dimensiones, utilice la tolerancia general (±0,05 mm según ISO 2768-f). La tolerancia excesiva es el factor de coste más común que observamos. Una pieza con ±0,01 mm en cada dimensión costará entre un 20% y un 35% más que la misma pieza con tolerancias estrictas aplicadas solo a las tres o cuatro características funcionales. Si no está seguro de qué dimensiones son críticas, envíenos el dibujo e identificaremos las indicaciones funcionales antes de cotizar.
P3: ¿Qué materiales están disponibles parapiezas torneadas de metalen Nuote Metals?
R: Torneamos latón (C36000 y C2680), aluminio (6061), acero inoxidable (303 y 316), acero al carbono (12L14) y cobre. Cada material tiene un comportamiento de mecanizado distinto. El latón C36000 es el más rápido y económico para piezas de gran volumen. El acero inoxidable 303 es más fácil de mecanizar que el 316 y es adecuado para la mayoría de los ambientes interiores y exteriores templados. 316 está reservado para aplicaciones marinas, químicas y médicas donde se requiere resistencia al cloruro. El acero al carbono 12L14 es la opción de menor costo cuando no se necesita resistencia a la corrosión. Recomendaremos el material de menor costo que se adapte a su entorno operativo real, no el más caro.
P4: ¿Cuál es el MOQ y el plazo de entrega para las piezas torneadas de metal de Nuote Metals?
R: Nuestra cantidad mínima de pedido estándar es de 500 piezas para piezas torneadas personalizadas, con cantidades menores disponibles para prototipos y primeros artículos. Los materiales en stock y los perfiles estándar se pueden enviar a partir de 100 piezas. El plazo de entrega para materiales estándar en cantidades de producción de hasta 50.000 piezas es de 7 a 12 días. El enchapado personalizado o las operaciones secundarias agregan de 5 a 8 días. Las piezas nuevas que requieren herramientas e inspección del primer artículo demoran entre 15 y 25 días en total. Cada cotización incluye un plazo de entrega firme, no un rango. Certificado ISO 9001:2015.
Enviar Consulta
X
Utilizamos cookies para ofrecerle una mejor experiencia de navegación, analizar el tráfico del sitio y personalizar el contenido. Al utilizar este sitio, acepta nuestro uso de cookies.
política de privacidad