
¿Qué remaches completamente huecos son mejores para aplicaciones de sujeción livianas y de baja fuerza?
Elegir la solución de fijación adecuada es algo más que simplemente unir dos componentes.En industrias donde la construcción liviana, los materiales delicados y el ensamblaje eficiente son esenciales, los remaches sólidos convencionales pueden crear una presión innecesaria, aumentar el peso de los componentes o dañar los materiales que se unen.
Remaches huecos completosproporcionan una alternativa gracias a su estructura de vástago completamente hueca. Requieren menos deformación del material durante la instalación y son particularmente útiles para aplicaciones que involucran cuero, telas, plásticos delgados y ensamblajes livianos. Comprender sus requisitos de construcción, materiales, dimensiones y instalación ayuda a los fabricantes a lograr resultados de fijación más consistentes.
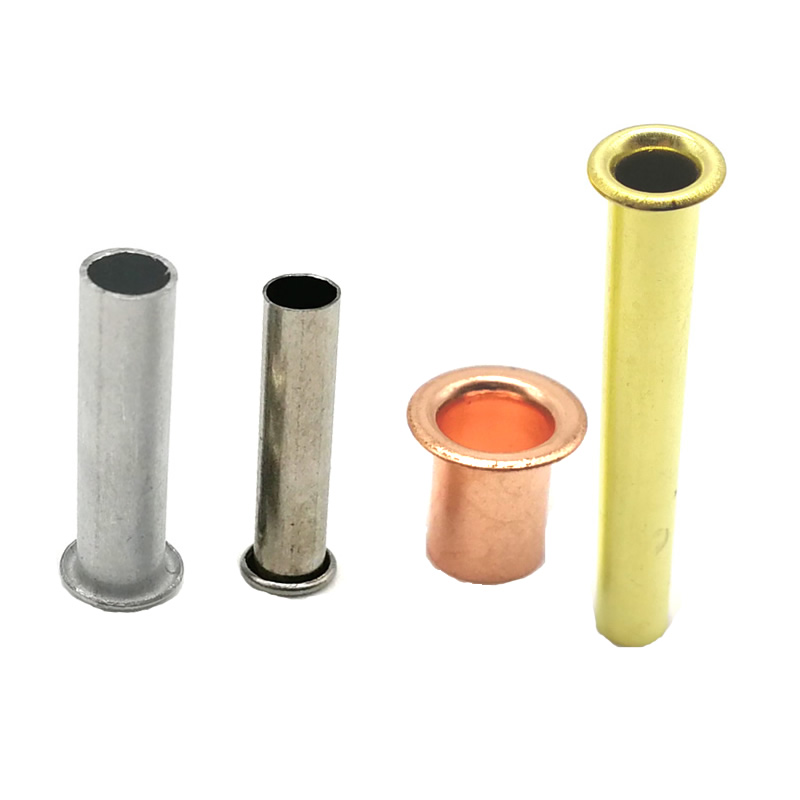
Tabla de contenido
- ¿Qué son los remaches completamente huecos?
- ¿Cómo funcionan los remaches huecos?
- Ventajas clave de los remaches completamente huecos
- Remaches completamente huecos frente a otros tipos de remaches
- ¿Qué materiales están disponibles?
- ¿Dónde se utilizan habitualmente los remaches huecos completos?
- Cómo elegir los remaches huecos completos adecuados
- Métodos de instalación y mejores prácticas
- Problemas comunes de fijación y soluciones
- Qué buscar en un fabricante de remaches completamente huecos
- Preguntas frecuentes
1. ¿Qué son los remaches totalmente huecos?
Los remaches completamente huecos son sujetadores mecánicos permanentes diseñados con un vástago completamente hueco. A diferencia de los remaches sólidos, que contienen metal sólido en todo su eje, los remaches completamente huecos presentan un pasaje interno abierto que recorre todo el vástago.
Generalmente constan de dos secciones principales:
- Cabeza preformada:La sección superior proporciona una superficie de apoyo que sostiene un lado de los materiales ensamblados.
- Vástago hueco:La sección tubular pasa a través de orificios alineados en los componentes y se deforma durante la instalación para crear una conexión mecánica segura.
Durante el remachado, el extremo abierto del vástago se expande o rueda hacia afuera bajo presión controlada, formando una brida de retención. Esta deformación crea una conexión de sujeción sin necesidad de una tuerca o componente roscado por separado.
Los remaches huecos completos también se conocen comúnmente como remaches tubulares completos o remaches tubulares. La terminología puede variar entre fabricantes, por lo que los compradores siempre deben confirmar que el remache tiene un vástago completamente hueco en lugar de parcialmente hueco.
Distinción importante:Un remache hueco completo tiene un paso hueco a lo largo de su vástago. Esto es diferente de un remache semitubular, que tiene sólo una cavidad parcial en el extremo de la cola.
Debido a que es necesario desplazar menos metal durante el ajuste, se pueden instalar remaches huecos completos con una fuerza relativamente baja. Esto los hace especialmente valiosos cuando se trabaja con materiales blandos o que se deforman fácilmente.
2. ¿Cómo funcionan los remaches huecos?
El principio de funcionamiento de un remache hueco se basa en una deformación plástica controlada. En lugar de apretarse mediante roscas, el sujetador crea una unión mecánica permanente al expandir su vástago hueco después de la inserción.
El proceso básico de remachado
1
preparar los materiales
Alinee los componentes y prepare orificios que coincidan con las dimensiones de remache especificadas. La alineación adecuada de los orificios ayuda a evitar tensiones innecesarias durante el montaje.
2
Insertar el remache
Pase el vástago hueco a través de los orificios preparados hasta que la cabeza preformada se asiente contra la superficie del material.
3
Coloque la herramienta de remachado
Coloque la herramienta de ajuste adecuada contra el extremo abierto del vástago. La herramienta debe soportar una deformación controlada sin dañar la cabeza del remache ni los materiales circundantes.
4
Expandir el vástago hueco.
Aplique la fuerza especificada utilizando una remachadora compatible o una herramienta manual. La cola hueca se ensancha hacia afuera para formar la sección de retención.
5
Inspeccionar la junta terminada.
Verifique la brida formada, el asiento del cabezal, la alineación de los componentes y el estado general de la junta. Realice pruebas funcionales o de extracción cuando sea necesario.
La conexión final depende de varios factores, incluido el material del remache, el espesor de la pared, la longitud del vástago, el tamaño del orificio y el espesor total de la pila de material. Estas variables deben considerarse juntas en lugar de seleccionarse de forma independiente.
3. Ventajas clave de los remaches huecos completos
Los remaches completamente huecos ofrecen varios beneficios prácticos para los fabricantes que buscan mejorar la eficiencia de fijación y al mismo tiempo proteger los componentes sensibles.
3.1 Fuerza de instalación más baja
El vástago hueco requiere menos deformación del metal que un remache macizo comparable. Esto puede reducir significativamente la fuerza necesaria para el fraguado. Dependiendo del diseño y del material del remache, la fuerza de fijación puede ser sustancialmente menor que la de los remaches macizos.
Esto es especialmente importante para materiales en láminas delgadas, cuero, textiles y componentes plásticos que pueden agrietarse, deformarse o rasgarse bajo una presión excesiva.
3.2 Peso reducido de los componentes
Quitar material innecesario del vástago reduce el peso de cada sujetador. Aunque el ahorro de peso de un remache puede parecer pequeño, el efecto combinado puede resultar significativo en productos que contienen cientos o miles de sujetadores.
La reducción de peso es particularmente relevante para equipos portátiles, electrónica de consumo, componentes de transporte y conjuntos livianos.
3.3 Adecuado para materiales delicados
Los materiales blandos a menudo requieren métodos de fijación que minimicen la tensión localizada. Los remaches completamente huecos pueden proporcionar un proceso de fraguado más suave cuando se diseñan e instalan correctamente.
Por lo tanto, son útiles para aplicaciones que involucran telas, cuero, caucho y componentes plásticos delgados.
3.4 Conexiones mecánicas permanentes
Una vez instalado correctamente, un remache hueco completo forma una conexión mecánica permanente. No depende del acoplamiento roscado, adhesivos o aprietes de rutina.
Esto lo hace útil para productos que requieren una sujeción estable durante toda su vida útil prevista.
3.5 Producción Eficiente
Los remaches huecos completos se pueden integrar en operaciones de remachado manuales, neumáticas y automatizadas. Su idoneidad para diferentes entornos de producción los convierte en una opción práctica para los fabricantes que buscan procesos de ensamblaje repetibles.
Recordatorio de solicitud:Una fuerza de ajuste baja no significa automáticamente una fuerza de unión alta. Los remaches completamente huecos deben seleccionarse de acuerdo con los requisitos reales de tracción, corte, vibración y carga de servicio del conjunto terminado.
4. Remaches completamente huecos frente a otros tipos de remaches
No todos los remaches están diseñados para realizar la misma función. Seleccionar una estructura de remache inadecuada puede generar costos de instalación innecesarios, uniones débiles o daños materiales.
La siguiente tabla compara tres diseños de remaches comunes.
| Comparación | Remaches huecos completos | Remaches semitubulares | Remaches sólidos |
|---|---|---|---|
| Estructura del mango | Completamente hueco | Parcialmente hueco | Completamente sólido |
| Uso de materiales | Bajo | Moderado | Alto |
| Fuerza de ajuste | Generalmente más bajo | Moderado | Generalmente más alto |
| Peso | El más ligero para dimensiones comparables | Intermedio | mas pesado |
| Deformación | Expansión de cola tubular completa | Expansión parcial de la cola | Deformación del vástago sólido |
| Aplicaciones típicas | Materiales blandos y conjuntos ligeros. | Montajes industriales generales | Aplicaciones de fijación de cargas más altas |
¿Cuándo debería elegir remaches totalmente huecos?
Considere remaches completamente huecos cuando:
- Los materiales unidos son relativamente blandos o delgados.
- Reducir la presión de la instalación es una prioridad.
- Es necesario minimizar el peso total de los componentes.
- La aplicación requiere una conexión mecánica permanente.
- La unión no requiere la alta capacidad estructural de un remache macizo.
¿Cuándo podría ser mejor otro tipo de remache?
Los remaches semitubulares pueden proporcionar un equilibrio útil entre la fuerza de instalación y la resistencia de la unión para aplicaciones de ensamblaje general. Los remaches macizos suelen ser más apropiados cuando la conexión debe soportar cargas mecánicas más elevadas.
La elección correcta siempre debe validarse mediante pruebas específicas de la aplicación.
5. ¿Qué materiales están disponibles para remaches totalmente huecos?
La selección del material afecta directamente la resistencia a la corrosión, las propiedades mecánicas, el peso, la conductividad, la apariencia y el costo de fabricación. Por lo tanto, diferentes industrias requieren diferentes soluciones materiales.
Nuote Metals Technology Co., Ltd. suministra remaches huecos completos en varias opciones de materiales para satisfacer diferentes requisitos industriales.
Acero carbono
El acero al carbono ofrece una combinación práctica de resistencia, disponibilidad y rentabilidad. Es adecuado para muchas aplicaciones de fijación industriales y generales en interiores.
Acabados comunes:Galvanizado y niquelado, según necesidades.
Usos típicos:Muebles, electrodomésticos y montajes industriales en general.
Acero inoxidable
El acero inoxidable proporciona una mejor resistencia a la corrosión que el acero al carbono ordinario. Grados como 304 y 316 se seleccionan según los requisitos medioambientales y de rendimiento.
Acabados comunes:Superficies naturales, pulidas y pasivadas.
Usos típicos:Equipos para exteriores, componentes relacionados con la marina y entornos industriales exigentes.
Latón
El latón ofrece una apariencia atractiva, una conductividad eléctrica útil y una buena formabilidad. Sus propiedades decorativas lo hacen popular para aplicaciones de fijación visible.
Acabados comunes:Acabados naturales, niquelados y antiguos.
Usos típicos:Productos de cuero, ferretería decorativa y accesorios eléctricos.
Cobre
El cobre es valorado por su excelente conductividad eléctrica y térmica. Su naturaleza relativamente blanda también puede soportar operaciones de conformado.
Acabados comunes:Opciones naturales, lacados y estañados.
Usos típicos:Componentes eléctricos, accesorios de puesta a tierra y conjuntos relacionados con la temperatura.
Aluminio
El aluminio es un material liviano con buena resistencia a la corrosión en ambientes adecuados. Es una opción útil cuando es importante minimizar el peso de los componentes.
Acabados comunes:Tratamientos superficiales naturales y específicos.
Usos típicos:Electrónica, equipos portátiles y ensamblajes livianos.
Comparación de selección de materiales
| Material | Ventaja principal | Consideraciones | Aplicaciones adecuadas |
|---|---|---|---|
| Acero carbono | Eficiencia de costos | Necesita una protección adecuada contra la corrosión. | Productos industriales de interior. |
| Acero inoxidable | Resistencia a la corrosión | Mayor costo de material y requisitos de formación. | Equipos industriales y de exterior. |
| Latón | Apariencia y conductividad. | Las propiedades mecánicas varían según la aleación. | Productos decorativos y eléctricos. |
| Cobre | Conductividad eléctrica y térmica. | Material relativamente blando | Montajes electricos y termicos |
| Aluminio | Construcción ligera | La resistencia depende de la aleación y el diseño. | Equipos portátiles y livianos. |
Al comparar materiales, los compradores también deberían considerar la corrosión galvánica. Por ejemplo, unir metales diferentes en ambientes húmedos o al aire libre puede generar riesgos de corrosión. La compatibilidad del material debe evaluarse antes de finalizar una especificación.
6. ¿Dónde se utilizan habitualmente los remaches huecos?
Debido a su construcción liviana y su fuerza de ajuste relativamente baja, los remaches completamente huecos se utilizan en muchos productos donde se debe equilibrar el rendimiento de sujeción y la protección del material.
6.1 Artículos y accesorios de cuero
Los productos de cuero a menudo requieren sujetadores que puedan sujetar múltiples capas sin causar desgarros excesivos o distorsión de la superficie. Los remaches huecos se utilizan en bolsos, cinturones, carteras, correas y diversos accesorios de cuero.
Con frecuencia se considera el latón y otros materiales decorativos cuando el sujetador permanece visible en el producto terminado.
6.2 Productos textiles y tejidos
Los fabricantes de productos de lona, fundas de tela, lonas y artículos textiles pueden necesitar soluciones de sujeción ligeras. Los remaches completamente huecos pueden ser adecuados cuando la pila de material y la fuerza de sujeción requerida son compatibles con el diseño del remache.
Las dimensiones adecuadas del cabezal y la formación del reborde son importantes para distribuir la presión a través de la tela.
6.3 Electrónica y equipos eléctricos
Los conjuntos electrónicos pequeños suelen contener láminas metálicas delgadas, carcasas de plástico y componentes internos livianos. Los remaches completamente huecos pueden ayudar a conectar estos componentes y al mismo tiempo minimizar el peso adicional del sujetador.
Se puede considerar el cobre y el latón cuando la conductividad eléctrica es relevante, aunque el diseño eléctrico completo debe tener en cuenta la resistencia de contacto y los requisitos de corriente.
6.4 Componentes automotrices
Los fabricantes de automóviles utilizan diferentes estructuras de remaches para paneles interiores, conjuntos de molduras, cubiertas protectoras y otras aplicaciones de sujeción no críticas.
Los remaches completamente huecos pueden ser adecuados cuando el bajo peso y la fuerza de montaje controlada son más importantes que la alta resistencia estructural requerida en conexiones críticas para la seguridad.
6.5 Muebles y productos para el hogar
Los accesorios de muebles, los mecanismos de plegado, los accesorios decorativos y los herrajes domésticos pueden utilizar sujetadores tubulares para conectar varias piezas de manera eficiente.
El material y las dimensiones apropiados dependen de las cargas operativas esperadas, la frecuencia de movimiento y la exposición ambiental.
6.6 Conjuntos industriales ligeros
Las cubiertas industriales, las carcasas protectoras, los soportes ligeros y los accesorios de equipos seleccionados también pueden beneficiarse de los remaches huecos completos.
En estas aplicaciones, el objetivo principal es conseguir una fijación fiable sin introducir peso innecesario ni presión excesiva de montaje.
7. Cómo elegir los remaches huecos completos adecuados
Elegir el remache hueco completo correcto requiere más que hacer coincidir su diámetro exterior con un orificio existente. Una especificación confiable debe considerar el proceso completo de ensamblaje, entorno operativo y instalación.
7.1 Determinar el diámetro del vástago
El diámetro del vástago debe coincidir con el orificio preparado y el rendimiento requerido de la junta. Un remache demasiado pequeño puede crear un espacio excesivo, mientras que un remache demasiado grande puede resultar difícil de insertar o dañar el material circundante.
Nuote Metals ofrece remaches huecos completos con diámetros de vástago de 0,8 mm a 10 mm. El tamaño apropiado depende del diseño específico del producto.
7.2 Calcular el espesor de la pila de materiales
El espesor de la pila de material se refiere al espesor combinado de todos los componentes que se unen.
La longitud del cilindro debe proporcionar suficiente material para la inserción y expansión de la cola, al tiempo que permite que el remache forme una brida de retención estable.
No seleccione la longitud del cañón basándose únicamente en el grosor del primer componente. Incluya cada capa en la pila ensamblada.
7.3 Seleccione el estilo de cabeza apropiado
El diseño del cabezal afecta la apariencia, el contacto de la superficie y los requisitos de instalación.
- Cabeza redonda:Proporciona un perfil elevado visible y una amplia superficie de apoyo.
- Cabeza plana:Ofrece una apariencia de perfil más bajo donde importa el espacio libre en la superficie.
- Cabeza avellanada:Puede proporcionar una apariencia más al ras cuando el material y el diseño de la instalación admiten el avellanado.
Confirme los estilos de cabeza disponibles con el fabricante antes de finalizar el dibujo.
7.4 Considere las condiciones de operación
Las condiciones ambientales pueden influir significativamente en la vida útil de los sujetadores.
Considere las siguientes preguntas:
- ¿El remache estará expuesto a la humedad o a condiciones exteriores?
- ¿El producto ensamblado funcionará en un entorno marino o químico?
- ¿Se requiere conductividad eléctrica?
- ¿El sujetador experimentará vibraciones repetidas?
- ¿La aplicación implica cambios de temperatura?
- ¿El sujetador permanecerá visible en el producto terminado?
Estos factores ayudan a determinar el material y el acabado superficial más adecuados.
7.5 Evaluar los requisitos mecánicos
Aunque los remaches huecos completos son útiles para fijaciones ligeras, no son adecuados para todas las condiciones de carga.
Los compradores deben definir la carga de tracción esperada, la carga de corte, la exposición a las vibraciones y la vida útil requerida. Para ensamblajes críticos, realice pruebas de extracción, corte y durabilidad utilizando materiales de producción representativos.
7.6 Confirmar las tolerancias de fabricación
La consistencia dimensional es esencial para un ensamblaje repetible, particularmente en líneas de producción automatizadas.
Las dimensiones importantes incluyen:
- Diámetro exterior del vástago
- Diámetro interior y espesor de pared.
- Diámetro de la cabeza y altura de la cabeza.
- Longitud total
- Longitud del cañón
- Concentricidad
- Acabado superficial y espesor del revestimiento.
Para proyectos personalizados, proporcione dibujos de ingeniería con dimensiones y tolerancias críticas claramente definidas. Esto permite al fabricante evaluar la viabilidad de la producción antes de la fabricación en masa.
Consejo práctico de compra:Si no está seguro del tamaño correcto del remache, proporcione al fabricante un plano, el espesor de la pila de material, la aplicación objetivo y la cantidad de producción esperada. Esto es más efectivo que solicitar una cotización basada únicamente en el diámetro.
8. Métodos de instalación y mejores prácticas
Incluso un remache hueco completo correctamente especificado puede producir una unión poco fiable si el proceso de instalación no está bien controlado. Las siguientes prácticas ayudan a mejorar la coherencia del ensamblaje.
Utilice equipos de remachado compatibles
Dependiendo de las dimensiones de los remaches y el volumen de producción, los fabricantes pueden utilizar remachadoras manuales, prensas neumáticas o equipos de remachado automático.
Las herramientas deben coincidir con la geometría de la cabeza del remache y del vástago. Los punzones o soportes incorrectos pueden causar deformaciones desiguales y daños a la superficie acabada.
Presión de instalación de control
Una presión excesiva puede aplastar el vástago hueco, distorsionar la cabeza o dañar los materiales ensamblados. Una presión insuficiente puede provocar una formación incompleta de la brida y una conexión floja.
Establezca configuraciones adecuadas de la máquina mediante pruebas de muestra y valídelas con materiales representativos de la producción.
Mantenga la calidad adecuada del orificio
El diámetro incorrecto del orificio, las rebabas y la mala alineación pueden interferir con la inserción del remache y afectar la conexión final.
Verifique las dimensiones del orificio y las condiciones de los bordes antes de comenzar la producción. La preparación constante de los orificios es particularmente importante en el ensamblaje automatizado.
Inspeccionar la junta terminada
Después de la instalación, inspeccione las siguientes características:
- La cabeza preformada se asienta correctamente sobre el material.
- La cola expandida tiene una forma consistente.
- Los componentes unidos no presentan grietas ni deformaciones no deseadas.
- El remache no está flojo ni visiblemente inclinado.
- La junta terminada cumple con los requisitos mecánicos especificados.
Para producción de gran volumen, la frecuencia de inspección y los criterios de aceptación deben documentarse en el plan de control de calidad.
9. Problemas y soluciones comunes de fijación
Comprender los defectos típicos de remachado ayuda a los fabricantes a reducir las interrupciones de la producción y mejorar la calidad del producto terminado.
| Problema común | Posible causa | Solución recomendada |
|---|---|---|
| El vástago se colapsa durante el fraguado | Fuerza excesiva o herramientas inadecuadas | Ajuste el proceso de configuración y verifique la compatibilidad de la herramienta. |
| Conexión de remache suelta | Longitud incorrecta del cañón o deformación incompleta | Revise las dimensiones de los remaches y los ajustes de la máquina. |
| Desgarro de material | El tamaño del orificio, el tamaño de la cabeza o la presión de sujeción no son adecuados | Evaluar el soporte del material y las dimensiones de la cabeza. |
| Expansión desigual de la cola | Desalineación o contacto inconsistente de la herramienta | Mejorar el posicionamiento y la alineación de herramientas. |
| Corrosión superficial | Material o acabado superficial inadecuado | Seleccione un material y acabado apropiado para el entorno. |
| Resultados de montaje inconsistentes | Variación dimensional o parámetros de proceso inestables. | Fortalecer la inspección entrante y el control de procesos. |
Cuando un problema ocurre repetidamente, reemplazar el remache por uno de mayor tamaño no siempre es la solución correcta. La causa raíz puede involucrar las herramientas, la preparación del orificio, la compatibilidad del material o los parámetros de ensamblaje.
10. Qué buscar en un fabricante de remaches totalmente huecos
Elegir un proveedor confiable es una parte importante para mantener la calidad del producto y la eficiencia de la producción. Los compradores deberían evaluar las capacidades de fabricación en lugar de comparar cotizaciones basadas únicamente en el precio unitario.
Experiencia en fabricación y soporte técnico.
Un fabricante capacitado debe comprender la formación de remaches, las características de los materiales, el diseño de herramientas y los requisitos dimensionales. El soporte técnico es especialmente valioso para productos personalizados que no siguen las especificaciones estándar.
Flexibilidad de materiales y tamaños
Diferentes proyectos requieren diferentes combinaciones de material, diámetro, longitud del cañón y geometría del cabezal. Un proveedor con capacidades de fabricación flexibles puede ayudar a reducir la dificultad de obtener múltiples especificaciones de sujetadores.
Procedimientos de control de calidad
Pregunte sobre los métodos de inspección para dimensiones críticas, verificación de materiales, acabado superficial y consistencia del producto terminado.
Dependiendo del proyecto, la documentación de calidad útil puede incluir:
- Certificados de materiales
- Informes de inspección dimensional
- Especificaciones de tratamiento superficial
- Registros de aprobación de muestras
- Certificados de conformidad
Disponibilidad de muestras y comunicación de producción
Probar muestras antes de realizar un pedido grande permite a los compradores confirmar la compatibilidad con su proceso de ensamblaje real.
La comunicación clara sobre herramientas, plazos de entrega, cantidades mínimas de pedido, embalaje y cronogramas de entrega también ayuda a reducir los riesgos de compra.
¿Por qué considerar Nuote Metals Technology Co., Ltd.?
Nuote Metals Technology Co., Ltd.se especializa en componentes metálicos, incluidos remaches, ojales, piezas estampadas, piezas torneadas CNC y accesorios metálicos personalizados.
Para los clientes que obtienen remaches huecos completos, la empresa ofrece varias opciones de materiales, incluidos acero al carbono, acero inoxidable, latón, cobre y aluminio.
Su gama de productos cubre remaches huecos completos con diámetros de vástago de 0,8 mm a 10 mm, que satisfacen diferentes requisitos de fijación industrial.
Nuote Metals también ofrece fabricación personalizada basada en dibujos y muestras del cliente. Esto brinda a los compradores la oportunidad de discutir dimensiones, materiales, estilos de cabeza y otros requisitos específicos del proyecto antes de confirmar la producción.
Ya sea que esté desarrollando un nuevo producto u optimizando un ensamblaje existente, trabajar directamente con un fabricante puede hacer que la comunicación técnica y la confirmación de las especificaciones sean más eficientes.
11. Preguntas frecuentes sobre remaches huecos completos
P1. ¿Cuál es la principal diferencia entre los remaches huecos completos y los remaches semitubulares?
Los remaches huecos completos tienen un vástago completamente hueco desde la cola hasta la cabeza, mientras que los remaches semitubulares tienen sólo una cavidad parcial en la cola. Los remaches completamente huecos generalmente requieren menos fuerza de ajuste, mientras que los remaches semitubulares ofrecen un equilibrio entre los requisitos de deformación y el rendimiento de la unión.
P2. ¿Son los remaches huecos completos adecuados para aplicaciones de alta resistencia?
Se pueden utilizar en aplicaciones industriales seleccionadas, pero su idoneidad depende de la resistencia a la tracción y al corte requerida, el espesor del material, las dimensiones de los remaches y el diseño de la junta. Para conexiones estructurales de alta carga, pueden ser más apropiados remaches sólidos u otros sistemas de sujeción.
P3. ¿Qué materiales se pueden utilizar para fabricar remaches huecos completos?
Las opciones comunes incluyen acero al carbono, acero inoxidable, latón, cobre y aluminio. Cada material ofrece diferentes características mecánicas, de resistencia a la corrosión, eléctricas y de peso.
P4. ¿Se pueden personalizar los remaches huecos completos?
Sí. Dependiendo de la viabilidad de fabricación, se pueden producir remaches personalizados según los dibujos o muestras del cliente. Las especificaciones pueden incluir el diámetro del vástago, la longitud del cañón, las dimensiones de la cabeza, el material y el acabado de la superficie.
P5. ¿Cómo determino la longitud correcta del cañón?
Comience con el espesor total de todos los materiales que se van a unir. Luego considere la longitud adicional necesaria para que la cola se expanda y forme una brida de retención segura. La especificación final debe confirmarse mediante recomendaciones del fabricante y pruebas de instalación.
P6. ¿Los remaches huecos completos requieren equipo de instalación especial?
Requieren herramientas o máquinas de remachado adecuadas que puedan soportar la deformación controlada del vástago hueco. Se pueden utilizar equipos manuales, neumáticos y automatizados según las dimensiones de los remaches y los requisitos de producción.
P7. ¿Los remaches huecos completos son adecuados para productos de cuero y tela?
Sí. Se consideran comúnmente para artículos de cuero, productos textiles, cubiertas de lona y otros conjuntos de materiales blandos. Sin embargo, las dimensiones del cabezal, el espesor del material y la presión de ajuste deben seleccionarse cuidadosamente para evitar desgarros o deformaciones.
P8. ¿Cómo puedo evitar que se aflojen los remaches huecos?
Elija la longitud del cilindro y el diámetro del vástago correctos, prepare orificios de tamaño preciso y utilice herramientas de instalación compatibles. Valide la conexión terminada mediante pruebas mecánicas o de extracción adecuadas.
P9. ¿Qué información debo proporcionar al solicitar una cotización?
Proporcione el material requerido, el diámetro del vástago, la longitud del cilindro, el estilo de la cabeza, el acabado de la superficie, el espesor de la pila de material, el dibujo o muestra, la cantidad estimada y la aplicación prevista. Esta información ayuda al fabricante a evaluar sus requisitos con mayor precisión.
P10. ¿Puedo solicitar muestras antes de realizar un pedido al por mayor?
La disponibilidad de muestras depende de las especificaciones seleccionadas y los requisitos de personalización. Comuníquese con el fabricante para confirmar los arreglos de muestra, los costos y el tiempo de entrega antes de comenzar la producción en masa.
¿Busca un fabricante confiable de remaches huecos completos?
El componente de fijación adecuado puede marcar una diferencia significativa en la eficiencia del ensamblaje, el peso del producto y el rendimiento de la conexión a largo plazo.
En Nuote Metals Technology Co., Ltd., apoyamos a los clientes con remaches huecos completos en diferentes materiales y especificaciones, incluidas soluciones personalizadas basadas en dibujos y muestras.
Ya sea que necesite tamaños estándar o remaches huecos especialmente diseñados para un nuevo proyecto, nuestro equipo está listo para analizar sus requisitos.
Contáctanos hoycon sus dibujos, requisitos de materiales o muestras de productos. Deje que Nuote Metals le ayude a encontrar una solución de fijación adecuada para su aplicación.
Contáctenospara remaches completamente huecosEnviar Consulta
X
Utilizamos cookies para ofrecerle una mejor experiencia de navegación, analizar el tráfico del sitio y personalizar el contenido. Al utilizar este sitio, acepta nuestro uso de cookies.
política de privacidad