
¿Por qué las piezas torneadas de latón son la columna vertebral de la fabricación de precisión en las industrias automotriz, electrónica y médica?
El latón es uno de los metales más mecanizables del planeta. Esa única propiedad ha hechopiezas giratorias de latónla opción predeterminada para componentes de precisión en docenas de industrias. Pero la maquinabilidad por sí sola no explica la persistencia de la demanda. El latón también ofrece resistencia a la corrosión, conductividad eléctrica y una estética natural que pocos materiales pueden igualar.
En Nuote Metals nos especializamos en el torneado de latón desde hace más de una década. Este artículo comparte lo que hemos aprendido sobre la selección de materiales, el control de tolerancia y las aplicaciones en las que las piezas torneadas de latón ofrecen el mayor valor.
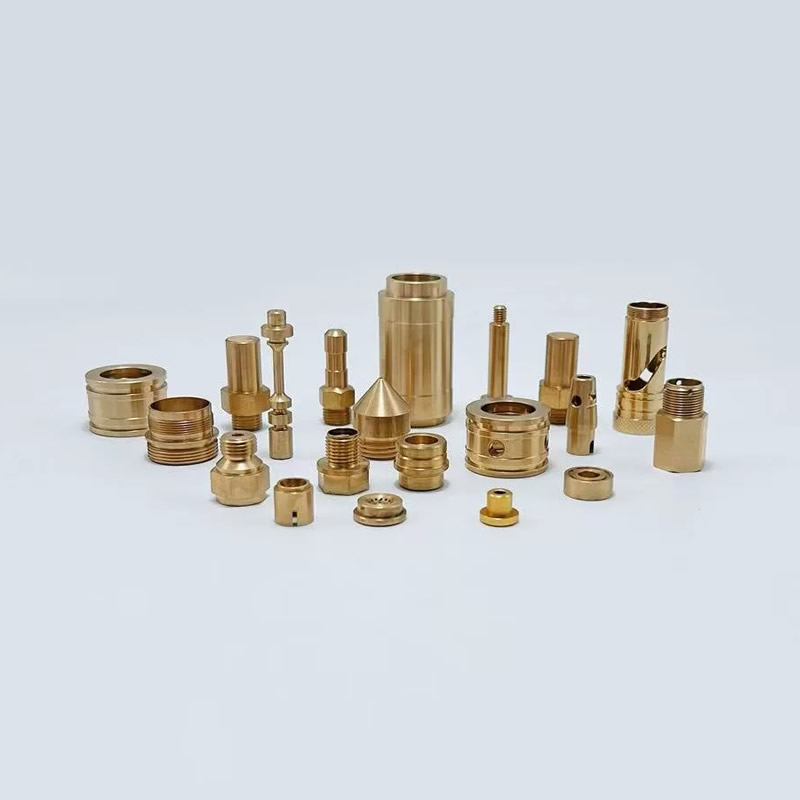
Por qué el latón sigue siendo el material preferido para los componentes torneados
El latón es una aleación de cobre y zinc. La proporción determina sus propiedades. Los dos grados con los que trabajamos con más frecuencia son C36000 y C2680.
Latón de fácil mecanización C36000: el punto de referencia en maquinabilidad
C36000 contiene aproximadamente 61,5 % de cobre, 35,5 % de zinc y 3 % de plomo. El plomo actúa como lubricante incorporado durante el mecanizado, rompiendo las virutas en trozos pequeños y manejables y permitiendo velocidades de corte de hasta el 100 % del índice de maquinabilidad, el estándar con el que se miden todos los demás metales.
C36000 es el material elegido para el torneado de precisión de gran volumen de piezas roscadas complejas, conectores, casquillos y componentes de válvulas. Su excelente control de viruta reduce el desgaste de la herramienta y acorta los tiempos de ciclo.
Latón amarillo C2680: cuando la ductilidad importa más que la velocidad
C2680 contiene aproximadamente 65% de cobre y 35% de zinc. Carece del aditivo de plomo, lo que le confiere una menor maquinabilidad (alrededor del 30% del C36000) pero una ductilidad significativamente mayor. Se prefiere C2680 cuando la pieza requiere conformado, doblado o engarzado después del mecanizado. También es la opción estándar para componentes eléctricos donde se debe minimizar el contenido de plomo.
Comparación de maquinabilidad
| Propiedad | C36000 | C2680 |
|---|---|---|
| Contenido de cobre | ~61,5% | ~65% |
| Índice de maquinabilidad | 100% (punto de referencia) | ~30% |
| Formación de virutas | Excelente – fichas cortas | Bueno: chips más largos |
| Lo mejor para | Torneado de alta velocidad, roscas complejas, conectores | Piezas eléctricas, componentes dúctiles, requisitos sin plomo. |
Especificaciones Técnicas – Tolerancias y Acabados Superficiales
El valor de un compañero de torneado de latón se define por su capacidad para mantener las tolerancias de manera constante. En Nuote Metals, mantenemos los siguientes estándares.
Tolerancias dimensionales
| Parámetro | Gama estándar | Rango de precisión |
|---|---|---|
| Diámetro exterior | ±0,05 milímetros | ±0,01mm |
| Longitud | ±0,10 milímetros | ±0,02 milímetros |
| Diámetro de paso de rosca | ±0,05 milímetros | ±0,01mm |
| Concentricidad | ≤0,05 mm TIR | ≤0,01 mm TIR |
Para aplicaciones médicas y de automoción, habitualmente mantenemos ±0,01 mm en dimensiones críticas. El torneado CNC de latón típico alcanza de ±0,1 a ±0,005 mm dependiendo de la complejidad y el volumen de la pieza.
Capacidades de acabado superficial
| Tipo de acabado | Gama Ra | Método |
|---|---|---|
| Torneado (estándar) | Ra 1,6 – 3,2 µm | torneado CNC |
| Bien convertido | Ra 0,8 – 1,6 µm | Velocidad de avance reducida, plaquitas pulidas |
| Pulido | Ra 0,4 – 0,8 µm | Pulido mecánico secundario |
| Electrochapado | Ra 0,2 – 0,8 μm (después del recubrimiento) | Chapado en níquel, estaño o plata |
El latón C26000 torneado con parámetros estándar normalmente alcanza Ra ≈ 2,5 μm. Para aplicaciones que requieren menor rugosidad, reducir la velocidad de avance y utilizar herramientas pulidas con diamante puede lograr Ra por debajo de 0,8 μm.
Dos aplicaciones de nuestros registros de fábrica
Conectores eléctricos automotrices (C36000, tolerancia estricta)
Problema:Un proveedor automotriz de primer nivel necesitaba conectores de clavija de latón para unidades de control del motor. Los pasadores requerían una tolerancia de diámetro de ±0,015 mm y un acabado superficial inferior a Ra 1,0 μm para garantizar una fuerza de inserción constante y una baja resistencia de contacto. El volumen anual superó los 3 millones de piezas.
Nuestra solución:Produjimos los conectores de latón C36000 en tornos CNC de tipo suizo con herramientas motorizadas. La medición láser durante el proceso supervisó cada 200 piezas para determinar el diámetro, la concentricidad y el acabado de la superficie. Las piezas estaban niqueladas en barril de 3 a 5 μm para protegerlas contra la corrosión.
Resultado:La variación de la fuerza de inserción cayó de ±15% a ±4%. El cliente redujo la inspección entrante del 100 % al muestreo AQL. Plazo de entrega: 12 días para tamaños en stock; 22 días para piezas chapadas personalizadas.
Bujes para dispositivos médicos (C2680, sin plomo)
Problema:Un fabricante de dispositivos médicos necesitaba casquillos de latón sin plomo para un conjunto de instrumentos quirúrgicos. Los casquillos requerían un orificio interno liso para un eje deslizante, con una tolerancia de holgura de ±0,02 mm. El material tenía que cumplir con RoHS y no contener plomo por encima de los niveles de trazas.
Nuestra solución:Suministramos casquillos de latón sin plomo C2680, torneados y luego pulidos para lograr un acabado de superficie interna de Ra 0,4 μm. El perfil externo se torneó en una sola configuración para mantener la concentricidad entre el orificio y el diámetro exterior.
Resultado:Los casquillos pasan una inspección del calibre del diámetro interior del 100%. El fabricante de dispositivos médicos eliminó una operación de escariado secundario. La producción ha continuado durante más de dos años sin fallas en el campo.
Sistemas de calidad: qué buscar en un socio de torneado de latón
No todos los proveedores de torneado de latón operan al mismo nivel. Al evaluar a un socio, solicite documentación sobre lo siguiente.
Certificaciones y Trazabilidad
ISO 9001:2015 es el requisito básico para cualquier proveedor serio de torneado de latón. Para trabajos automotrices, se espera cada vez más la IATF 16949. Para componentes médicos, es posible que se requiera la norma ISO 13485. La trazabilidad total del material (que vincula la pieza terminada con el número de calor de la varilla de latón) no es negociable para las industrias reguladas.
Capacidad de inspección en proceso
Un proveedor confiable no depende únicamente de la inspección final. Buscar:
Medición en proceso: medición láser u óptica durante la producción, no después.
Monitoreo SPC: Gráficos de control estadístico de procesos para dimensiones críticas.
Gestión del desgaste de herramientas: cambios de plaquita programados según el número de piezas, no según el criterio del operador.
Operaciones secundarias
Muchospiezas giratorias de latónrequieren procesamiento adicional. Los mejores proveedores se encargan de esto internamente:
Revestimiento: níquel, estaño, plata u oro
Desbarbado: Térmico o mecánico
Montaje: Ajuste a presión, estaca o roscado
Piezas torneadas de latón: preguntas frecuentes
P1: ¿Cuál es la diferencia entre el latón C36000 y C2680 para torneado?
R: La principal diferencia es el contenido de plomo y la maquinabilidad. C36000 contiene aproximadamente un 3 % de plomo, que actúa como lubricante interno durante el mecanizado. Esto le da un índice de maquinabilidad del 100%, el punto de referencia con el que se miden todos los demás metales. Produce virutas cortas y fáciles de manejar y permite velocidades de corte más altas, lo que lo convierte en la opción preferida para torneado de precisión de gran volumen de piezas roscadas, conectores y casquillos complejos. C2680 no contiene plomo y contiene un poco más de cobre (aproximadamente 65%). Su maquinabilidad es aproximadamente el 30 % de la del C36000, lo que significa velocidades de corte más lentas y virutas más largas. Sin embargo, C2680 ofrece una ductilidad significativamente mayor, lo que lo hace más adecuado para piezas que requieren conformado, doblado o engarzado después del mecanizado. También es la elección correcta cuando se debe minimizar el contenido de plomo por razones regulatorias o médicas. En Nuote Metals, disponemos de ambos grados y podemos asesorarle sobre la elección correcta según la geometría, el volumen y los requisitos de uso final de su pieza.
P2: ¿Qué tolerancias se pueden lograr con el torneado CNC de latón?
R: Estándarpiezas giratorias de latónalcanza tolerancias de ±0,05 mm en diámetro exterior y ±0,10 mm en longitud. Para aplicaciones de precisión, habitualmente mantenemos ±0,01 mm en dimensiones críticas. La tolerancia alcanzable depende de varios factores: tamaño de la pieza, geometría, calidad del material y volumen. Las piezas más pequeñas con geometrías simples permiten tolerancias más estrictas. Las piezas complejas con múltiples características, paredes delgadas o relaciones largas entre longitud y diámetro son más desafiantes. Para tornos tipo suizo con calibrado en proceso, se puede lograr ±0,005 mm en dimensiones seleccionadas. Recomendamos proporcionar un dibujo detallado con indicaciones de tolerancia específicas para características críticas en lugar de aplicar una tolerancia general a toda la pieza. Nuestro equipo de ingeniería revisa cada dibujo antes de cotizar y señalará cualquier tolerancia que pueda requerir operaciones secundarias o herramientas especiales.
P3: ¿Cuál es el MOQ y el plazo de entrega para las piezas torneadas de latón de Nuote Metals?
R: Nuestra cantidad mínima de pedido estándar es de 500 piezas para piezas torneadas personalizadas, aunque aceptamos cantidades más bajas para pedidos de prototipos y primeros artículos. Para varillas de latón en stock y perfiles de conectores estándar, podemos enviar desde 100 piezas. El tiempo de entrega depende de la disponibilidad del material y la complejidad de la pieza. Para grados de latón estándar (C36000, C2680) en stock: de 7 a 12 días para cantidades de producción de hasta 50 000 piezas. Para revestimiento personalizado u operaciones secundarias: agregue de 5 a 8 días. Para piezas nuevas que requieren herramientas o inspección del primer artículo: espere entre 15 y 25 días en total. Proporcionamos un plazo de entrega firme con cada cotización, sin rangos vagos. También ofrecemos servicios urgentes para necesidades urgentes. Cada envío incluye un informe de inspección completo y certificación de materiales.
Enviar Consulta
X
Utilizamos cookies para ofrecerle una mejor experiencia de navegación, analizar el tráfico del sitio y personalizar el contenido. Al utilizar este sitio, acepta nuestro uso de cookies.
política de privacidad