¿Cuáles son los errores más comunes en la selección de remaches tubulares y cómo se pueden evitar?
Error uno: elegir la profundidad del hueco incorrecta
La decisión más trascendental en remache tubular/remaches-tubulares completosLa selección es profundidad hueca. Muchos compradores optan por el tubular completo porque se fija con la menor fuerza, o el semitubular porque suena más fuerte. Ninguno de los valores predeterminados es correcto.
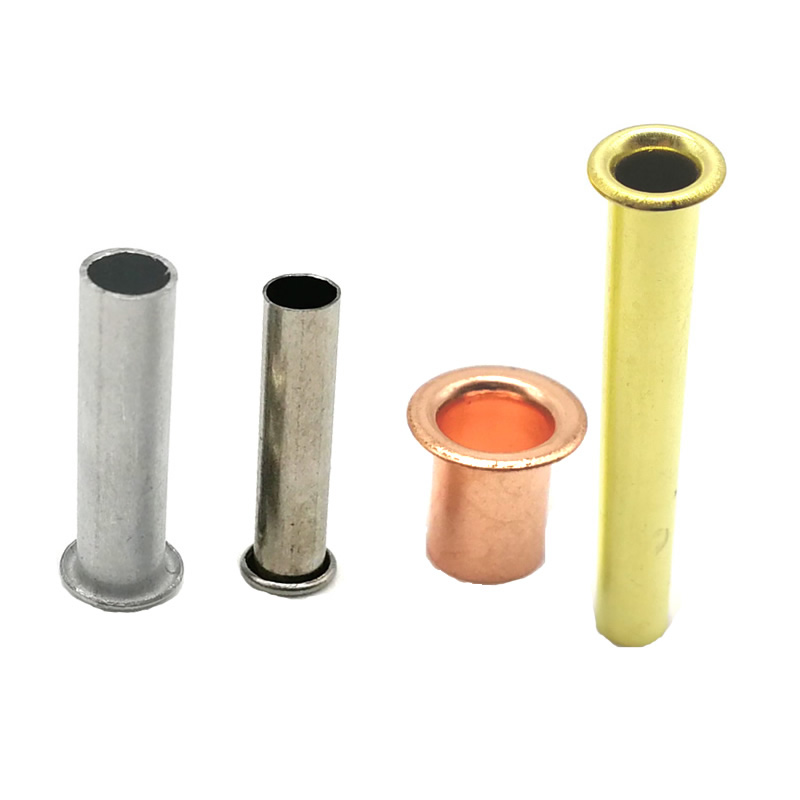
En qué se diferencian las dos configuraciones
| Factor | Semitubular | Tubular completo |
|---|---|---|
| Profundidad del hueco | 45-55% del mango | 100% del mango |
| Fuerza de ajuste | 25-30% de sólido | 15-20% de sólido |
| Resistencia al corte | 80-90% de sólido | 60-70% de sólido |
| Capacidad de pivote | Sí, se puede soltar | No, el muro se derrumba |
| Límite de pila de material | Hasta 8mm | Hasta 4mm |
| Corregir para | Juntas estructurales, terminales eléctricas, gran volumen. | Materiales blandos, decorativos, de baja carga. |
La corrección: si la junta soporta una carga estructural o requiere un movimiento de pivote, especifique semitubular. Si el material es blando y la pila tiene menos de 4 mm, lo apropiado es el tubular completo. No utilice tubular completo para nada que soporte carga simplemente porque es más fácil de configurar.
Error dos: no coincidir el material con el medio ambiente
La selección de materiales a menudo está determinada por el costo o el hábito más que por el entorno operativo real. Tres desajustes explican la mayoría de las fallas prematuras.
Los tres desajustes comunes
| No coincide | Lo que sucede | Elección correcta |
|---|---|---|
| Latón en niebla salina continua | Descincificación: el zinc se filtra y deja cobre poroso. | acero inoxidable 316 |
| Acero en ambientes húmedos o lavados | El revestimiento se astilla, el óxido comienza en los bordes y agujeros. | Acero inoxidable 304 o 316. |
| Aluminio en juntas estructurales de alta vibración | Agrietamiento por fatiga en la transición de la cabeza al vástago | Semitubular de acero o acero inoxidable |
Selección de materiales por entorno
| Ambiente | Material recomendado | Evitar |
|---|---|---|
| Interior, seco | Acero (chapado), latón | Sin restricciones |
| Exterior, interior | Acero inoxidable 304, aluminio (5056) | Acero sin enchapar |
| Niebla costera o salada | 316 inoxidable | Latón, acero, aluminio 6061 |
| Químico o ácido | 316 inoxidable | Todos los demás |
| Eléctrica de alta conductividad. | Cobre (100% SIGC) | Acero inoxidable |
| Peso crítico | Aluminio (5056) | Acero, cobre, latón |
La corrección:Identifique la condición más agresiva que enfrentará el remache, no la condición promedio. Un remache que ve niebla salina dos veces al año todavía necesita acero inoxidable 316, porque los productos de corrosión mancharán y debilitarán la unión con el tiempo.
Error tres: calcular incorrectamente la longitud del barril
Los errores en la longitud del cañón son la causa más frecuente de defectos de instalación. Demasiado corto y el rollo será débil. Si es demasiado largo, el rollo será demasiado grande o se partirá.
Las fórmulas correctas
| Tipo de remache | Fórmula | Ejemplo |
|---|---|---|
| Remache semitubular | Espesor de la pila + (0,8 a 1,2) × Diámetro del vástago | Pila de 2,0 mm, vástago de 4 mm: 2,0 + (1,0 × 4,0) = 6,0 mm |
| Remache tubular completo | Espesor de la pila + (0,4 a 0,7) × Diámetro del vástago | Pila de 2,0 mm, vástago de 4 mm: 2,0 + (0,5 × 4,0) = 4,0 mm |
La corrección: utilice el multiplicador más alto para materiales más duros (acero, inoxidable) y el multiplicador más bajo para materiales más blandos (aluminio, latón, cobre). Pruebe siempre con muestras gratuitas en dos longitudes adyacentes antes de comprometerse con la producción.
Dos casos de producción en los que los cambios en las especificaciones resolvieron fallas
Panel de equipos agrícolas (semitubular, inoxidable 304)
Problema: Un fabricante de cubiertas para motores de tractores utilizaba remaches semitubulares de acero galvanizado. Las cubiertas se lavaron semanalmente y el revestimiento falló al cabo de seis meses. Aparecieron manchas de óxido en los paneles pintados y algunos remaches se aflojaron a medida que el acero se corroía.
Especificaciones originales: Semitubular de acero, vástago de 4 mm, cilindro de 6 mm, cincado.
Especificación corregida: remaches semitubulares de acero inoxidable 304, vástago de 4 mm, cilindro de 6 mm, pasivados. El grado 304 maneja lavados semanales y almacenamiento al aire libre. El diseño semitubular mantuvo la resistencia al corte necesaria para la fijación del panel.
Resultado: Dos años en servicio con cero corrosión y cero aflojamiento. El cliente convirtió todos los modelos de cubiertas de motor en acero inoxidable.
Brida de conducto HVAC (tubular completo, aluminio 5056)
Problema: un contratista de HVAC utilizó latónremaches tubulares completospara fijar bridas de conductos de aluminio. Los conductos operaron en un ambiente de condensación con humedad constante. El latón se descincificó en 18 meses, dejando productos de corrosión blancos en el aluminio y debilitando la junta.
Especificaciones originales: tubular completo de latón, vástago de 3 mm, cilindro de 5 mm.
Especificación corregida: remaches tubulares completos de aluminio 5056, vástago de 3 mm, cilindro de 5 mm, anodizado transparente. La aleación 5056 es de calidad marina y compatible con el material del conducto de aluminio, sin par galvánico. El acabado anodizado añadió protección contra la corrosión.
Resultado: Tres años en servicio sin corrosión ni fallas en las juntas. El contratista ahora especifica aluminio 5056 para todos los conductos en ambientes de condensación.
Especificaciones técnicas: nuestros estándares de fábrica
| Parámetro | Rango | Tolerancia |
|---|---|---|
| Diámetro del mango | 1,6 mm – 10 mm | ±0,05 milímetros |
| Longitud del cañón | 2mm – 30mm | ±0,15mm |
| Diámetro de la cabeza | 1,6 – 2,8 × diámetro del vástago | ±0,10 milímetros |
| Profundidad del hueco (semitubular) | 45-55% del mango | ±5% |
Estilos de cabeza disponibles
- Cabeza plana: superficie al ras, perfil bajo
- Cabeza redonda: perfil abovedado clásico
- Cabeza avellanada: queda al ras o debajo de la superficie
- Cabeza de truss: extra ancha para materiales blandos
- Cabezal panorámico – perfil moderado
Acabados estándar
- Natural (tal como está formado)
- Galvanizado: protección básica contra la corrosión del acero
- Niquelado: acabado brillante, resistencia al desgaste
- Estañado – superficie soldable
- Pasivación – para acero inoxidable
- Anodizado – para aluminio
Todos los acabados cumplen con RoHS.
Remaches tubulares – Preguntas frecuentes
P1: ¿Cuál es la diferencia entre remaches semitubulares y tubulares completos?
R: La diferencia es la profundidad del hueco. Aremache semitubulartiene una cavidad hueca que se extiende entre el 45% y el 55% de la longitud del vástago desde la cola; el resto es sólido. Un remache tubular completo está hueco en todo el vástago. Los remaches semitubulares ofrecen una mayor resistencia al corte (80–90 % del sólido) y pueden usarse como puntos de pivote. Los remaches tubulares completos se fijan con la menor fuerza (15–20 % del sólido), pero proporcionan solo entre el 60 % y el 70 % de la resistencia del sólido. Utilice semitubular para juntas estructurales, terminales eléctricos y cualquier elemento que soporte carga. Utilice tubular completo para materiales blandos, pilas delgadas de menos de 4 mm y conjuntos decorativos. En Nuote Metals fabricamos ambas configuraciones en cinco materiales.
P2: ¿Por qué los remaches tubulares fallan prematuramente en aplicaciones al aire libre?
R: La causa más común es la falta de coincidencia de materiales. El latón se descinca con la niebla salina. El acero chapado se oxida una vez que el revestimiento se astilla. El aluminio puede picarse en ambientes alcalinos o clorados. La solución es hacer coincidir el material con la condición más agresiva que enfrentará el remache, no con la condición promedio. Para exposición costera o marina, especifique acero inoxidable 316. Para uso general en exteriores, acero inoxidable 304 o aluminio 5056. Para ambientes interiores secos, se acepta acero chapado o latón. Si no está seguro, solicite muestras gratuitas y pruébelas en el entorno real antes de comprometerse con la producción.
P3: ¿Cómo calculo la longitud correcta del cilindro para un remache tubular?
R: La fórmula depende de la configuración. Para remaches semitubulares: Longitud del cilindro = Espesor de la pila de material + (0,8 a 1,2) × Diámetro del vástago. Pararemaches tubulares completos: Longitud del barril = Espesor de la pila de material + (0,4 a 0,7) × Diámetro del vástago. Utilice el multiplicador más alto para materiales más duros y el multiplicador más bajo para materiales más blandos. Ejemplo: una pila de 3,0 mm con un remache semitubular de 4 mm requiere 3,0 + (1,0 × 4,0) = 7,0 mm. La misma pila con un remache tubular completo requiere 3,0 + (0,5 × 4,0) = 5,0 mm. Pruebe siempre con muestras gratuitas en dos longitudes adyacentes antes de la producción.
P4: ¿Cuál es el MOQ y el plazo de entrega para los remaches tubulares de Nuote Metals?
R: Nuestra cantidad mínima de pedido estándar es de 20.000 piezas para tamaños en stock. Para primeros pedidos o tiradas de muestra, aceptamos cantidades más bajas, tan solo 5000 piezas. Proporcionamos muestras gratuitas para tamaños almacenados; solo pagas el cargo de mensajería. Plazo de entrega: 3 a 5 días para tamaños de existencias; De 15 a 25 días para tamaños no estándar, incluidas herramientas personalizadas. Cada lote incluye un certificado de material, un informe de inspección dimensional y una declaración RoHS. Hemos suministrado remaches tubulares a clientes en más de 70 países. Certificado ISO 9001:2015.
Enviar Consulta
X
Utilizamos cookies para ofrecerle una mejor experiencia de navegación, analizar el tráfico del sitio y personalizar el contenido. Al utilizar este sitio, acepta nuestro uso de cookies.
política de privacidad