¿Qué separa a un servicio de torneado CNC confiable de un taller de cotización y envío?
Cuándo girar es el proceso correcto y cuándo no lo es
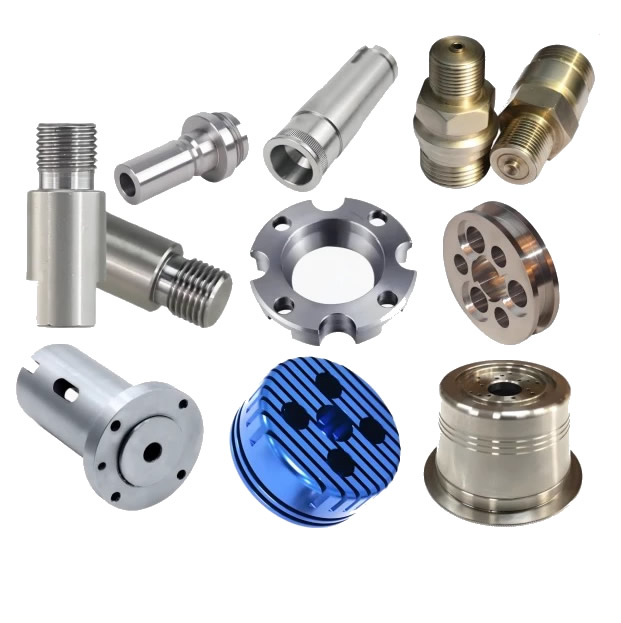
El torneado CNC está optimizado para piezas con simetría a lo largo de su eje central. Un eje dominado por características de diámetro exterior e interior casi siempre será más rápido y económico de tornear que de fresar. Las piezas torneadas suelen producirse más rápido y a menor coste que las piezas fresadas para geometrías redondas.
Matriz de selección de procesos
| Geometría de la pieza | Proceso recomendado | Razón |
|---|---|---|
| Ejes, pasadores, espaciadores, casquillos | torneado CNC | Simetría rotacional, acción de corte continua. |
| Conectores roscados, accesorios. | torneado CNC | Roscas OD/ID cortadas en una sola configuración |
| Carcasas prismáticas, bolsillos, características multicara. | fresado CNC | Al girar no se pueden alcanzar elementos fuera del eje de rotación. |
| Piezas complejas con características redondas y fresadas | Fresado-giro (5 ejes) | Sujeción única, sin operaciones secundarias |
Un confiableservicio de torneado cncle dirá cuando su pieza no sea un trabajo de torneado. Si las características críticas son bolsas o patrones de agujeros distribuidos en múltiples caras, el torneado solo requerirá operaciones secundarias que agregan costos y riesgos de manipulación. Los mejores proveedores señalan esto antes de cotizar.
Las señales de capacidad que realmente predicen el rendimiento
Las listas de máquinas y los certificados ISO son puntos de partida, no conclusiones. ¿Qué separa a una persona capaz?servicio de torneado cncde uno marginal es la repetibilidad en condiciones de producción.
Tolerancia y acabado superficial: los números reales
Capacidad Rango estándar Rango de precisión Lo que significa para su pieza
| Capacidad | Gama estándar | Rango de precisión | Lo que significa para tu parte |
|---|---|---|---|
| Tolerancia dimensional | ±0,05 mm (ISO 2768-f) | ±0,005 mm a ±0,01 mm | El rango de precisión requiere sujeción a tierra, control térmico y medición durante el proceso. |
| Acabado superficial (Ra) | 3,2 µm (tal como mecanizado) | 0,8 µm o mejor | Los acabados más finos requieren velocidades de avance reducidas, inserciones pulidas u operaciones secundarias. |
| Concentricidad | 0,05 mm TIR | 0,01 mm TIR | Crítico para ejes acoplados, asientos de rodamientos y conjuntos giratorios |
ISO 2768-f para metales especifica ±0,05 mm en tamaños nominales de 0,5 a 6 mm y ±0,1 mm de 6 a 30 mm. Un proveedor que indique ±0,005 mm por producción debería poder mostrar datos SPC de una pieza comparable, no solo de una muestra única.
La ventaja del tipo suizo para piezas delgadas
Para piezas de menos de 20 a 32 mm de diámetro con relaciones de longitud a diámetro superiores a 5:1, un torno de cabezal deslizante (tipo suizo) es el equipo correcto. El casquillo guía soporta la barra en la zona de corte, ofreciendo una resistencia a las vibraciones sustancialmente mejor que un torno de cabezal fijo. Si su pieza es larga y delgada y el proveedor cotiza una máquina de cabezal fijo, espere deflexión, vibración o conicidad.
Documentación de calidad: lo que un socio serio ofrece como estándar
La diferencia entre un capazservicio de torneado cncy uno transaccional es visible en la documentación que se envía con las piezas.
La inspección del primer artículo (FAI) no es opcional
FAI verifica que la primera pieza de producción cumpla con todos los requisitos del plano. Es el documento base para la introducción de cualquier pieza nueva. Para los programas automotrices, el PPAP va más allá: demuestra que todo el sistema de producción es repetible, no solo una muestra pasada. Un proveedor que ofrece “informes dimensionales a pedido” le está diciendo que FAI es una venta adicional, no un paso estándar.
Verificación en proceso, no sólo inspección final
La inspección final detecta defectos una vez que ya se ha agregado el valor. Un socio de torneado confiable verifica las dimensiones durante la producción:
- Verificación de CMM en el primer artículo, inicio de lote y lanzamiento final
- Keyence o medición óptica para características críticas de gran volumen
- Monitoreo SPC de las tolerancias importantes, con acciones correctivas activadas por tendencia, no solo fuera de especificación
Trazabilidad del material hasta el número de calor
Cada lote debe rastrearse hasta el certificado de fábrica de la barra en bruto. Sin esto, una sustitución de material o una inconsistencia en el tratamiento térmico son invisibles hasta que la pieza falla.
Dos casos de producción en los que un cambio decisivo resolvió el problema
Eje del rotor del motor EV (fresado-giro de 5 ejes, reducción de tolerancia y configuración)
Problemaa: Un proveedor de motores para vehículos eléctricos estaba produciendo ejes de rotor en cinco configuraciones distintas de torneado y fresado. Cada nuevo ajuste introdujo un error de concentricidad y la acumulación acumulada empujó el descentramiento del diámetro interior al diámetro exterior más allá del límite de ±0,02 mm. La tasa de desperdicio fue del 4%.
Nuestro enfoque: Movimos la pieza a una celda de fresado-torneado de 5 ejes. El torneado, el fresado y el taladrado se realizan con una sola sujeción. La eliminación de la nueva sujeción eliminó la fuente principal de error de concentricidad.
Resultadoado: La variación del descentramiento cayó por debajo de ±0,01 mm. El recuento de instalaciones cayó de cinco a uno y la tasa de desperdicio cayó por debajo del 0,5%.
Tornillo óseo médico (torneado suizo, acabado superficial y trazabilidad)
Problemaa: La puesta en marcha de un dispositivo médico necesitaba tornillos para huesos mecanizados en acero inoxidable 17-4PH. Los flancos de la rosca requerían Ra por debajo de 0,8 µm para la resistencia a la fatiga, y cada lote tenía que ser rastreable hasta el número de calor del laminador. El proveedor anterior entregó piezas que pasaron la inspección visual pero no pasaron la prueba de fatiga en la raíz de la rosca.
Nuestro enfoque:Mecanizamos los tornillos en tornos tipo suizo con herramientas motorizadas para la función de accionamiento. El roscado se realizó en una sola pasada continua con un inserto de carburo pulido y Ra se verificó en cada 50 piezas utilizando un perfilómetro portátil. Cada lote se envía con el certificado de fábrica y un informe dimensional que cubre cada característica del dibujo.
Resultadoado: Ra de raíz de rosca medido consistentemente entre 0,4 y 0,6 µm. La prueba de fatiga pasó con margen. El cliente eliminó el 100% de la inspección entrante después del tercer lote.
Especificaciones técnicas – Nuestro envolvente giratorio
| Parámetro | Rango | Notas |
|---|---|---|
| Diámetro máximo de pieza | 431 milímetros | Los diámetros más grandes requieren tornos de cabezal fijo |
| Longitud máxima de la pieza | 990 milímetros | Las piezas más largas pueden requerir fijación especial |
| Tolerancia del diámetro del vástago | ±0,005 mm a ±0,05 mm | El rango de precisión requiere medición durante el proceso |
| Acabado superficial | Ra 0,4 µm a Ra 3,2 µm | Acabados más finos disponibles con operaciones secundarias. |
| Materiales | Aluminio, latón, cobre, acero inoxidable, acero al carbono | Se aplican parámetros específicos del material |
Para piezas fuera de estos rangos, se lo informaremos antes de cotizar y no después de que falle el primer artículo.
Preguntas frecuentes
P1: ¿Cómo sé si mi pieza se debe tornear o fresar?
R: El factor decisivo es la geometría. Si la pieza es rotacionalmente simétrica (un eje, pasador, casquillo, accesorio o conector), el torneado CNC es casi siempre más rápido y económico que el fresado. El torneado utiliza una acción de corte continua sobre una pieza de trabajo giratoria, lo que produce mayores tasas de eliminación de material en piezas redondas y menores costos de herramientas para volúmenes medianos a altos. Si las características críticas son cajeras, ranuras o patrones de agujeros distribuidos en varias caras, el fresado es el proceso principal correcto. Las piezas que combinan características redondas y prismáticas se producen mejor en un centro de torno-fresado, que completa ambas operaciones con una sola sujeción. un capazservicio de torneado cncRecomendará fresar cuando tornear no sea la respuesta correcta.
P2: ¿Qué documentación de calidad debo esperar de un servicio de torneado CNC?
R: Como mínimo, exija una inspección del primer artículo (FAI) en la primera pieza de producción, un certificado de material rastreable hasta el número de calor del molino y registros de inspección en proceso para las dimensiones críticas. Para los programas automotrices, la documentación PPAP es el estándar; la FAI por sí sola no demuestra que el sistema de producción sea repetible. Para trabajos médicos o aeroespaciales, es posible que se requiera una disciplina de proceso alineada con AS9102 (FAI aeroespacial) o ISO 13485. Un socio serio los proporciona como pasos de flujo de trabajo estándar, no como complementos pagos. Si un proveedor no puede mostrar un FAI completo de una pieza comparable, la afirmación de calidad no está verificada.
P3: ¿Qué tolerancias puede mantener de manera realista un servicio de torneado CNC en producción?
R: El torneado de producción estándar mantiene ±0,05 mm en metales según ISO 2768-f para tamaños nominales inferiores a 30 mm. El torneado de precisión alcanza habitualmente ±0,01 mm con sujeción a tierra y medición durante el proceso. Se pueden lograr tolerancias de ±0,005 mm en funciones seleccionadas con tornos tipo suizo y compensación térmica, pero requieren monitoreo SPC, no solo una muestra única. La limitación práctica no es la capacidad de la máquina en el mejor de los casos, sino la capacidad del proveedor para mantener esa tolerancia en miles de piezas. Solicite un gráfico de control de una serie de producción, no un informe de inspección de una sola parte.
P4: ¿Cuál es el MOQ y el plazo de entrega para el torneado CNC en Nuote Metals?
R: Nuestra cantidad mínima de pedido estándar es de 500 piezas para piezas torneadas personalizadas, con cantidades menores disponibles para prototipos y primeros artículos. Los perfiles de conector estándar y de latón en stock se pueden enviar a partir de 100 piezas. El plazo de entrega para materiales estándar en cantidades de producción de hasta 50.000 piezas es de 7 a 12 días. El enchapado personalizado o las operaciones secundarias agregan de 5 a 8 días. Las piezas nuevas que requieren herramientas y FAI requieren entre 15 y 25 días en total. Cada cotización incluye un plazo de entrega firme, no un rango. Certificado ISO 9001:2015.
Enviar Consulta
X
Utilizamos cookies para ofrecerle una mejor experiencia de navegación, analizar el tráfico del sitio y personalizar el contenido. Al utilizar este sitio, acepta nuestro uso de cookies.
política de privacidad