Productos
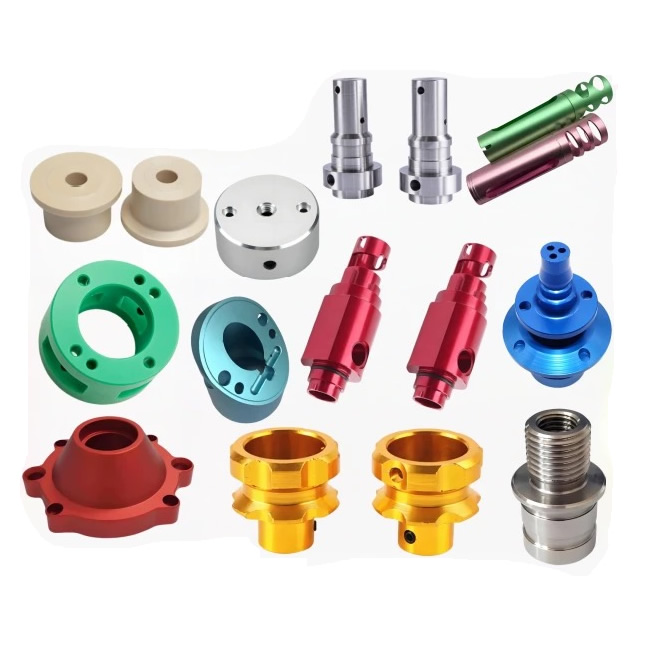
Piezas torneadas de aluminio
Una pieza torneada de aluminio se juzga dos veces: una en el torno y otra después del anodizado. Una superficie que mide Ra 0,8μm en el torno puede mostrar anillos giratorios visibles después de la anodización, porque la capa de óxido revela cada marca de herramienta. Nuote Metals produce piezas torneadas de aluminio en China con textura superficial controlada para anodizado: inserciones pulidas sin recubrimiento, marcas de alimentación controladas y Ra verificado antes del recubrimiento. 6061, 7075, 2024.
Enviar Consulta
Descripción del Producto
Una pieza torneada de aluminio no está terminada cuando sale del torno. Está terminado cuando regresa del anodizado y la superficie que parecía aceptable bajo la luz del taller muestra cada marca de avance como un anillo visible. La capa de óxido no oculta la textura; lo amplifica.
Las piezas giratorias de aluminio se juzgan dos veces por su superficie: una por el perfilómetro del torno y otra por el ojo después del anodizado. El perfilómetro mide Ra; no mide si la textura son anillos circunferenciales, rayones aleatorios o una superficie manchada. Dos piezas pueden medir Ra 0,8 μm: una luce uniforme después del anodizado y la otra muestra anillos.
En Nuote Metals, producimos piezas torneadas de aluminio con textura superficial controlada para anodizado: inserciones pulidas sin recubrimiento, marcas de alimentación controladas y Ra verificado antes del recubrimiento. Este artículo cubre las herramientas, las marcas de avance y qué verificar antes de aceptar una pieza torneada de aluminio.
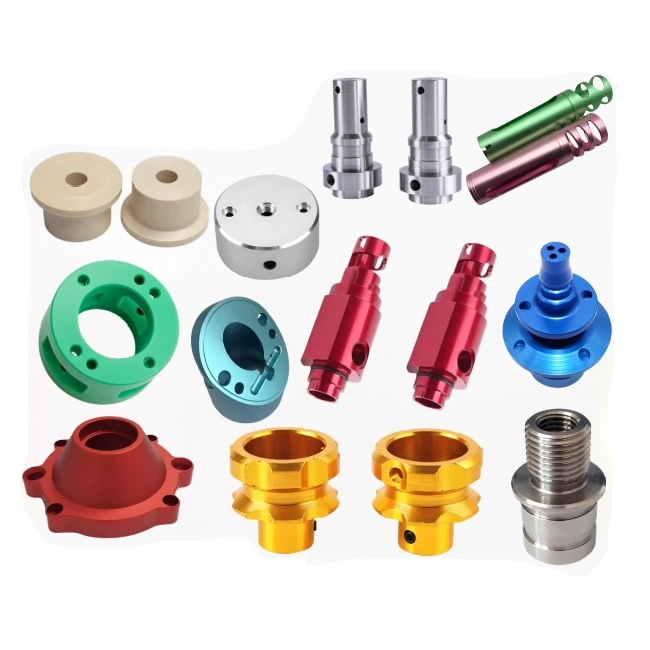
Tres marcas de giro que se vuelven visibles después del anodizado
La anodización convierte la superficie de aluminio en óxido de aluminio; el óxido sigue la topografía de la superficie, por lo que los picos se convierten en picos y los valles en valles. La textura se vuelve más visible, no menos.
| Marca de giro | ¿Qué lo causa? | Aspecto después del anodizado | Cómo lo prevenimos |
|---|---|---|---|
| Anillo de alimentación circunferencial | Avance por revolución demasiado grueso o inserto desgastado | Banda espiral oscura alrededor del diámetro. | Alimentación de acabado más fina (0,05–0,08 mm/rev), plaquita limpiadora |
| Desgarro del borde acumulado | El aluminio se suelda a un inserto revestido o sin filo. | Parche áspero y turbio en la superficie | Insertos pulidos sin recubrimiento, radio de borde afilado <0,02 mm |
| marca de frotis | Una herramienta sin filo empuja el metal en lugar de cortarlo | Banda desigual y opaca que anodiza turbia | Inserto cambiado antes del desgaste, desprendimiento positivo alto |
Anillos de alimentación circunferencialesson la queja más común. La herramienta se mueve a lo largo del eje mientras la pieza de trabajo gira; el avance por revolución establece el espacio entre anillos. Un avance de desbaste (0,2 mm/rev) produce anillos visibles; un avance de acabado (0,05–0,08 mm/rev) produce anillos finos que son menos visibles después del anodizado.
Desgarros en los bordes acumuladosocurren cuando el aluminio se suelda a la herramienta. Los insertos recubiertos (TiAlN, AlCrN) tienen una superficie rugosa a nivel micro: el aluminio se pega y se desprende. El área rasgada se anodiza de manera diferente: aparece como una zona rugosa.
ManchasOcurre cuando una herramienta sin filo empuja el metal en lugar de cortarlo. La capa untada se endurece y se anodiza de manera desigual: aparece como una banda turbia.
Para las piezas torneadas de aluminio, la especificación de la superficie no es solo Ra, sino también la textura. Un dibujo que especifica Ra 0,8 μm pero no la dirección de la textura deja la apariencia anodizada al azar.
Herramientas: por qué los insertos pulidos sin recubrimiento cortan mejor el aluminio
El aluminio es blando y dúctil: se adhiere al borde de la herramienta. Un inserto revestido tiene una superficie rugosa a nivel micro: el aluminio se suelda y forma un borde reconstruido. El borde acumulado crece y se rompe de manera impredecible: rasga la superficie y deja un parche manchado que se anodiza de manera desigual.
Qué utilizamos:
- Insertos de carburo pulidos y sin recubrimiento (grados de aluminio Korloy y Sandvik): la superficie pulida reduce la fricción y evita la adhesión. Inclinación positiva alta: el borde está afilado, no frotado.
- Radio de borde afilado: inferior a 0,02 mm. Un borde romo empuja el metal; un borde afilado lo corta.
- Inserto limpiador para la pasada final: aplana el anillo de alimentación, produciendo una superficie que luce uniforme después del anodizado.
- Alta velocidad del husillo, avance moderado: el aluminio corta mejor a alta velocidad. La alta velocidad produce un corte limpio; la alimentación moderada controla la viruta y la marca de alimentación.
Lo que evitamos:
- Insertos recubiertos: el recubrimiento aumenta la fricción y promueve el refuerzo del borde.
- Insertos desgastados: un borde desgastado roza, mancha y produce una superficie que se anodiza de manera desigual.
Referencia estándar:La textura de la superficie sigue las normas ISO 1302 e ISO 4287. La calidad del anodizado sigue MIL-A-8625 Tipo II o Tipo III cuando se especifique.
Equipo y Capacidad
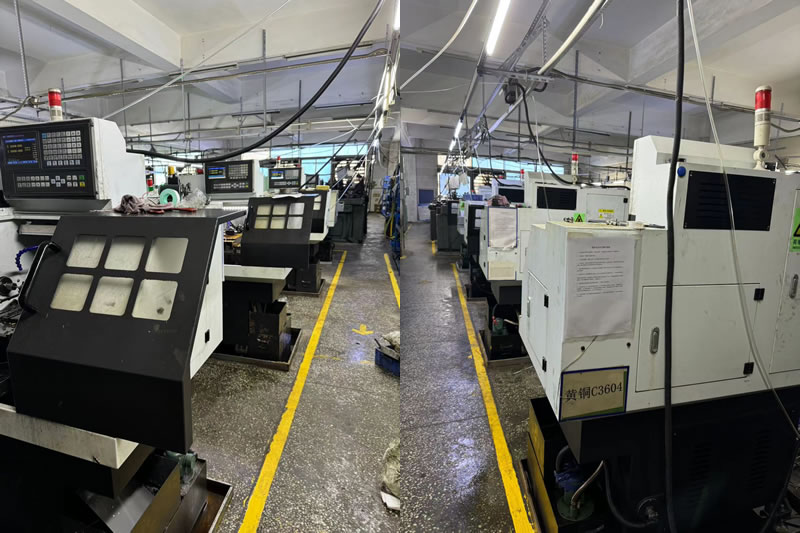
Nuote Metals opera una celda de torneado de aluminio dedicada con herramientas pulidas y parámetros de alimentación controlados.
- Tornos CNC (Haas ST-20Y, Okuma Genos L): avance de barra de hasta 80 mm, mandril de hasta 300 mm.
- Inserciones pulidas sin recubrimiento: grados de aluminio Korloy y Sandvik, reservados únicamente para aluminio.
- Insertos Wiper: para la pasada final en superficies visibles.
- Perfilómetro (Mitutoyo SJ-210): Ra y Rz verificados antes de anodizar.
- CMM (Zeiss Contura 7/10/6) – verificación dimensional, fijada al dato de mecanizado.
Proceso de dar un título:ISO 9001:2015 (certificado disponible bajo petición). Capacidad anual: 2 millones de piezas torneadas de aluminio para clientes de electrónica, medicina y automoción.
Limitación:Los insertos Wiper están validados para diámetros ≥10 mm. Por debajo de 10 mm, la geometría del limpiador no se ajusta al inserto: la marca de avance permanece visible y es posible que la pieza necesite un pulido secundario.
Un ejemplo real: anillos anodizados rechazados, fijados mediante inserto Wiper y cambio de alimentación
Un fabricante alemán de productos electrónicos necesitaba una carcasa torneada de aluminio: 6061-T6, 40 mm de diámetro, Ra 0,8 μm, anodizado tipo II. Su proveedor anterior utilizaba un inserto revestido y una alimentación de 0,15 mm/rev; las piezas medían Ra 0,8 μm, pero después de la anodización, el 20 % mostraba anillos en espiral visibles y fueron rechazadas.
Lo que hicimos diferente:
- Se cambió a inserciones pulidas sin recubrimiento con un desprendimiento positivo alto: sin filos acumulados ni manchas.
- Se redujo el avance de acabado a 0,06 mm/rev: el anillo se volvió fino y uniforme.
- Se utilizó un inserto limpiador en la pasada final: el anillo se aplanó y la superficie se vio uniforme después de la anodización.
- Ra verificado antes de anodizar: promedio de 0,6 μm y la textura era uniforme.
Una lección que aprendimos:Al principio de nuestro programa de torneado de aluminio, utilizamos inserciones recubiertas en un lote de carcasas visibles. Después de anodizar, el 30% mostró marcas de bordes acumulados; el lote fue rechazado. Desde entonces, todas las piezas de aluminio que se anodizarán cuentan con inserciones pulidas sin recubrimiento, sin excepciones.
Limitación:El inserto Wiper está validado para diámetros ≥10 mm. Por debajo de 10 mm, la geometría del limpiador no se ajusta al inserto: la marca de alimentación permanece visible y es posible que la pieza necesite un pulido secundario.
Se enviaron 300.000 carcasas sin rechazos de anodizado. Esto es lo que las piezas torneadas de aluminio deberían ofrecer: no solo una pieza que mida Ra en el torno, sino una superficie que luzca uniforme después del anodizado, porque las herramientas y el avance coincidieron con el recubrimiento, no solo con el dibujo.
Preguntas frecuentes
P1: ¿Por qué mis piezas torneadas de aluminio muestran anillos después del anodizado?
R: El anodizado amplifica la textura de la superficie, no la oculta. Una marca de alimentación circunferencial que era invisible en el aluminio en bruto se convierte en un anillo oscuro después del anodizado. La solución es reducir el avance de acabado (0,05–0,08 mm/rev), utilizar un inserto limpiador para aplanar el anillo y cambiar a insertos pulidos sin recubrimiento para evitar la acumulación de bordes. Para piezas torneadas de aluminio que serán anodizadas, la textura de la superficie debe controlarse antes del recubrimiento, no después.
P2: ¿Puedo utilizar plaquitas recubiertas para torneado de aluminio?
R: No: los insertos recubiertos (TiAlN, AlCrN) tienen una superficie rugosa a nivel micro y el aluminio se suelda a ellos. El borde reconstruido rasga la superficie y deja un parche manchado que se anodiza de manera desigual. Utilice insertos de carburo pulido sin recubrimiento con un desprendimiento positivo alto: la superficie pulida reduce la fricción y el borde afilado corta el aluminio limpiamente.
P3: ¿Qué acabado superficial debo especificar para las piezas torneadas de aluminio anodizado?
R: Especifique el Ra y la dirección de la textura. Ra 0,8 μm es suficiente para muchas piezas industriales, pero sólo si la textura es uniforme. Es aceptable una marca de avance fina y uniforme (0,05–0,08 mm/rev); una marca áspera e irregular no lo es. Para piezas visibles, especifique Ra 0,4 μm y un acabado de inserción rascador. Para estas partes, la textura importa tanto como el Ra.
P4: ¿Pueden proporcionar comentarios de DFM sobre la textura de la superficie antes de realizar un pedido?
R: Sí. Envíe el plano con la especificación de anodizado (Tipo II o Tipo III), el requisito de Ra y si la superficie es visible o funcional. Nuestro equipo de ingeniería revisa las herramientas y el avance para determinar la compatibilidad con el anodizado, confirmando si la superficie tendrá un aspecto uniforme después del recubrimiento o recomendando un inserto limpiador o un pulido secundario. Cuando la apariencia del anodizado importa, verificamos la textura antes de anodizar el lote, no después.
Enviar Consulta
Por favor, siéntase libre de dar su consulta en el siguiente formulario. Le responderemos en 24 horas.
X
Utilizamos cookies para ofrecerle una mejor experiencia de navegación, analizar el tráfico del sitio y personalizar el contenido. Al utilizar este sitio, acepta nuestro uso de cookies.
política de privacidad