Productos
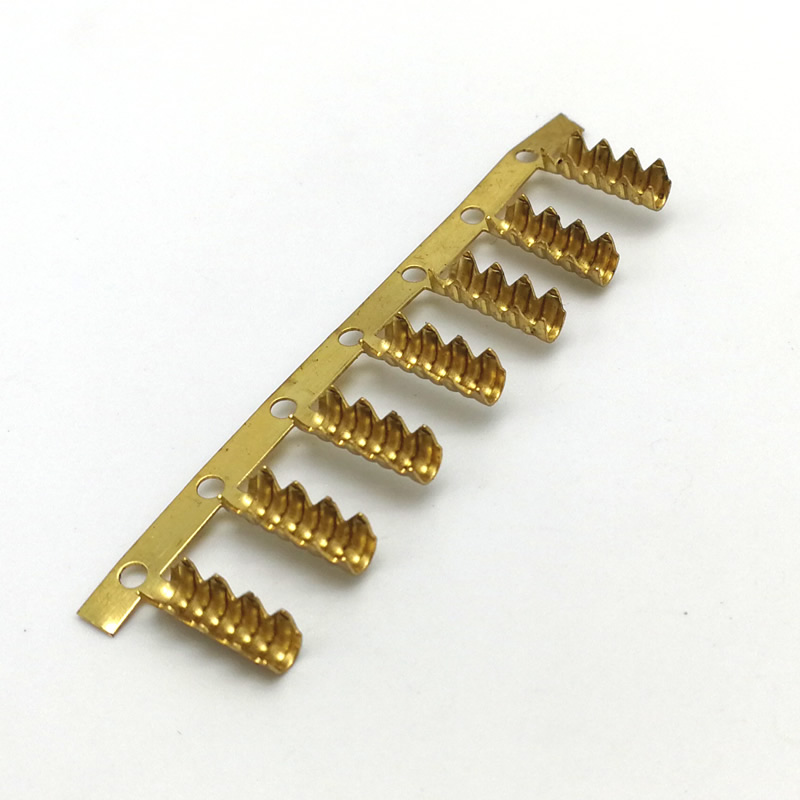
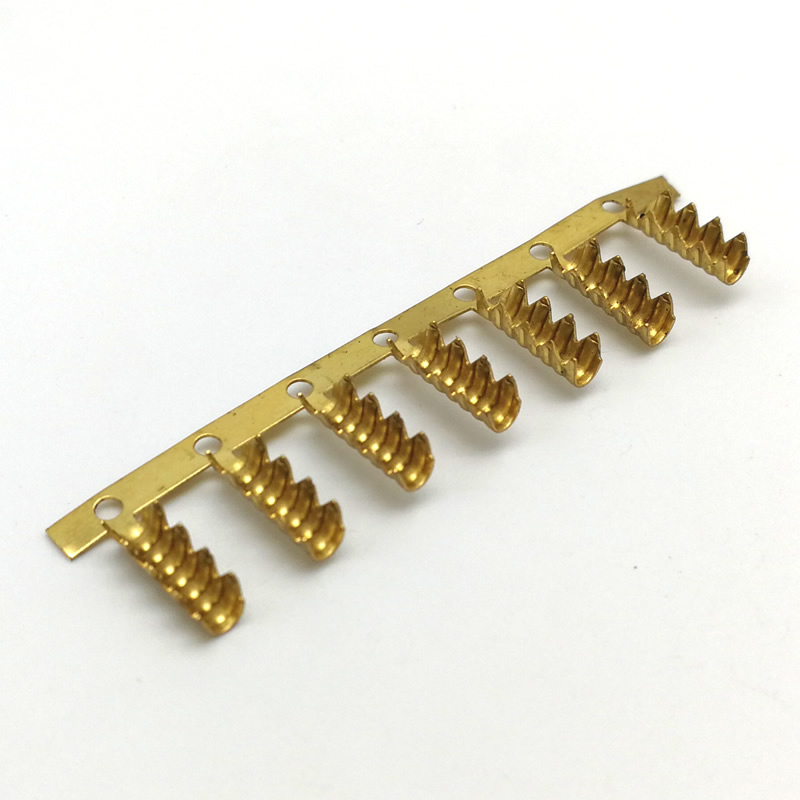
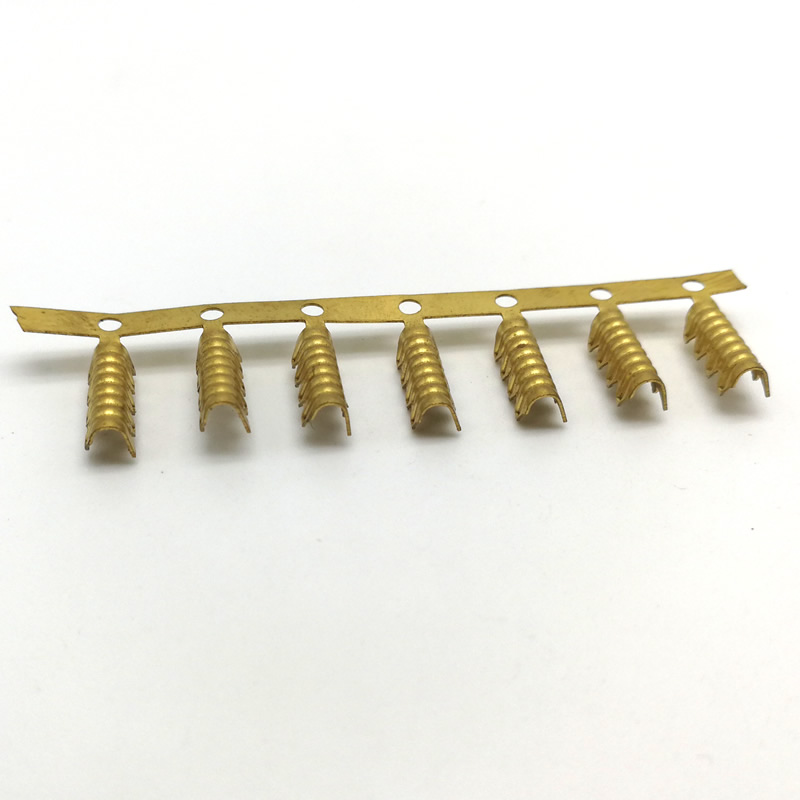
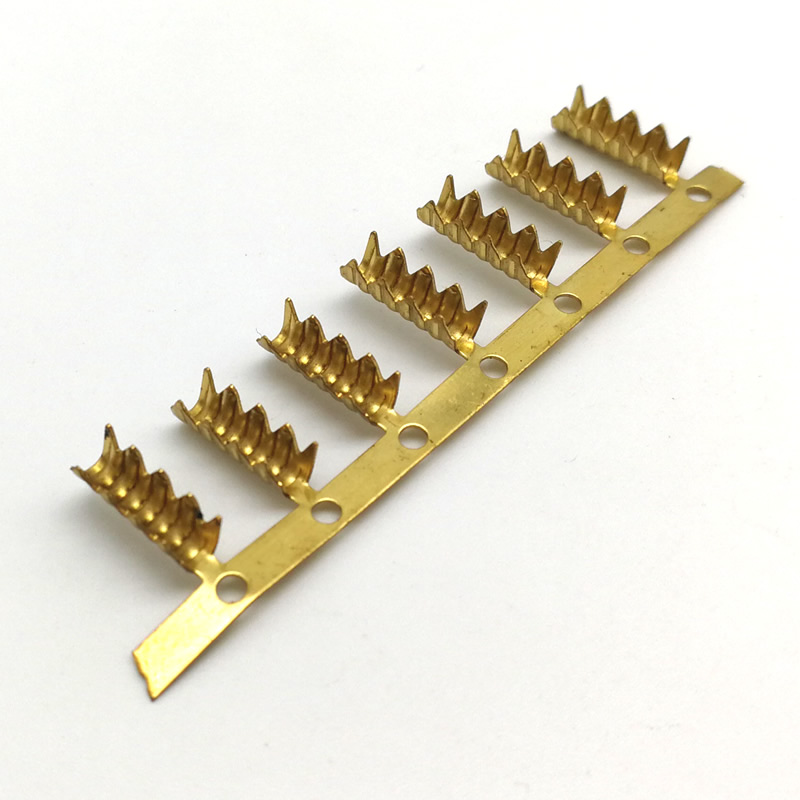
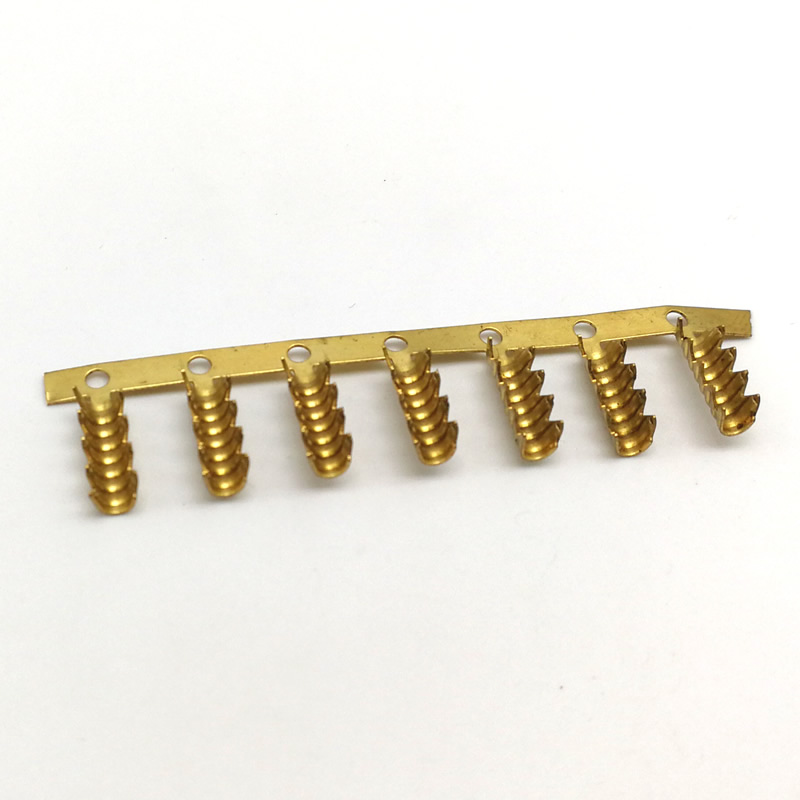
terminales de estampado
Un dibujo de terminal especifica las dimensiones: longitud de la viga, espesor de la viga, curvatura de contacto. Pero el terminal se juzga por algo que el dibujo rara vez indica: la fuerza de inserción. Un terminal que sea 0,05 mm demasiado rígido no se insertará; 0,05 mm demasiado blandos no aguantarán. Nuote Metals produce terminales de estampado personalizados en China con fuerza normal y fuerza de inserción medidas en el primer artículo y verificadas en cada lote, enrolladas en carrete para inserción automatizada. Latón, bronce fósforo y cobre. Enchapado de carrete a carrete.
Enviar Consulta
Descripción del Producto
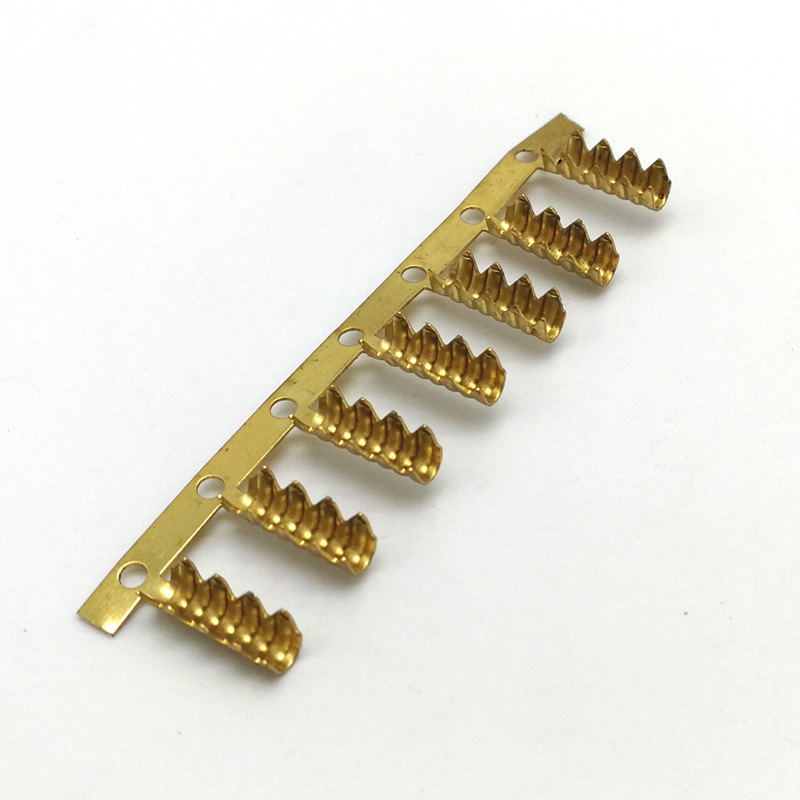
Los terminales de estampado personalizados son piezas estampadas continuas: la tira se alimenta a través de un troquel progresivo, los terminales permanecen unidos al soporte y el carrete se envía a la máquina de inserción del cliente. El terminal debe cumplir tres requisitos funcionales: fuerza normal (la presión de contacto contra el pasador de acoplamiento), fuerza de inserción y extracción (el esfuerzo para acoplar y desacoplar) y resistencia de contacto (la ruta eléctrica a través de la interfaz de contacto). Ninguno de estos aparece en un dibujo dimensional estándar y los tres determinan si el conector funciona.
En Nuote Metals, producimos terminales personalizados con fuerza normal y fuerza de inserción medidas en el primer artículo y verificadas en cada lote. Este artículo cubre los tres requisitos funcionales, la geometría que los controla, el revestimiento que los conserva y el embalaje que los entrega.
Los tres requisitos funcionales de una terminal
Un terminal no es un soporte con una curvatura. Es un resorte que debe desviarse, regresar y conducir miles de veces.
| Requisito funcional | Lo que significa | Controlado por | Modo de falla |
|---|---|---|---|
| fuerza normal | Presión de contacto contra el pasador de acoplamiento | Longitud de la viga, espesor de la viga, curvatura de contacto. | Demasiado bajo: contacto intermitente; demasiado alto: daño por inserción |
| Fuerza de inserción/retirada | Esfuerzo por aparearse y desparejarse | Fuerza normal, chaflán de entrada, fricción de revestimiento | Demasiado alto: el operador no puede insertar; demasiado bajo: liberaciones terminales |
| Resistencia de contacto | Ruta eléctrica a través de la interfaz. | Material de revestimiento, espesor de revestimiento, área de contacto | Demasiado alto: caída de voltaje, calor, pérdida de señal |
fuerza normales la presión que ejerce la viga del resorte sobre el pasador de acoplamiento. Debe ser lo suficientemente alto como para atravesar el óxido de la superficie y mantener el contacto; normalmente, de 1 a 3 N para terminales de señal y de 3 a 8 N para terminales de alimentación. Demasiado bajo y el contacto se vuelve intermitente bajo vibración. Si es demasiado alta, la fuerza de inserción se volverá inaceptable o el pasador de acoplamiento se dañará.
Fuerza de inserción y retirada.es lo que siente el operador o el robot. Es la suma de la fuerza normal, el coeficiente de fricción del revestimiento y la geometría de entrada. Un terminal con fuerza normal de 3 N y estañado puede requerir una fuerza de inserción de 15 N, aceptable para un conector manual, pero demasiado alta para un ensamblaje automatizado de alta densidad.
Resistencia de contactoes el camino eléctrico a través de la interfaz de contacto. Depende del material del revestimiento, el espesor del revestimiento y el área de contacto. Un terminal estañado puede tener una resistencia de contacto de 5 a 10 mΩ; un terminal chapado en oro puede tener entre 1 y 3 mΩ. La resistencia debe permanecer estable durante la vida útil del conector, no sólo en la primera inserción.
Para terminales de estampado personalizados, los tres requisitos están vinculados: cambiar el espesor de la viga cambia la fuerza normal, lo que cambia la fuerza de inserción, lo que cambia el desgaste del revestimiento. La terminal es un sistema, no una lista de dimensiones.
La geometría que controla la fuerza normal
La fuerza normal está determinada por tres parámetros geométricos y cada uno tiene sus ventajas y desventajas.
Longitud de la viga.Una viga más larga se desvía más fácilmente: menor fuerza normal para la misma deflexión. Una viga más corta es más rígida: mayor fuerza normal. La longitud de la viga está determinada por el paso de los terminales: la distancia entre los terminales de la tira.
Espesor de la viga.Una viga más gruesa es más rígida: mayor fuerza normal. Una viga más delgada es más dócil: menor fuerza normal, pero mayor riesgo de ceder. El espesor de la viga lo establece el espesor de la tira, que también es el espesor del cilindro de engarce y el espesor del soporte. El espesor de la tira no se puede optimizar sólo para la viga.
Curvatura del punto de contacto.Un radio más pequeño concentra la fuerza de contacto en un área más pequeña: mayor presión de contacto, menor resistencia de contacto. Un radio mayor distribuye la fuerza: menor presión de contacto, mayor resistencia de contacto, pero menor desgaste del revestimiento.
La compensación:Un terminal que es lo suficientemente rígido para mantener la fuerza normal puede ser demasiado rígido para insertarlo. Un terminal que se inserta fácilmente puede no mantener el contacto bajo vibración. La geometría es una balanza, y el equilibrio se verifica midiendo la fuerza normal y la fuerza de inserción en el primer artículo, no midiendo únicamente las dimensiones de la viga.
Referencia estándar:Las dimensiones y tolerancias de los terminales siguen IEC 60512 (conectores para equipos electrónicos) y EIA-364 (procedimientos de prueba de conectores eléctricos) cuando se especifica. La fuerza de inserción y extracción se mide según EIA-364-13.
Revestimiento: la resistencia de contacto y la capa de desgaste
El revestimiento no es cosmético. Determina la resistencia de contacto, la fuerza de inserción y la vida útil.
| Enchapado | Resistencia de contacto | Fuerza de inserción (relativa) | Use la vida | Mejor aplicación |
|---|---|---|---|---|
| Estaño | 5–10 mΩ | Base | Moderado: se desgasta después de 50 a 100 ciclos. | Conectores de consumo, de bajo coste. |
| Plata | 2–5 mΩ | Ligeramente más bajo que el estaño | Bueno: 200 a 500 ciclos | Terminales de potencia, alta corriente. |
| Oro (sobre níquel) | 1–3 mΩ | Más bajo | Excelente: más de 1000 ciclos | Terminales de señal, alta confiabilidad |
Estañoes el revestimiento estándar para conectores de consumo y automotrices: bajo costo, soldable y resistencia de contacto adecuada. Pero el estaño se desgasta después de 50 a 100 ciclos de inserción: el metal base queda expuesto y la resistencia de contacto aumenta.
PlataOfrece una menor resistencia de contacto que el estaño y una mejor vida útil; se utiliza para terminales de potencia y aplicaciones de alta corriente. La plata se empaña en ambientes de azufre; una capa inferior de níquel retarda el deslustre.
Oro sobre níquel iEs la opción de alta confiabilidad: menor resistencia de contacto y mayor vida útil. La barrera de níquel impide la difusión del cobre; la capa de oro mantiene la resistencia de contacto durante más de 1000 ciclos.
Como lo aplicamos: Para terminales de estampado personalizados, utilizamos un revestimiento de carrete a carrete: los terminales permanecen en el soporte y pasan a través de la línea de revestimiento como una tira continua. El revestimiento de carrete a carrete es más consistente que el revestimiento de piezas: la densidad de corriente es uniforme, el espesor es uniforme y los terminales no se manejan individualmente. El espesor del revestimiento se verifica mediante XRF en cada lote.
Embalaje: por qué los terminales deben estar en carrete
Un terminal correcto en la CMM aún puede fallar en la máquina de inserción del cliente, porque el paso del carrete es incorrecto, la orientación está invertida o el transportador es demasiado débil.
Qué requiere la máquina de inserción:
tono consistente—la distancia entre terminales en el transportador debe coincidir con el paso del alimentador. Una variación de 0,1 mm provoca atascos.
Orientación consistente—Los terminales deben mirar en la misma dirección en el carrete. Un terminal invertido atasca el alimentador.
Fuerza del portador—el transportador debe soportar los terminales a través del alimentador sin estirarlos ni romperlos.
Integridad del empalme—cuando se acaba un carrete, el empalme debe ser tan fuerte como el portador—y el paso debe mantenerse a lo largo del empalme.
Para los terminales de estampado personalizados, el embalaje es parte de la especificación, no una idea de último momento. Verificamos el paso del carrete, la orientación y el empalme en cada carrete antes del envío.
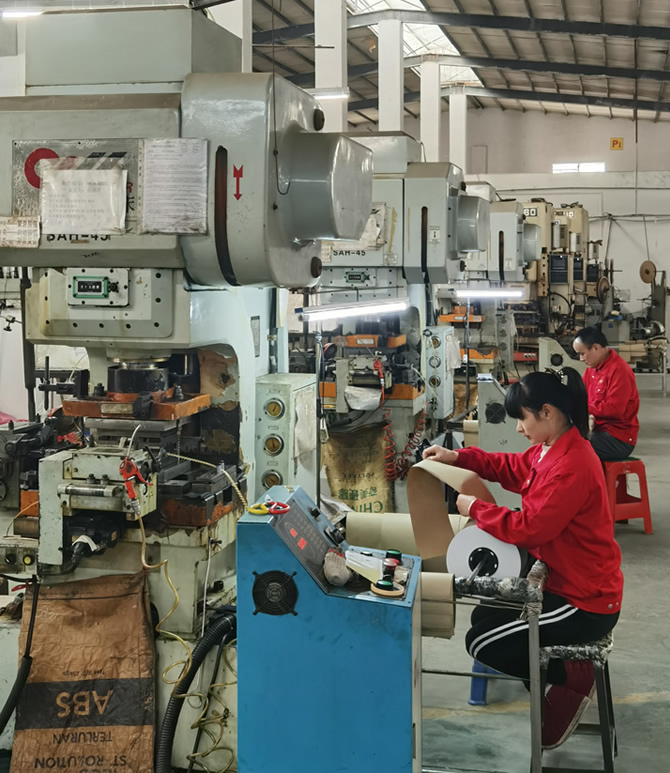
Un ejemplo real: terminal de paso de 0,64 mm para conector automotriz
Un proveedor automotriz alemán de nivel 1 necesitaba un terminal de estampado personalizado para un conector de paso de 0,64 mm: fuerza normal de 2,5 N ±15 %, fuerza de inserción inferior a 12 N, resistencia de contacto inferior a 5 mΩ y paso de carrete de 4 mm ±0,05 mm.
El problema:Su proveedor anterior midió las dimensiones de la viga y el cilindro de engarce; los terminales pasaron la inspección dimensional, pero el 6 % no pasó la prueba de fuerza de inserción. La viga tenía 0,02 mm de grosor: la fuerza normal era de 3,2 N y la fuerza de inserción excedía los 15 N.
Lo que hicimos diferente:
- Midió la fuerza normal sobre el primer artículo, no solo las dimensiones de la viga. El espesor de la viga se ajustó para llevar la fuerza normal a 2,4 N.
- Verificó la fuerza de inserción en una muestra de cada lote: 12 N como máximo.
- Estañado de carrete a carrete usado: espesor uniforme, coeficiente de fricción constante.
- Verificó el paso del carrete en cada carrete: 4 mm ± 0,03 mm.
- Se enviaron 5 millones de terminales sin fallas de inserción. El cliente eliminó la inspección entrante para determinar la fuerza de inserción.
Esto es lo que deberían ofrecer los terminales de estampado personalizados: no sólo un terminal que coincida con su dibujo, sino un terminal que inserte, sostenga y conduzca, porque la fuerza normal y la fuerza de inserción se midieron, no se supusieron.
Preguntas frecuentes
P1: ¿Cuál es la diferencia entre un terminal de estampado personalizado y un terminal estándar?
R: Se selecciona un terminal estándar de un catálogo: la geometría, el revestimiento y el paso del carrete son fijos. Un terminal de estampado personalizado está diseñado para un conector específico: la geometría de la viga coincide con la fuerza normal requerida, el revestimiento coincide con la resistencia del contacto y la vida útil, y el paso del carrete coincide con la máquina de inserción del cliente. El terminal personalizado no es una pieza del catálogo con una etiqueta diferente: es un resorte diseñado para un requisito de contacto específico.
P2: ¿Cómo se controla la fuerza de inserción en terminales de estampado personalizados?
R: La fuerza de inserción está controlada por tres variables: fuerza normal (establecida por la geometría de la viga), fricción del revestimiento (establecida por el material de revestimiento) y chaflán de entrada (establecido por la matriz). Medimos la fuerza normal en el primer artículo, calculamos la fuerza de inserción esperada y la verificamos en una muestra de cada lote. Si la fuerza de inserción excede la especificación, se ajusta el espesor de la viga o el revestimiento, no el procedimiento de ensamblaje. Para terminales, la fuerza de inserción es un valor medido, no una estimación calculada.
P3: ¿Por qué el enchapado de carrete a carrete es mejor que el enchapado en piezas?
R: El revestimiento de carrete a carrete mantiene los terminales en el soporte a lo largo de la línea de revestimiento; la densidad de corriente es uniforme, el espesor es uniforme y los terminales no se manipulan individualmente. El revestimiento por piezas requiere manipulación, lo que puede doblar las vigas, rayar los contactos y producir espesores desiguales. Para terminales de estampado personalizados con requisitos estrictos de resistencia de contacto, el revestimiento de carrete a carrete es el estándar; el espesor del revestimiento se verifica mediante XRF en cada lote.
P4: ¿Pueden proporcionar comentarios de DFM sobre la geometría del terminal antes de realizar un pedido?
R: Sí. Envíenos un dibujo con las dimensiones del pasador de acoplamiento, la fuerza normal requerida, el límite de fuerza de inserción y el objetivo de resistencia de contacto. Nuestro equipo de ingeniería revisa la geometría de la viga en busca de tensión y deflexión, confirmando si la longitud y el espesor de la viga propuestos pueden alcanzar la fuerza normal sin ceder y si la fuerza de inserción alcanzará el límite. Para terminales estampados, la revisión del DFM previene la falla más común: un terminal que mide correctamente y no se inserta.
Enviar Consulta
Por favor, siéntase libre de dar su consulta en el siguiente formulario. Le responderemos en 24 horas.


X
Utilizamos cookies para ofrecerle una mejor experiencia de navegación, analizar el tráfico del sitio y personalizar el contenido. Al utilizar este sitio, acepta nuestro uso de cookies.
política de privacidad