Productos
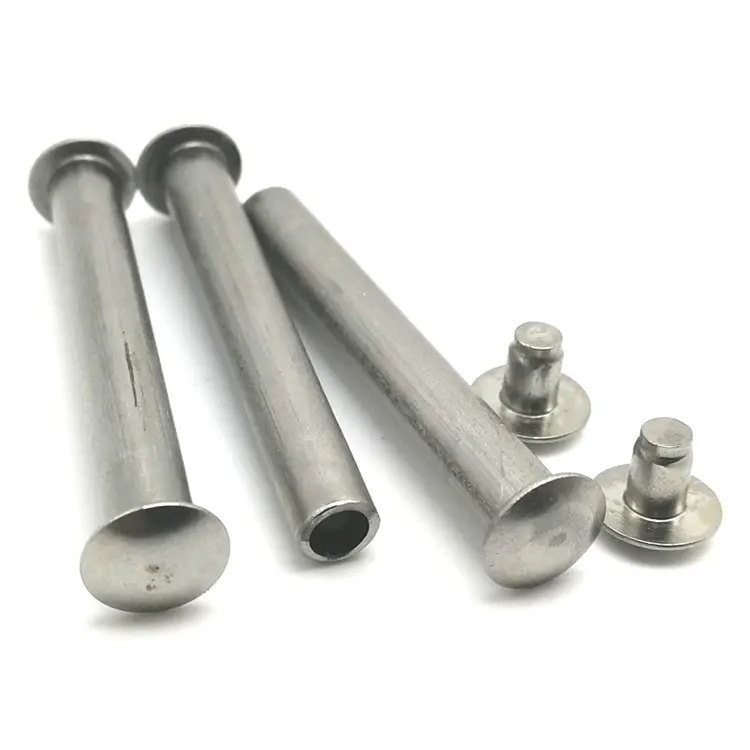
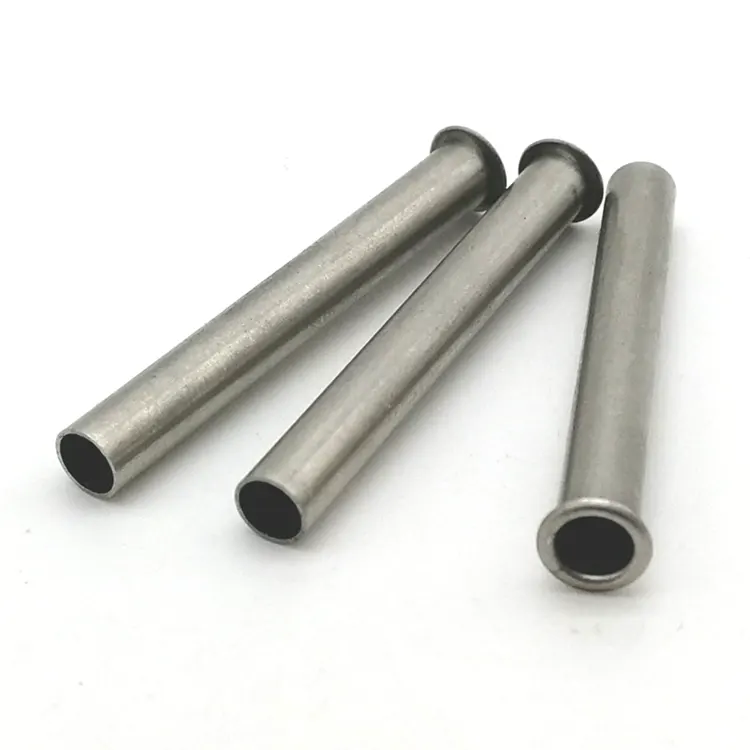
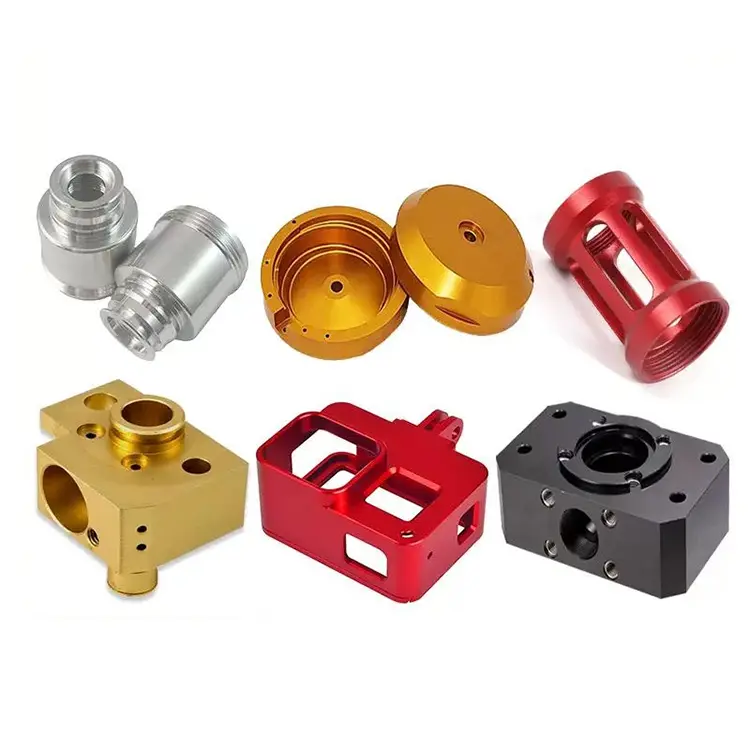
Piezas giratorias de aluminio
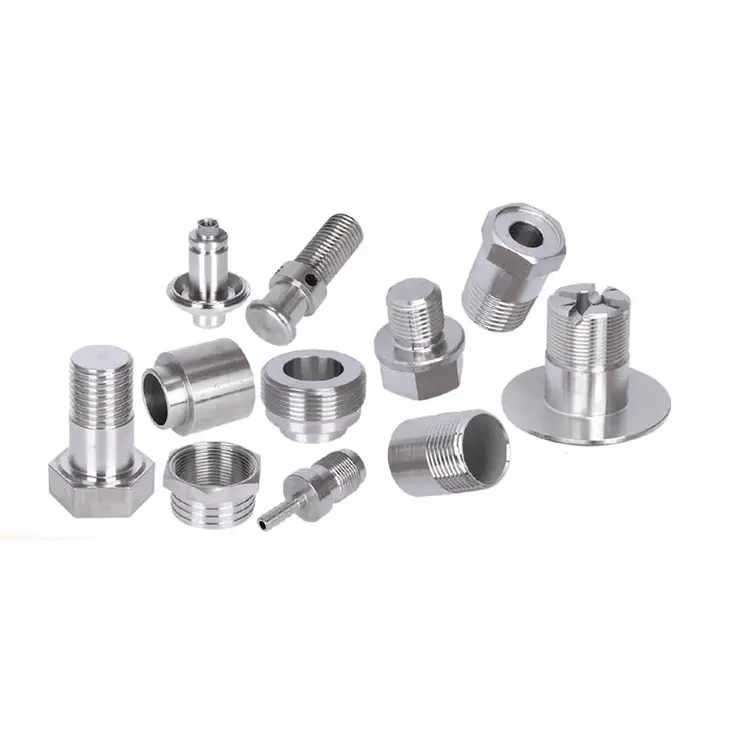
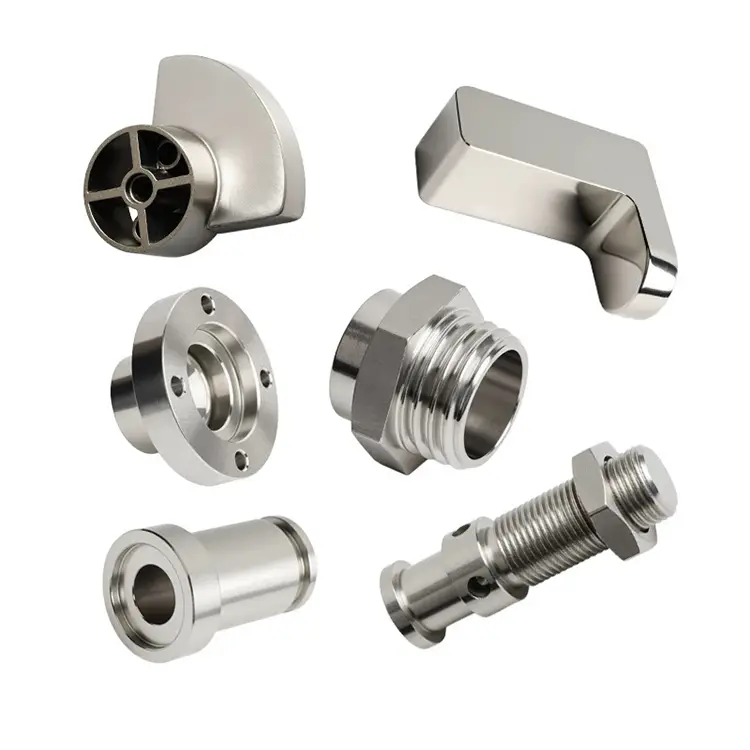
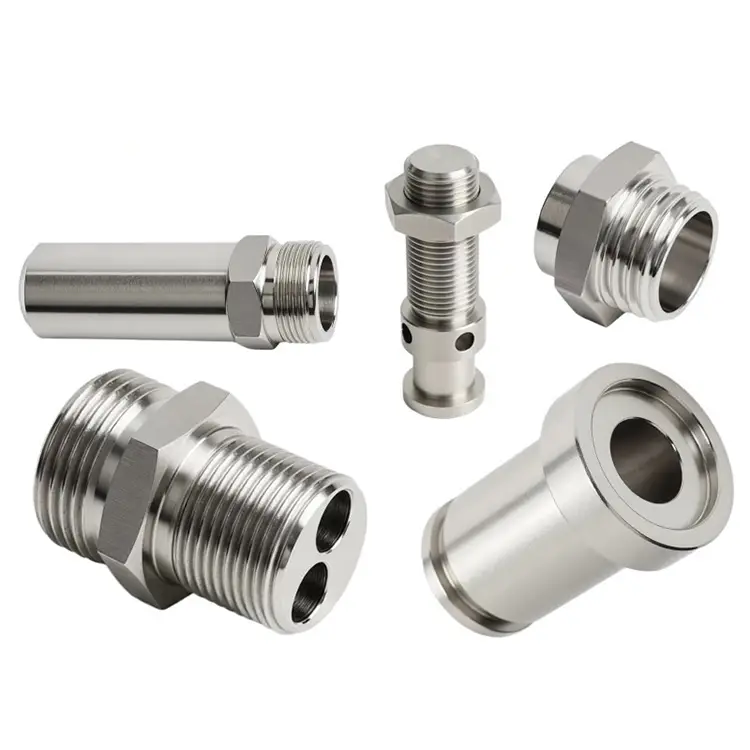
Nuote Metals produce y suministra una variedad de piezas torneadas de aluminio CNC personalizadas en China y ofrece servicios de mecanizado de aluminio. Contamos con máquinas avanzadas de torneado y fresado CNC para brindar soluciones de mecanizado integrales.
Enviar Consulta
Descripción del Producto
El aluminio es el metal más mecanizable de uso común. Corta rápido, produce virutas cortas y requiere menos desgaste de herramientas que el acero o el acero inoxidable. Es por eso que muchos talleres tratan el aluminio como un material para principiantes: fácil de cotizar y de manejar.
Pero la precisiónPiezas giratorias de aluminiono son simples. La suavidad del aluminio provoca rebabas que son difíciles de eliminar. Su baja rigidez significa que las piezas de paredes delgadas se deforman bajo la presión de sujeción. Su alta expansión térmica significa que las dimensiones pueden cambiar entre el mecanizado y la inspección. Y su superficie se mancha o raya fácilmente, un defecto cosmético que se convierte en una falla funcional para las superficies anodizadas o de sellado.
Nuote Metals procesa el aluminio de forma diferente. Lo tratamos como un material de precisión, no como una mercancía. Cada pieza recibe protocolos de inspección, refrigerante y herramientas diseñados para los comportamientos específicos del aluminio.
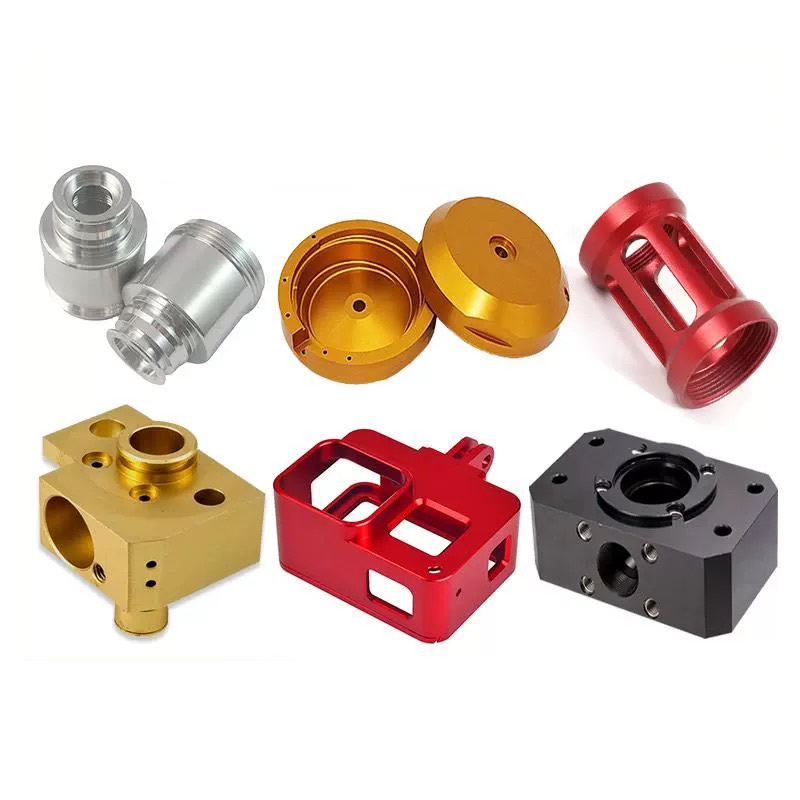
Los tres problemas ocultos del torneado de aluminio
1. Formación de rebabas en bordes y roscas.
Piezas giratorias de aluminio con rebabas dúctiles y fibrosas que se adhieren a la pieza. El desbarbado estándar pasa por alto los bordes internos, los orificios transversales y las raíces de las roscas. En el caso de piezas anodizadas, las rebabas atrapadas se convierten en defectos visibles. En las superficies de sellado provocan fugas. Utilizamos velocidades de avance y geometría de herramienta controladas para minimizar la formación de rebabas en el origen, luego desbarbamos térmicamente o acabamos con flujo abrasivo para características internas que las herramientas manuales no pueden alcanzar.
2. Deflexión de pared delgada bajo sujeción.
El bajo módulo de elasticidad del aluminio (69 GPa frente a 200 GPa del acero) significa que las piezas de paredes delgadas se deforman bajo la presión del mandril. Una pared que mide 0,5 mm puede comprimirse 0,1 mm durante el giro y luego recuperarse después de soltarse. Usamos mordazas blandas mecanizadas según el diámetro exterior de la pieza, sujeción de baja presión y anillos de soporte para secciones de paredes delgadas. Para piezas críticas, verificamos el espesor de la pared con un medidor ultrasónico después del mecanizado.
3. Deriva de expansión térmica.
El aluminio se expande 23 μm/m·°C, aproximadamente el doble que el acero. Una pieza de 100 mm puede crecer 0,05 mm con un cambio de temperatura de 20 °C. En una sala de inspección con temperatura controlada, la pieza se contrae, pero si el taller está más caliente, la dimensión puede parecer fuera de tolerancia. Remojamos las piezas a temperatura ambiente antes de la inspección final y utilizamos mediciones con temperatura compensada para características críticas.
Aleaciones de aluminio que mecanizamos y para qué sirve cada una
| Aleación | maquinabilidad | Fortaleza | Resistencia a la corrosión | Mejor aplicación |
|---|---|---|---|---|
| 6061-T6 | Excelente | Moderado (310 MPa) | Bien | Propósito general, soportes, carcasas. |
| 7075-T6 | Bien | Alto (570 MPa) | Moderado | Aeroespacial, estructural de alta resistencia |
| 2024-T4 | Justo | Alto (470 MPa) | Deficiente (necesita recubrimiento) | Accesorios para aeronaves, críticos para la fatiga |
| 5052-H32 | Bien | Bajo (230 MPa) | Excelente (marino) | Marino, químico, exterior. |
| 6082-T6 | Excelente | Moderado (340 MPa) | Bien | Equivalente europeo de 6061 |
| 2011 | Excelente | Moderado | Pobre | Torneado de alta velocidad, conectores |
Una nota sobre 7075 frente a 6061: 7075 ofrece casi el doble de resistencia que 6061, pero es más caro, menos resistente a la corrosión y más propenso a agrietarse por corrosión bajo tensión. Para la mayoría de las piezas torneadas de uso general, 6061-T6 es el mejor equilibrio entre resistencia, maquinabilidad y costo. Ayudamos a los clientes a elegir según los requisitos de carga, el entorno y el presupuesto, no solo lo que hay en stock.
Nuestra línea de torneado de aluminio: diseñada para ofrecer precisión y volumen
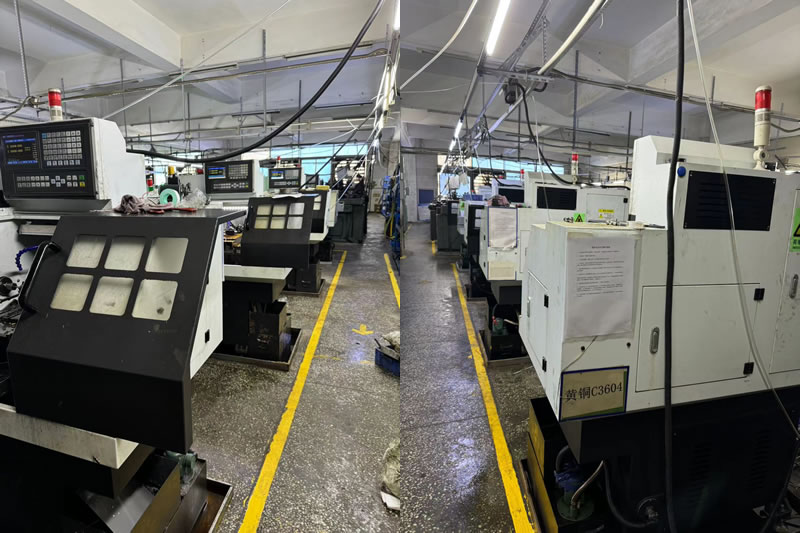
Nuote Metals opera un departamento exclusivo de torneado de aluminio, independiente de nuestras líneas de acero y latón. Esta separación evita la contaminación cruzada de virutas y refrigerante, un factor crítico para la calidad del anodizado. Un solo chip de aluminio incrustado en una pieza de acero es un defecto cosmético; Una viruta de acero incrustada en una pieza de aluminio se convierte en una mancha negra visible después de la anodización.
Equipamiento y capacidad:
12 tornos CNCdedicados al aluminio, que van desde centros de torno-fresado de 5 ejes hasta tornos alimentados por barras de alta velocidad.
Capacidad de la barra:De 3 mm a 80 mm de diámetro para trabajos alimentados con barras; 300 mm para trabajos con mandril.
Velocidades del husillo:Hasta 8000 RPM para piezas de pequeño diámetro, lo que garantiza cortes limpios.
Refrigerante de alta presión:70-100 bar, dirigido al filo para romper las virutas y controlar el calor.
Líneas internas de anodizado y conversión de cromato: controlamos todo el proceso, desde la barra en bruto hasta la pieza terminada y recubierta.
Capacidad de volumen:
Prototipo:De 1 a 50 piezas, mecanizadas en nuestros centros de torno-fresado de 5 ejes para geometrías complejas en una sola configuración.
Producción de bajo volumen:De 50 a 5000 piezas, ejecutadas en tornos CNC con herramientas de cambio rápido.
Producción de gran volumen:Entre 5.000 y 500.000+ piezas, ejecutadas en tornos alimentados por barras de alta velocidad con cargadores de barras automáticos y calibrado durante el proceso.
Por qué esto te importa:Cuando nos envía un plano de piezas torneadas de aluminio, se envía a un equipo que mecaniza aluminio todos los días, no a un taller de uso general que cambia entre acero, latón y plástico. Este enfoque es el motivo por el que podemos mantener tolerancias de ±0,005 mm en piezas de paredes delgadas y ofrecer superficies listas para anodizar sin desbarbado secundario.
Un ejemplo real: carcasa del actuador aeroespacial 7075-T6
Un proveedor aeroespacial europeo necesitaba una carcasa de actuador 7075-T6 con una tolerancia de orificio de 0,008 mm, un acabado interno Ra de 0,4 μm y sin rebabas visibles en los orificios transversales. Su proveedor anterior entregó piezas que no pasaron la inspección de anodizado: las rebabas atrapadas en los orificios transversales crearon defectos visibles después del recubrimiento.
Lo que hicimos diferente:
- Se utilizaron velocidades de avance controladas en la perforación transversal para minimizar la formación de rebabas en el origen.
- Se aplicó un acabado de flujo abrasivo a los orificios transversales internos, eliminando rebabas que las herramientas manuales no pueden alcanzar.
- Acabado superficial verificado con perfilómetro portátil antes del anodizado.
- Se enviaron 2500 piezas sin rechazos de anodizado. El cliente eliminó la operación de desbarbado entrante y redujo el plazo de entrega en 8 días.
Preguntas frecuentes sobre piezas torneadas de aluminio
P1: ¿Cuál es la mejor aleación de aluminio para torneado CNC?
R: 6061-T6 es la mejor opción para la mayoría de las piezas torneadas: ofrece buena resistencia (310 MPa), excelente maquinabilidad y buena resistencia a la corrosión a un costo razonable. 7075-T6 es mejor para aplicaciones de alta resistencia pero cuesta más y es menos resistente a la corrosión. 2024 ofrece una alta resistencia a la fatiga para piezas de aviones, pero requiere una capa protectora. 5052 es mejor para entornos marinos o químicos. Nuote Metals puede recomendar la aleación óptima según su carga, entorno y presupuesto.
P2: ¿Cómo se evitan las rebabas en las piezas torneadas de aluminio?
R: La prevención de rebabas comienza con la geometría de la herramienta y los parámetros de corte. Utilizamos inserciones afiladas y de alta inclinación positiva y programamos velocidades de avance que cortan el material limpiamente en lugar de empujarlo. Para orificios transversales y roscas, utilizamos alimentación y velocidad del husillo controladas para minimizar la formación de rebabas. Para las características internas que las herramientas manuales no pueden alcanzar, aplicamos acabado con flujo abrasivo o desbarbado térmico. Para las piezas anodizadas, inspeccionamos si hay rebabas antes del recubrimiento, porque el anodizado las hace permanentes.
P3: ¿Se pueden mantener tolerancias estrictas en piezas de aluminio de paredes delgadas?
R: Sí, con el soporte adecuado. La baja rigidez del aluminio significa que las piezas de paredes delgadas se deforman bajo la presión de sujeción. Usamos mordazas blandas mecanizadas según el diámetro exterior de la pieza, mandriles de baja presión y anillos de soporte para secciones de paredes delgadas. Para paredes de menos de 1 mm, podemos mecanizar en múltiples pasadas con alivio de tensiones entre operaciones. Verificamos el espesor de la pared con un medidor ultrasónico y las dimensiones finales con una MMC después de que la pieza se haya estabilizado a temperatura ambiente.
Etiquetas calientes: Piezas giratorias de aluminio
Enviar Consulta
Por favor, siéntase libre de dar su consulta en el siguiente formulario. Le responderemos en 24 horas.
X
Utilizamos cookies para ofrecerle una mejor experiencia de navegación, analizar el tráfico del sitio y personalizar el contenido. Al utilizar este sitio, acepta nuestro uso de cookies.
política de privacidad