Productos
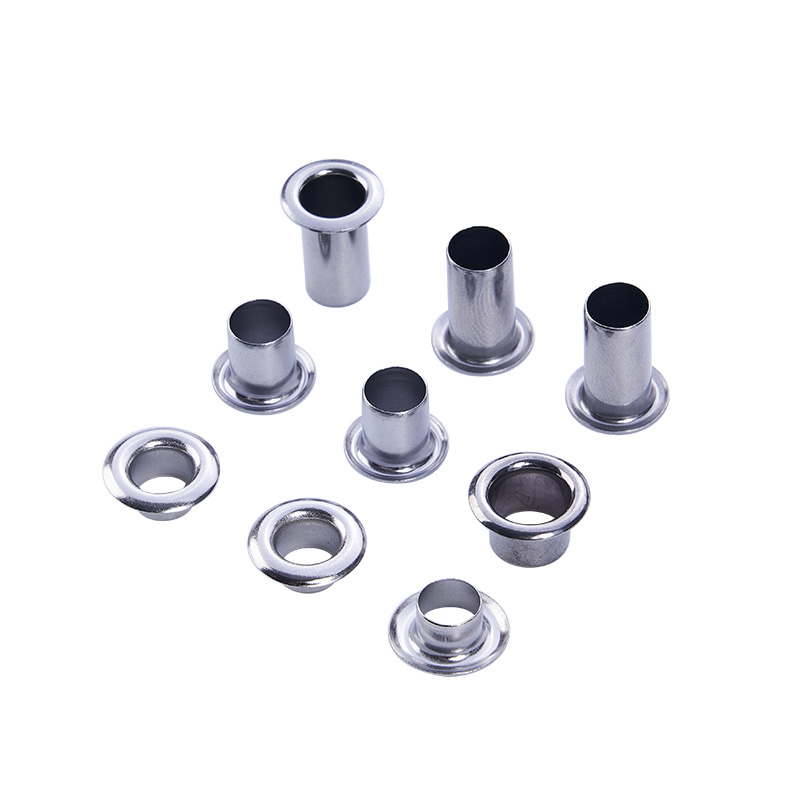
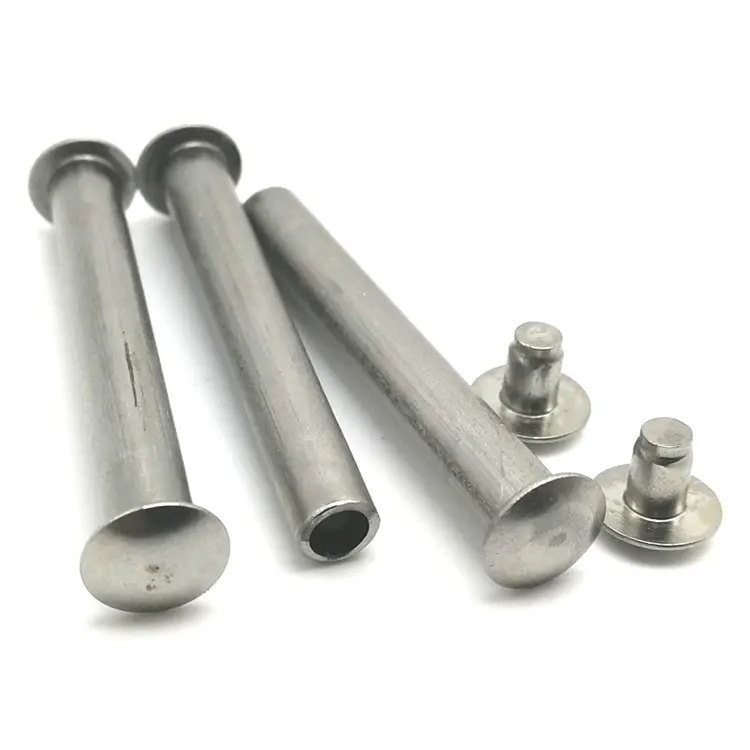
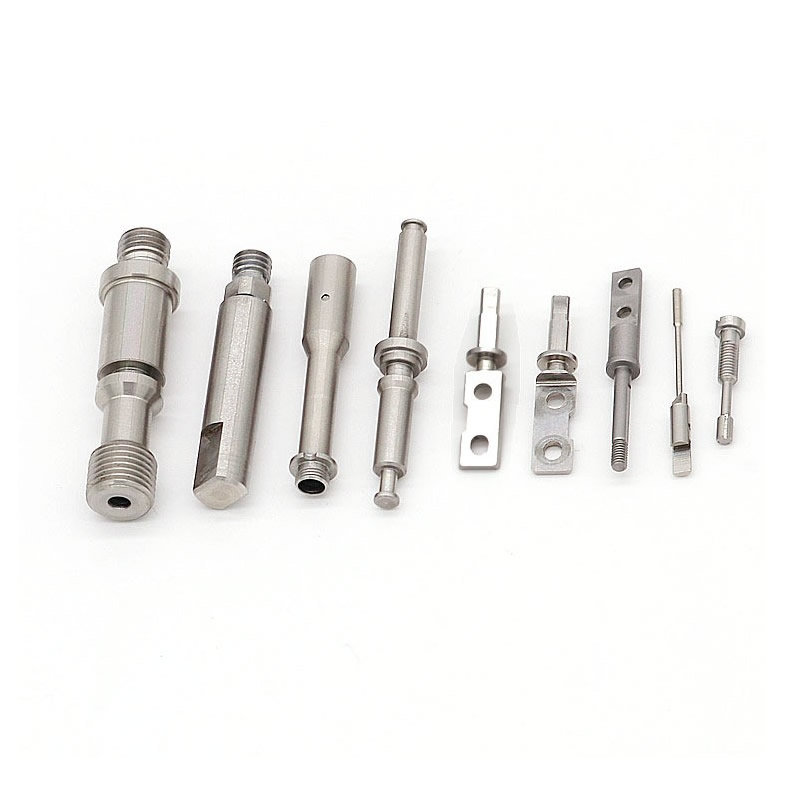
Componentes mecanizados CNC
Un componente mecanizado por CNC rara vez se fabrica en una sola máquina. Se gira, luego se fresa y luego se rectifica, y cada vez que se mueve, la referencia puede cambiar. Nuote Metals produce componentes mecanizados por CNC en China con un dato establecido en la primera operación y al que se hace referencia en cada operación posterior: torneado, fresado, rectificado e inspección. ±0,005 mm en características críticas.
Enviar Consulta
Descripción del Producto
Componentes mecanizados por CNC: el dato debe sobrevivir a cada operación
Un componente mecanizado por CNC no es una pieza de una sola operación. Es una secuencia: girado en un torno, fresado en un centro de mecanizado, rectificado en una amoladora, inspeccionado en una MMC. Cada operación elimina material, cambia el estado de tensión e introduce variación. Y cada vez que se vuelve a sujetar el componente, la referencia puede cambiar: el orificio que era concéntrico después del torneado tiene un desfase de 0,02 mm después del fresado, la cara que era plana después del fresado está deformada 0,01 mm después del rectificado.
Los componentes mecanizados por CNC se juzgan en función de si las características se alinean después de cada operación, no solo después de la primera. El dato es el hilo que mantiene unida la secuencia. Si el dato cambia, las características no se alinean y el componente no se ensambla, incluso si cada operación individual cumplió con su tolerancia.
En Nuote Metals, producimos componentes mecanizados por CNC con un dato establecido en la primera operación y referenciado en cada operación posterior. Este artículo cubre el desafío multiproceso, el método de control de datos y qué verificar antes de aceptar un componente.
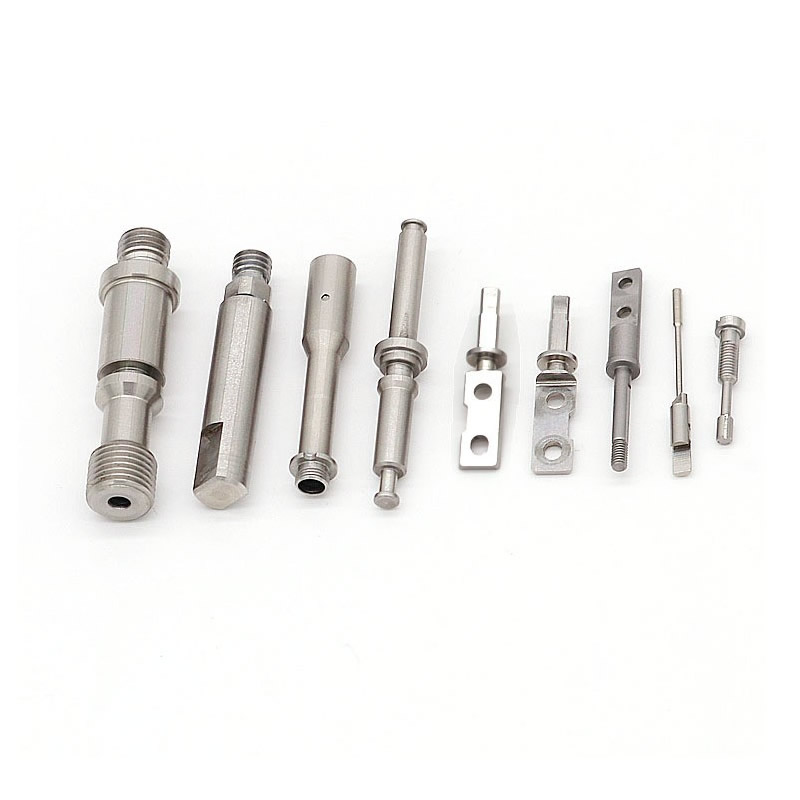
El desafío del multiproceso: donde los componentes pierden alineación
Un componente que requiere torneado, fresado y rectificado pasa por al menos tres máquinas y tres configuraciones. Cada configuración es una oportunidad para que el dato cambie.
| Operación | Dato típico | Riesgo si el dato cambia | Efecto sobre el componente |
|---|---|---|---|
| Torneado | Cara y orificio | El orificio no es concéntrico a la cara. | El eje de acoplamiento se atasca o tiene fugas |
| Molienda | Cara torneada y orificio | Orificio transversal no alineado con el orificio | El pasador no entra o entra en ángulo |
| Molienda | Cara torneada y orificio | El diámetro del suelo no es concéntrico al orificio. | El rodamiento se agota, vibración |
| Inspección | Dato de dibujo | Características medidas desde diferentes orígenes. | Piezas buenas rechazadas, piezas malas aceptadas. |
El riesgo no es la tolerancia de una sola operación, sino la relación entre operaciones.Un orificio que es de ±0,01 mm después del torneado sigue siendo de ±0,01 mm después del fresado, si la referencia es la misma. Pero si el dispositivo de fresado hace referencia al diámetro exterior en lugar del orificio, la posición del orificio transversal cambia según la tolerancia del diámetro exterior y el componente falla.
Para los componentes mecanizados por CNC, la referencia no es una formalidad de dibujo: es la referencia física que debe conservarse desde el primer corte hasta la inspección final.
Un dato, cada operación: cómo controlamos la secuencia
Establecemos el dato en la primera operación (normalmente la cara torneada y el orificio) y hacemos referencia a ese mismo dato en cada operación posterior. El dispositivo está diseñado alrededor del punto de referencia, no alrededor de una superficie de sujeción conveniente.
Torneado: La cara y el orificio se mecanizan en la misma configuración; el orificio es concéntrico a la cara de forma predeterminada. Este es el dato.
Molienda: El accesorio se sujeta en la cara torneada y se ubica en el orificio. Los orificios transversales y las partes planas se mecanizan en relación con el orificio, no con el diámetro exterior. Si el diámetro exterior no está redondo, el orificio transversal todavía está alineado con el orificio.
Molienda: El accesorio se sujeta en la misma cara y se ubica en el mismo orificio. El diámetro del suelo es concéntrico al orificio, no al diámetro exterior anterior.
Inspección: Los accesorios de la CMM están en la misma cara y orificio. Las características se miden desde el mismo origen utilizado en el mecanizado, no desde una superficie conveniente.
Por qué esto es importante:Un componente con una tolerancia de diámetro exterior de 0,02 mm y una tolerancia de posición del orificio transversal de 0,01 mm aún se puede ensamblar, si el orificio transversal está referenciado al orificio. La tolerancia del diámetro exterior no se acumula en la posición del orificio transversal. El dato rompe la pila.
Referencia estándar:La práctica de referencia sigue ASME Y14.5 e ISO 5459. Las tolerancias dimensionales siguen ISO 2768-mK a menos que se especifique una indicación más estricta.
El equipo que hace posible el mecanizado con un solo dato
El mecanizado de un solo dato no es solo un plan de proceso: requiere equipo que pueda mantener el dato en todas las operaciones.
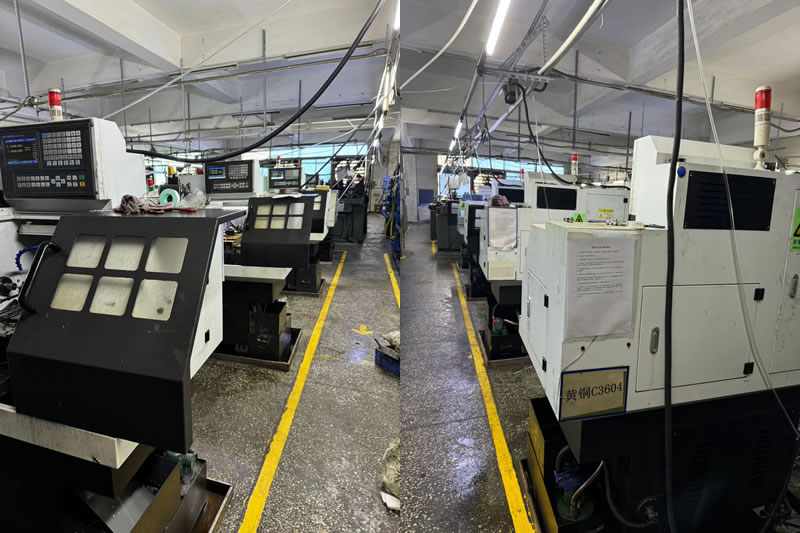
Centros de torno-fresado de 5 ejes(DMG MORI NHX 5000, Mazak Integrex): Torneado y fresado en una sola configuración: la referencia nunca sale del mandril. Para componentes con orificios transversales, caras planas y características torneadas, el centro de torneado y fresado elimina la transferencia entre el torno y el centro de mecanizado.
Tornos CNC con herramientas motorizadas(Haas ST-20Y, Okuma Genos L): girar, perforar transversalmente y roscar en una sola configuración: la referencia se establece en la cara y el orificio, y el orificio transversal se mecaniza con respecto a él sin volver a sujetarlo.
CMM con sonda de escaneo(Zeiss Contura 10/7/6): Fijaciones en el mismo dato utilizado en el mecanizado: la inspección confirma la relación entre las características, no solo las dimensiones individuales.
Medición en proceso:Para características críticas, el medidor está diseñado alrededor del punto de referencia (el orificio o la cara), de modo que la medición refleje la condición del ensamblaje, no una superficie de sujeción conveniente.
Para componentes mecanizados por CNC, el equipo no es una lista de máquinas, es un sistema que preserva el dato desde el primer corte hasta la inspección final.
Un ejemplo real: alineación de orificios cruzados guardada por un dato
Un fabricante alemán de equipos hidráulicos necesitaba un cuerpo de válvula 4140 con un orificio torneado, una cara de montaje fresada y cuatro orificios transversales. Los orificios transversales debían colocarse a 0,02 mm de la línea central del orificio. Su proveedor anterior giró la carrocería y luego fresaba los orificios transversales haciendo referencia al diámetro exterior; la posición de los orificios transversales varió en 0,06 mm y el 9 % de los componentes fallaron en el ensamblaje.
Lo que hicimos diferente:
- Estableció el orificio como referencia al tornear: mecanizó el orificio y la cara en una sola configuración.
- Fresé los orificios transversales en un centro de torno-fresado de 5 ejes: el componente nunca abandonó el mandril y los orificios transversales se mecanizaron en relación con el orificio.
- Conecte a tierra el orificio después del tratamiento térmico utilizando la misma referencia del orificio; se conservó la concentricidad.
- Verificó la posición del orificio transversal en una CMM Zeiss Contura, fijada en el punto de referencia del orificio, no en el diámetro exterior.
- Se enviaron 1200 componentes sin fallas de ensamblaje.
Una lección que aprendimos:Al principio de nuestro programa multiproceso, teníamos un lote en el que el dispositivo de rectificado hacía referencia a una superficie diferente a la del dispositivo de torneado: el 3 % de los componentes fallaban en la concentricidad. Ese lote fue reelaborado a nuestro costo y desde entonces hemos hecho de la lista de verificación de transferencia de datos un paso obligatorio antes de comenzar cualquier trabajo multiproceso.
Limitación:Este enfoque de un solo dato está validado para componentes donde el orificio es accesible para su fijación en cada operación. Para componentes con características internas a las que no se puede acceder después del ensamblaje, es posible que sea necesario transferir el dato y reevaluar la pila.
Esto es lo que deberían ofrecer los componentes mecanizados por CNC:no solo un componente que cumple con la tolerancia de cada operación, sino un componente cuyas características se alinean porque el dato se conservó y no se restableció en cada configuración.
Preguntas frecuentes
P1: ¿Por qué es importante un dato para los componentes mecanizados por CNC multiproceso?
R: Porque cada vez que se vuelve a sujetar el componente, la referencia puede cambiar. Un orificio que es concéntrico después del torneado puede tener un desfase de 0,02 mm después del fresado, si el dispositivo de fresado hace referencia al diámetro exterior en lugar del orificio. Un dato, establecido en la primera operación y referenciado en cada operación posterior, rompe la pila de tolerancia. Las características se alinean porque se miden desde el mismo origen, no porque cada operación cumpla con su propia tolerancia.
P2: ¿Se puede mecanizar un componente completo en una sola configuración?
R: Para muchos componentes, sí, en un centro de torno-fresado de 5 ejes. El torneado, el fresado, los orificios transversales y las roscas se mecanizan sin volver a sujetarlos y la referencia nunca sale del mandril. Para los componentes que requieren tratamiento térmico o rectificado después del mecanizado, el dato se transfiere al dispositivo de rectificado, pero es el mismo dato, no uno nuevo. El objetivo es minimizar el número de transferencias de datos, no eliminarlas a cualquier precio.
P3: ¿Cómo se verifica que el dato se conservó en todas las operaciones?
R: Fijamos el componente en la misma referencia utilizada en el mecanizado (la cara torneada y el orificio) y medimos las características críticas en una CMM. Si la posición del orificio transversal está dentro de la tolerancia cuando se mide desde el orificio, se conservó el dato. Si está dentro de la tolerancia cuando se mide desde el diámetro exterior pero fuera cuando se mide desde el orificio, se perdió el dato y el componente puede fallar en el ensamblaje.
P4: ¿El control de un solo dato agrega costo al componente?
R: Agrega costos en tiempo de fijación e inspección: los accesorios deben diseñarse en torno al punto de referencia y la CMM debe fijarse de la misma manera. Pero reduce los costos de ensamblaje: se rechazan menos componentes, se reelaboran menos y la línea de ensamblaje no se detiene. Para componentes mecanizados por CNC con múltiples funciones que deben alinearse, el costo total es menor con control de un solo dato, no mayor. Proporcionamos un desglose de costos que muestra el costo de fijación e inspección frente a la reducción esperada de desechos de ensamblaje.
Enviar Consulta
Por favor, siéntase libre de dar su consulta en el siguiente formulario. Le responderemos en 24 horas.
X
Utilizamos cookies para ofrecerle una mejor experiencia de navegación, analizar el tráfico del sitio y personalizar el contenido. Al utilizar este sitio, acepta nuestro uso de cookies.
política de privacidad