Productos
Mecanizado de precisión CNC
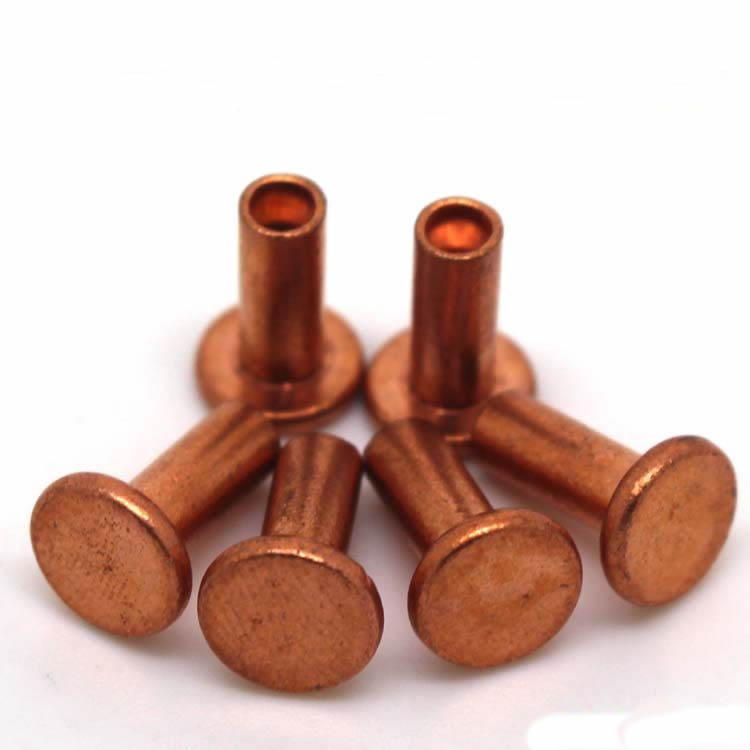
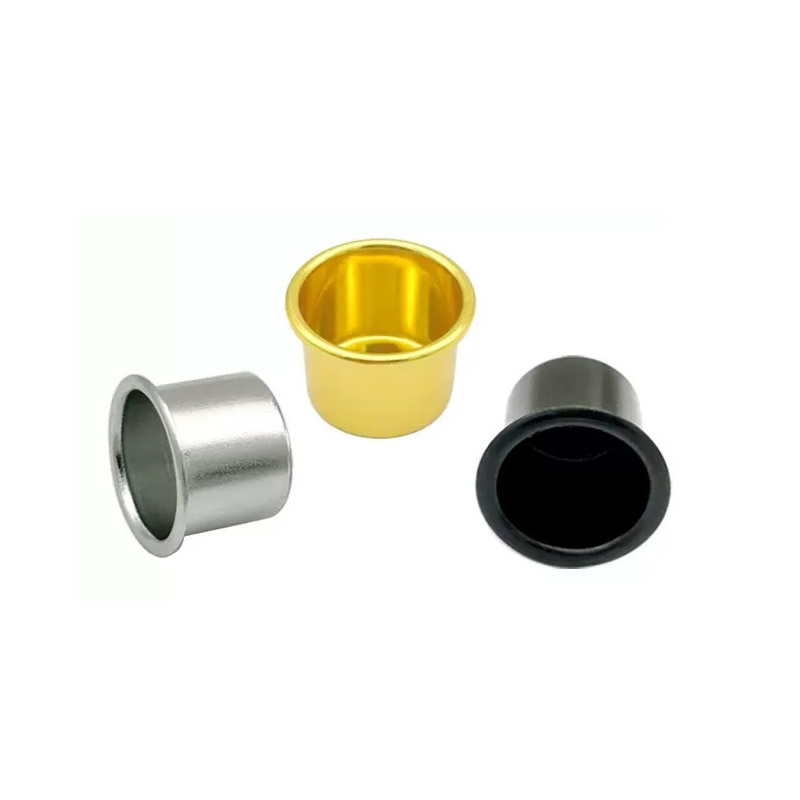
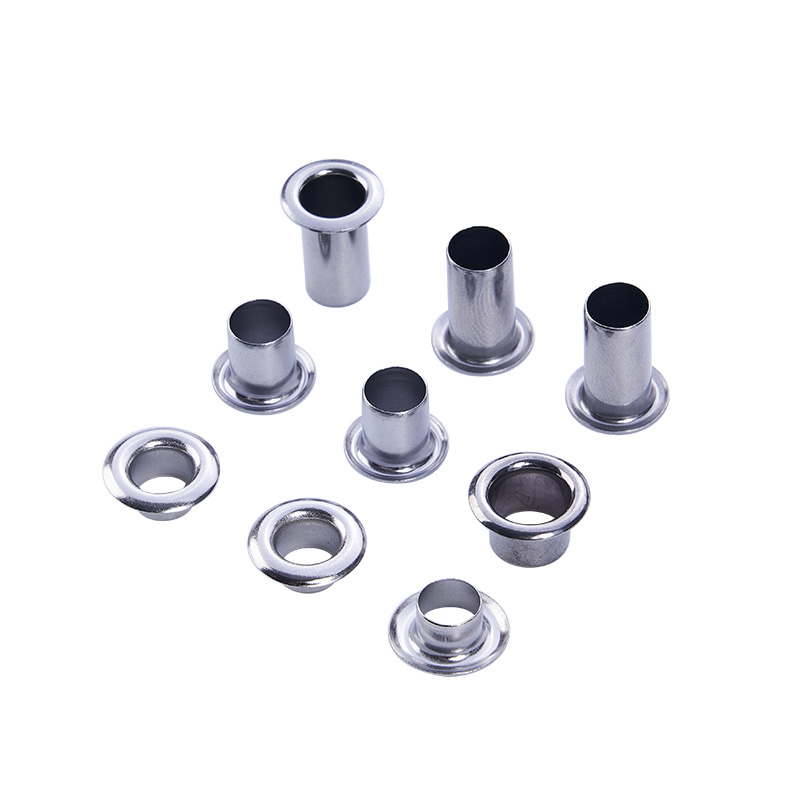
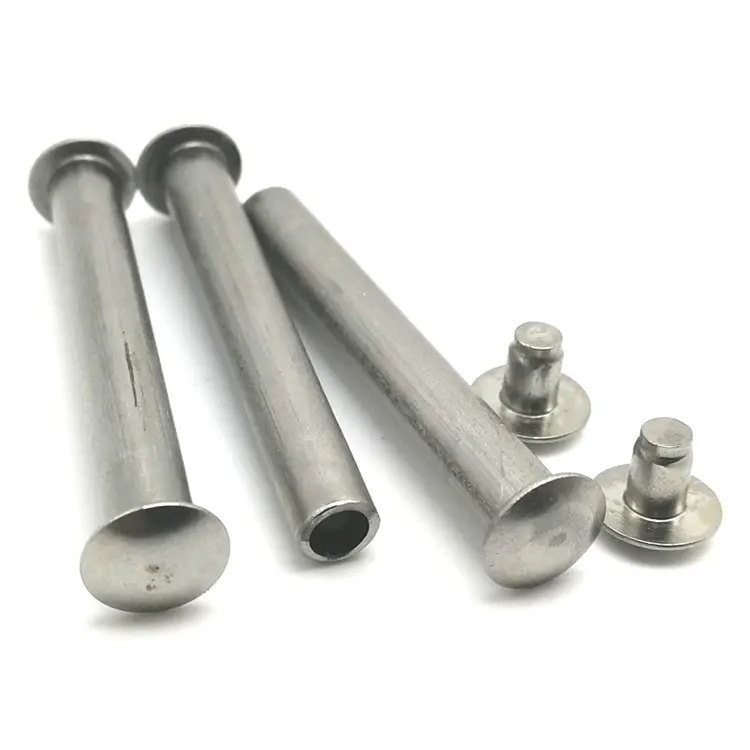
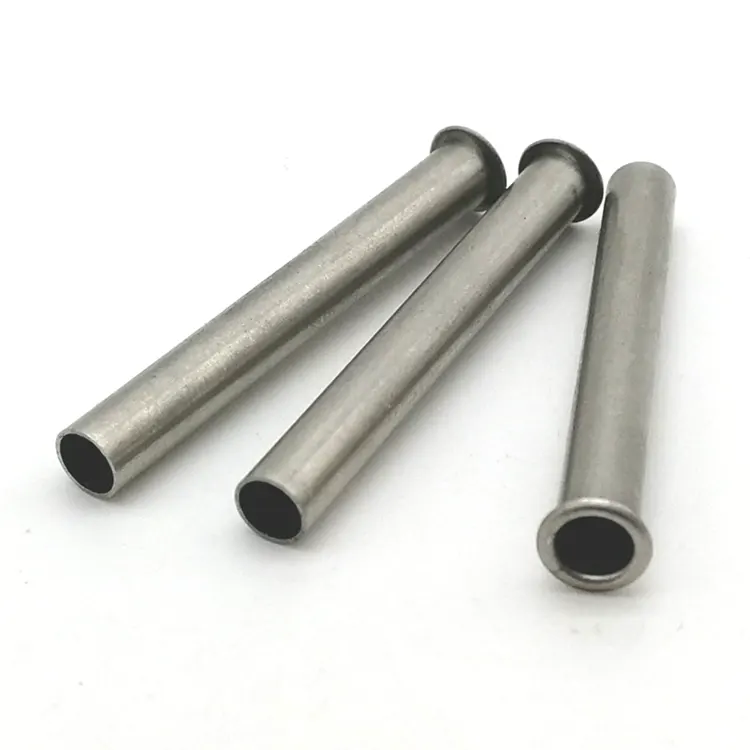
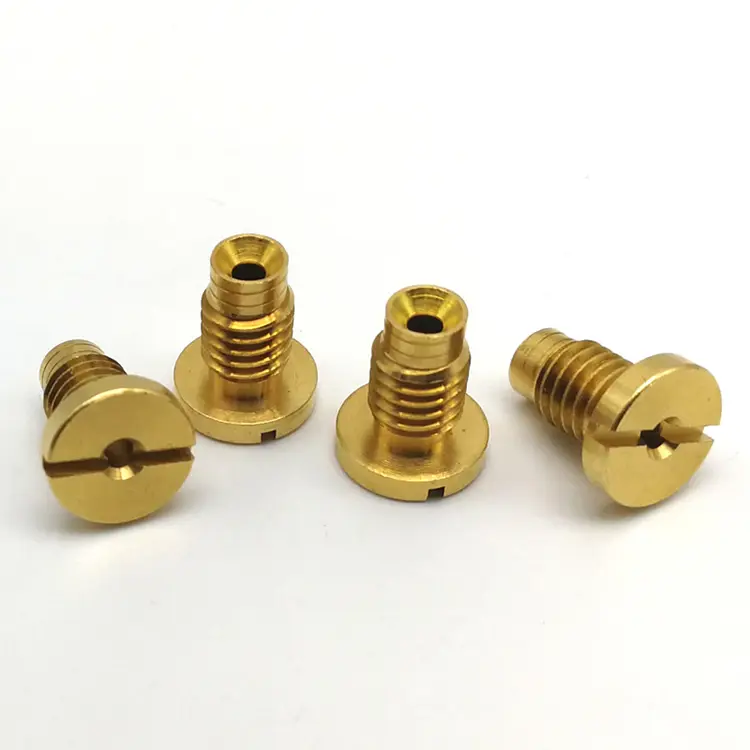
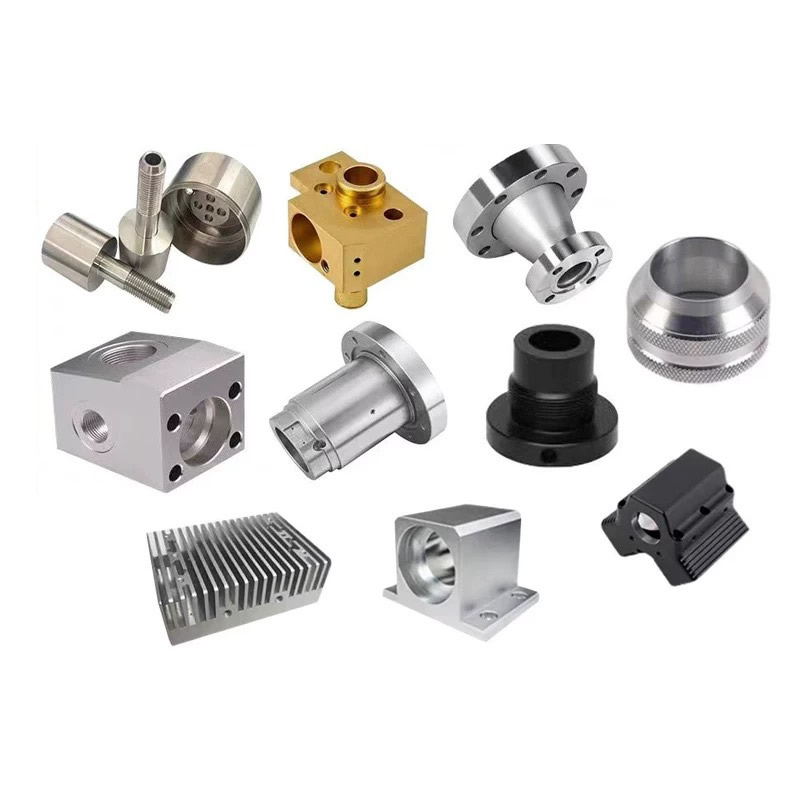
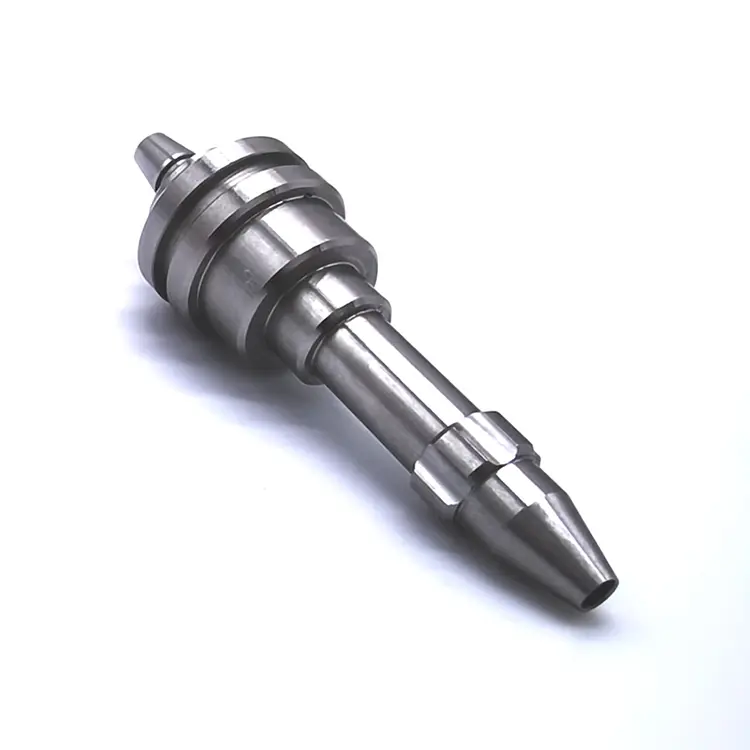
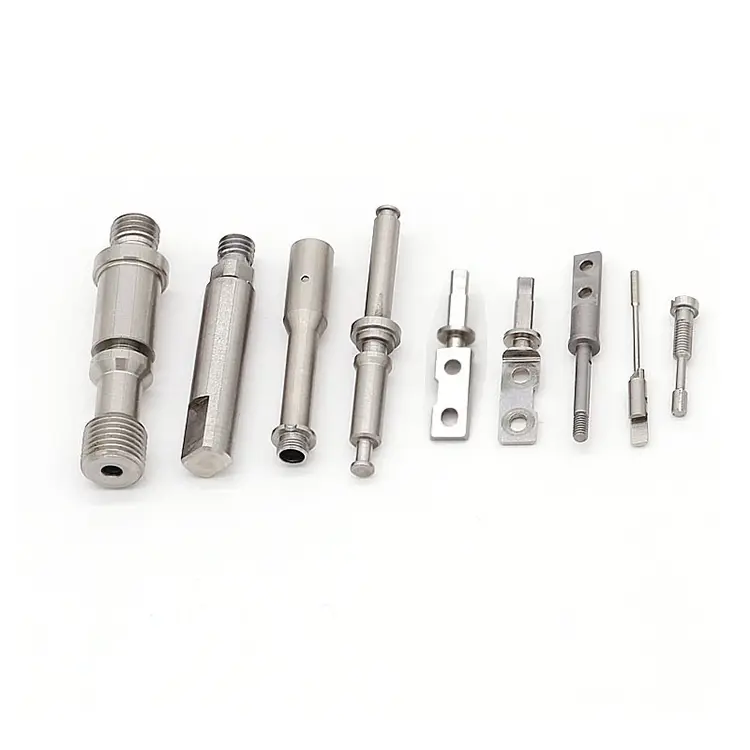
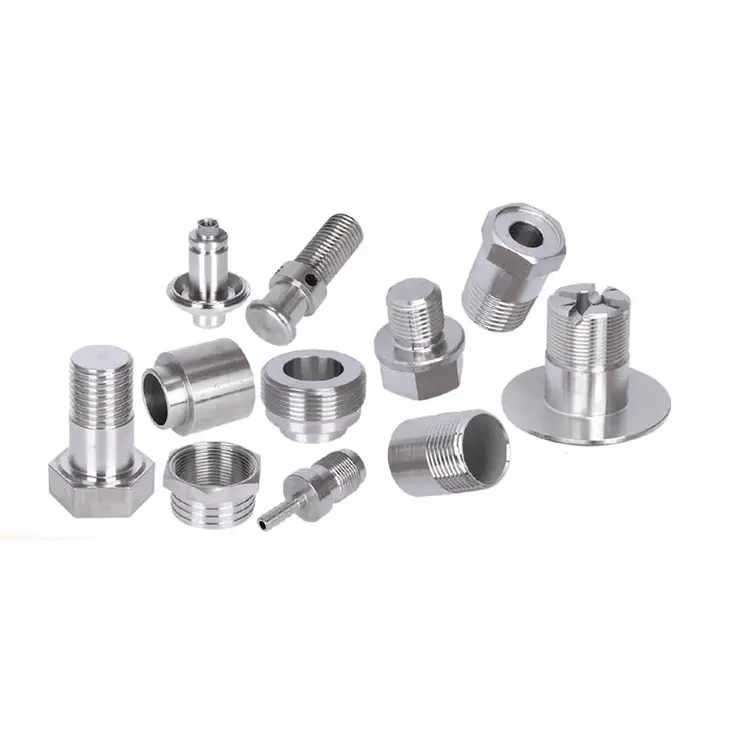
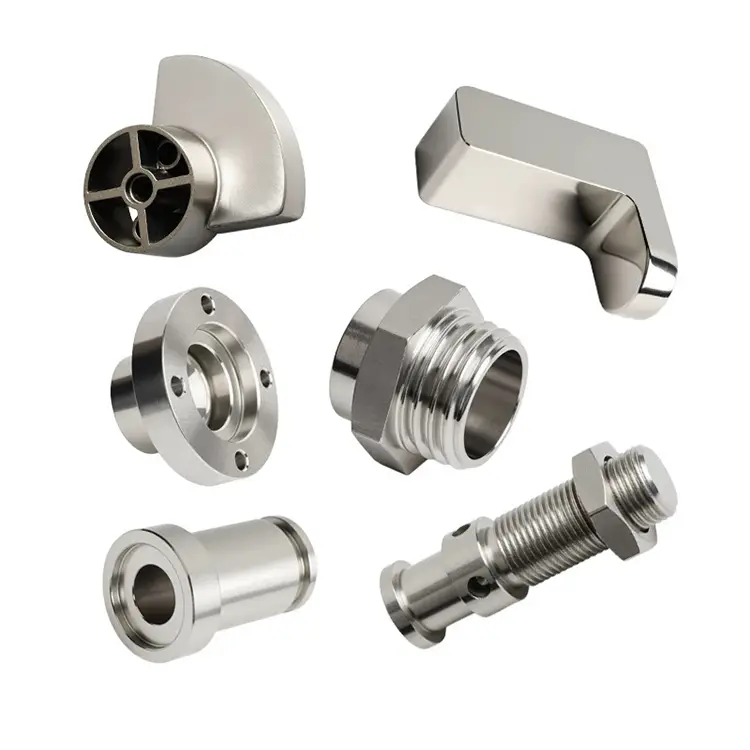
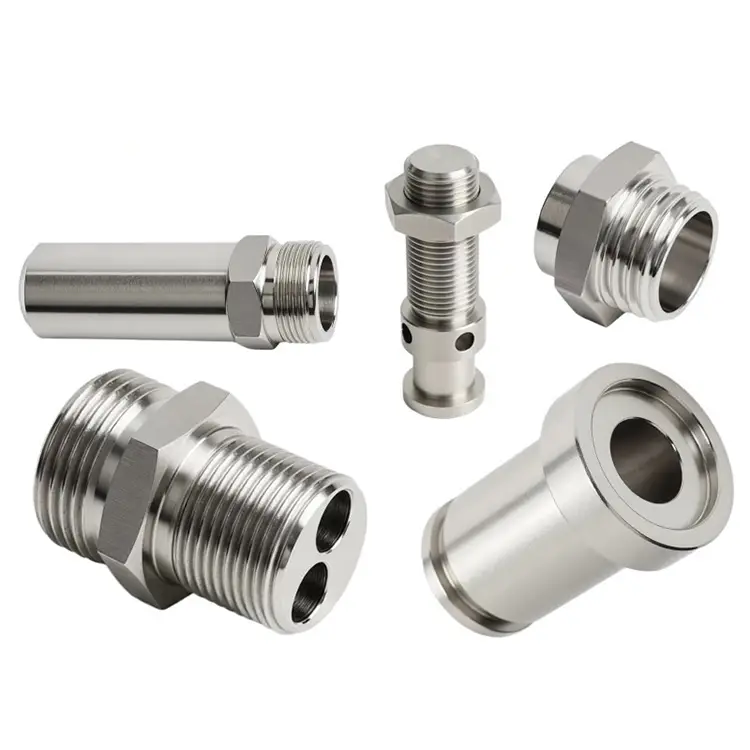
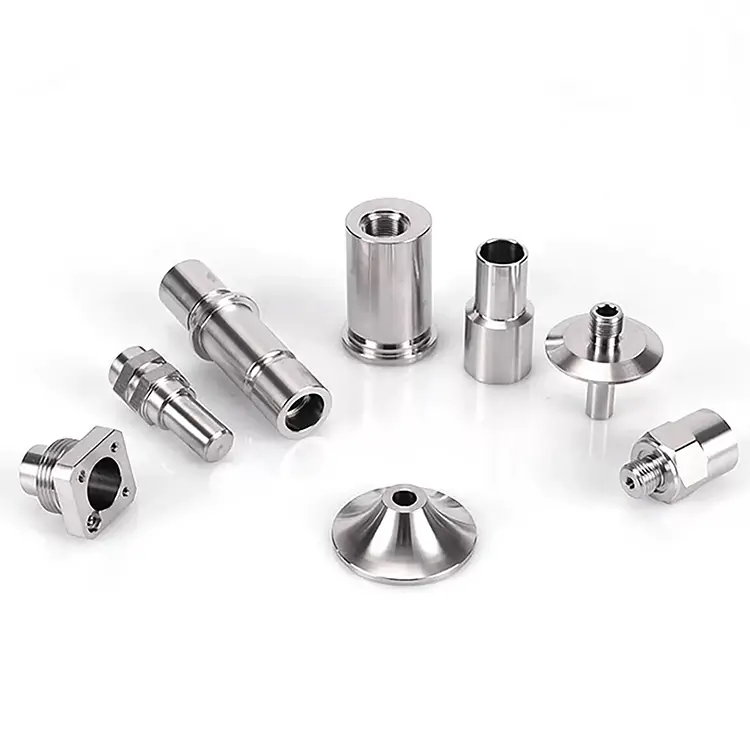
El mecanizado de precisión CNC es la forma más común de máquina herramienta utilizada en la fabricación de alta precisión. Nuote Metals fabrica piezas de mecanizado de precisión CNC en Dongguan, China. El material puede ser acero, latón, cobre, aluminio, acero inoxidable, etc.
Enviar Consulta
Descripción del Producto
Mecanizado de precisión multiproceso: cuando la tolerancia se acumula en todas las operaciones
Una pieza de precisión rara vez surge de una sola operación. Comienza como una pieza en bruto torneada, se muele en una segunda máquina, se trata térmicamente en un tercer proveedor y luego se muele hasta alcanzar el tamaño final en un cuarto. Cada paso añade tolerancia. Cada proveedor agrega un límite de medición. Y cuando la pieza falla, nadie sabe qué operación la provocó.
Mecanizado de precisión CNCa través de múltiples procesos no se trata de ejecutar tres máquinas. Se trata de controlar la tolerancia en cada operación, de modo que ±0,002 mm al final no sea una suma de errores, sino un resultado gestionado. En Nuote Metals, mecanizamos, tratamos térmicamente y rectificamos bajo un mismo techo, con un sistema de calidad y un estándar de medición. Ésa es la diferencia entre precisión como reclamo y precisión como pieza entregada.
El problema de la pila de tolerancia: por qué fallan las piezas de procesos múltiples
cuando unMecanizado de precisión CNCpieza requiere torneado, fresado y rectificado, cada operación introduce variación. Aquí es donde se acumula:
El giro crea el punto de referencia.
La primera operación establece el eje de rotación. Si la pieza en bruto torneada tiene una desviación de 0,01 mm, cada operación de fresado y rectificado posterior hereda ese error. Verificamos la redondez y la concentricidad inmediatamente después del torneado, antes de que la pieza pase a la siguiente operación.
El fresado introduce error angular.
Los orificios transversales, los planos y las ranuras se colocan en relación con la referencia torneada. Si el dispositivo de fresado hace referencia a una superficie diferente a la del dispositivo de torneado, las funciones no se alinean. Utilizamos referencias de datos comunes en todas las operaciones: se hace referencia a la misma superficie para torneado, fresado e inspección.
El tratamiento térmico lo mueve todo.
El enfriamiento distorsiona. El templado se contrae. La nitruración hace crecer el caso. Una pieza que midió ±0,002 mm después del torneado puede tener un desequilibrio de 0,02 mm después del endurecimiento. Mecanizamos dimensiones de pretratamiento basado en datos de distorsión medidos, no en tablas teóricas.
El pulido es la corrección final.
El rectificado elimina la distorsión del tratamiento térmico y lleva la pieza a la tolerancia final. Pero el rectificado sólo puede corregir aquello para lo que las operaciones anteriores dejaron suficiente stock. Si la pieza en bruto torneada estaba demasiado deformada, el pulido no podrá salvarla. Dejamos stock calculado en base a la distorsión esperada de cada material y ciclo de tratamiento térmico.
Cómo controlamos la tolerancia en todas las operaciones
Un dato, cada operación.
La cara torneada y el orificio se convierten en el dato principal. Los accesorios de fresado hacen referencia a ese mismo dato. Los dispositivos de molienda hacen referencia al mismo dato. La inspección hace referencia al mismo dato. Sin redatación, sin error heredado.
Un sistema de medición.
La misma CMM, el mismo programa de calibración, la misma sala con temperatura controlada. Una pieza medida después del torneado y después del rectificado se mide de la misma manera, por lo que sabemos exactamente cuánto la movió el tratamiento térmico.
Un récord de calidad.
Cada operación se reporta en el mismo expediente de inspección. Verá la dimensión torneada, la dimensión tratada térmicamente y la dimensión del suelo, con valores medidos reales. Cuando algo se desvía, sabemos qué operación lo provocó.
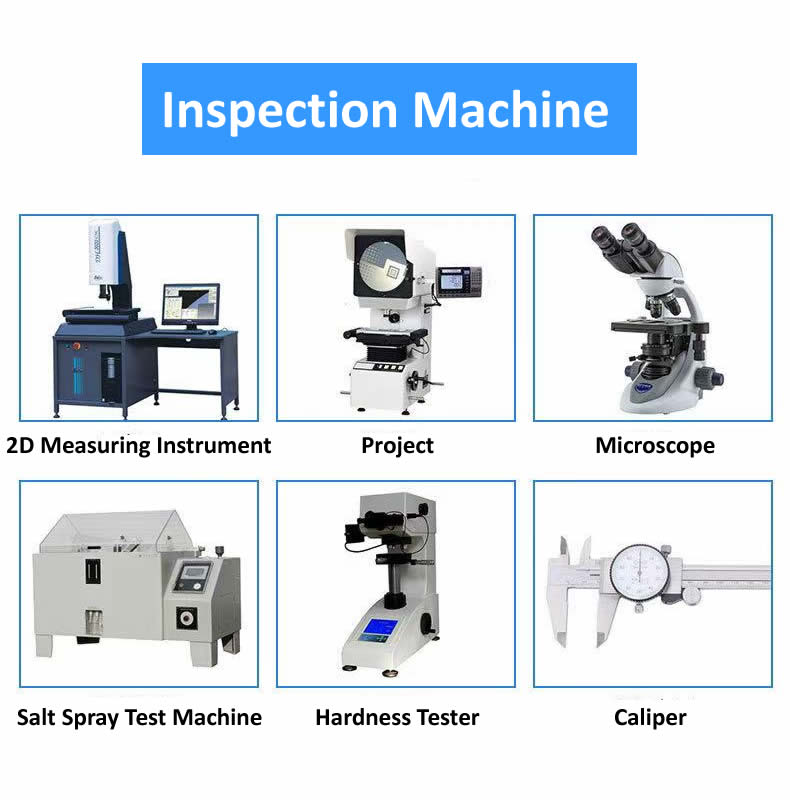
Nuestras capacidades de mecanizado de precisión CNC multiproceso
| Proceso | Capacidad | Tolerancia | Acabado superficial |
|---|---|---|---|
| Torneado de precisión | Tornos alimentados por barras y con plato, 2–300 mm | ±0,002 milímetros | Ra 0,2 µm |
| Fresado de precisión | Centros de mecanizado de 3, 4 y 5 ejes | ±0,005 mm | Ra 0,4 µm |
| Rectificado de precisión | Cilíndrico, superficial e interno. | ±0,001 mm | Ra 0,1 µm |
| Tratamiento térmico | Enfriamiento, revenido y nitruro internos | Dureza ±1 HRC | – |
| Torno-fresado multieje | Centros de torno-fresado de 5 ejes | ±0,003 milímetros | Ra 0,2 µm |
Materiales mecanizados en celdas de precisión:
- Acero inoxidable (303, 304, 316, 17-4 PH, 440C)
- Acero aleado (4140, 4340, 8620)
- Aluminio (6061, 7075, 2024)
- Titanio (Grado 5, Grado 2)
- Latón y cobre (C36000, C11000, C10200)
- Plásticos (PEEK, POM, PTFE)
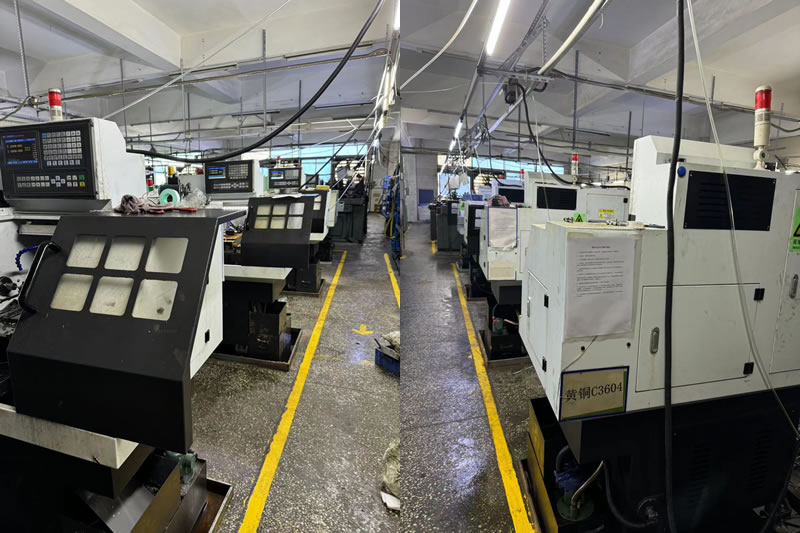
Estrategias de materiales específicos para la precisión de procesos múltiples
Los diferentes materiales se comportan de manera diferente según las operaciones. Ajustamos nuestro plan de procesos para cadaMecanizado de precisión CNC:
- El acero inoxidable se endurece durante el torneado y el fresado. Utilizamos herramientas de alto desprendimiento positivo y velocidades de corte por encima del umbral de endurecimiento por trabajo. Después del tratamiento térmico, se utilizan herramientas de CBN para las pasadas de acabado.
- El aluminio se expande 23 μm/m·°C, el doble que el acero. Una pieza de 100 mm crece 0,05 mm con un cambio de temperatura de 20 °C. Remojamos las piezas a temperatura ambiente antes de inspeccionarlas y utilizamos mediciones con temperatura compensada.
- El titanio conduce mal el calor y lo concentra en el filo. Reducimos las velocidades de superficie y utilizamos refrigerante de alta presión. El pulido de titanio requiere muelas blandas y velocidades de avance bajas para evitar quemaduras.
- El acero tratado térmicamente (40+ HRC) requiere herramientas de CBN o cerámica para tornear y ruedas de óxido de aluminio o CBN para esmerilado. El carburo se desgasta demasiado rápido para mantener la tolerancia.
- El cobre se mancha y forma bordes acumulados durante el torneado. Usamos insertos de carburo pulido sin recubrimiento; las herramientas recubiertas empeoran el problema. La molienda de cobre requiere estructuras de ruedas abiertas para evitar la carga.
Un ejemplo real: componente del inyector de combustible 17-4 PH
Un fabricante alemán de sistemas de inyección de combustible necesitaba un componente de acero inoxidable 17-4 PH con una tolerancia de diámetro de 0,002 mm, una concentricidad de 0,003 mm y un acabado superficial Ra de 0,1 μm. La pieza requirió torneado, fresado, tratamiento térmico a 42 HRC y rectificado interno.
El desafío de la pila de tolerancia:
Su cadena de suministro anterior utilizaba cuatro proveedores: torneado, fresado, tratamiento térmico y rectificado. Después del tratamiento térmico, la concentricidad descendió a 0,015 mm. El rectificado no pudo corregirlo porque el dispositivo de fresado hacía referencia a un dato diferente al del dispositivo de giro.
Lo que hicimos diferente:
- Torneado y fresado mecanizados en una sola configuración en un centro de torno-fresado de 5 ejes, lo que elimina la transferencia de datos entre operaciones.
- Se realizó un tratamiento térmico interno con un ciclo controlado para minimizar la distorsión.
- Conecte a tierra el orificio interno utilizando el mismo punto de referencia que en las operaciones de torneado y fresado.
- Se enviaron 2.800 piezas sin rechazos. El cliente redujo su cadena de suministro de cuatro proveedores a uno y eliminó la inspección entrante.
Preguntas frecuentes sobre el mecanizado de precisión multiproceso
P1: ¿Cómo se puede evitar la acumulación de tolerancias cuando una pieza necesita torneado, fresado y rectificado?
R: La clave es utilizar un dato en todas las operaciones. Establecemos el dato durante el torneado (normalmente la cara primaria y el orificio) y hacemos referencia a ese mismo dato para los accesorios de fresado, los accesorios de rectificado y la inspección final. No volver a fechar significa que no hay error heredado. También dejamos el stock calculado para la distorsión del tratamiento térmico basado en datos medidos, no en tablas teóricas. Cada operación se registra en el mismo archivo de inspección, por lo que sabemos exactamente dónde ocurrió cualquier desviación.
P2: ¿Se puede sostener ±0,002 mm en una pieza que requiere tratamiento térmico?
R: Sí, pero sólo si el plan del proceso tiene en cuenta la distorsión. Mecanizamos sobredimensionados, tratamos térmicamente y luego terminamos o rectificamos hasta la tolerancia final. Para acero endurecido (40+ HRC), utilizamos herramientas CBN para torneado en duro o ruedas de óxido de aluminio para rectificado. La operación final elimina entre 0,05 y 0,1 mm de material para lograr la tolerancia. Nuote Metals revisa cada dibujo y confirma las tolerancias alcanzables antes de cotizar, incluido el efecto del tratamiento térmico en su geometría específica.
P3: ¿Cómo se verifica la precisión en múltiples operaciones?
R: Usamos una CMM Zeiss Contura con sonda de escaneo para geometrías y posiciones complejas. Para la redondez y la cilindricidad, utilizamos un Talyrond 131. Todas las mediciones se toman en una habitación con temperatura controlada de 20 °C ± 1 °C, aplicándose factores de corrección para la expansión térmica del material. CadaMecanizado de precisión CNCLa pieza se envía con un informe dimensional que muestra los valores medidos reales después de cada operación, no solo pasa/falla. Esto le permite ver exactamente cuánto se movió la pieza durante el tratamiento térmico y cuánto material eliminó la operación de rectificado.
Etiquetas calientes: Mecanizado de precisión CNC
Enviar Consulta
Por favor, siéntase libre de dar su consulta en el siguiente formulario. Le responderemos en 24 horas.
X
Utilizamos cookies para ofrecerle una mejor experiencia de navegación, analizar el tráfico del sitio y personalizar el contenido. Al utilizar este sitio, acepta nuestro uso de cookies.
política de privacidad