Productos
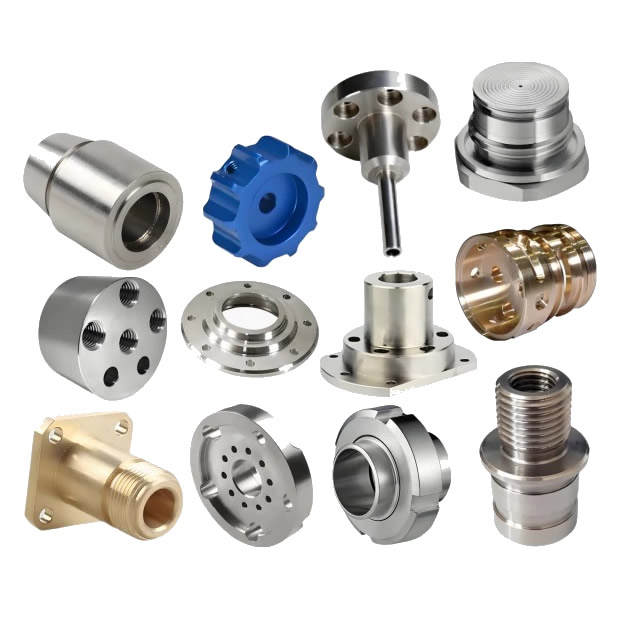
Piezas torneadas de precisión CNC
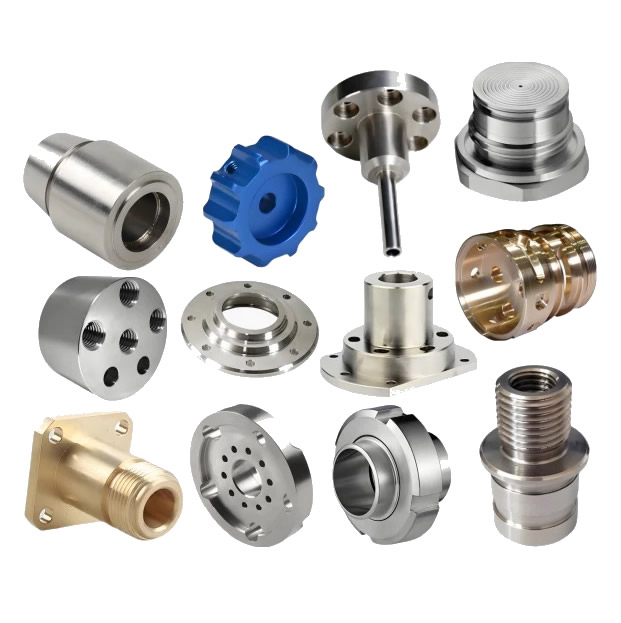
Una pieza torneada con precisión no se fabrica inspeccionándola más cuidadosamente; se fabrica corrigiendo el proceso mientras la pieza aún está en la máquina. La deriva térmica y el desgaste de las herramientas mueven la dimensión durante el lote; La inspección fuera de línea encuentra la desviación después de fabricar las piezas. Nuote Metals produce piezas torneadas con precisión CNC en China con medición durante el proceso y compensación de circuito cerrado: midiendo en el torno y ajustando el desplazamiento antes de la siguiente pieza. ±0,002 mm en diámetros críticos.
Enviar Consulta
Descripción del Producto
Piezas torneadas de precisión CNC: la corrección ocurre en la máquina, no en la sala de inspección
Una pieza torneada con precisión a menudo se juzga por el informe de inspección: los resultados de la CMM, el gráfico de redondez y el acabado de la superficie. Pero el informe de inspección es una autopsia. Le indica lo que midió la pieza después de fabricarla. No le indica si el proceso se corrigió mientras la pieza aún estaba en la máquina.
Las piezas torneadas con precisión CNC no están definidas por tolerancias más estrictas en el dibujo, sino por el control del proceso que mantiene esas tolerancias en todo el lote. La deriva térmica mueve el diámetro en 0,005 mm durante la primera hora de producción. El desgaste de la herramienta la mueve otros 0,005 mm en las siguientes mil piezas. Si el proceso no se corrige, la pieza se sale de la tolerancia y el informe de inspección la detecta después de que se desecha el lote.
En Nuote Metals, producimos piezas torneadas de precisión CNC con medición en proceso y compensación de circuito cerrado. Este artículo cubre las dos fuentes de deriva, el método de compensación y qué verificar antes de aceptar una pieza torneada de precisión.
Las dos fuentes de deriva: crecimiento térmico y desgaste de herramientas
Los giros de precisión se desvían por dos razones, y ambas son predecibles, medibles y corregibles.
| Fuente de deriva | Lo que sucede | Magnitud típica | Método de corrección |
|---|---|---|---|
| Crecimiento térmico | El husillo y la pieza de trabajo se expanden a medida que la máquina se calienta. | 0,005–0,015 mm durante la primera hora | Sensor de temperatura + compensación de compensación |
| Desgaste de herramientas | Insertar cantos redondos, la fuerza de corte aumenta | 0,003–0,010 mm en más de 1000 piezas | Medición en proceso + actualización de compensación |
Crecimiento térmicoes el problema de la primera hora. Los cojinetes del husillo se calientan, el husillo de bolas se expande y la pieza de trabajo crece a medida que absorbe el calor de corte. Un diámetro de 50 mm puede crecer 0,01 mm en la primera hora, suficiente para superar una tolerancia de ±0,005 mm. El crecimiento no es aleatorio: sigue la curva de temperatura. Medimos el husillo y la pieza de trabajo con sensores de temperatura y aplicamos una compensación de compensación al CNC: la trayectoria de la herramienta cambia a medida que la máquina se calienta.
Desgaste de herramientases el problema de largo plazo. El borde de la plaquita se redondea gradualmente: la fuerza de corte aumenta, la pieza de trabajo se desvía más y el diámetro se desplaza. Un inserto desgastado puede desplazar el diámetro 0,01 mm en 1.000 piezas. El desgaste no es visible para el operador; aparece en la medición. Medimos la pieza en proceso y actualizamos la compensación de la herramienta cuando el diámetro se acerca al límite de control, antes de que salga de la tolerancia.
ParaPiezas torneadas de precisión CNC, la deriva no es un defecto, es una variable que debe compensarse. El proveedor que inspecciona después del lote detecta la deriva; el proveedor que mide en proceso lo está corrigiendo.
Medición en proceso: medición en el torno, no en la sala de inspección
La medición en proceso es la diferencia entre corrección y detección. El medidor se monta en el torno (o la pieza se mide mediante una sonda táctil) y el resultado se envía al CNC antes de cortar la siguiente pieza.
Cómo funciona:
- Sonda de contacto en la torreta (Renishaw OMP40): mide el diámetro después de la pasada de acabado, antes de cortar la pieza.
- Calibre en proceso (Marposs M110): un calibre estilo calibre que hace contacto con la pieza durante el mecanizado y envía el diámetro al CNC.
- Compensación de bucle cerrado: el CNC compara el diámetro medido con el objetivo y actualiza la compensación de la herramienta para la siguiente pieza.
Qué corrige:
- Deriva térmica: la compensación se actualiza a medida que la máquina se calienta.
- Desgaste de la herramienta: la compensación se actualiza a medida que se desgasta la plaquita.
- Variación del material: una barra más dura se desvía más; la compensación compensa.
Lo que no corrige:
- Un cojinete de husillo desgastado: el medidor mide el resultado, no la causa.
- Una barra doblada: el calibre mide el diámetro, no la rectitud.
Para piezas torneadas de precisión CNC, el calibre en proceso no reemplaza a la CMM, sino que es un complemento. El medidor corrige el proceso; la CMM verifica la pieza.
Referencia estándar: las tolerancias dimensionales siguen las normas ISO 2768-mK e ISO 1101, a menos que se especifique una indicación más estricta. Cpk se calcula según ISO 22514.
Equipo y Capacidad
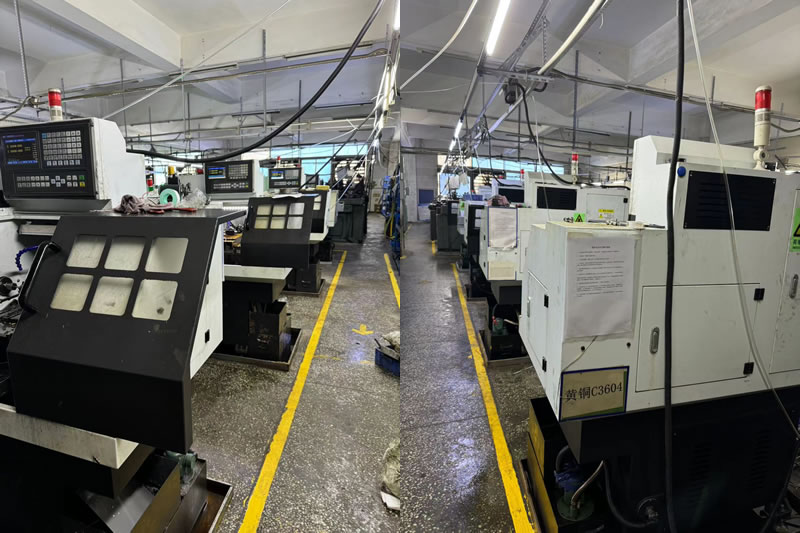
Nuote Metals opera una celda de torneado de precisión con medición durante el proceso en cada torno.
- Tornos CNC (Haas ST-20Y, Okuma Genos L): avance de barra de hasta 80 mm, mandril de hasta 300 mm.
- Sondas de contacto (Renishaw OMP40): medición de diámetro y longitud después de la pasada de acabado.
- Medidores en proceso (Marposs M110): medición continua de diámetro en piezas de gran volumen.
- CMM (Zeiss Contura 7/10/6) – verificación final, fijada al dato de mecanizado.
- Sensores de temperatura – husillo y pieza de trabajo, alimentando el modelo de compensación.
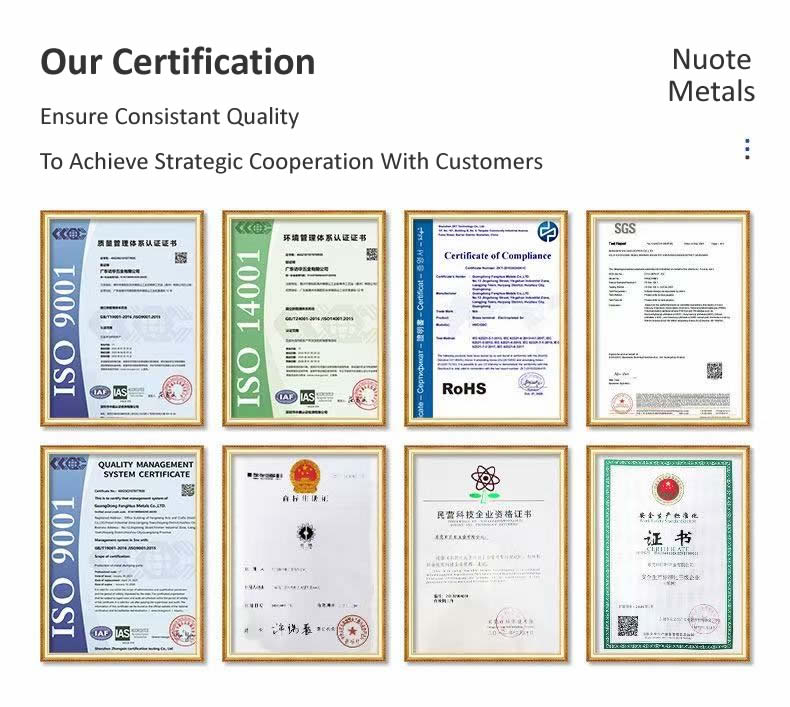
Proceso de dar un título:ISO 9001:2015 (certificado disponible bajo petición). Capacidad anual: 3 millones de piezas torneadas con precisión para programas de seguridad hidráulica, médica y automotriz. Cpk ≥1,33 en diámetros críticos con medición en proceso; Cpk ≥1,67 con 100% de medición y ciclo más lento.
Limitación:La medición en proceso está validada para diámetros ≥3 mm y longitudes ≤150 mm. Por debajo de 3 mm, el contacto de la sonda desvía la pieza; en su lugar, se utiliza la medición óptica. Por encima de 150 mm, la pieza se desvía entre centros; el calibre mide la deflexión, no el diámetro.
Un ejemplo real: Cpk aumentó de 1,0 a 1,5 con compensación en el proceso
Un fabricante alemán de equipos hidráulicos necesitaba un carrete de válvula torneado con precisión: 20 mm de diámetro, tolerancia de ±0,003 mm, Cpk ≥1,33. Su proveedor anterior inspeccionó después del lote: el Cpk era de 1,0 y el 2 % de las piezas estaban fuera de tolerancia.
Lo que hicimos diferente:
- Instalé una sonda de contacto Renishaw en el torno; midió el diámetro después de la pasada de acabado, cada décima parte.
- Compensación térmica aplicada: la compensación se actualizó a medida que el husillo se calentaba, según el sensor de temperatura.
- Se actualizó la compensación de la herramienta cuando el diámetro se acercaba al límite de control, antes de que la pieza saliera de la tolerancia.
- Verificado el lote final en una CMM Zeiss Contura—Cpk 1.52.
Una lección que aprendimos:Al principio de nuestro programa de torneado de precisión, confiamos en el muestreo de CMM fuera de línea para un lote de 50 000 piezas. La deriva térmica de la primera hora movió el diámetro en 0,008 mm; el 2 % del lote estaba fuera de tolerancia y tuvimos que reelaborarlo a nuestro costo. Desde entonces, todas las piezas con una tolerancia inferior a ±0,005 mm se ejecutan con medición durante el proceso, no con muestreo fuera de línea.
Limitación:La sonda en proceso agrega 4 segundos por medición; para un ciclo de 30 segundos, eso representa un aumento del tiempo de ciclo del 13 %. Para piezas de gran volumen, el calibrador en proceso (Marposs) es más rápido, pero requiere un cabezal calibrador dedicado para cada diámetro.
Se enviaron 50 000 carretes sin piezas fuera de tolerancia. Esto es lo que las piezas torneadas con precisión CNC deben ofrecer: no solo una pieza que mide correctamente en la CMM, sino un proceso que se corrige a sí mismo antes de que la pieza se desvíe, porque el calibre está en el torno, no en la sala de inspección.
Preguntas frecuentes
P1: ¿La medición durante el proceso aumenta el tiempo del ciclo?
R: Sí, una sonda táctil agrega de 3 a 5 segundos por medición; un medidor en proceso agrega de 1 a 2 segundos. Para un ciclo de 30 segundos, eso supone un aumento del 3 al 13 %. Pero el aumento se ve compensado por la reducción de desechos: un lote que se habría descartado con un 2 % fuera de tolerancia se convierte en 0 %. Para piezas torneadas con precisión CNC con tolerancias estrictas, el costo total es menor con la medición durante el proceso, no mayor.
P2: ¿Cuándo es necesaria la medición durante el proceso para piezas torneadas con precisión?
R: Cuando la tolerancia es ±0,005 mm o más estricta, cuando el lote es lo suficientemente largo como para que el desgaste de la herramienta sea importante (más de 500 piezas) o cuando el material varía de una barra a otra. Para lotes cortos con tolerancias bajas, el muestreo CMM fuera de línea es suficiente. Para piezas de torneado de precisión CNC en aplicaciones hidráulicas, médicas o de seguridad automotriz, la medición durante el proceso es el estándar, no una opción.
P3: ¿Pueden proporcionar datos de Cpk con el envío?
R: Sí. Cada lote de torneado de precisión se envía con un informe Cpk sobre diámetros críticos, calculado a partir de los datos del calibre en proceso y verificado en la CMM. El informe incluye los gráficos de control, el registro de desgaste de herramientas y el registro de compensación térmica. Para piezas torneadas de precisión CNC en industrias reguladas, el informe Cpk es parte del paquete PPAP.
P4: ¿Puede proporcionar comentarios a DFM sobre si mi pieza necesita medición durante el proceso?
R: Sí. Envíe el plano con la tolerancia, el tamaño del lote y el material. Nuestro equipo de ingeniería revisa el riesgo de deriva y confirma si la tolerancia y la longitud del lote justifican la medición durante el proceso o si el muestreo CMM fuera de línea es suficiente. Cuando la tolerancia es más estricta que la deriva, recomendamos el método de medición antes de cotizar, no después de que falle el primer lote.
Enviar Consulta
Por favor, siéntase libre de dar su consulta en el siguiente formulario. Le responderemos en 24 horas.
X
Utilizamos cookies para ofrecerle una mejor experiencia de navegación, analizar el tráfico del sitio y personalizar el contenido. Al utilizar este sitio, acepta nuestro uso de cookies.
política de privacidad