Productos
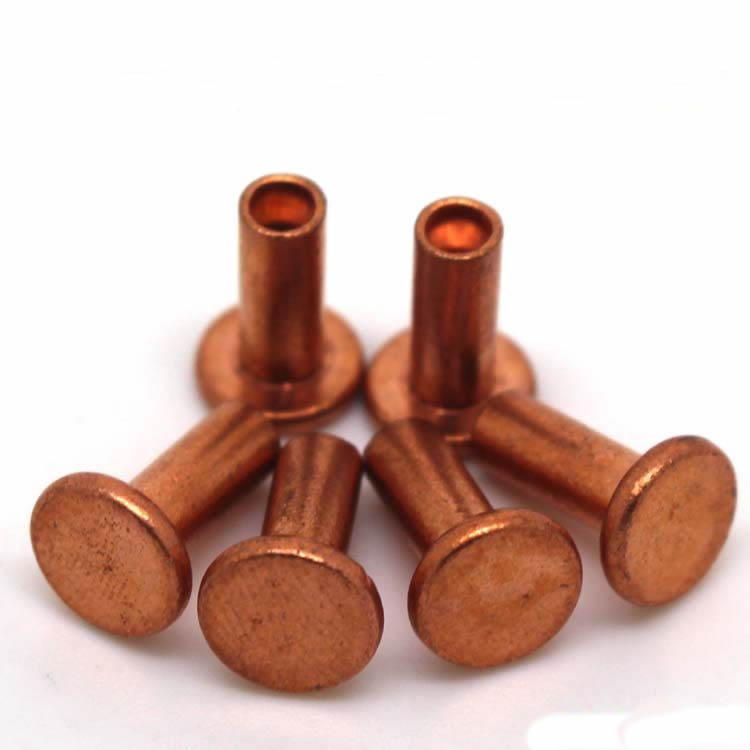
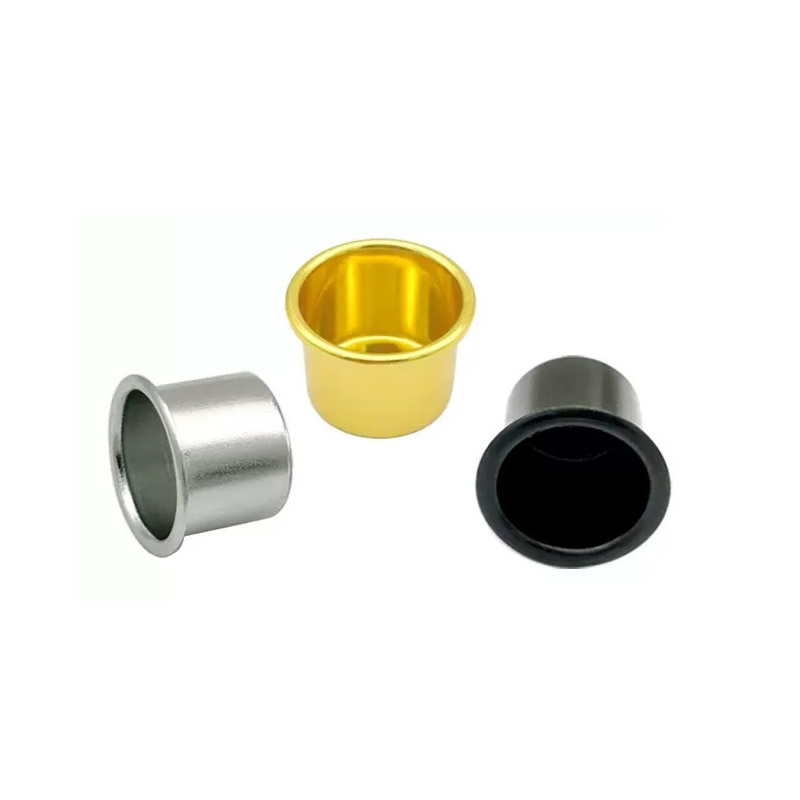
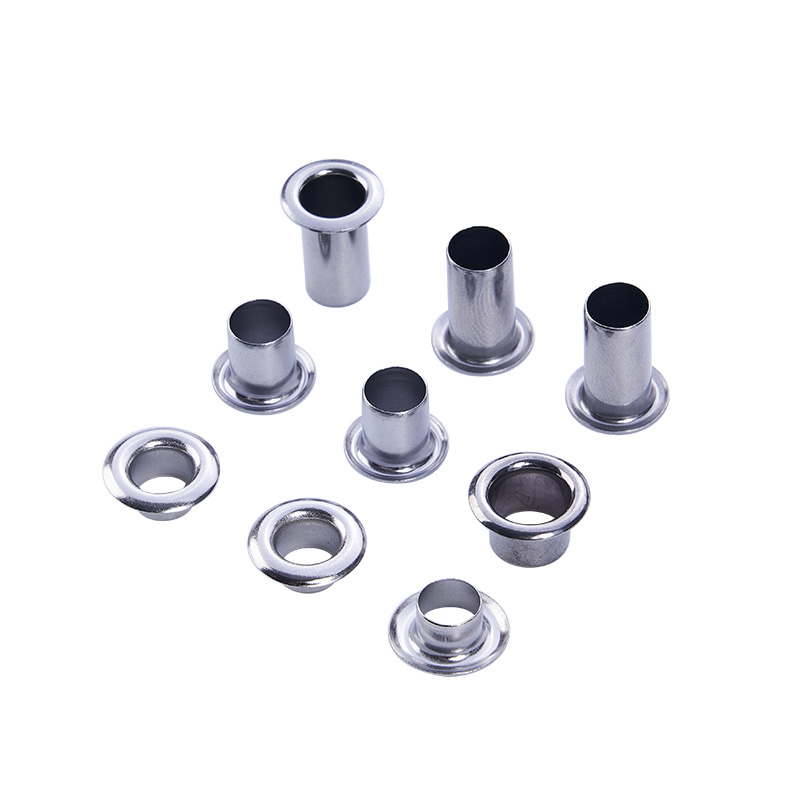
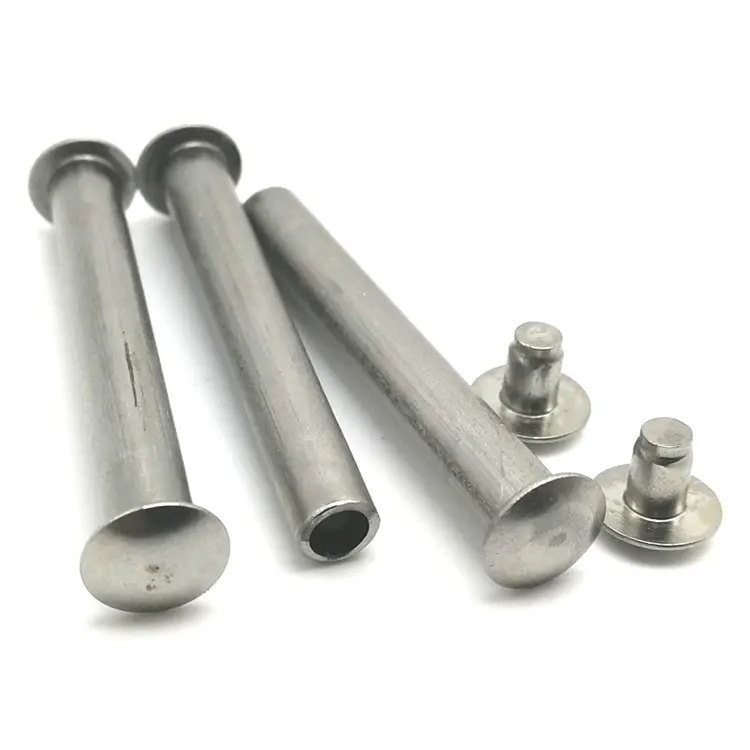
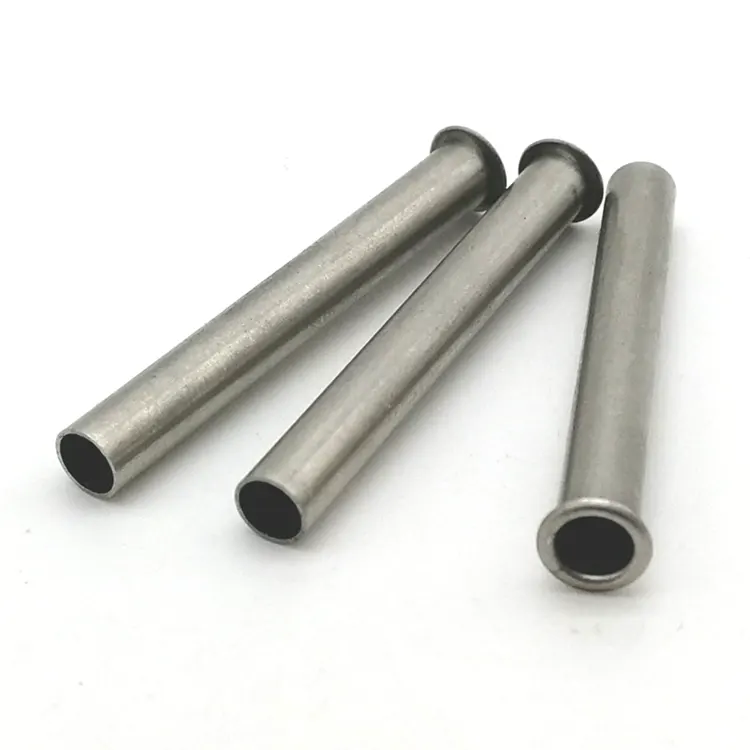
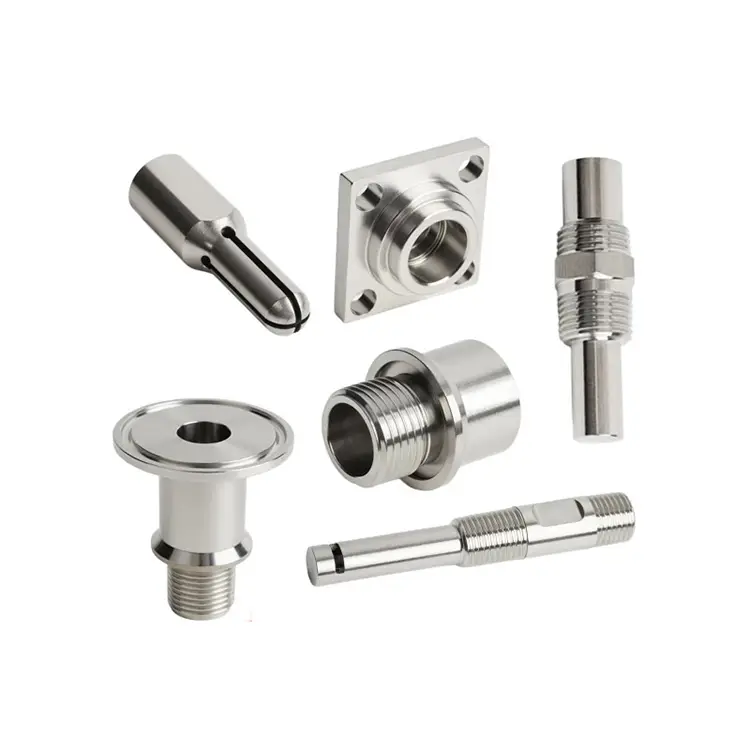
Piezas torneadas CNC
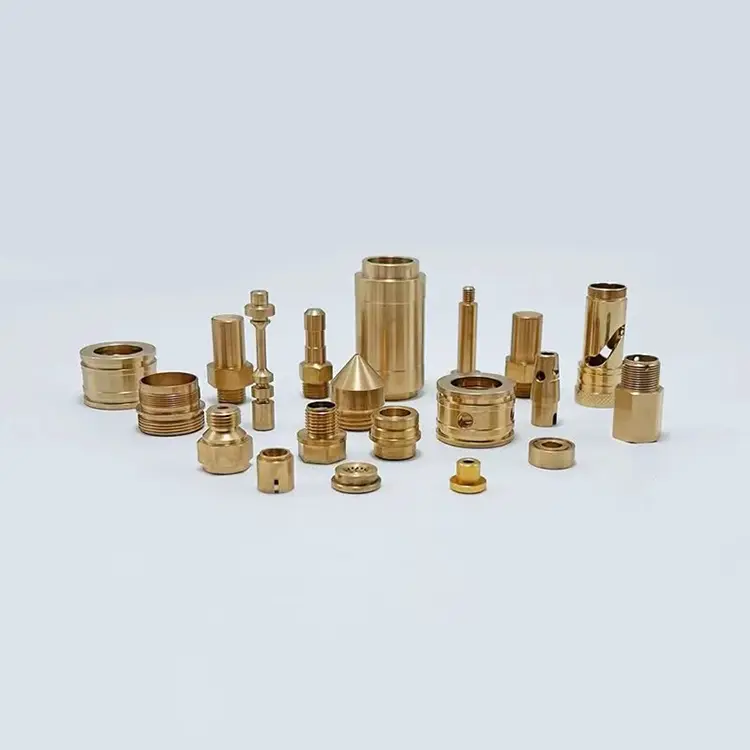
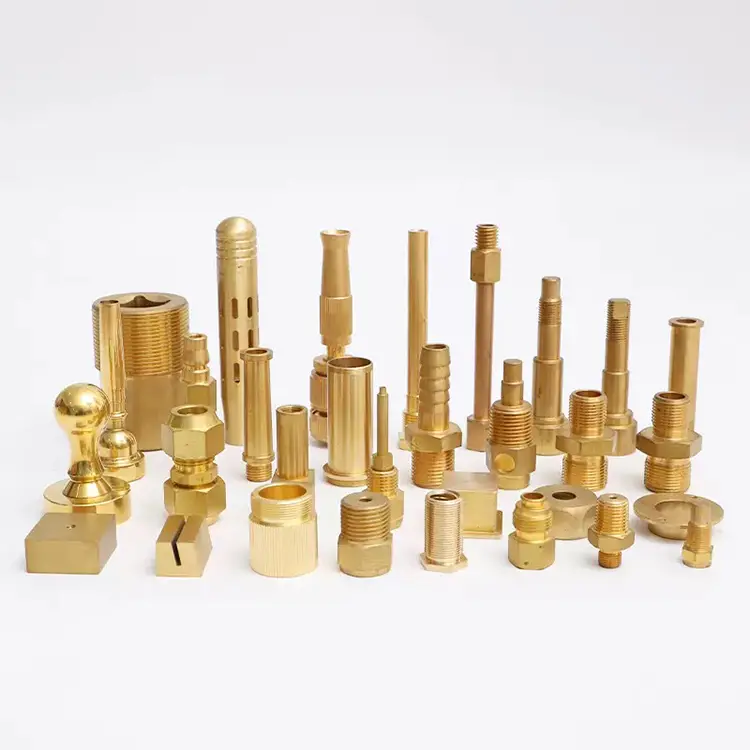
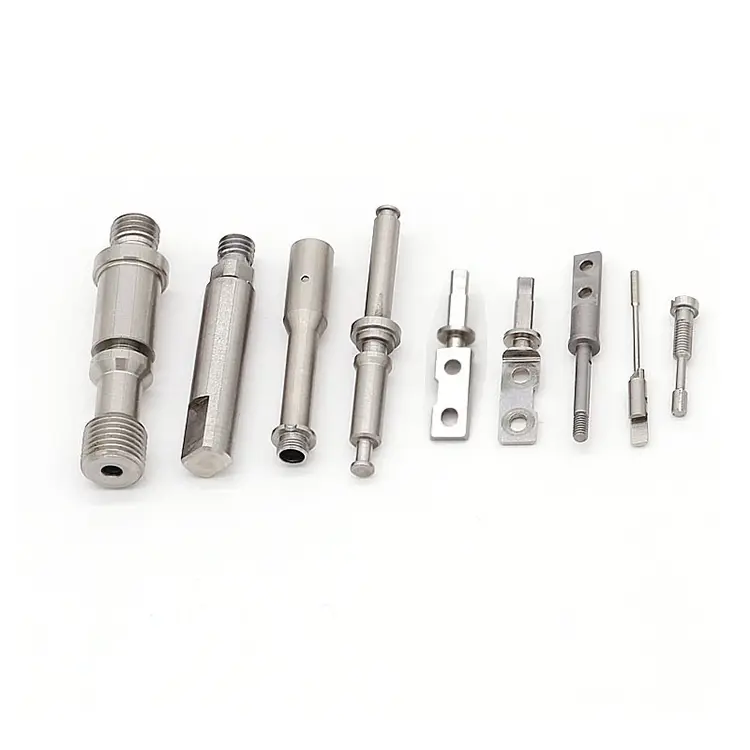
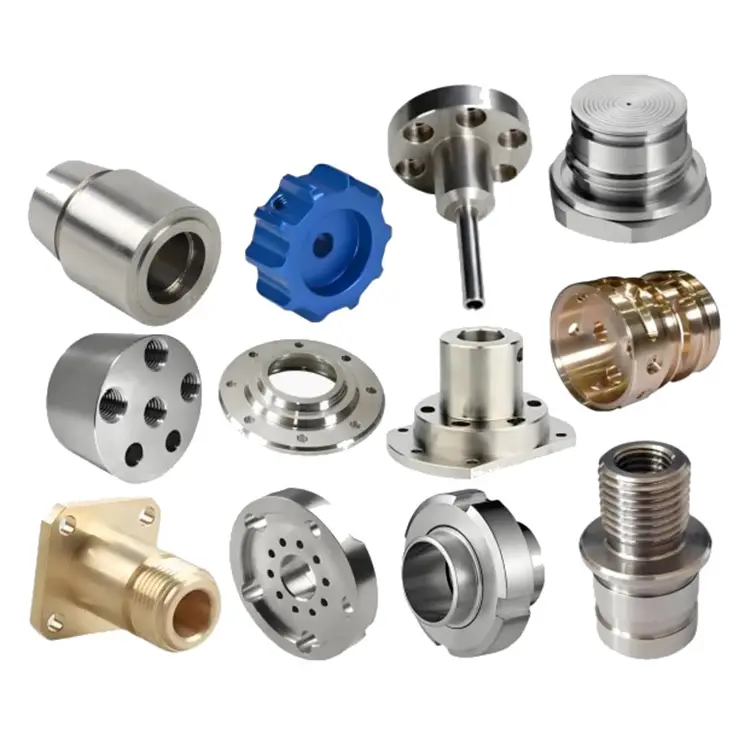
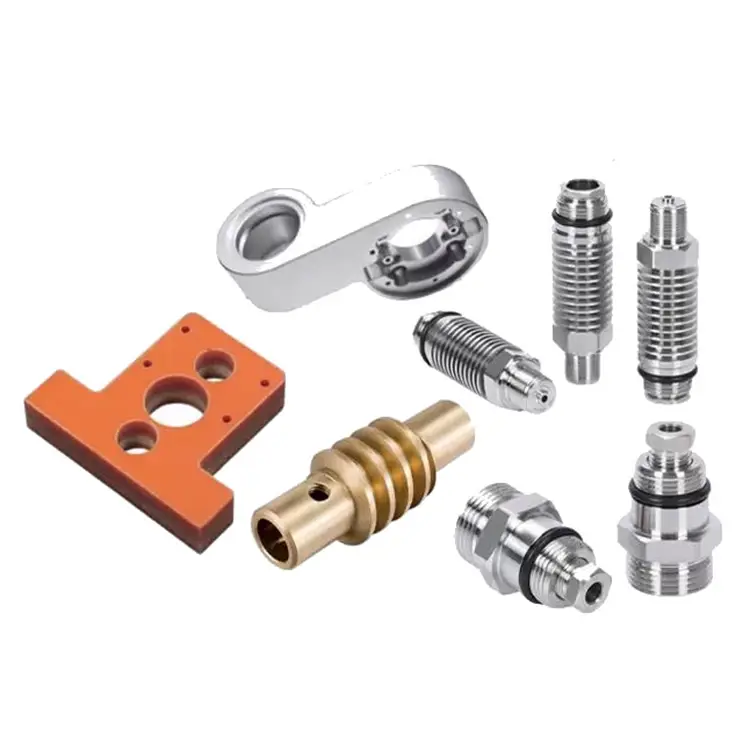
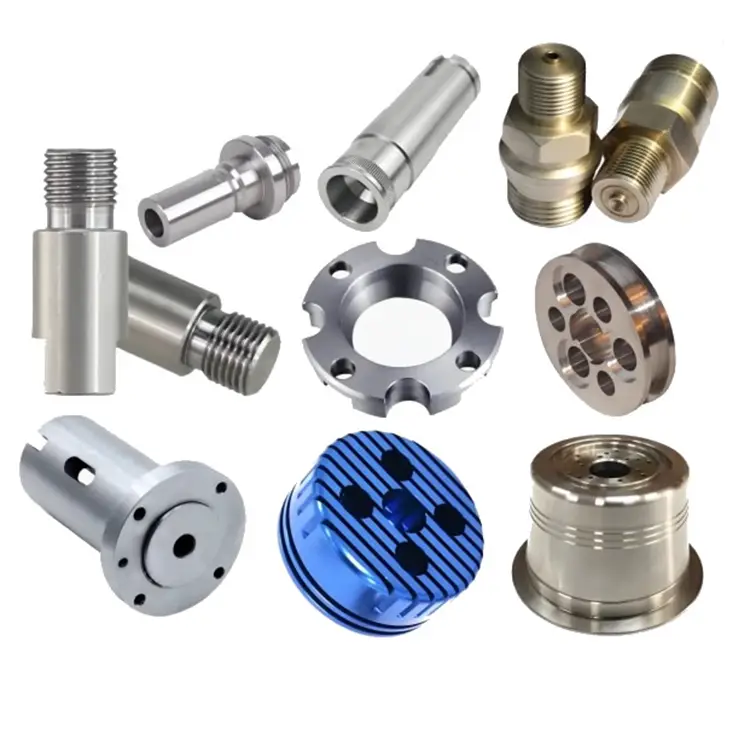
Nuote Metals fabrica piezas torneadas por CNC para una amplia gama de industrias, desde industrias altamente reguladas que dependen de Nuote para obtener piezas consistentes y exigentes hasta aquellas que requieren una identificación de producto distintiva y destacada. Todas las piezas torneadas son de alta precisión y agradables con un tratamiento superficial.
Enviar Consulta
Descripción del Producto
Piezas torneadas por CNC: la ruta más rápida desde la barra hasta el componente terminado
El fresado crea formas. Al girar se crean cilindros. Y una sorprendente cantidad de componentes de precisión (ejes, pasadores, conectores, casquillos, carretes de válvulas) son cilíndricos. Es por esoPiezas torneadas CNCsiguen siendo la forma más rentable y eficiente de producirlos.
En Nuote Metals operamos 30 tornos alimentados por barras y con plato dedicados al torneado. Pero la velocidad por sí sola no es el objetivo. El objetivo es obtener una pieza que cumpla con la tolerancia, el acabado superficial y la integridad del material, lote tras lote. Este artículo explica cómo pensamos acerca del torneado, dónde encaja y qué esperar cuando nos envía un dibujo.
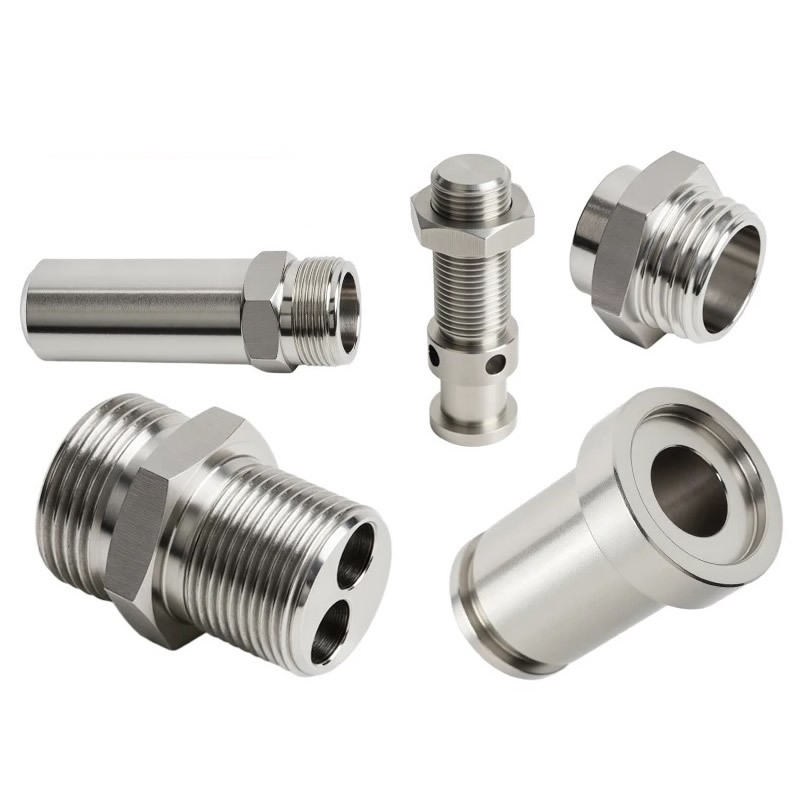
Lo que hace que girar sea diferente y más rápido
Al girar, la pieza de trabajo gira contra una herramienta de corte estacionaria. El fresado hace girar la herramienta contra una pieza de trabajo estacionaria. Esa única diferencia cambia todo lo relacionado con el costo, la velocidad y la precisión.
Por qué girar es más rápido:
- Alimentación de barra:Para una producción de gran volumen, un alimentador de barras empuja el material hacia el husillo automáticamente, sin carga manual ni tiempo de inactividad entre piezas.
- Corte de un solo punto:Una herramienta de torneado se acopla al material de forma continua, eliminando rápidamente grandes volúmenes de metal.
- Tolerancias más estrictas en los diámetros:El torneado produce naturalmente características redondas con excelente concentricidad y acabado superficial.
- Sin sujeción compleja:Una pinza o mandril sostiene la barra; La pieza se cae cuando está completa.
Donde gana el giro:
- Ejes, pasadores, pernos, espárragos
- Conectores, adaptadores, accesorios.
- Bujes, manguitos, espaciadores
- Carretes de válvulas, pistones, émbolos.
- Cualquier pieza con un eje cilíndrico primario.
Donde gana el fresado:
- Formas prismáticas con caras planas, cavidades y contornos complejos
- Carcasas, soportes, colectores.
- Piezas donde la geometría primaria no es rotacional
La mayoría de las piezas torneadas necesitan un fresado secundario: orificios transversales, partes planas y ranuras. Es por eso que operamos equipos de torneado y fresado, y centros de torno-fresado de 5 ejes para piezas que necesitan ambos en una sola configuración.
Piezas torneadas CNC típicas: geometría y aplicaciones
Si su pieza se ajusta a una de estas descripciones, probablemente el torneado sea el proceso correcto:
Ejes y pasadores– Motores, actuadores, cilindros hidráulicos. Materiales: 1045, 4140, 304, 17-4 PH.
Conectores y adaptadores– Sistemas de fluidos, racores eléctricos, líneas neumáticas. Materiales: latón, cobre, inoxidable, aluminio.
Bujes y mangas– Cojinetes, superficies de desgaste, guías de alineación. Materiales: bronce, latón, acero, PTFE.
Componentes de válvulas –Carretes, vástagos, asientos, émbolos. Materiales: 4140, 17-4 PH, D2, inoxidable.
Sujetadores e inserciones.– Espárragos roscados, pernos personalizados, insertos roscados. Materiales: acero al carbono, acero aleado, inoxidable.
Rodillos y ruedas– Transportadores, manipulación de materiales, equipos de impresión. Materiales: acero, aluminio, nailon, POM.
Qué comparten estas partes:Un eje cilíndrico primario, una necesidad de concentricidad y un requisito de diámetro y acabado superficial consistentes. Estas son exactamente las características que mejor ofrece el torneado.
Equipo y capacidad: construidos para la eficiencia alimentada por barras
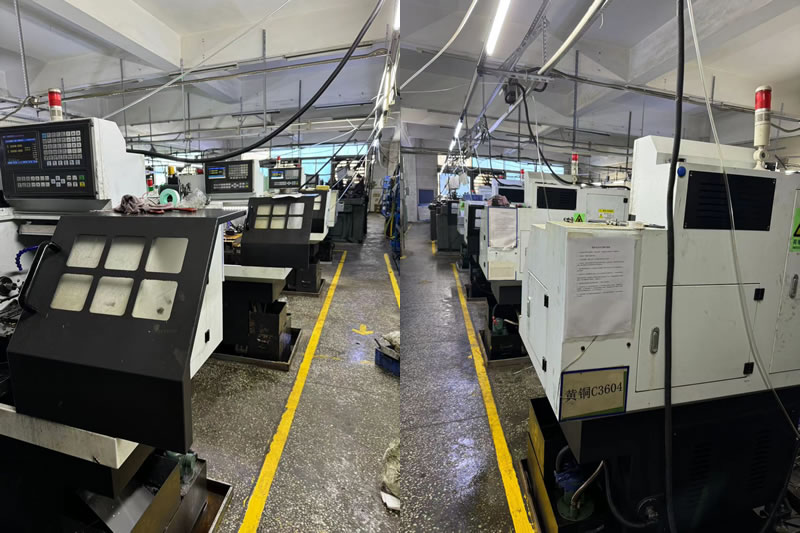
Nuote Metals opera un departamento de torneado optimizado tanto para la precisión de lotes pequeños como para la producción de grandes volúmenes.
| Capacidad | Especificación |
|---|---|
| Diámetro de giro | 2mm – 300mm |
| Longitud de giro | Hasta 750 milímetros |
| Tolerancia | ±0,005 mm (estándar), ±0,002 mm (precisión) |
| Rugosidad de la superficie | Ra 0,4 μm (estándar), Ra 0,2 μm (pulido) |
| Capacidad de alimentación de barras | 2 mm – 80 mm de diámetro |
| Velocidad del husillo | Hasta 6.000 RPM |
| Herramientas en vivo | Agujeros transversales, caras planas y ranuras en una sola configuración |
Materiales que volteamos regularmente:
- Acero al carbono (1045, 1215, 12L14)
- Acero aleado (4140, 4340, 8620)
- Acero inoxidable (303, 304, 316, 17-4 PH)
- Aluminio (6061, 7075, 2024)
- Latón (C36000, C26000)
- Cobre (C11000, C10200)
- Plásticos (POM, PEEK, PTFE, nailon)
Capacidad de volumen:Prototipo (1 a 50 piezas), producción de bajo volumen (50 a 5000), producción de alto volumen (5000 a 500 000+).
Control de calidad: lo que verificamos en cada pieza torneada por CNC
Girar es rápido, pero la velocidad sin verificación es un desperdicio. Cada lote se produce bajo un sistema de calidad documentado:
Verificación de material entrante:
- Certificados de prueba de fábrica para cada barra.
- Comprobaciones internas de dureza y microestructura.
Monitoreo en proceso:
- Inspección del primer artículo (FAI) para cada número de pieza nuevo.
- Control Estadístico de Procesos (SPC) sobre diámetros críticos.
- Monitoreo del desgaste de herramientas y cambios programados de herramientas para evitar la deriva.
Inspección final:
- Inspección CMM para geometrías complejas.
- Comparadores ópticos para verificación de roscas y perfiles.
- Probadores de rugosidad superficial para validación Ra.
- Informe dimensional completo y certificado de material con cada envío.
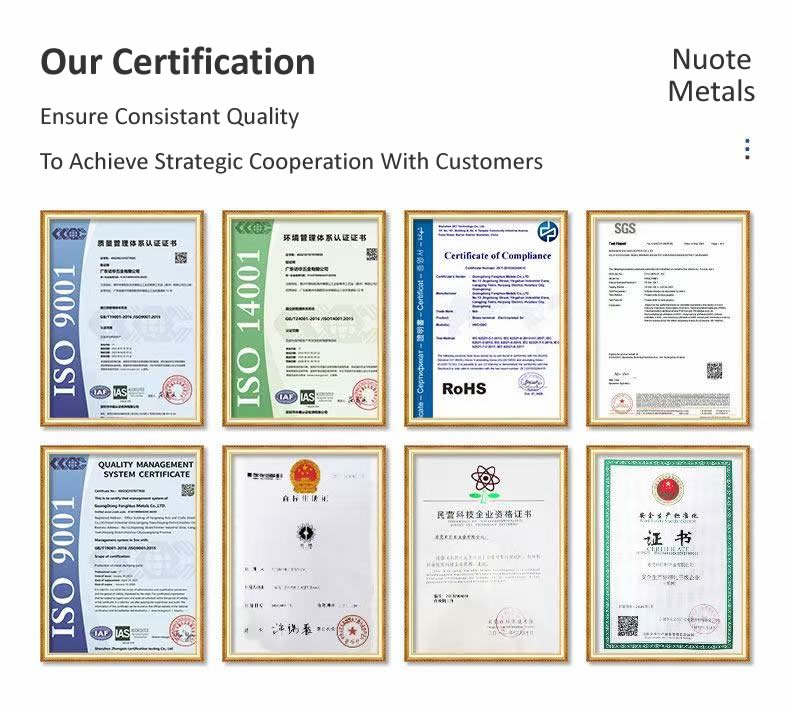
Certificaciones: ISO 9001:2015. Cumplimiento de RoHS y REACH disponible. Documentación PPAP bajo petición.
Un ejemplo real: carrete de válvula de acero inoxidable 17-4 PH
Un fabricante norteamericano de equipos hidráulicos necesitaba un carrete de válvula de acero inoxidable 17-4 PH con una tolerancia de diámetro de 0,008 mm, una concentricidad de 0,005 mm y 40–45 HRC después del tratamiento térmico. Su proveedor anterior no pudo mantener la concentricidad después del endurecimiento: el carrete estaba desviado 0,02 mm.
Lo que hicimos diferente:
- Mecanicé el carrete completo en un centro de torneado y fresado de 5 ejes: todos los diámetros, ranuras y orificios transversales en una sola configuración.
- Se utilizaron herramientas de CBN para la pasada de acabado final después del tratamiento térmico.
- Concentricidad verificada con Talyrond antes y después del endurecimiento.
- Se enviaron 3500 piezas sin rechazos. El cliente eliminó la molienda secundaria y redujo el tiempo de entrega en 10 días.
Preguntas frecuentes sobre piezas torneadas CNC
P1: ¿Cuál es la diferencia entre torneado CNC y fresado CNC?
R: El torneado CNC gira la pieza de trabajo mientras una herramienta estacionaria la corta; lo mejor para piezas cilíndricas. El fresado CNC hace girar la herramienta mientras la pieza de trabajo permanece quieta; lo mejor para piezas prismáticas con caras planas y cavidades. MuchosPiezas torneadas CNCTambién requieren fresado secundario para agujeros transversales o planos. Nuote Metals opera ambos tipos de equipos, además de centros de torno-fresado de 5 ejes que combinan torneado y fresado en una sola configuración.
P2: ¿Qué tolerancias se pueden mantener en las piezas torneadas?
R: Nuestra tolerancia estándar es de ±0,005 mm, con capacidad de precisión de hasta ±0,002 mm para diámetros críticos. La concentricidad y la redondez se pueden mantener en 0,005 mm o más. La tolerancia alcanzable depende del material, la relación longitud-diámetro de la pieza y el tipo de característica. Para piezas tratadas térmicamente, recomendamos especificar tolerancias después del tratamiento térmico o permitir el rectificado. Nuote Metals revisa cada dibujo y proporciona comentarios de DFM antes de realizar un pedido.
P3: ¿Se pueden tornear piezas a partir de barras con orificios transversales y roscas?
R: Sí. Nuestros tornos están equipados con herramientas motorizadas y alimentadores de barras, lo que nos permite perforar orificios transversales, fresar planos y cortar roscas en la misma configuración que la operación de torneado. Esto elimina operaciones secundarias, reduce el tiempo de entrega y mejora la concentricidad entre funciones. Para geometrías complejas, utilizamos centros de torno-fresado de 5 ejes que mecanizan la pieza completa en una sola configuración.
Etiquetas calientes: Piezas torneadas CNC, Piezas torneadas CNC de China
Enviar Consulta
Por favor, siéntase libre de dar su consulta en el siguiente formulario. Le responderemos en 24 horas.
X
Utilizamos cookies para ofrecerle una mejor experiencia de navegación, analizar el tráfico del sitio y personalizar el contenido. Al utilizar este sitio, acepta nuestro uso de cookies.
política de privacidad