Productos
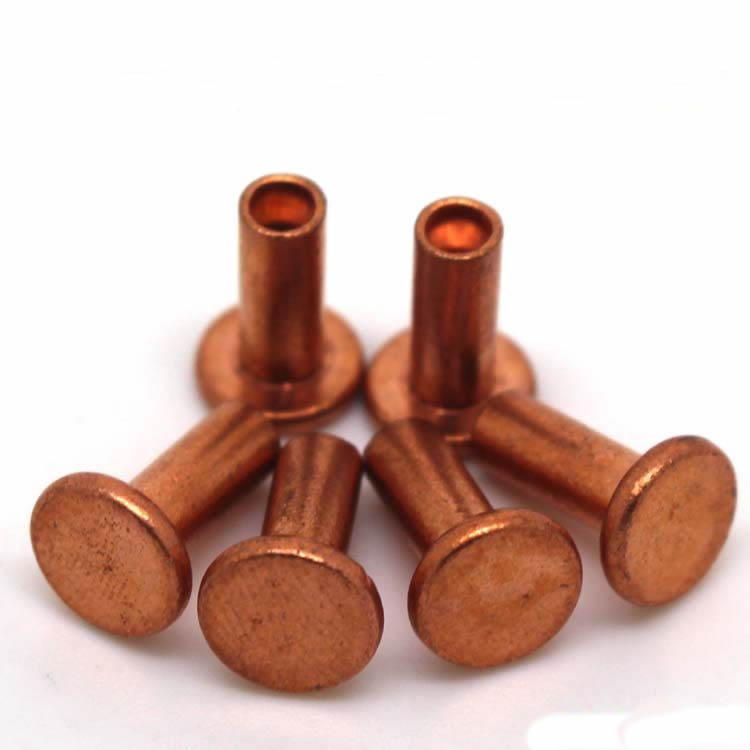
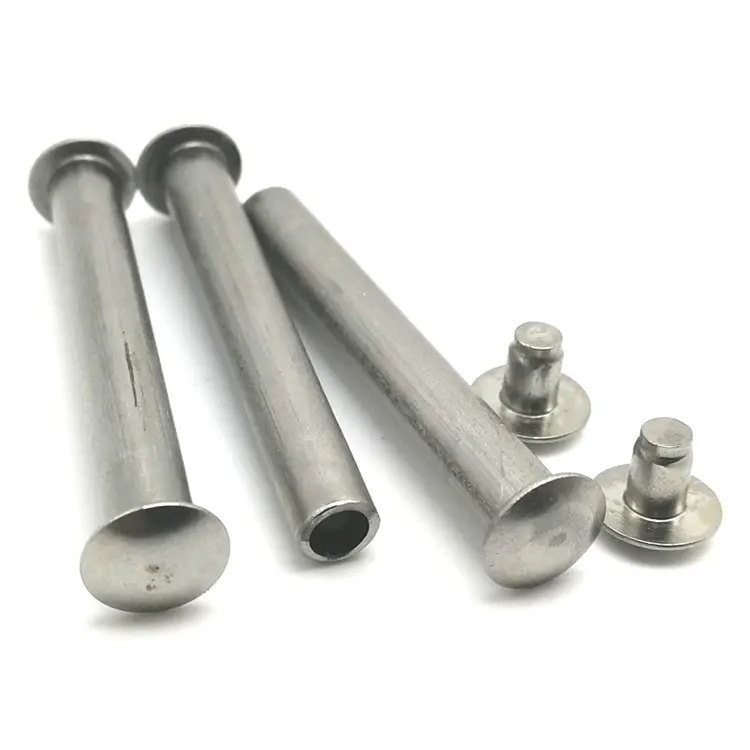
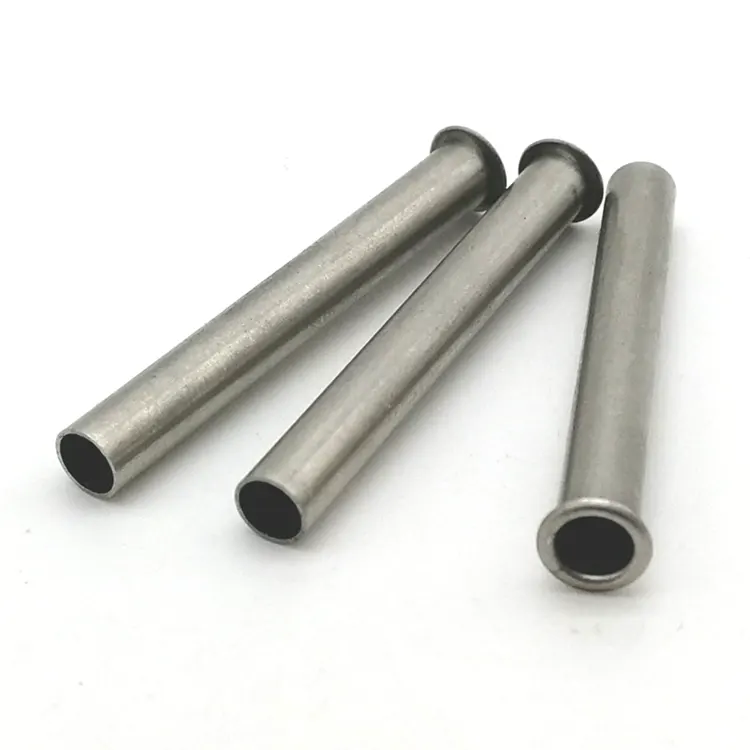
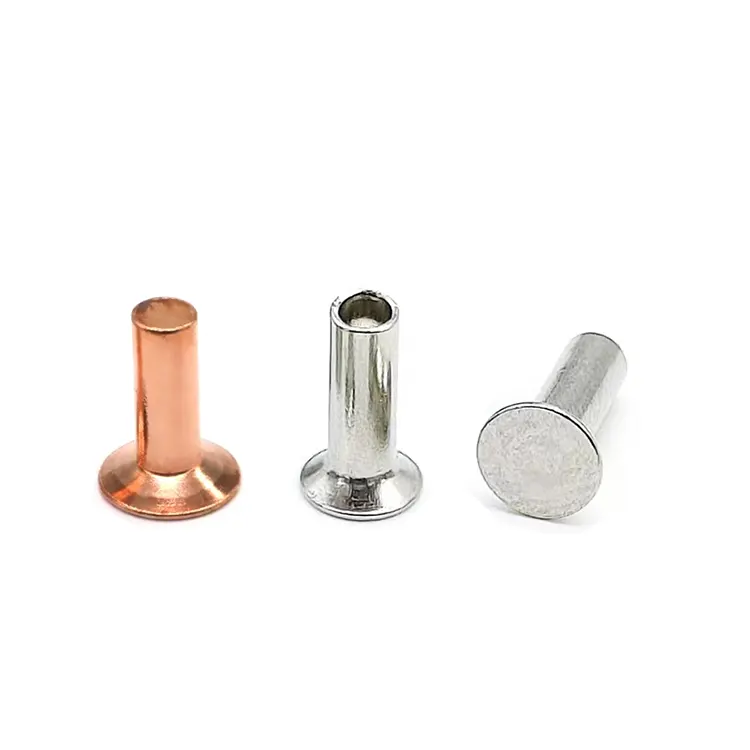
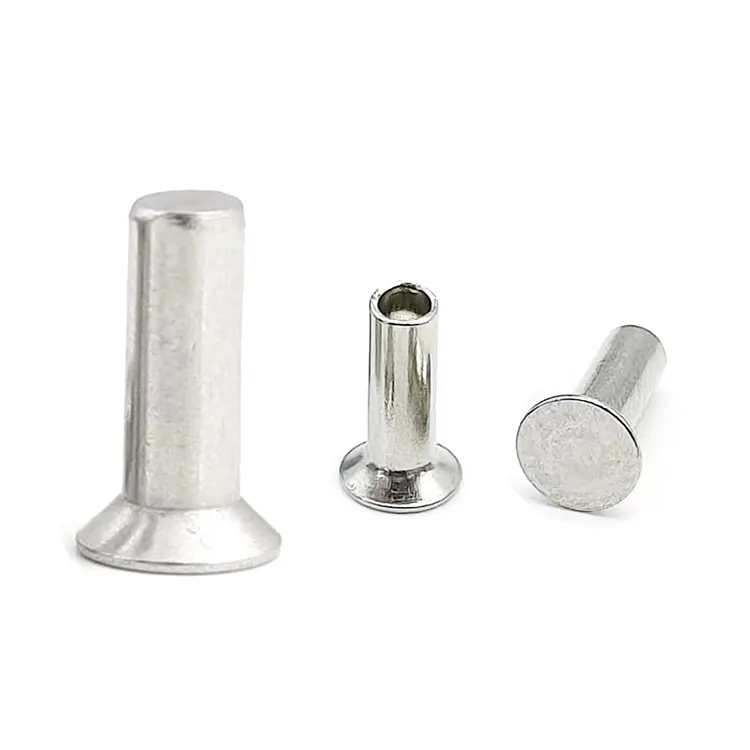
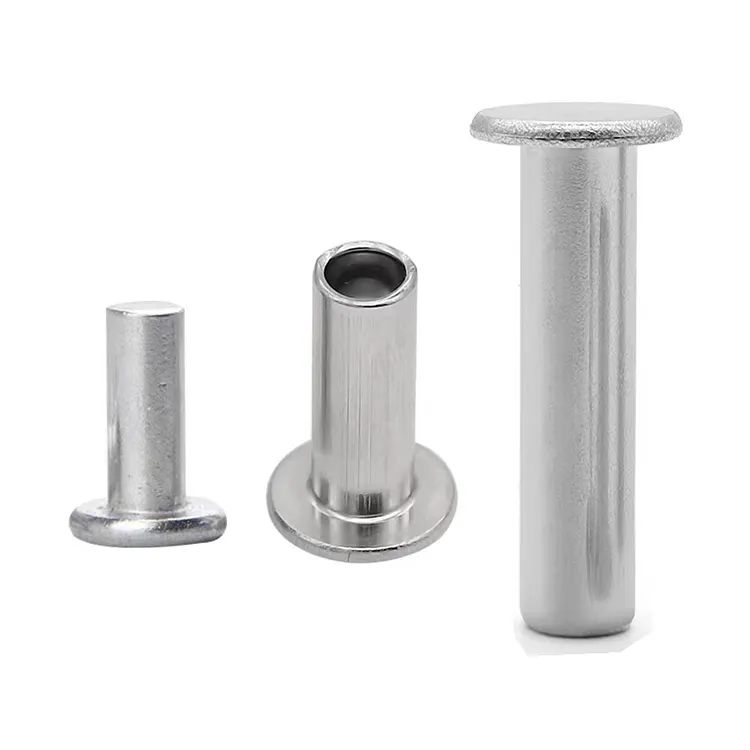
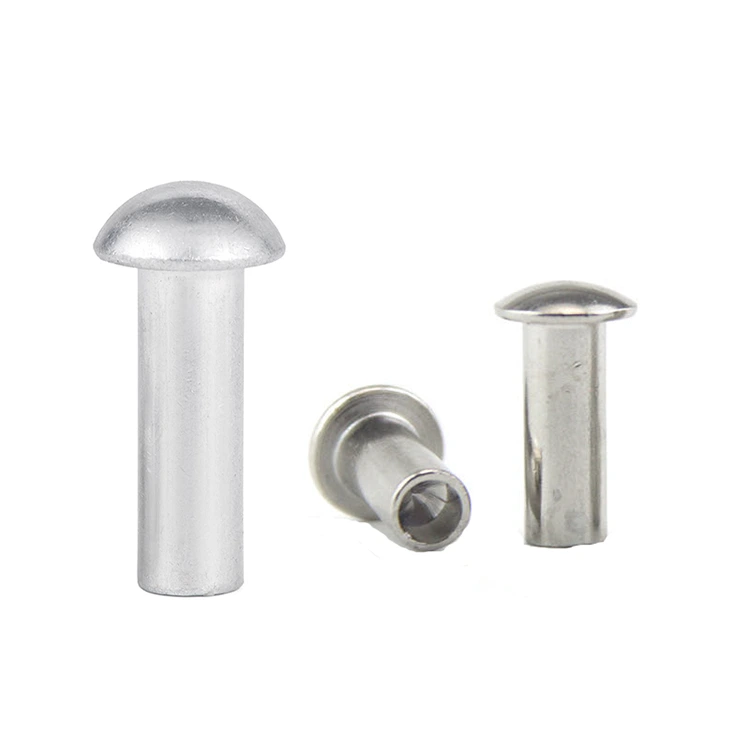
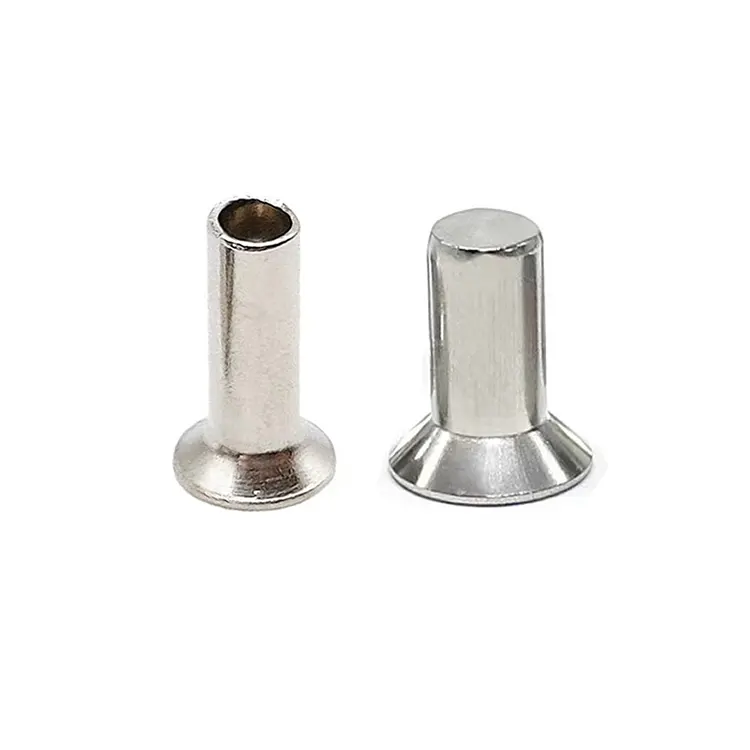
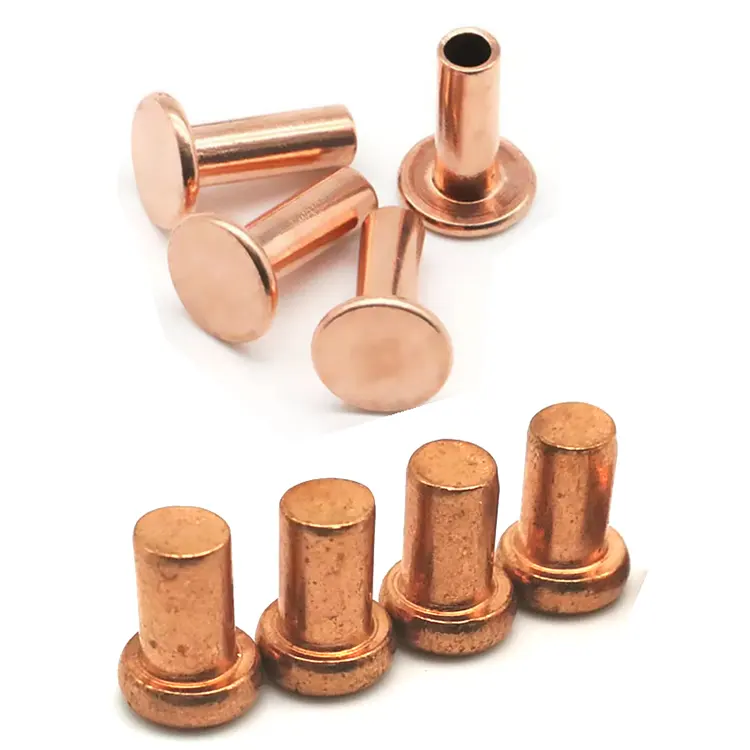
Remaches de cabeza avellanada de cobre
Los remaches de cabeza avellanada de cobre producidos por Nuote Metals en China son sujetadores metálicos comunes que se utilizan principalmente en la fabricación de maquinaria, equipos electrónicos, ensamblaje de muebles y otros campos industriales. Como material metálico tradicional, el cobre tiene una excelente conductividad eléctrica y térmica y resistencia a la corrosión, lo que lo hace popular en aplicaciones específicas. Los remaches de cabeza avellanada son sujetadores fabricados mediante procesos de estampado en frío o forjado en caliente. Su estructura simple requiere herramientas de remachado para crear una conexión especializada.
Enviar Consulta
Descripción del Producto
Remaches de cabeza avellanada de cobre: acabado al ras donde la protrusión no es una opción
Algunas aplicaciones no toleran una cabeza levantada. Cubiertas para barcos que deben sentirse suaves bajo los pies. Fachadas de cobre donde cada panel debe quedar perfectamente plano. Instrumentos de precisión donde un remache sobresaliente interferiría con las piezas móviles. Para estos trabajos, el remache de cabeza avellanada de cobre es la única solución.
En Nuote Metals, mecanizamos remaches de cobre avellanados en ángulos precisos de 90° que se asientan completamente en un orificio cónico precortado. El resultado es una superficie que se siente monolítica: sin puntos enganchados, sin sujetadores visibles, solo cobre liso. Pero el acabado al ras tiene una desventaja: el cabezal es más delgado, la instalación requiere más precisión y no todas las aplicaciones de cobre son adecuadas.
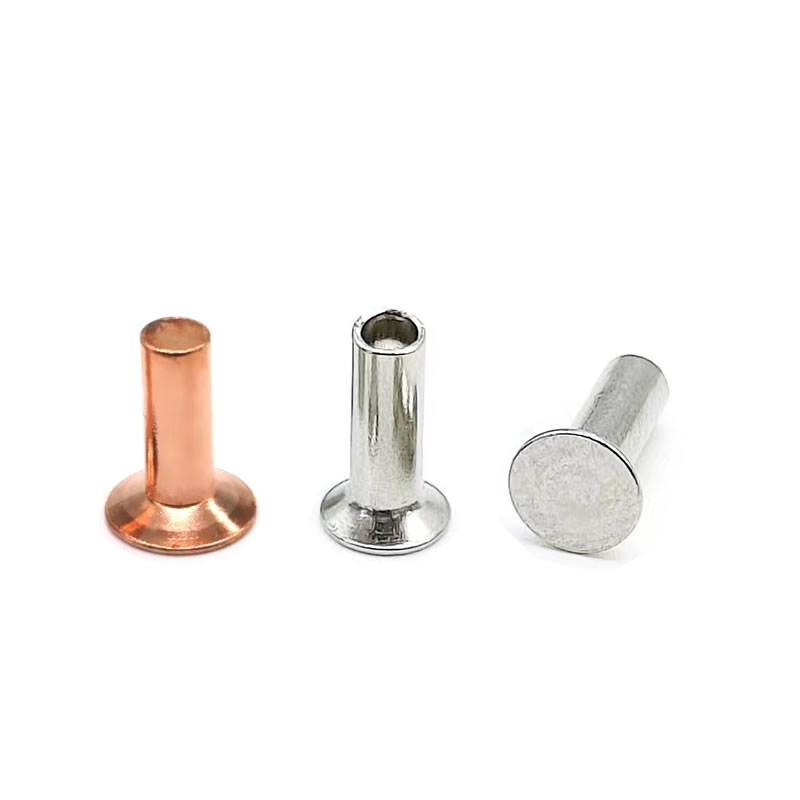
La compensación del avellanado: superficie al ras versus resistencia reducida de la cabeza
Una cabeza avellanada es cónica por debajo, diseñada para encajar en un orificio cónico a juego. Cuando se instala correctamente, la parte superior del cabezal queda nivelada con la superficie de cobre circundante.
Lo que ganas:
- Acabado completamente al ras: sin protuberancias ni puntos enganchados
- Superficie lisa para pintar, lacar o desarrollar pátina.
- Resistencia reducida en aplicaciones marinas o aerodinámicas
- Aspecto profesional y acabado en cobre arquitectónico.
A qué renuncias:
- 15-20 % menos resistencia al impacto en comparación con la cabeza redonda– la cabeza avellanada tiene menos masa de material sobre el mango.
- Menor resistencia a la extracción– la superficie de apoyo cónica tiene un área efectiva más pequeña que una cabeza plana o alomada.
- Requiere avellanador premecanizado– un paso de producción adicional que agrega costos y tiempo.
La regla crítica para el cobre:Debido a que el cobre es blando, el avellanador debe cortarse limpiamente y coincidir exactamente con el ángulo del remache. Un ángulo no coincidente, incluso de 3 a 5 grados, crea un punto de tensión que puede romper la cabeza durante el ajuste o provocar que se afloje bajo la vibración. Nuote Metals suministra remaches con ángulos de cabeza documentados y puede recomendar las herramientas de avellanado correctas para su espesor de cobre.
Especificaciones técnicas – Remaches de cobre con cabeza avellanada
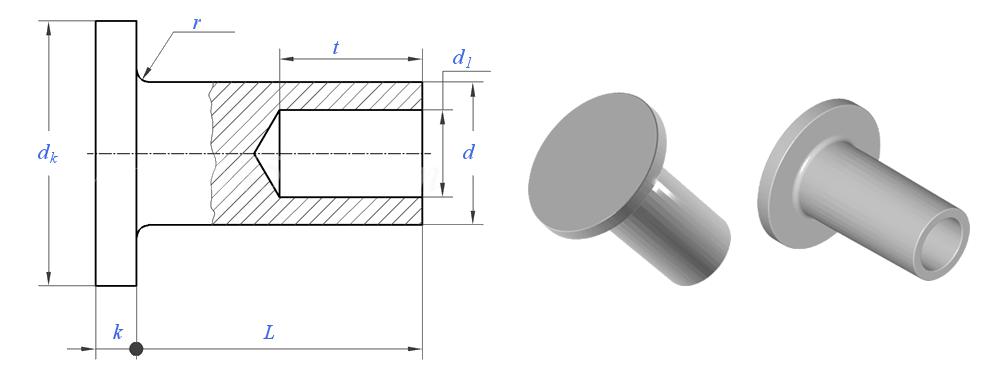
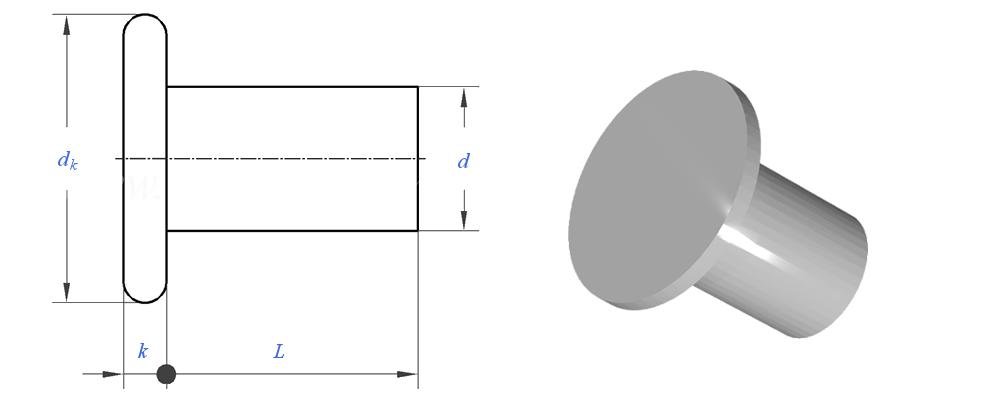
Fabricado según dimensiones DIN 302 e ISO 1051. Ángulos personalizados disponibles.
| Parámetro | Valor / Rango | Estándar de prueba/tolerancia |
|---|---|---|
| Diámetro del vástago (d) | 1,5 – 10 milímetros | ±0,05 mm (≤6 mm) |
| Diámetro de la cabeza (dk) | 1,4×d a 1,6×d | ±0,15 mm |
| Altura de la cabeza (k) | 0,3×d a 0,4×d | ±0,1 mm |
| Ángulo de avellanado | 90° (estándar) o 120° | ±1° |
| Longitud (L) | 3 – 40 milímetros | ±0,3 mm |
| Resistencia a la tracción | 220 – 280 MPa | ASTM B152 |
| Resistencia al corte | 180 – 220 MPa | Norma ASTM F606 |
| Conductividad | ≥58 EM/m (C11000), ≥59 EM/m (C10200) | ASTM B193 |
| Pureza | ≥99,7% (C11000), ≥99,99% (C10200) | ASTM E53 |
| Estándares | DIN 302,ISO 1051 | Personalizado por dibujo |
Grados de materiales:
C11000 (ETP):99,9% cobre, 0,04% oxígeno. Uso general marino, arquitectónico y eléctrico.
C10200 (OFHC):99,99% cobre, libre de oxígeno. Electrónica crítica y aplicaciones criogénicas.
Cuándo avellanar es la elección correcta y cuándo no lo es
Los remaches de cobre avellanados no son una mejora universal de los remaches planos o de cabeza plana. Resuelven un problema específico (acabado al ras) y presentan otros.
Elija Avellanada cuando:
- La superficie debe estar completamente nivelada: cubiertas de barcos, techos de cobre, paneles de instrumentos, superficies aerodinámicas.
- El cobre es lo suficientemente grueso (≥2 mm) para soportar un avellanado limpio sin deformarse.
- La junta se enfrenta a bajas vibraciones y bajos impactos: arquitectura estática, cubiertas marinas y molduras decorativas.
- Puede mecanizar el avellanador con precisión: CNC o perforación de precisión, no herramientas manuales.
No elija Avellanado cuando:
- El cobre es más fino que 1,5 mm: el avellanador elimina demasiado material y debilita la lámina.
- La articulación experimenta fuertes vibraciones o impactos: motores, generadores, maquinaria pesada. Elija cabeza redonda en su lugar.
- No se puede garantizar que el ángulo entre el remache y el orificio coincida; la falta de coincidencia provoca grietas.
Un error frecuente:Usar remaches de cobre avellanados en láminas de cobre delgadas porque se desea el aspecto final. El resultado es un borde de agujero debilitado y una falla prematura. Para cobre fino, elija cabezal panorámico: proporciona un acabado de perfil bajo sin quitar material.
Sólido versus semitubular: ¿cuál funciona mejor para el cobre avellanado?
| Característica | Avellanado de cobre macizo. | Cobre semitubular avellanado |
|---|---|---|
| Fuerza de ajuste | 100% (línea de base) | 50–60% |
| Resistencia al corte | 100% | 80–85% |
| Riesgo de romperse la cabeza | Más alto: el vástago completo resiste el flujo | Inferior: la punta hueca se deforma fácilmente |
| Mejor aplicación | Cobre grueso, juntas estructurales al ras. | Conjuntos empotrados de cobre delgado y de gran volumen |
| Velocidad de producción | Más lento | 40-50% más rápido |
Información clave para el cobre:Debido a que la cabeza avellanada es delgada, una fuerza excesiva de fijación puede romperla, especialmente con remaches sólidos. Los remaches avellanados semitubulares reducen la fuerza casi a la mitad y son más tolerantes con el cobre. Para cualquier espesor de cobre inferior a 3 mm, recomendamos semitubular. Para cobre más grueso o donde se necesita la máxima resistencia al corte, elija un sólido con fuerza controlada.
Preparación del avellanado: el paso del que provienen la mayoría de las fallas de los remaches de cobre
Un remache avellanado es tan bueno como el agujero en el que se asienta. En el cobre, este paso es más crítico que en el acero.
Coincidencia de ángulos:El avellanador debe coincidir exactamente con el ángulo del remache: 90° o 120°. Un desajuste de 3° en un remache de 6 mm crea un espacio de 0,15 mm en un lado. Bajo carga, esa brecha se convierte en un punto de inicio de grieta.
Control de profundidad:La profundidad del avellanado debe ser igual a la altura del cabezal (k). Demasiado superficial: la cabeza sobresale. Demasiado profundo: la cabeza se hunde bajo la superficie y el fino borde de cobre puede deformarse.
Eliminación de rebabas:El cobre produce rebabas fibrosas cuando se mecaniza. Si no se eliminan, estas rebabas impiden que la cabeza cónica se asiente por completo. Desbarbe siempre ambos lados del agujero antes de fraguar.
Selección de yunque:Utilice un yunque plano para remaches avellanados. Un yunque cóncavo deformará la parte superior plana y arruinará el acabado al ras. El diámetro del yunque debe ser igual o superior al diámetro de la cabeza.
Nuestro apoyo:Nuote Metals puede suministrar medidores de profundidad de avellanado y recomendar especificaciones de herramientas de corte que coincidan con su pedido de remaches. Para proyectos críticos, produciremos un lote de muestra y probaremos el asiento en su material de cobre real antes de la producción completa.
Preguntas frecuentes sobre los remaches de cabeza avellanada de cobre
P1: ¿Puedo utilizar remaches de cabeza avellanada de cobre en una lámina de cobre de 1,5 mm sin debilitar la unión?
R: No lo recomendamos. Un orificio avellanado elimina material de la lámina, generalmente de 0,3 × d a 0,4 × d de profundidad. En cobre de 1,5 mm con un remache de 4 mm, esto elimina aproximadamente entre el 25 y el 30 % del espesor de la lámina en el borde del orificio, lo que reduce significativamente la resistencia a la extracción. Para cobre de menos de 2 mm, elija remaches de cabeza plana o de cabeza plana. Proporcionan un perfil bajo sin quitar material. Si es absolutamente necesario un acabado al ras en cobre fino, considere usar una arandela de respaldo en el lado ciego para restaurar la resistencia de la unión; Nuote Metals puede suministrar arandelas de cobre correspondientes.
P2: ¿Por qué mis remaches de cobre avellanados se agrietan en la cabeza durante el fraguado?
R: El agrietamiento casi siempre proviene de una de tres causas: (1) Desajuste del ángulo entre la herramienta de avellanado y la cabeza del remache; incluso una diferencia de 3 a 5° crea un punto de tensión. (2) Fuerza de fijación excesiva: el cobre requiere sólo entre el 40% y el 60% de la fuerza utilizada para los remaches de acero. (3) Radio de filete agudo en la unión cabeza-vástago: si el radio es inferior a 0,3 × d, el cobre no puede fluir durante el recalcado. En Nuote Metals, mantenemos un radio de filete mínimo de 0,5×dy controlamos el ángulo del cabezal a ±1°. Si comparte las dimensiones de sus remaches, las especificaciones del cortador avellanador y la presión de ajuste, podemos identificar la causa y recomendar una solución.
P3: ¿Son los remaches de cabeza avellanada de cobre adecuados para la construcción de embarcaciones y cubiertas marinas?
R: Sí, y esta es una de sus aplicaciones clásicas. Los remaches avellanados de cobre se han utilizado en la construcción de barcos de madera durante siglos porque quedan al ras de las tablas, resisten la corrosión del agua salada y no reaccionan con los accesorios de bronce o latón. Para uso marino moderno, recomendamos remaches avellanados de cobre sólido con un acabado natural o pulido, sin enchapado, que puede introducir diferencias galvánicas. El cabezal de descarga evita que se enganche en cuerdas, redes o pies. Nuote Metals suministra remaches de cobre avellanados a constructores de embarcaciones y contratistas marítimos en toda Europa y América del Norte. Para terrazas, sugerimos un cuerpo semitubular para reducir la fuerza de fraguado en maderas y compuestos más blandos.
Etiquetas calientes: Remaches de cobre con cabeza avellanada,Remaches de cobre de China,Remaches de cabeza avellanada de cobre
Categoría relacionada
Enviar Consulta
Por favor, siéntase libre de dar su consulta en el siguiente formulario. Le responderemos en 24 horas.
X
Utilizamos cookies para ofrecerle una mejor experiencia de navegación, analizar el tráfico del sitio y personalizar el contenido. Al utilizar este sitio, acepta nuestro uso de cookies.
política de privacidad