Productos
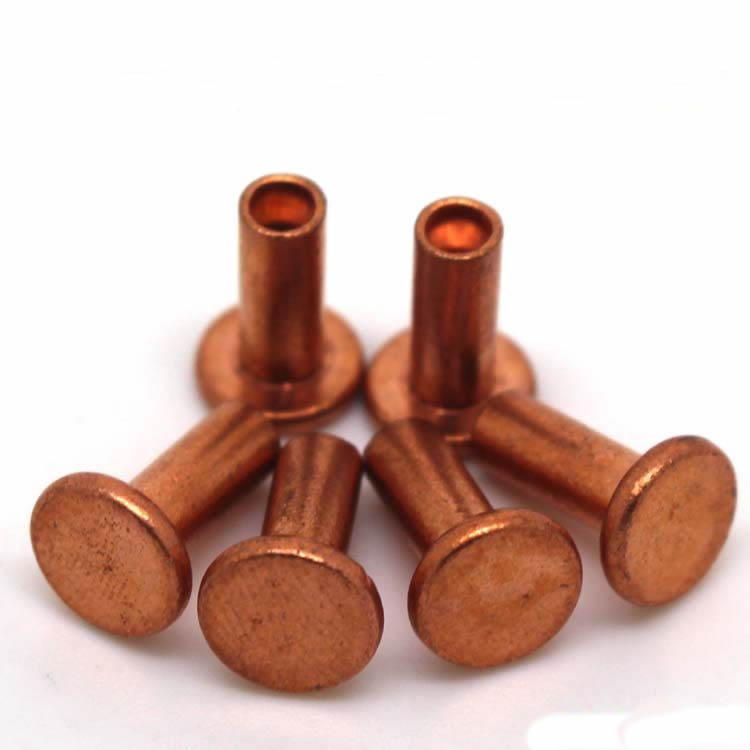
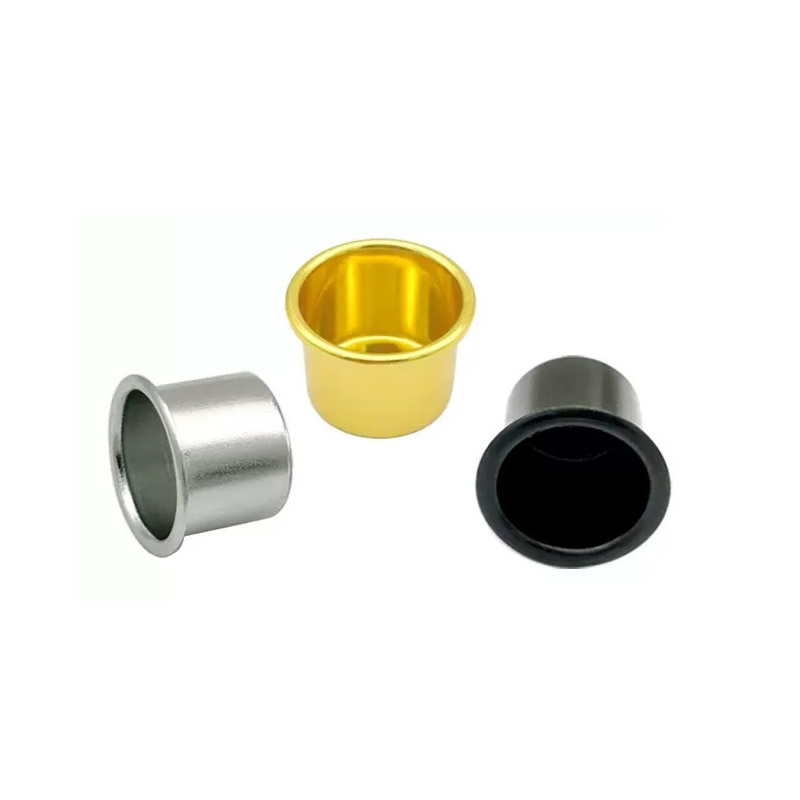
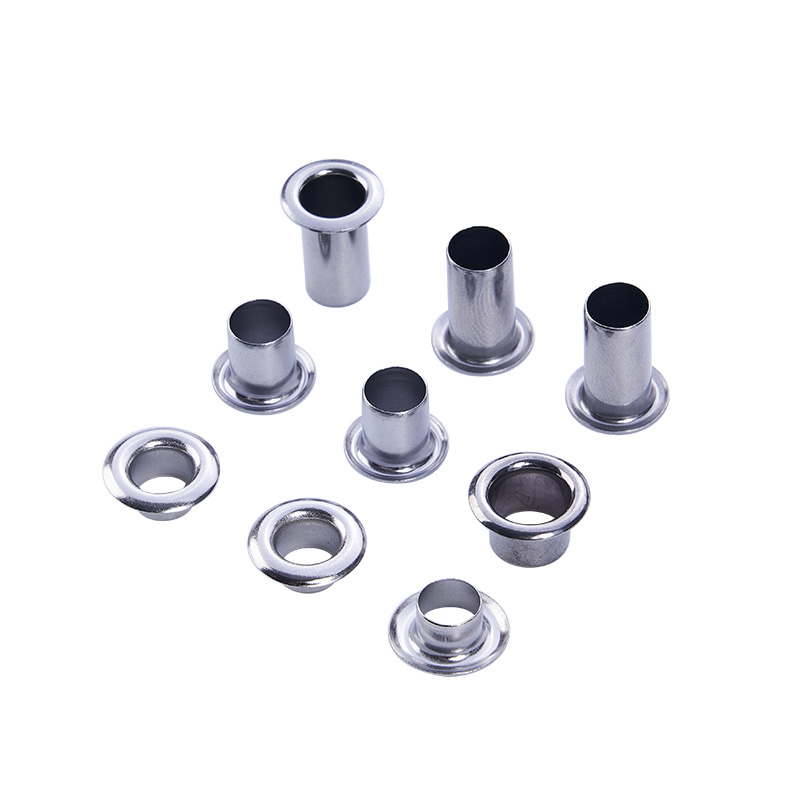
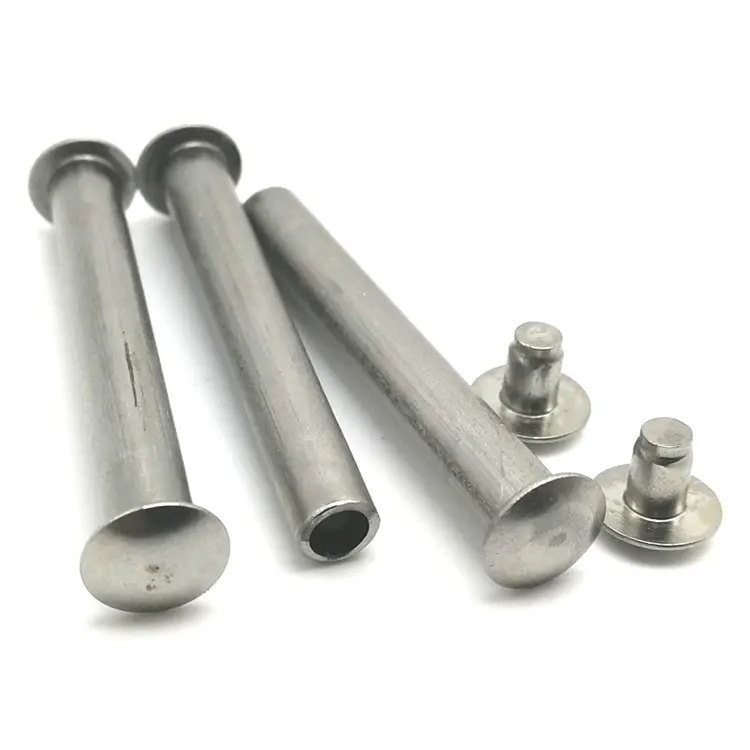
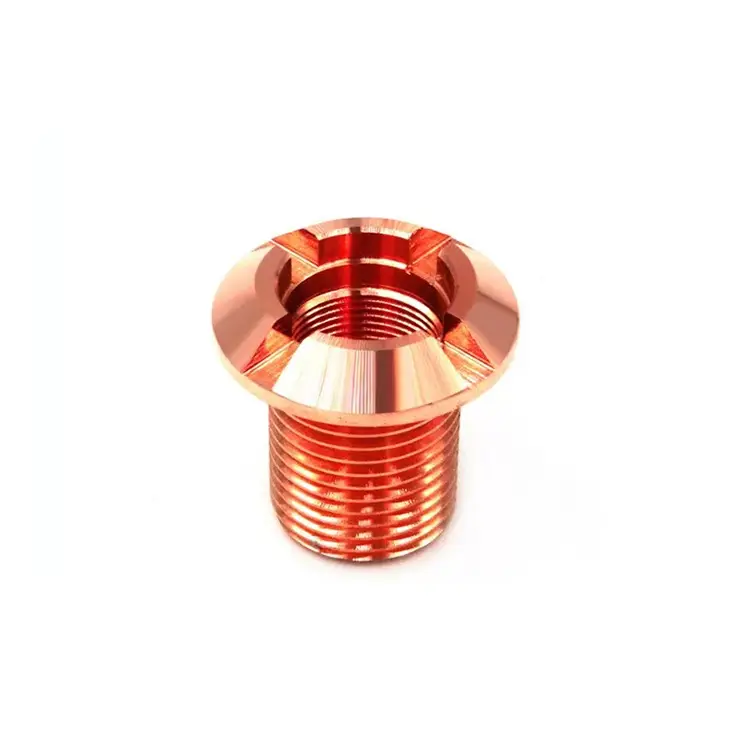
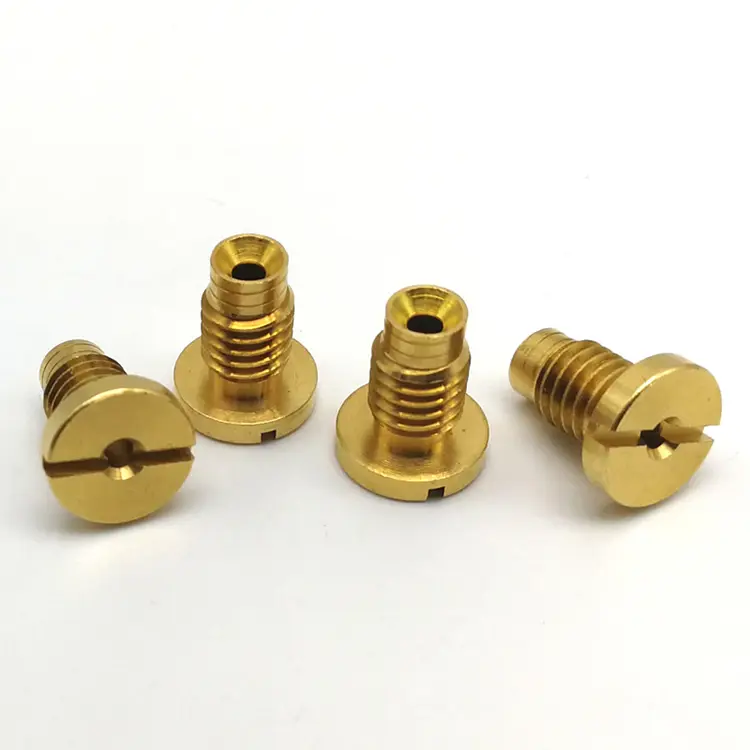
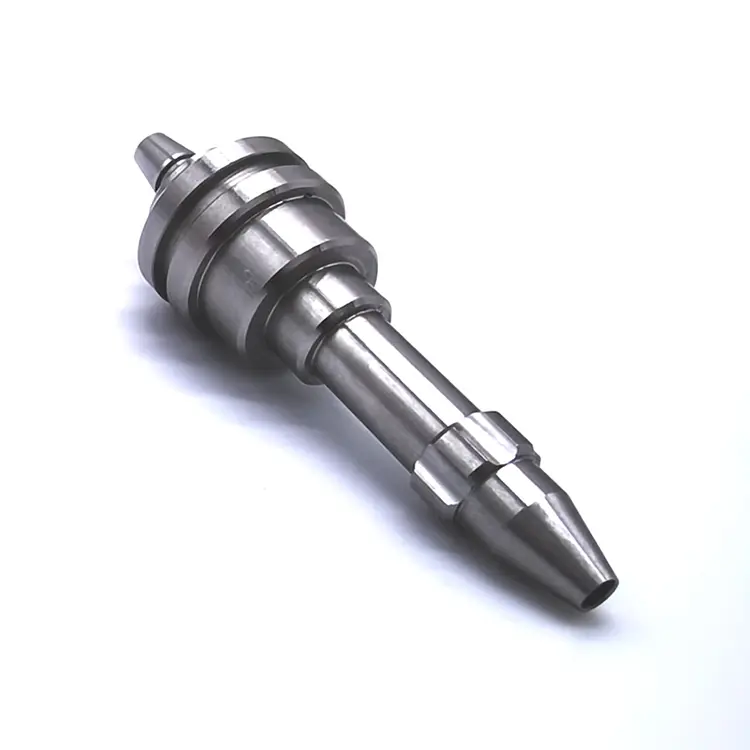
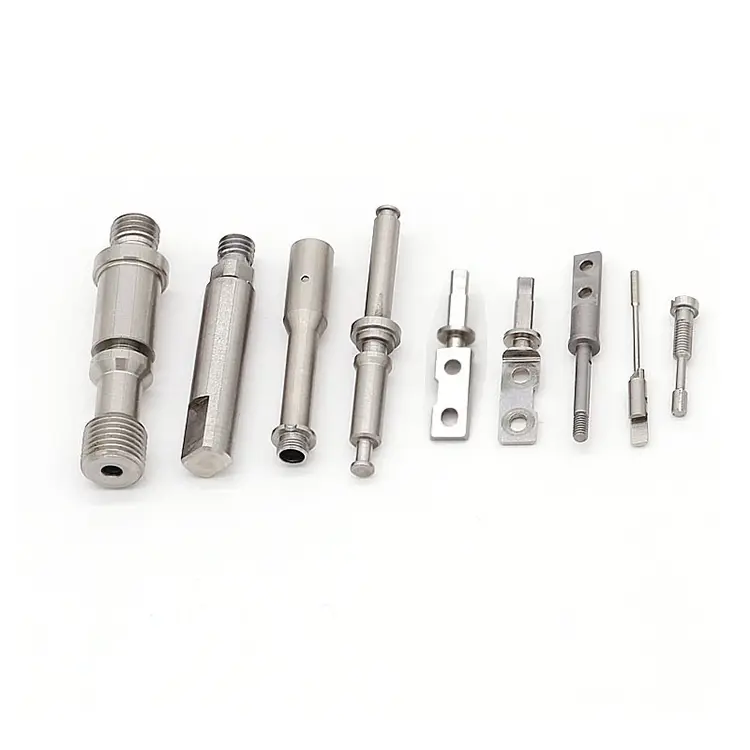
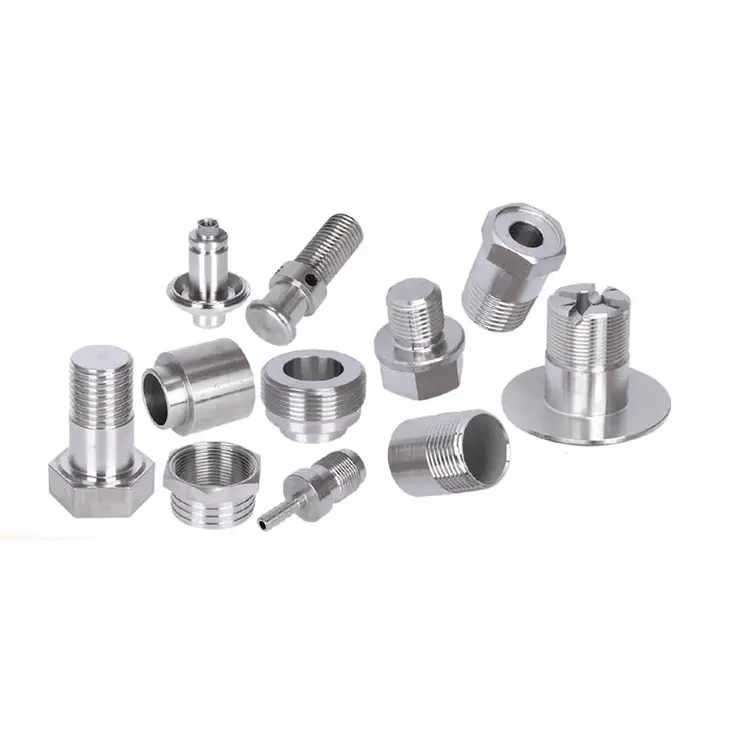
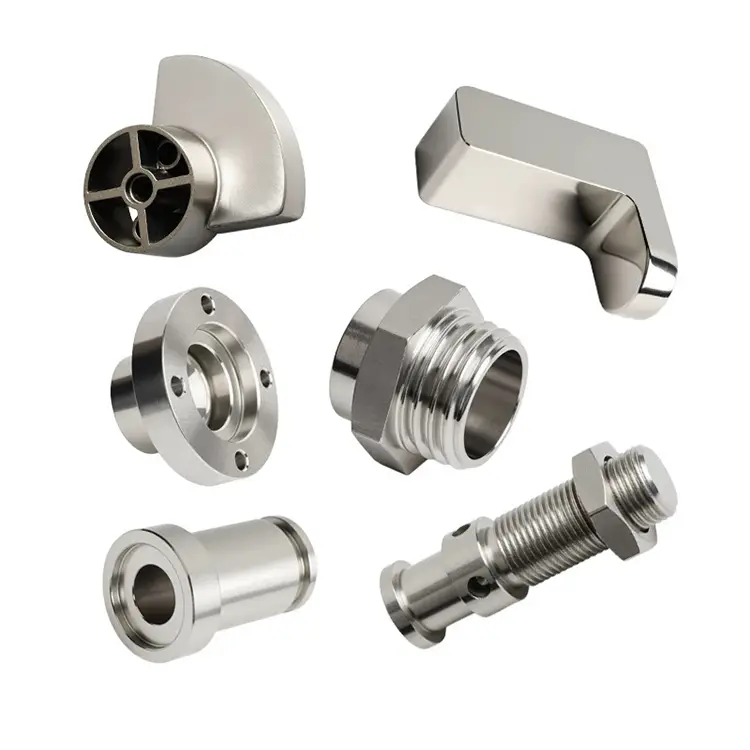
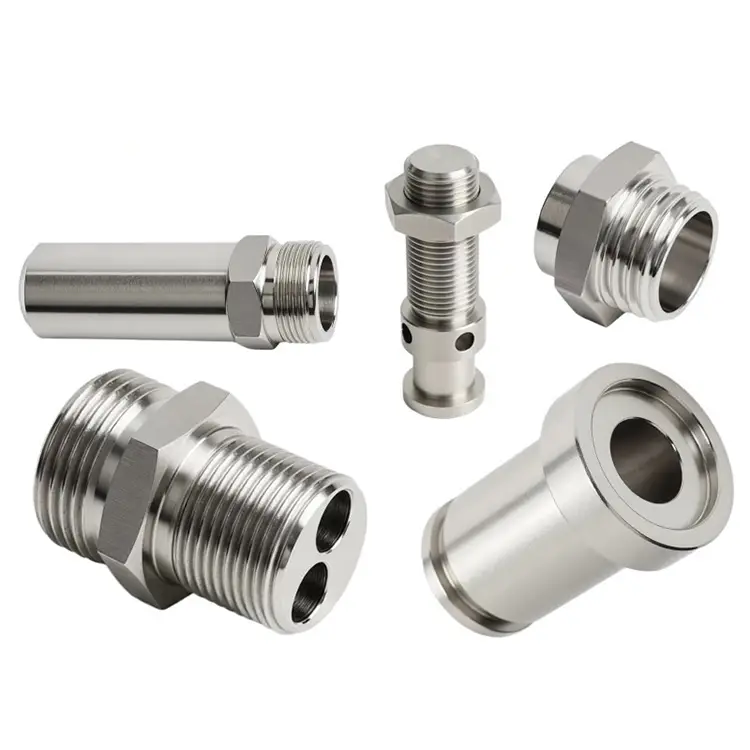
Piezas torneadas de cobre
Nuote Metals tiene más de 10 años de experiencia en la fabricación y suministro de componentes torneados especializados, y nuestro equipo de torno CNC es capaz de producir piezas torneadas de cobre con medidas extremadamente precisas para cumplir con sus requisitos más detallados. Todas las piezas de mecanizado de cobre se fabrican con las tolerancias más pequeñas y cumplirán incluso con los criterios más estrictos.
Enviar Consulta
Descripción del Producto
El latón gira fácilmente. El acero contraataca. El aluminio exige desbarbado. El cobre es diferente. Es suave, gomoso y propenso a mancharse. Se endurece rápidamente. Produce virutas largas y fibrosas que se envuelven alrededor de la herramienta y rayan la superficie. Y si lo mecaniza con parámetros estándar, obtiene una pieza que parece aceptable pero que no pasa las pruebas de conductividad.
Metales NuotemaquinasPiezas torneadas de cobrepara aplicaciones donde la conductividad eléctrica o térmica no es una característica, es la función completa. Conectores de barra colectora, componentes de blindaje RF, sellos de vacío, pines de disipador de calor. Si su pieza debe transportar corriente, disipar calor o mantener una ruta de señal no magnética, el cobre es el material. Pero sólo si se mecaniza correctamente.
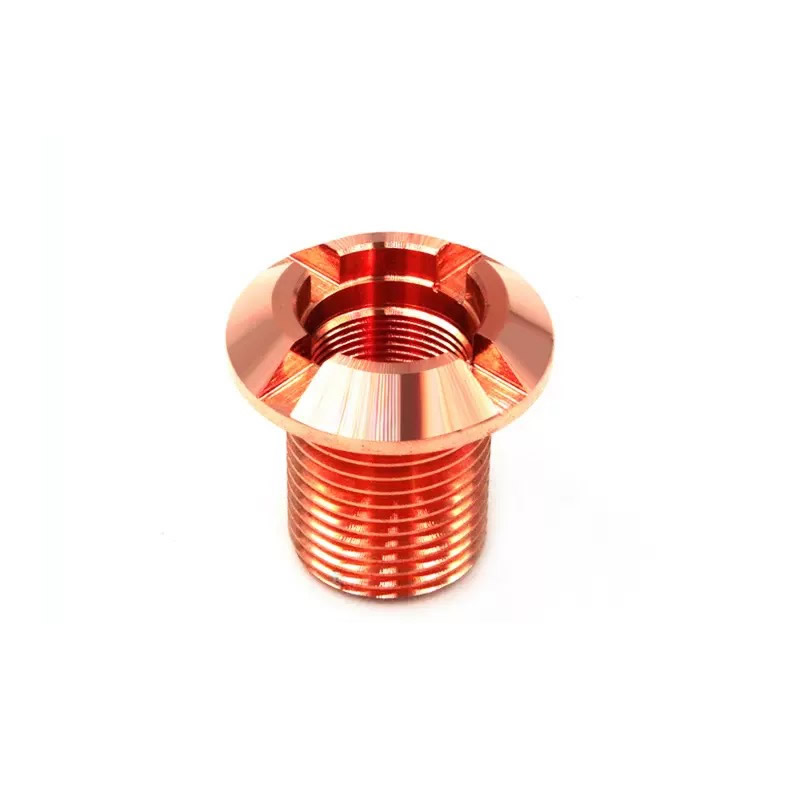
Las cuatro trampas del torneado del cobre
1. Borde embadurnado y acumulado.
El cobre es blando y dúctil, por lo que tiende a soldarse al filo bajo presión. Esto forma un borde reconstruido (BUE) que se rompe de manera impredecible, lo que provoca un acabado superficial deficiente, desviación dimensional y partículas incrustadas que aumentan la resistencia al contacto. Usamos inserciones de carburo pulido sin recubrimiento y desprendimiento altamente positivo; las herramientas recubiertas aumentan la fricción y empeoran el BUE en el cobre. Las velocidades de corte se mantienen altas, los avances son moderados y el refrigerante se dirige precisamente al borde.
2. Rebabas que destruyen la conductividad.
Las rebabas de cobre son dúctiles y se adhieren a la pieza. Una rebaba en la superficie de contacto de una barra colectora crea un punto de alta resistencia. Una rebaba en una cavidad de RF cambia el comportamiento de la señal. El desbarbado estándar pasa por alto los bordes internos. Utilizamos velocidades de avance controladas para minimizar la formación de rebabas en la fuente, luego desbarbamos térmicos o acabado con flujo abrasivo para las características internas. Para superficies eléctricas críticas, inspeccionamos con un perfilador antes de estañar o enchapar.
3. Endurecimiento durante el mecanizado.
El cobre se endurece rápidamente. Si la herramienta frota en lugar de cortar, la superficie se endurece, la siguiente pasada se desafila más rápido y la pieza puede volverse demasiado dura para su posterior conformado o doblado. Programamos velocidades de corte por encima del umbral de endurecimiento por trabajo y utilizamos una geometría positiva y afilada para cortar limpiamente. Para C10200 (OFHC), recocemos entre pasadas de desbaste y acabado cuando es necesario.
4. Oxidación entre operaciones.
El cobre se oxida rápidamente cuando se expone al aire, especialmente después del mecanizado, cuando se expone metal fresco. Las películas de óxido aumentan la resistencia al contacto e interfieren con la soldadura, el estañado o el enchapado. Enjuagamos y secamos las piezas inmediatamente después del mecanizado y las almacenamos en gabinetes purgados con nitrógeno. Para piezas que serán plateadas o estañadas, programamos el acabado dentro de las 24 horas posteriores al mecanizado.
Grados de cobre que mecanizamos y por qué son importantes
| Calificación | Pureza | Conductividad | Característica clave | Aplicación típica |
|---|---|---|---|---|
| C11000 (ETP) | ≥99,9% | 58 milisegundos/m | Propósito general, buen equilibrio. | Barras colectoras, terminales, disipadores de calor. |
| C10200 (OFHC) | ≥99,99% | 59 milisegundos/m | Sin oxígeno, sin fragilización | Sellos de vacío, electrónica de alta temperatura |
| C10100 (OFE) | ≥99,99% | 59 milisegundos/m | Oxígeno extremadamente bajo, máxima ductilidad. | Electrónica crítica, criogénica |
| C14500 (Telurio) | ≥99,5% | 50 milisegundos/m | Maquinabilidad mejorada por Te | Conectores torneados de alta velocidad |
| C17510 (berilio) | – | 45 milisegundos/m | Alta resistencia, buena conductividad. | Muelles, contactos de alta corriente. |
Una nota sobre C11000 frente a C10200: C11000 es el cobre eléctrico estándar. Contiene ~0,04% de oxígeno, lo cual está bien para la mayoría de las barras colectoras y terminales. C10200 no contiene oxígeno: resiste la fragilización por hidrógeno durante la soldadura fuerte o el servicio a alta temperatura. Para sellos de vacío o piezas criogénicas, elija C10200 o C10100. Nuote Metals tiene existencias de los tres y puede asesorarlo según su aplicación.
Nuestra línea de torneado de cobre: construida para brindar conductividad e integridad de superficies
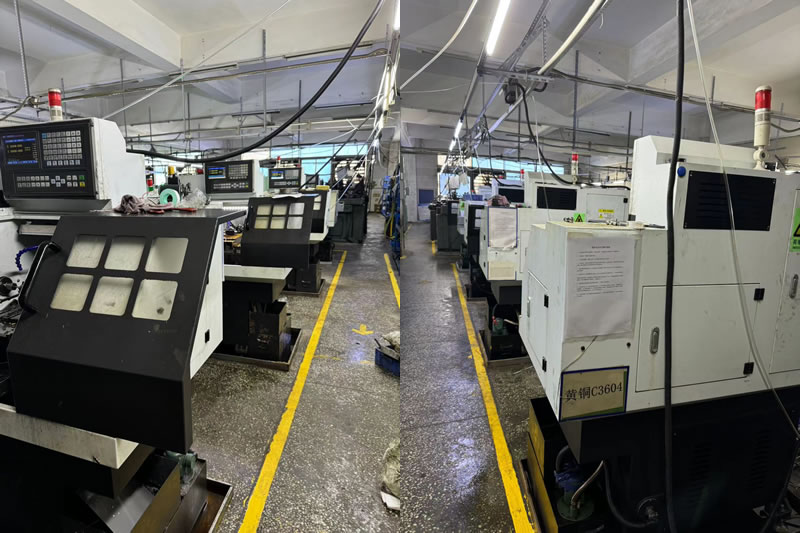
Metales Nuote opera una celda de torneado de cobre dedicada, aislada de nuestras líneas de acero, acero inoxidable y aluminio. La contaminación cruzada es enemiga de la conductividad. Una sola viruta de acero incrustada en una barra colectora de cobre se convierte en un punto caliente.
Control de equipos y procesos:
8 tornos CNCDedicado al cobre y aleaciones de cobre, capacidad de barra de 2 mm a 60 mm.
Carburo pulido y sin recubrimientoInserciones reservadas sólo para cobre, sin uso cruzado con otros materiales.
Refrigerante de alta presión(70 bar) dirigido al filo para romper las virutas y evitar que se manchen.
Estañado y plateado internos– controlamos el proceso desde la pieza mecanizada hasta la superficie terminada y soldable.
Verificación de conductividad:cada lote analizado con un medidor de prueba Sigma para confirmar ≥58 MS/m para C11000.
Capacidad de volumen:
Prototipo:1–50 piezas, centros de fresado-torneado de 5 ejes.
Producción:50-200.000 piezas, tornos alimentados por barras con cargadores automáticos y calibrado en proceso.
Por qué esto importa: El torneado de cobre requiere herramientas, refrigerante y manipulación diseñadas específicamente para materiales blandos, conductores y sensibles al oxígeno. Nuestra celda dedicada es la razón por la que podemos mantener tolerancias de ±0,005 mm en un conector de barra colectora y ofrecer una superficie que pasa las pruebas de conductividad después del revestimiento de plata.
Un ejemplo real: conector de barra colectora C11000 para estación de carga de vehículos eléctricos
Un fabricante europeo de cargadores de vehículos eléctricos necesitaba un conector de barra colectora C11000 con una tolerancia de orificio de 0,01 mm, un acabado superficial Ra de 0,8 μm y un revestimiento de plata que pasara una prueba de niebla salina de 24 horas. Su proveedor anterior entregaba piezas con partículas de cobre incrustadas que provocaban fallos de resistencia después del revestimiento.
Lo que hicimos diferente:
- Se utilizan insertos de carburo pulido sin recubrimiento para evitar la acumulación de bordes y partículas incrustadas.
- Se cambió al acabado con flujo abrasivo para el orificio interno, eliminando las rebabas que las herramientas manuales no detectaban.
- Limpieza superficial verificada con prueba de sulfato de cobre antes del plateado.
- Se enviaron 8.000 piezas con cero fallos de resistencia. El cliente eliminó la inspección entrante para detectar resistencia de contacto.
Preguntas frecuentes sobre piezas torneadas de cobre
P1: ¿Cuál es el mejor grado de cobre para conectores y barras colectoras eléctricas?
R: C11000 (ETP) es la opción estándar para la mayoría de barras colectoras, terminales y conectores. Ofrece una conductividad de 58 MS/m, buena maquinabilidad y es rentable. Para sellos de vacío, piezas criogénicas o aplicaciones que impliquen soldadura fuerte, elija C10200 (OFHC) o C10100 (OFE): no contienen oxígeno y resisten la fragilización por hidrógeno. Para torneado de alta velocidad donde la maquinabilidad es la prioridad, C14500 (cobre telurio) mecaniza más rápido pero tiene una conductividad ligeramente menor (50 MS/m). Nuote Metals tiene existencias de todos los grados y puede asesorarlo según sus requisitos.
P2: ¿Cómo se evitan las rebabas en las piezas giratorias de cobre?
R: Las rebabas de cobre son dúctiles y difíciles de eliminar por completo con herramientas manuales. La prevención comienza con la geometría de la herramienta: utilizamos un desprendimiento altamente positivo, inserciones pulidas sin recubrimiento y programamos velocidades de avance que cortan el material limpiamente. Para orificios transversales y elementos internos, aplicamos acabado con flujo abrasivo o desbarbado térmico. Para las piezas que serán plateadas o estañadas, las inspeccionamos con un perfilador antes del acabado, porque el enchapado no oculta las rebabas; los amplifica.
P3: ¿Se puede mecanizar cobre sin oxígeno sin contaminación?
R: Sí. Mecanizamos C10200 y C10100 en tornos exclusivos con herramientas de carburo sin recubrimiento reservadas únicamente para cobre. No entran virutas de acero, aluminio o latón en la celda de cobre. Enjuagamos las piezas inmediatamente después del mecanizado, las almacenamos en gabinetes purgados con nitrógeno y programamos el estañado o enchapado dentro de las 24 horas. Para piezas críticas de vacío o criogénicas, proporcionamos certificados de contenido de oxígeno e informes de pruebas de conductividad con cada envío.
Etiquetas calientes: Piezas torneadas de cobre,Piezas torneadas de China
Enviar Consulta
Por favor, siéntase libre de dar su consulta en el siguiente formulario. Le responderemos en 24 horas.
X
Utilizamos cookies para ofrecerle una mejor experiencia de navegación, analizar el tráfico del sitio y personalizar el contenido. Al utilizar este sitio, acepta nuestro uso de cookies.
política de privacidad