Productos
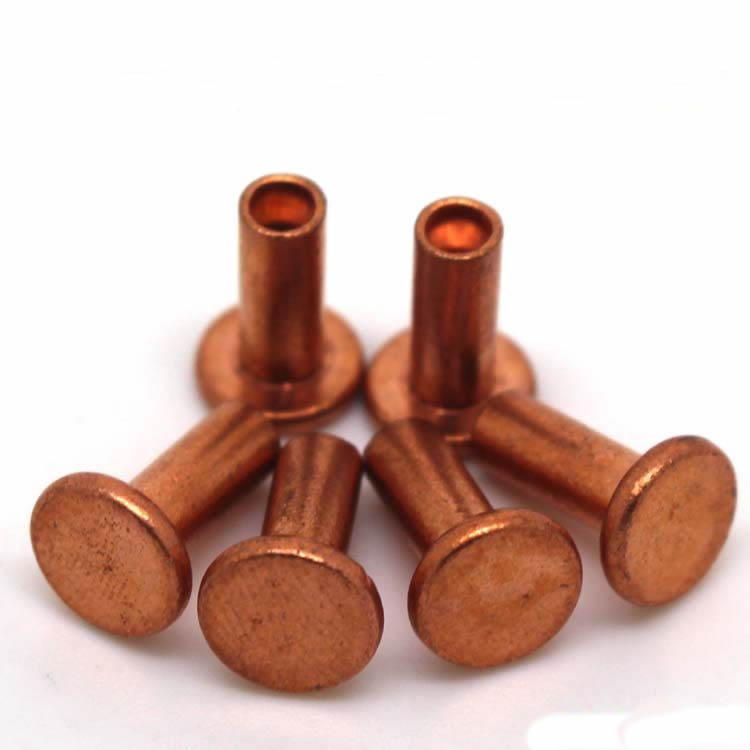
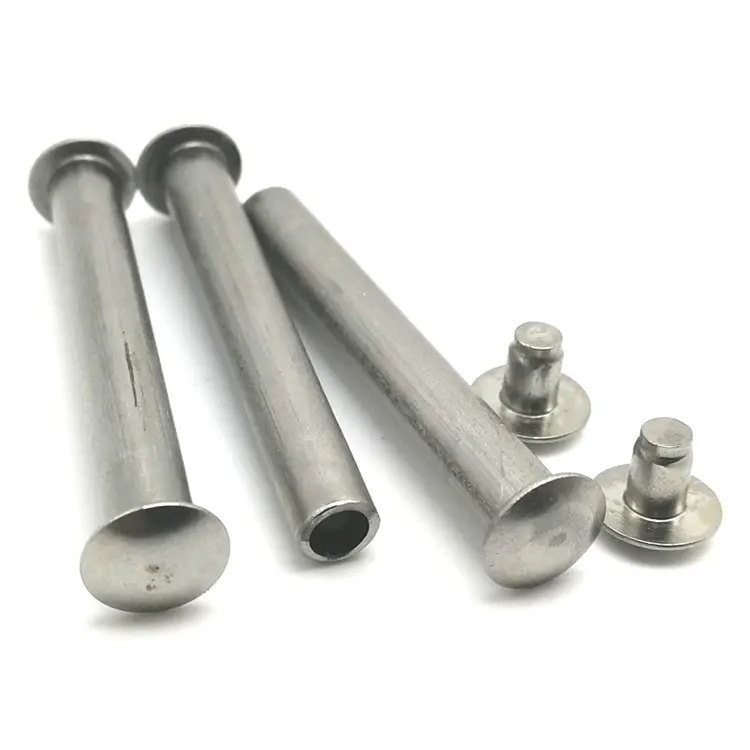
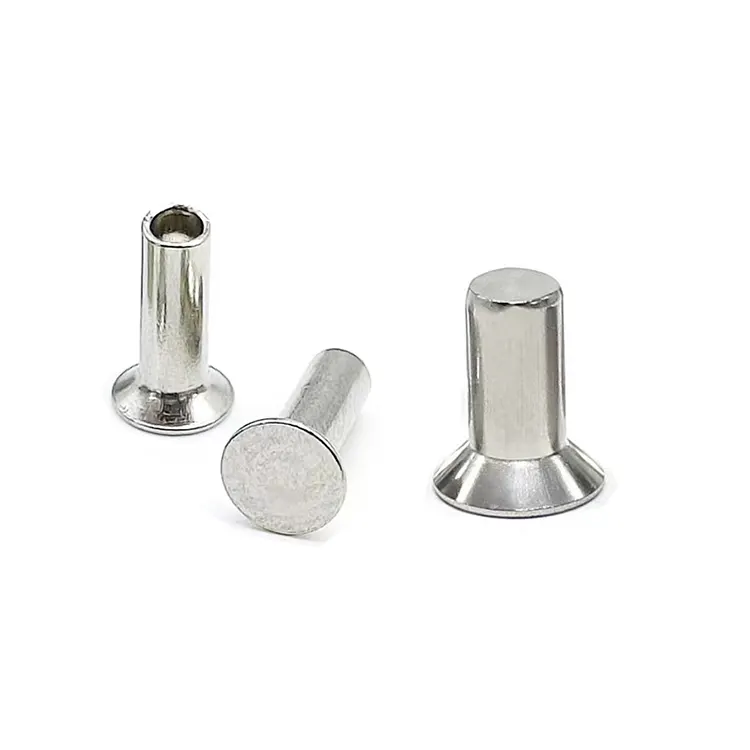
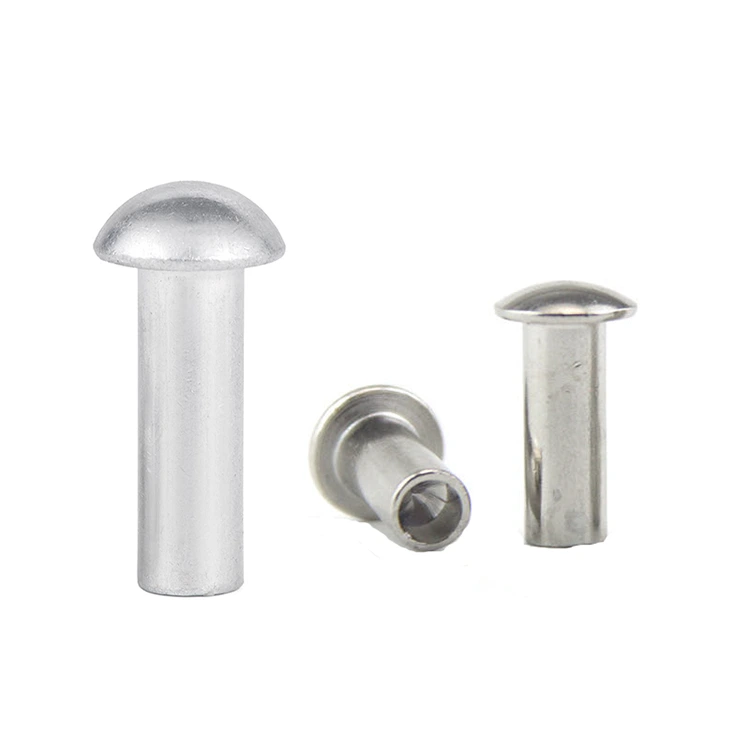
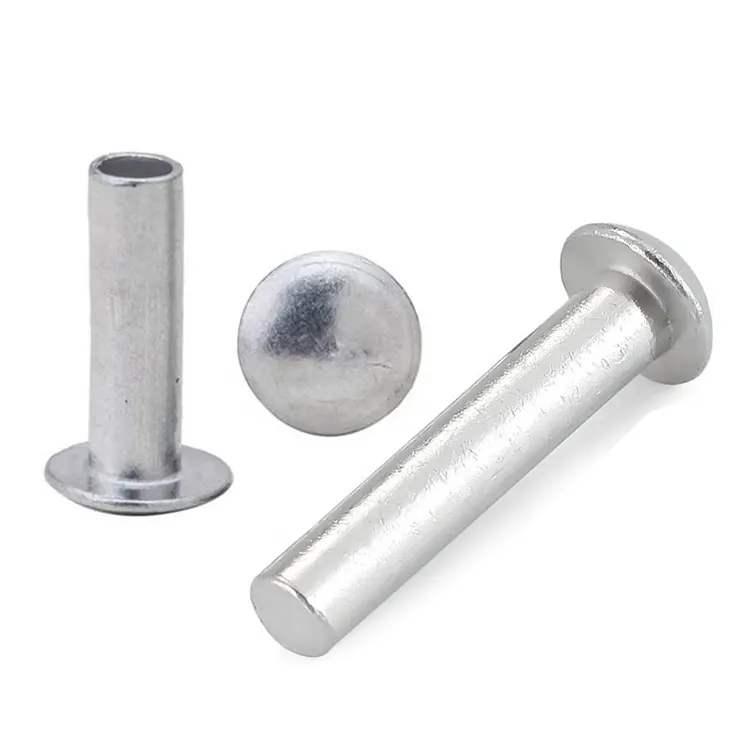
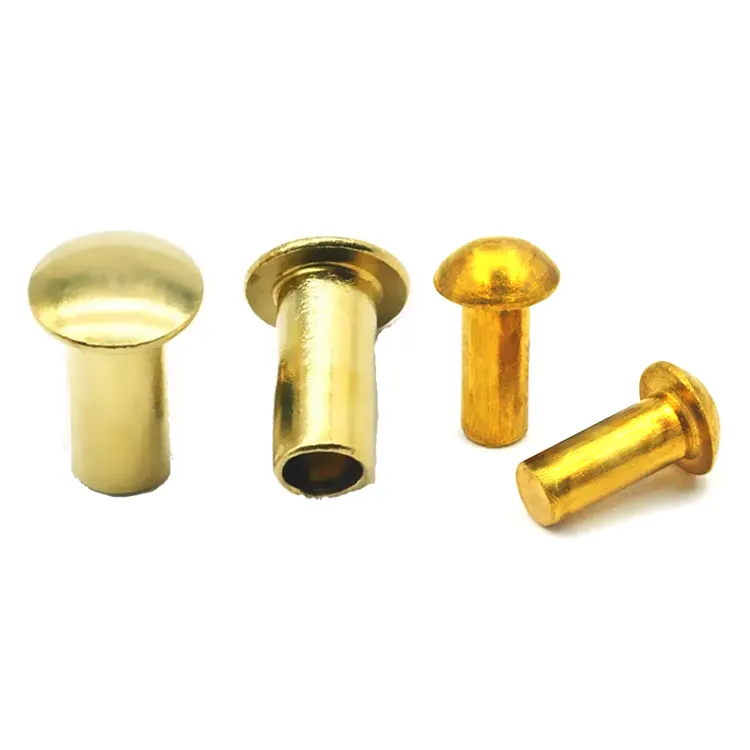
Remaches de cabeza avellanada de hierro
La cabeza de los remaches de cabeza avellanada de hierro tiene forma de cono truncado, con el cono típicamente en ángulo de 90° o 120° con respecto al eje del remache. Esta forma permite que la cabeza del remache quede al ras de la superficie del componente conectado después de la instalación, lo que da como resultado una apariencia suave. Esto es particularmente adecuado para aplicaciones donde la planitud de la superficie es crítica. Ven a Nuote Metals para personalizar el remache de cabeza avellanada de hierro que desees. Nuestros ingenieros, con más de 10 años de experiencia, están profundamente familiarizados con la producción de varios tipos de remaches.
Enviar Consulta
Descripción del Producto
No todos los remaches están destinados a ser vistos o sentidos. Cuando su producto terminado exige una apariencia elegante y profesional sin puntos problemáticos, elRemache de cabeza avellanada de hierroes la respuesta. En Nuote Metals, fabricamos estos sujetadores con una parte superior plana en ángulo preciso que queda completamente al ras con el material circundante después de la instalación.
Este ajuste al ras elimina los cabezales salientes que atrapan la ropa, cortan los dedos o interfieren con las piezas móviles. Es por eso que los remaches avellanados son la opción estándar para carpintería metálica arquitectónica, exteriores de vehículos, interiores de vagones de ferrocarril y cualquier aplicación donde la suavidad de la superficie sea tan importante como la resistencia de la unión.
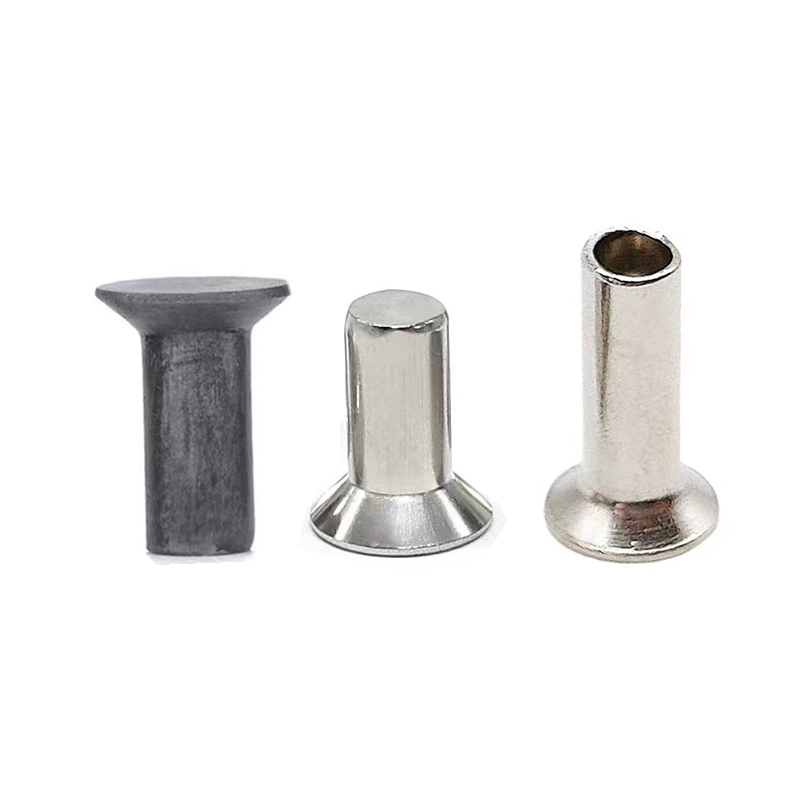
¿Qué hace que una cabeza avellanada sea única?
El avellanado (también llamado "cabeza plana" o "cabeza plana avellanada") se define por su parte inferior cónica, diseñada para asentarse en un orificio avellanado previamente perforado.
Características clave de la geometría:
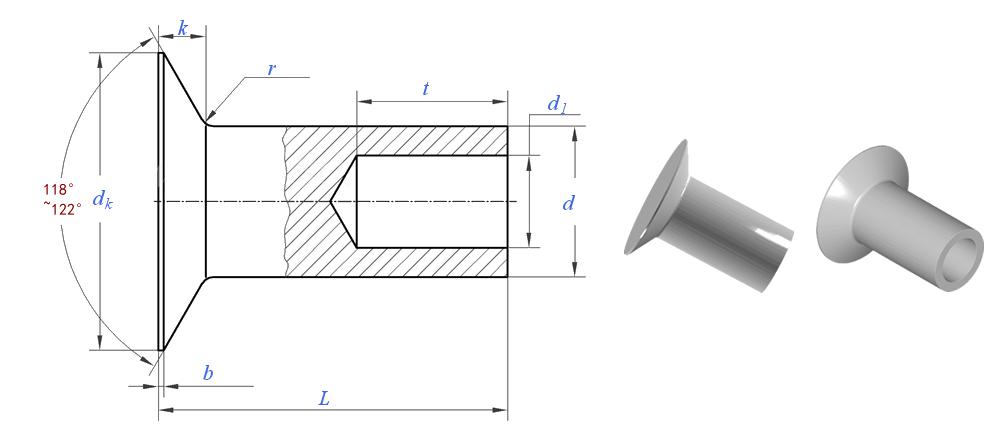
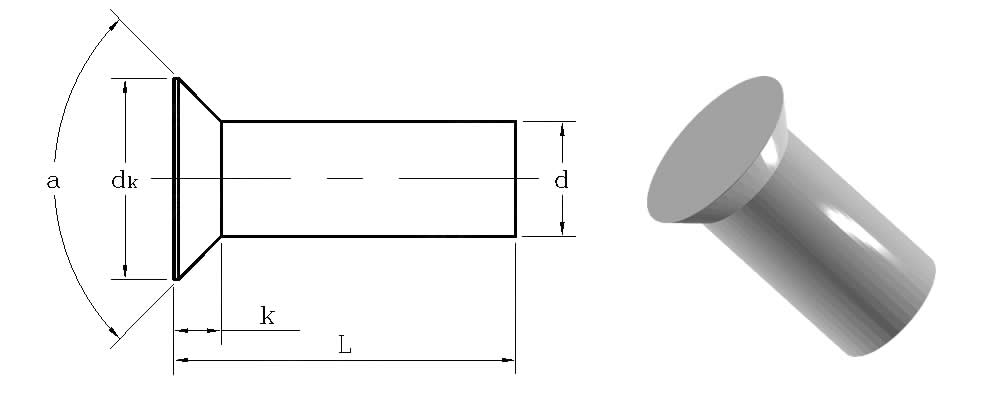
Forma de la cabeza:Parte superior plana con una superficie de apoyo cónica de 90° o 120° debajo
Diámetro de la cabeza:Aproximadamente de 1,4 a 1,6 veces el diámetro del vástago (más pequeño que las cabezas redondas o alomadas)
Altura de la cabeza:Muy bajo: sólo 0,3× a 0,4× el diámetro del vástago
Perfil terminado:Queda exactamente al ras (o ligeramente por debajo) de la superficie
El factor crítico – Ángulo de avellanado:
La mayoría de las normas (incluidas DIN 302 e ISO 1051) especifican un ángulo de avellanado de 90° para uso general. Para materiales más blandos como el aluminio o los plásticos, a veces se prefiere 120° para reducir la tensión en los bordes. Nuote Metals ofrece ambos ángulos y ángulos personalizados a pedido.
Especificaciones Técnicas – Remaches de Hierro con Cabeza Avellanada
Fabricamos según DIN 302 (remaches de cabeza avellanada, macizos y semitubulares) e ISO 1051, con opciones totalmente personalizadas.
Datos dimensionales y mecánicos combinados
| Parámetro | Valor / Rango | Estándar de prueba/tolerancia |
|---|---|---|
| Diámetro del vástago (d) | 2 – 16 mm | ±0,1 mm (≤10 mm) |
| Diámetro de la cabeza (dk) | 1,4×d a 1,6×d | ±0,2 mm |
| Altura de la cabeza (k) | 0,3×d a 0,4×d | ±0,15 mm |
| Ángulo de avellanado | 90° (estándar) o 120° | ±2° |
| Longitud (L) | 4 – 50 mm (disponible a medida) | ±0,5 mm |
| Resistencia a la tracción | 330 – 450 MPa | ASTM A31 |
| Límite elástico (grado A) | ≥160MPa | ASTM A31 |
| Resistencia al corte | 250 – 350MPa | Norma ASTM F606 |
| Dureza | 80 – 95 HRB | Rockwell B. |
Avellanado versus redondo versus pan: una guía de decisión clara
En lugar de una tabla, aquí está la lógica sencilla:
- Elija avellanadocuando la superficie debe estar completamente nivelada – no se permiten protuberancias. Esto es fundamental para paneles exteriores de vehículos, pasamanos, cubiertas de transportadores y ensamblajes finales donde después del remachado se aplica pintura o recubrimiento en polvo. La parte superior plana también evita la acumulación de residuos.
- Elija cabeza redondaCuando la articulación se enfrenta a vibraciones e impactos intensos, la cúpula alta absorbe los golpes y proporciona la máxima resistencia a la extracción.
- Elija cabeza panorámicacuando se trabaja con materiales finos o blandos que necesitan una amplia distribución de carga y un perfil bajo (pero no al ras).
Para la mayoría de las aplicaciones de acabado crítico (arquitectura, transporte y bienes de consumo), el remache de cabeza avellanada de hierro es la única opción lógica. Nuote Metals puede suministrar especificaciones de herramientas de avellanado coincidentes para garantizar un asiento perfecto.
Sólido versus semitubular: dos caminos hacia un acabado al ras
Ambos tipos de cuerpo son compatibles con cabezas avellanadas, pero se adaptan a diferentes escalas de producción.
| Característica | Sólido Avellanado | Avellanada semitubular |
|---|---|---|
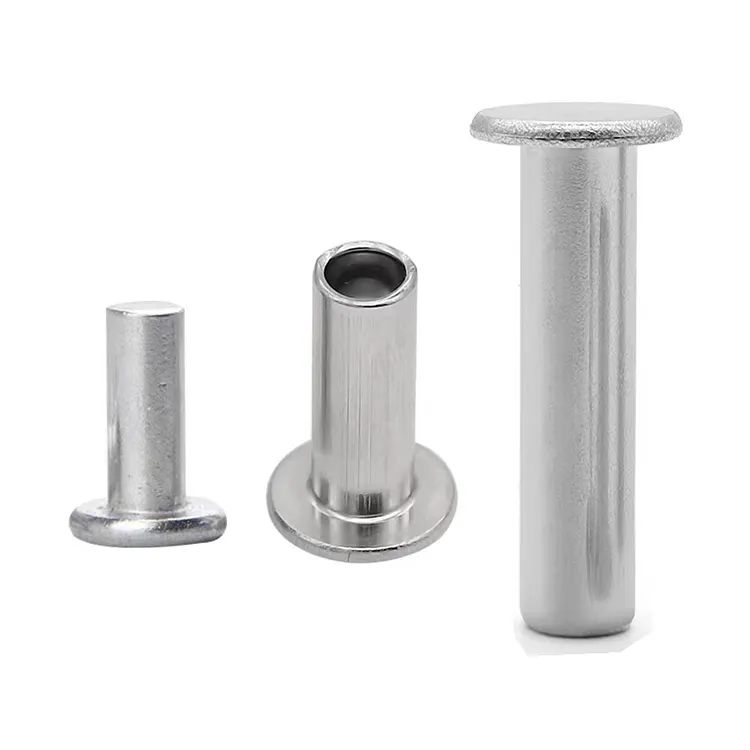
| forma de caña | Completamente sólido a través de la cabeza. | Punta hueca (20–40 % de profundidad) |
| Fuerza de ajuste requerida | 100% (línea de base) | 60–70% |
| Resistencia al corte | 100% (máximo) | 85-90% |
| Lo mejor para | Placas gruesas, juntas estructurales de seguridad. | Paneles delgados, producción en masa automatizada |
| Configuración típica | Prensa hidráulica o remachadora por impacto | Remachado neumático o clinchado por rodillos |
Consejos prácticos: FPara líneas de producción de automóviles o electrodomésticos, elija semitubular: fragua más rápido y requiere menos fuerza. Para componentes de puentes o equipos pesados, elija sólidos para obtener la máxima resistencia.
Factores críticos de instalación de remaches avellanados
Lograr un ajuste verdaderamente al ras requiere más precisión que otros estilos de cabeza. Siga estas reglas para obtener mejores resultados:
Preparación del agujero del avellanador:El ángulo de avellanado (90° o 120°) debe coincidir exactamente con la cabeza del remache. Un desajuste de solo 5° dejará el cabezal sobresaliendo o hundido debajo de la superficie, comprometiendo tanto la apariencia como la transferencia de carga.
Control de profundidad:La profundidad del avellanado debe ser igual a la altura del cabezal (k). Demasiado superficial: la cabeza se sienta orgullosa. Demasiado profundo: la cabeza se hunde debajo de la superficie, adelgazando el borde del material.
Eliminación de rebabas:Retire siempre las rebabas de ambos lados del orificio antes del fraguado; las rebabas impiden que la cabeza cónica se asiente por completo y provocan una carga excéntrica.
Selección de yunque:Utilice un yunque plano para colocar remaches avellanados. Un yunque cóncavo deformará la cabeza y arruinará el acabado al ras.
Consejo profesional de Nuote Metals:Podemos suministrar medidores de profundidad de avellanado y especificaciones de herramientas de ajuste adaptadas a su pedido de remaches, lo que le ahorrará pruebas y errores en la planta de producción.
Soporte de ingeniería de precisión: experiencia más allá de las pruebas
En Nuote Metals sabemosRemaches de cabeza avellanada de hierroEl rendimiento depende de la consistencia geométrica y la compatibilidad de la instalación, no sólo de la resistencia del material. Con más de 20 años y más de 500 millones de remaches avellanados entregados a los sectores automotriz, ferroviario y arquitectónico, anticipamos problemas del mundo real como desajustes de ángulos, grietas en los bordes y asientos descentrados antes de que lleguen a su línea.
Lo que nos diferencia:
- Muestreo de preproducción:Los lotes de muestra vienen con informes de configuración detallados: recomendaciones de yunque, curvas de fuerza y datos de validación de ajuste al ras.
- Control de procesos SPC:Supervisamos el ángulo del cabezal, la concentricidad y la altura en cada estación de formación, detectando desviaciones inferiores a 0,05 mm en tiempo real.
- Soporte técnico en sitio:Para proyectos críticos, nuestros ingenieros ayudan con la configuración de herramientas y la calibración de la línea de producción.
- Trazabilidad completa:Cada lote incluye informes dimensionales, certificados de materiales ASTM A31 e inspección opcional de terceros.
Compartimos abiertamente los datos del proceso, porque una comunicación clara genera confianza. Este enfoque centrado en la aplicación, mucho más allá de las listas de pruebas genéricas, es la diferencia de Nuote Metals.
Preguntas frecuentes sobre los remaches de cabeza avellanada de hierro
P1: ¿Cuál es la diferencia entre un remache de cabeza avellanada de 90° y uno de 120°?
R: El ángulo se refiere a la superficie cónica ahusada debajo de la cabeza. 90° es el estándar internacional para la mayoría de aplicaciones de acero y metal (DIN 302, ISO 1051). Proporciona un ajuste perfecto en herramientas de avellanado estándar. Normalmente se utiliza 120° para materiales más blandos como aluminio, plástico o madera; el ángulo más amplio reduce la presión en los bordes y disminuye el riesgo de que el material se parta alrededor del agujero. En Nuote Metals, disponemos de ambos y podemos recomendar el ángulo correcto según la dureza y el grosor del material. Si no está seguro, envíenos las especificaciones de su material y le asesoraremos.
P2: ¿Se puede agrietar la cabeza del remache durante el ajuste si uso el ángulo de avellanado incorrecto?
R: Absolutamente, y ese es un fallo común en el campo. Si el ángulo del avellanado en su material es más agudo o menos profundo que la cabeza del remache, la cabeza no se asentará uniformemente. Durante el fraguado, el contacto no coincidente crea puntos de tensión que pueden causar que el borde de la cabeza se corte o se agriete, especialmente con grados más duros de hierro/acero. Siempre haga coincidir los ángulos con precisión. Si sus herramientas existentes utilizan un ángulo no estándar, Nuote Metals puede fabricar remaches con ángulos personalizados que coincidan; solo proporcione las especificaciones de su cortador avellanador.
P3: ¿Los remaches de cabeza avellanada de hierro son más débiles que los remaches de cabeza redonda?
R: En términos de resistencia al corte (fuerza de lado a lado), son casi idénticas porque ambas dependen del diámetro del vástago. Sin embargo, en cuanto a resistencia al impacto y resistencia a la extracción, la cabeza redonda es más fuerte porque tiene más masa de material sobre el centro del vástago. La cabeza avellanada, al ser más delgada, ofrece aproximadamente entre un 15 y un 20 % menos de tolerancia al impacto. Es por eso que recomendamos cabezas avellanadas para entornos de bajo impacto y acabado crítico (como revestimientos arquitectónicos o paneles interiores) y cabezas redondas para marcos estructurales de alta resistencia. Nuote Metals siempre le pregunta sobre su entorno operativo para guiarle hacia el estilo de cabezal adecuado.
Etiquetas calientes: Remaches de cabeza avellanada de hierro,Remaches de hierro fabricados en China,Fabricante de remaches de hierro
Categoría relacionada
Enviar Consulta
Por favor, siéntase libre de dar su consulta en el siguiente formulario. Le responderemos en 24 horas.

X
Utilizamos cookies para ofrecerle una mejor experiencia de navegación, analizar el tráfico del sitio y personalizar el contenido. Al utilizar este sitio, acepta nuestro uso de cookies.
política de privacidad