Productos
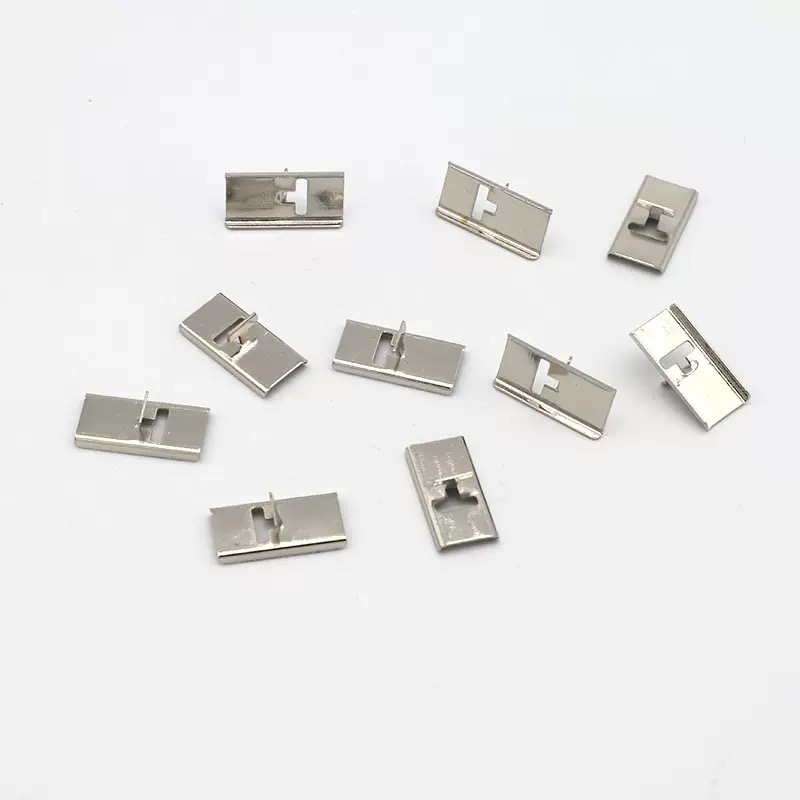
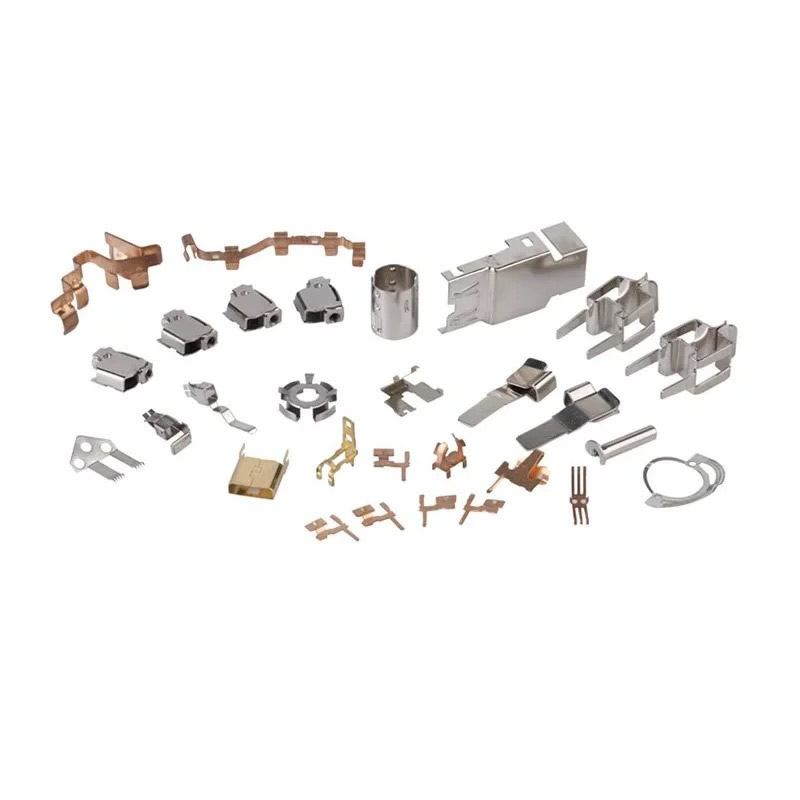
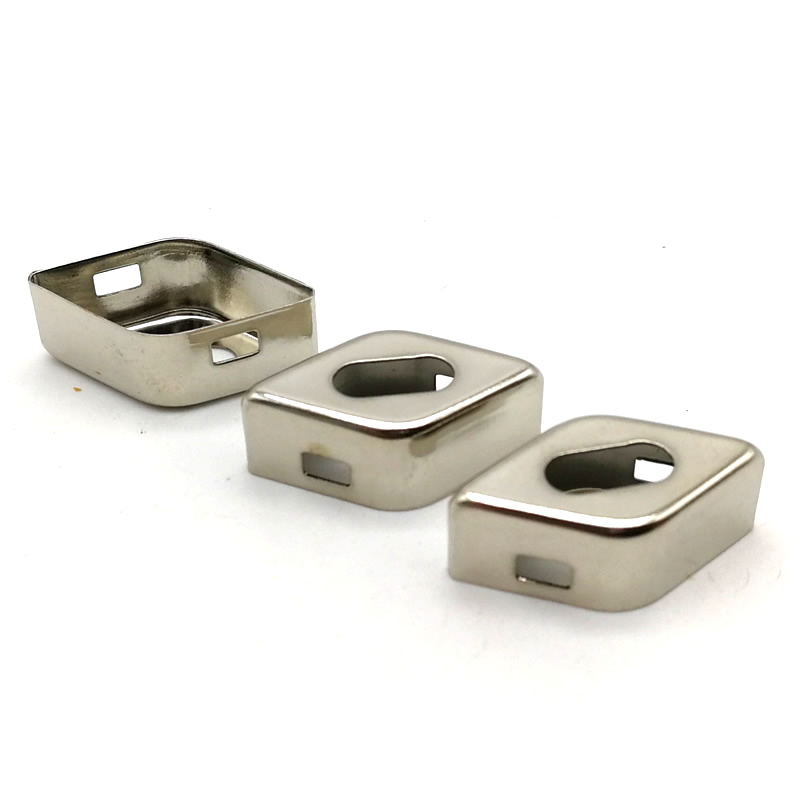
Prensados de metales de precisión
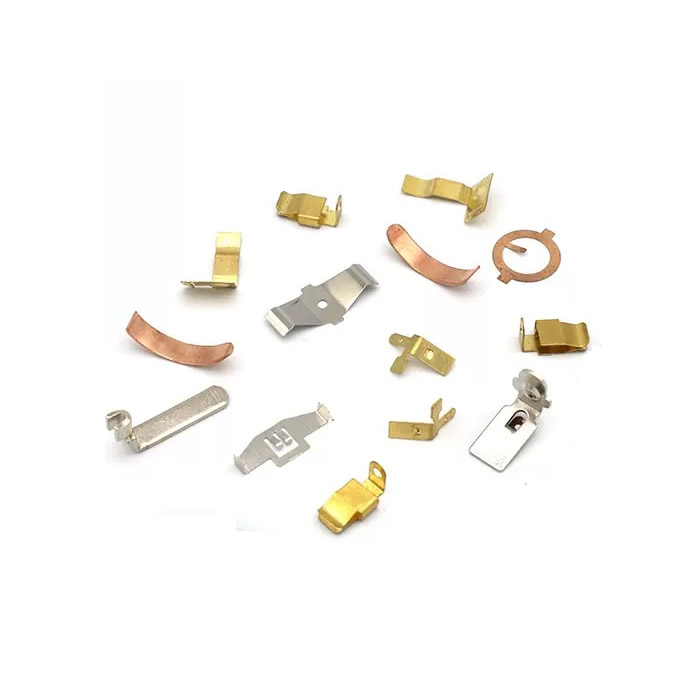
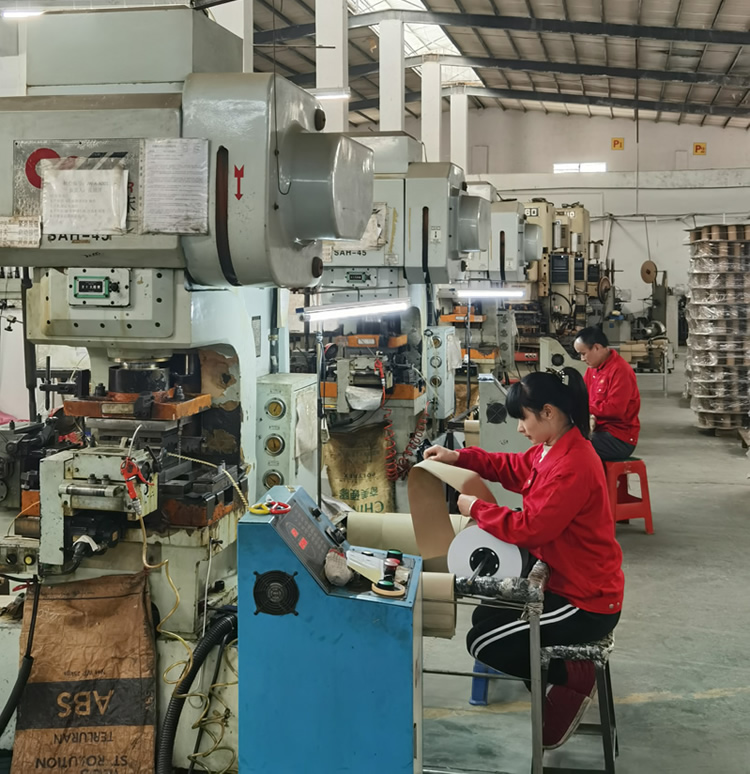
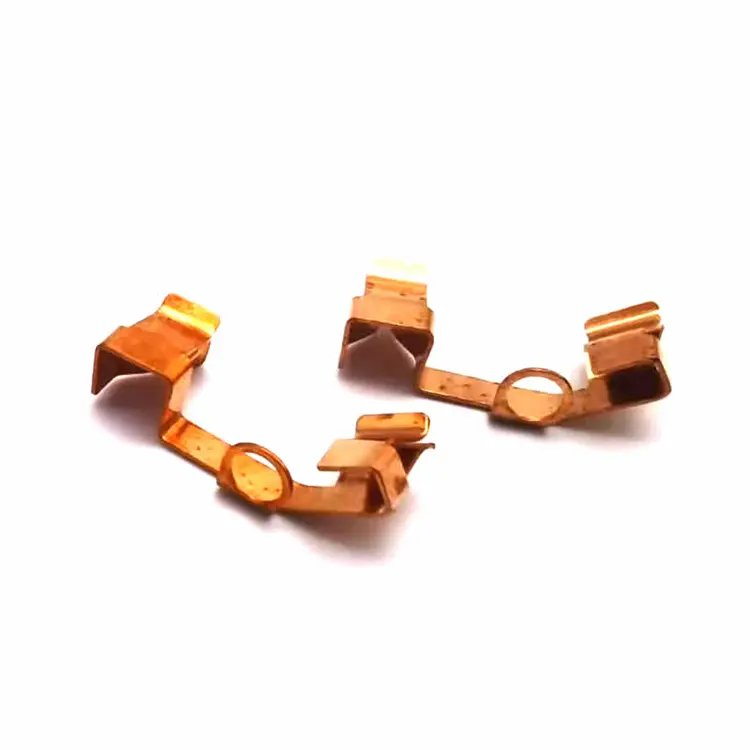
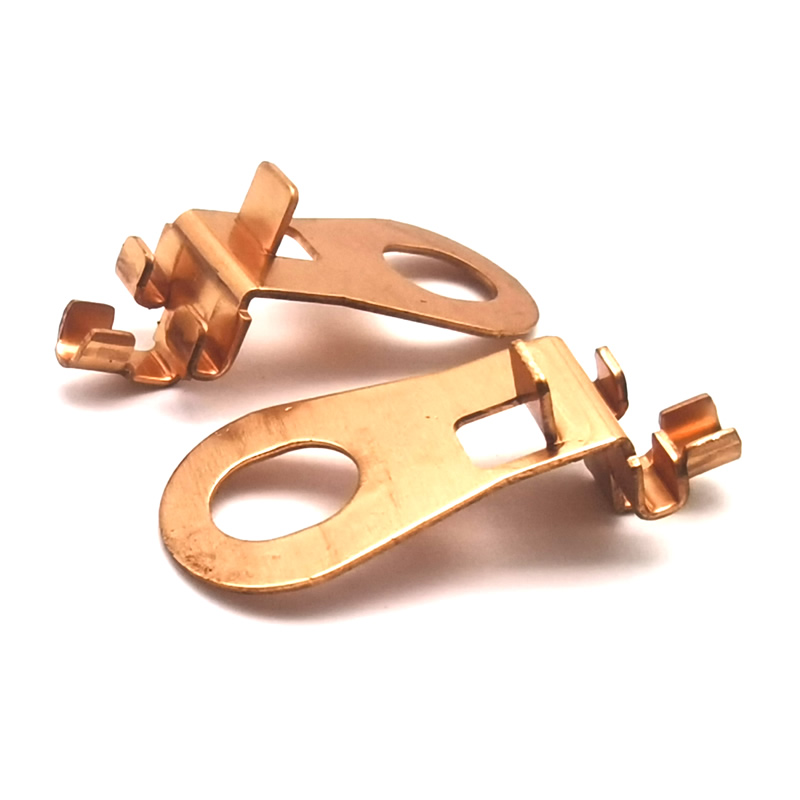
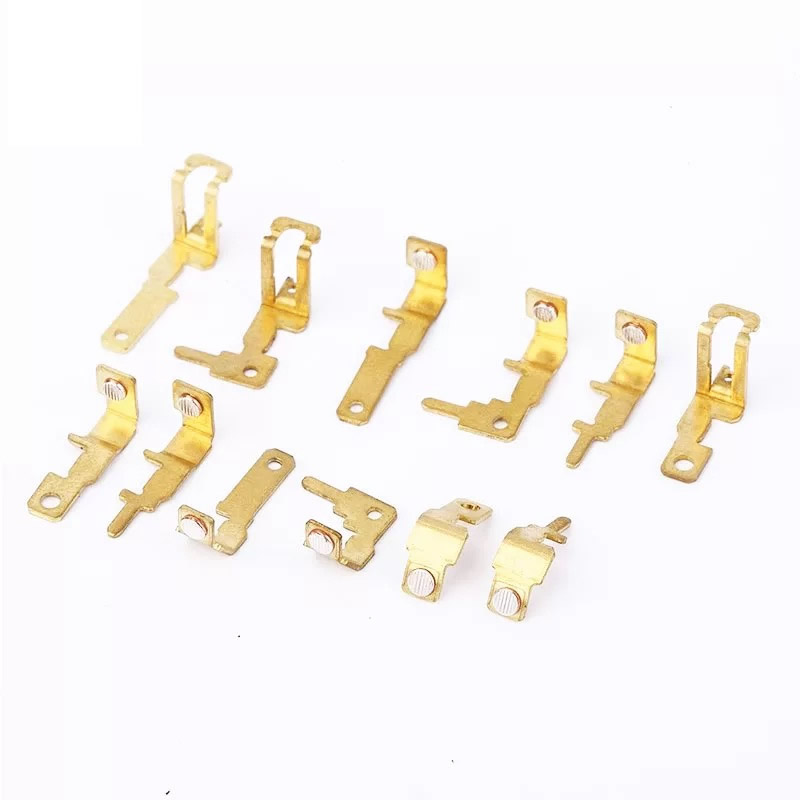
Nuote Metals es un fabricante con sede en China de piezas prensadas de metal de precisión para clientes industriales, de electrónica y de automoción. Producimos soportes estampados, contactos, terminales, blindajes y piezas estructurales de acero, inoxidable, aluminio, latón y cobre. Matrices progresivas y monoestación, utillaje propio, documentación PPAP. Más de 20 años de experiencia exportadora. Muestras gratuitas para proyectos calificados.
Enviar Consulta
Descripción del Producto
Prensas metálicas de precisión: donde se crean los costos antes de que se ejecute la prensa
Una edición no tiene precio al momento de la publicación. Se cotiza según el troquel y la disposición de la tira. Dos proveedores pueden utilizar el mismo soporte de acero inoxidable de 1 mm en la prensa del mismo tonelaje y cotizar precios unitarios un 40 % diferentes, porque un diseño de tira utiliza el 62 % del ancho de la bobina y el otro utiliza el 48 %. La prensa corre a la misma velocidad. La factura de material no es la misma.
Las piezas prensadas de metal de precisión son componentes formados cortados y moldeados a partir de bobinas o láminas mediante un troquel. La matriz determina la geometría. La disposición de las tiras determina la utilización del material. La prensa determina la velocidad del ciclo. A un comprador que evalúa sólo el tonelaje de la prensa y el precio unitario le faltan las dos variables que controlan el costo: rebabas, planicidad y repetibilidad.
En Nuote Metals fabricamosprensados de metales de precisióncon herramientas y diseño de tiras como las principales decisiones de costo y calidad. Este artículo explica cómo se fija el precio de un prensado, de dónde provienen las rebabas y el springback, y qué verificar antes de aprobar un primer artículo.
El proceso de prensado: qué controla el diseño de matrices y tiras
Un prensado comienza como una tira plana. La matriz realiza una o más operaciones: corte, perforación, doblado, conformado, embutición o acuñación. En un troquel progresivo, la tira avanza un paso por carrera; cada estación realiza una operación hasta que la pieza está completa.
El dado controla:
- Geometría: posición del agujero, radio de curvatura, altura del formulario.
- Dirección de la rebaba: el borde cortado tiene un vuelco y una rebaba; el dado determina de qué lado.
- Planitud: doblar y formar introduce tensión que distorsiona la pieza después de la expulsión.
El diseño de la franja controla:
- Utilización del material: qué parte de la bobina se convierte en parte y qué parte se convierte en chatarra.
- Paso y ancho del puente: la distancia entre las piezas y el material que queda entre ellas.
- Diseño del portador: cómo se sostiene la pieza mientras se mueve a través del troquel.
Para el prensado de metal de precisión, la disposición de la tira suele ser el mayor factor de coste. Un diseño que mejora la utilización del material del 48% al 62% reduce el costo del material en un 22%, sin cambiar la prensa, el material del troquel o el tiempo del ciclo.
Cómo se fija el precio de un prensado: herramientas, material y volumen
| Elemento de costo | Qué cubre | Cómo cambia con el volumen |
|---|---|---|
| Estampación | Diseño de troqueles, mecanizado y prueba. | Fijo – amortizado en todo el pedido |
| Material | Costo de la bobina × utilización de la tira | Proporcional: la chatarra se paga pero no se envía |
| tiempo de prensa | Tonelaje × tasa de ciclo | Proporcional – inferior con matrices progresivas |
| Operaciones secundarias | Desbarbado, roscado, enchapado | Proporcional: puede eliminarse mediante operaciones internas |
| Inspección | Primer artículo, en proceso, final. | Fijo + proporcional |
Las herramientas son un costo fijo.Para 5000 piezas, las herramientas pueden dominar el precio unitario. Para 500.000 piezas, resulta insignificante. El volumen de equilibrio depende de la complejidad de la pieza: soportes simples pueden justificar herramientas de 10 000 piezas; Los troqueles progresivos complejos pueden requerir 100.000.
Utilización de materialeses el costo oculto. Un diseño en tira que deja puentes anchos y soportes grandes consume más bobina por pieza. La chatarra se paga al precio de la bobina y se vende al precio de la chatarra; se pierde la diferencia. Paraprensados de metales de precisiónen acero inoxidable o cobre, el material puede representar entre el 50% y el 70% del costo unitario. La optimización del diseño de la franja no es opcional.
Operaciones secundariasagregar costo y manejo. Una pieza que requiere desbarbado manual después del prensado cuesta más que una pieza cuyas rebabas se controlan en el troquel. El roscado, el desbarbado y la inspección dentro del troquel reducen la manipulación y mejoran la consistencia.
Rebabas, planitud y recuperación elástica: los tres defectos del prensado
Rebabaes el borde áspero que queda cuando el troquel corta el material. No se puede eliminar, sólo controlar. La altura de las rebabas depende de la holgura del troquel, el filo de la herramienta y el espesor del material. Para prensados de metal de precisión, la rebaba se especifica por altura y dirección. Una rebaba en una superficie de contacto aumenta la resistencia; una rebaba en un borde deslizante provoca desgaste.
Llanuracambios después de la expulsión. El doblado y el conformado introducen tensiones residuales. La pieza queda plana en el troquel y se deforma después de soltarla. Controlamos la planitud mediante recocido para aliviar tensiones, ajustando la matriz o acuñando la pieza hasta quedar plana en una estación final.
recuperación elásticaes la recuperación elástica del material después de la flexión. El ángulo de curvatura del troquel no es el ángulo de curvatura de la pieza. Para acero de alta resistencia y acero inoxidable, la recuperación elástica puede ser de 2 a 5°. Lo compensamos doblando demasiado el troquel: el ángulo del troquel es más agudo que el ángulo de la pieza y el material regresa al ángulo especificado.
Troquel progresivo versus estación única: cuál se adapta a su volumen
| Factor | Troquel progresivo | Troquel de estación única |
|---|---|---|
| Volumen | Más de 50.000 piezas | 1.000 a 50.000 piezas |
| Costo de herramientas | Más alto – múltiples estaciones | Bajar – una operación |
| tiempo de ciclo | Más rápido: complete la pieza por trazo | Más lento: múltiples pasadas |
| Complejidad de la pieza | Alto: doblar, perforar y roscar en un solo troquel | Bajo: simple en blanco o doblado |
| Cambio | Más largo: el troquel es pesado | Troquel más corto y más ligero |
| Lo mejor para | Prensado de metales de precisión de gran volumen | Prototipos, poco volumen, piezas simples. |
Un dado progresivoSe justifica cuando el volumen amortiza el utillaje y la complejidad de la pieza requiere múltiples operaciones. Un troquel de estación única es mejor para prototipos y volúmenes bajos, donde domina el costo de las herramientas y la pieza es simple.
Un ejemplo real: resorte de contacto de acero inoxidable de 0,8 mm
Un fabricante alemán de productos electrónicos necesitaba un resorte de contacto de acero inoxidable de 0,8 mm con un límite de rebaba de 0,05 mm, una planitud de 0,1 mm y un ángulo de curvatura de 90° ±1°. Su proveedor anterior utilizó un diseño de tira con un 52 % de utilización de material y desbarbaba las piezas a mano; la altura de las rebabas variaba de 0,03 mm a 0,08 mm.
Lo que hicimos diferente:
- Se rediseñó el diseño de la tira para lograr una utilización del material del 68 %: se redujo el consumo de bobina por pieza.
- Se utilizó un troquel progresivo con acuñado en el troquel: dirección de rebaba controlada y planitud en el troquel, no después.
- Recuperación elástica compensada mediante sobreflexión a 92°: la pieza volvió a saltar a 90° ±0,5°.
- Altura y planitud de las rebabas verificadas con comparador óptico cada 500 piezas.
- Se enviaron 800.000 piezas sin rechazo de rebabas. El cliente eliminó el desbarbado manual y redujo el costo del material en un 18 %.
esto es lo queprensados de metales de precisióndebe entregar: no sólo una pieza que cumpla con el dibujo, sino una pieza cuyo costo y consistencia estén diseñados en el diseño de la tira y el troquel.
Preguntas frecuentes
P1: ¿Qué tolerancias se pueden mantener en prensados de metal de precisión?
R: Las tolerancias típicas son ±0,05 mm en la posición del orificio y ubicación del pliegue, ±0,1 mm en la altura del molde y ±0,02 mm en el espesor de acuñación. La altura de las rebabas se controla a 0,05 mm o mejor. La planitud depende del tamaño y el material de la pieza: se puede lograr 0,1 mm para soportes pequeños; Las piezas más grandes pueden requerir recocido para aliviar tensiones. Paraprensados de metales de precisión, la tolerancia es una función de la calidad del troquel, la estabilidad de la prensa y la consistencia del material, no solo del tonelaje de la prensa.
P2: ¿Pueden producir piezas prensadas con roscado y desbarbado en el troquel?
R: Sí. Los troqueles progresivos pueden incluir estaciones de roscado, estaciones de desbarbado y estaciones de acuñación, lo que elimina operaciones y manipulación secundarias. El roscado en matriz requiere un transportador de tiras confiable y una unidad de roscado sincronizada con la carrera de la prensa. El desbarbado interno se realiza acuñando o afeitando el borde cortado. Para prensados de metal de precisión con orificios roscados o límites estrictos de rebabas, las operaciones en el troquel mejoran la consistencia y reducen el costo unitario.
P3: ¿Qué documentación viene con un pedido urgente?
R: Cada pedido incluye un informe de inspección del primer artículo, certificados de materiales y un informe dimensional con valores medidos reales sobre características críticas. Para clientes automotrices y regulados, proporcionamos documentación PPAP, incluido el flujo de procesos, PFMEA, plan de control y estudios de capacidad. Si su proveedor de prensados metálicos de precisión no puede proporcionarle el PPAP o un informe del primer artículo, usted mismo corre con el riesgo de calidad. Nuote Metals proporciona documentación completa bajo nuestro sistema ISO 9001:2015.
Etiquetas calientes: Prensados de metales de precisión,Prensado de precisión en China
Enviar Consulta
Por favor, siéntase libre de dar su consulta en el siguiente formulario. Le responderemos en 24 horas.
X
Utilizamos cookies para ofrecerle una mejor experiencia de navegación, analizar el tráfico del sitio y personalizar el contenido. Al utilizar este sitio, acepta nuestro uso de cookies.
política de privacidad