Productos
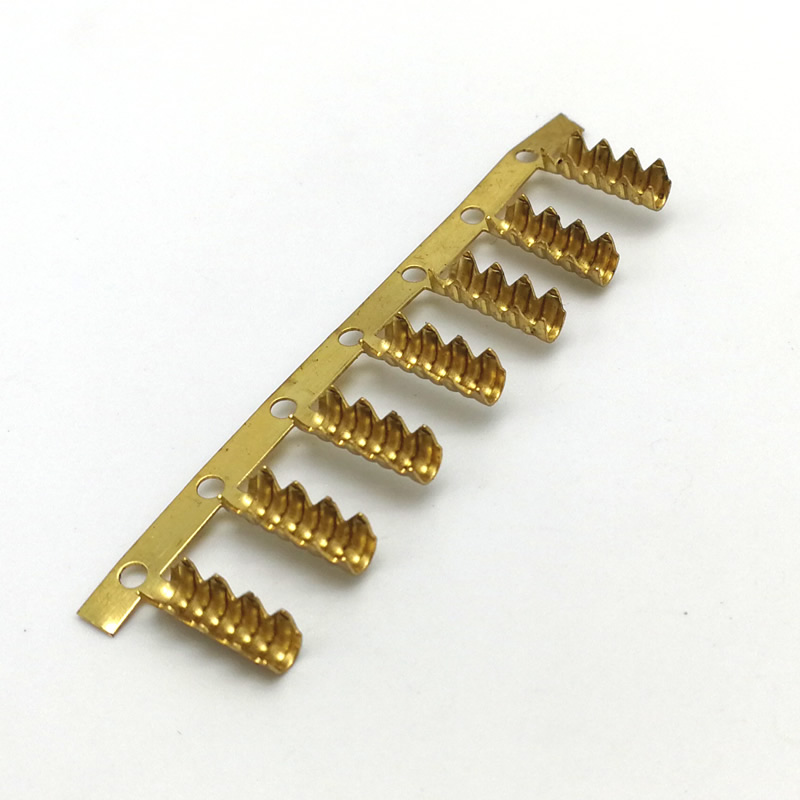
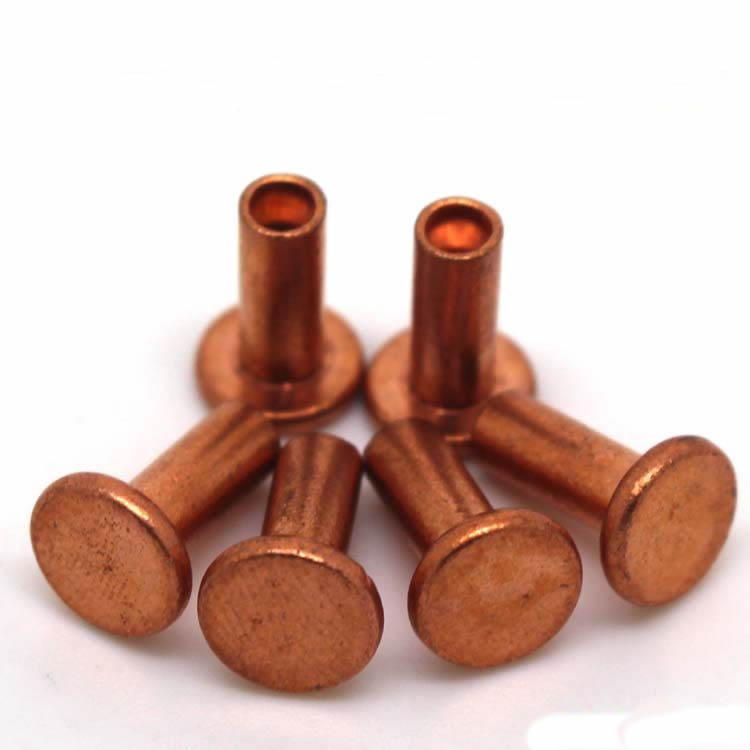
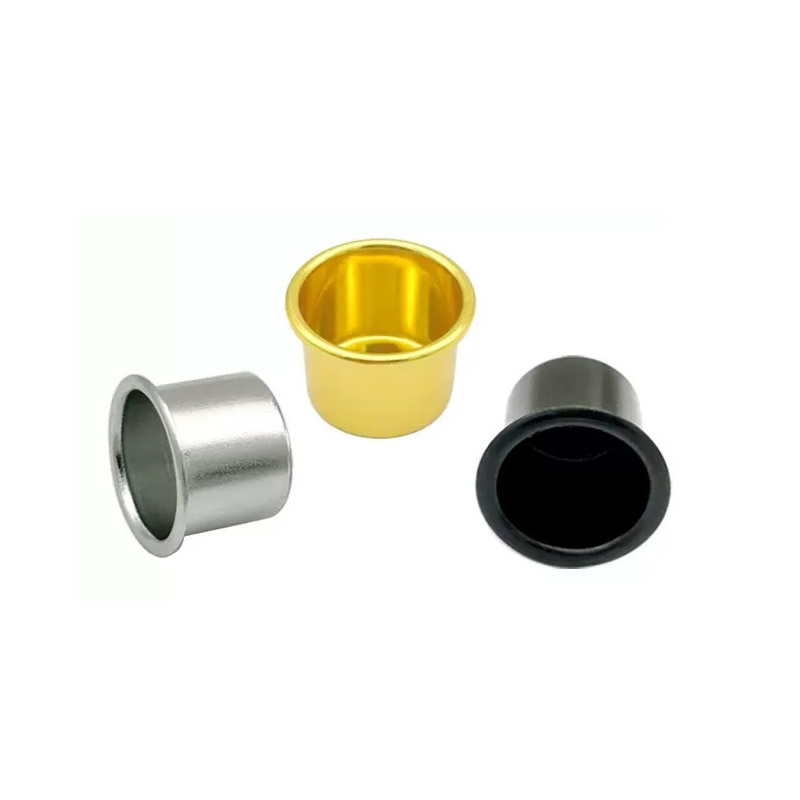
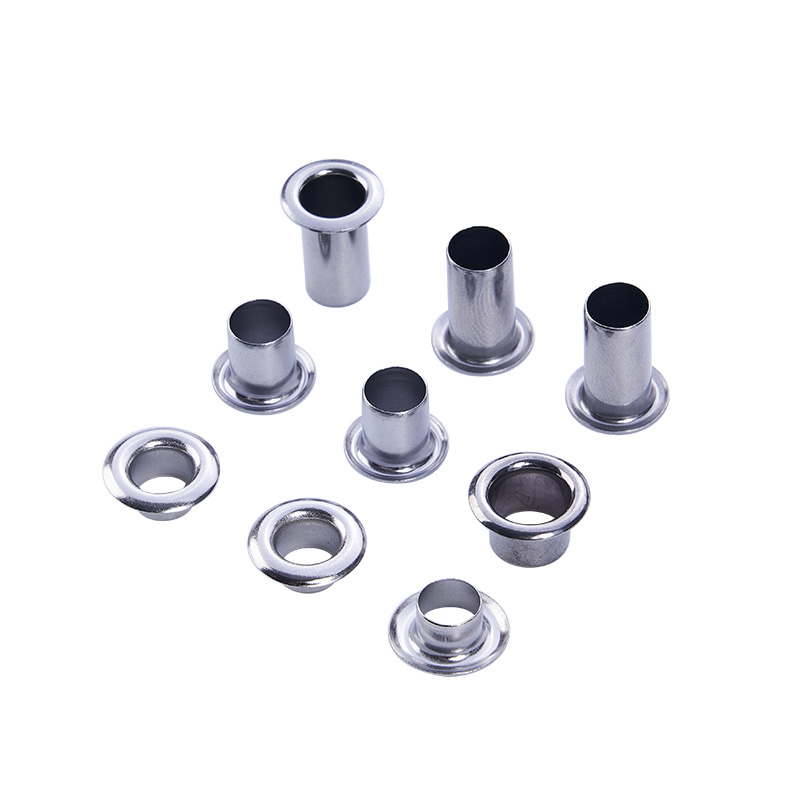
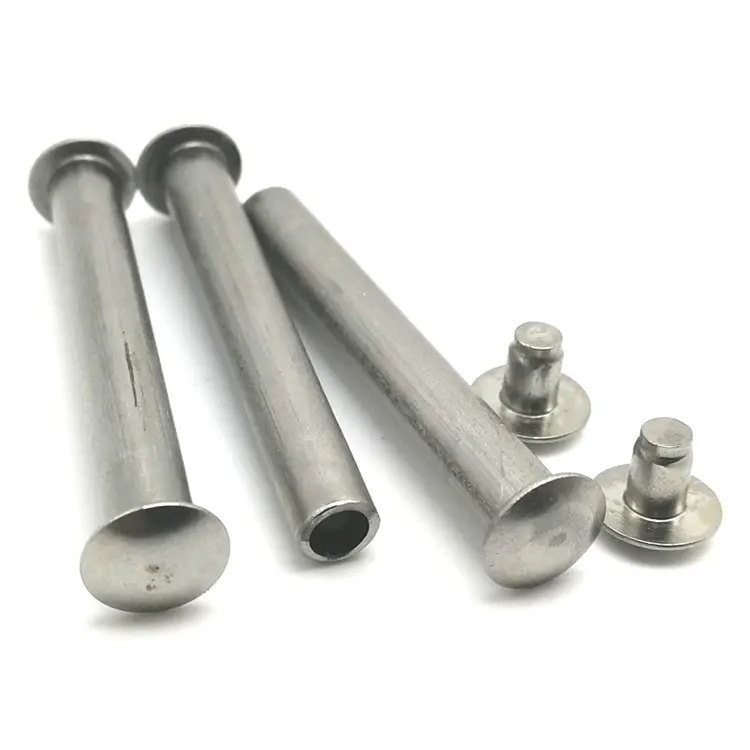

Piezas de estampado de metal de precisión
Un troquel de estampado de precisión cuesta tres veces más que un troquel estándar, porque el troquel se mecaniza según una fracción de la tolerancia de la pieza, no según la tolerancia misma. Nuote Metals produce piezas de estampado de metal de precisión en China con matrices de electroerosión por hilo lento (±0,003 mm), punzones rectificados por coordenadas y prensas verificadas para determinar el paralelismo del deslizador antes de cada ciclo de producción. ±0,02 mm en características críticas. PPAP y Cpk documentados.
Enviar Consulta
Descripción del Producto
Un troquel de estampado estándar se mecaniza según la tolerancia de la pieza; si el dibujo dice ±0,05 mm, el troquel se construye con ±0,05 mm. Un troquel de estampado de precisión se mecaniza a una fracción de la tolerancia de la pieza; si el dibujo dice ±0,02 mm, el troquel se construye a ±0,005 mm. El troquel cuesta más porque el tiempo de mecanizado es mayor, la electroerosión es más lenta y la inspección es más frecuente. Pero el troquel deja tolerancia para el desgaste de la prensa, el material y la herramienta, por lo que la pieza mantiene su tolerancia en todo el lote, no solo en el primer artículo.
Las piezas estampadas de metal de precisión no son piezas estampadas estándar con un plan de inspección más estricto. Son piezas producidas en un sistema de herramientas donde la precisión del troquel, la precisión de la prensa y la verificación dentro del troquel coinciden con la tolerancia final. Un troquel mecanizado a ±0,05 mm no puede producir una pieza con una posición de ±0,02 mm; el error del troquel consume la tolerancia antes de los golpes de la prensa.
En Nuote Metals, producimos piezas estampadas de metal de precisión combinando la precisión del troquel, la precisión de la prensa y la verificación interna del troquel. Este artículo cubre el sistema de herramientas, los ajustes de prueba que lo hacen funcionar y qué verificar antes de aceptar un estampado de precisión.

Precisión de matrices: electroerosión por hilo lento y rectificado por coordenadas
El troquel es la primera fuente de precisión. Un troquel mecanizado a ±0,01 mm no puede producir una pieza con una posición de ±0,02 mm; el error del troquel consume la mitad de la tolerancia incluso antes de que la prensa comience a funcionar.
Cómo construimos matrices de precisión:
- EDM de hilo lento (serie Sodick AQ)para insertos y punzones: precisión de posición ±0,003 mm, acabado superficial Ra 0,2 μm.
- Rectificado coordinado para perfiles de punzones y matrices—Precisión del perfil ±0,002 mm, nitidez del borde controlada.
- Control de electroerosión por hilo de circuito cerrado—la posición del alambre se corrige en tiempo real, por lo que el contorno del troquel coincide con el programa, no con la deriva de la máquina.
- Holgura del troquel adaptada al materiall: calculado para el material y el espesor específicos, no un porcentaje estándar.
Por qué es importante para piezas estampadas de metal de precisión:Un troquel construido con ±0,01 mm deja ±0,01 mm para la prensa y el material. Un troquel construido con ±0,003 mm deja ±0,017 mm, suficiente para mantener la tolerancia de la pieza incluso cuando la prensa y el material varían. La precisión del troquel no es un costo que deba minimizarse: es la base de la tolerancia.
Precisión de la prensa: lo que se debe verificar antes de cada ejecución de producción
Una matriz precisa en una prensa imprecisa produce piezas imprecisas. La prensa debe mantener su paralelismo a lo largo de la cama, repetir su punto muerto inferior en cada carrera y resistir el crecimiento térmico durante la producción.
| Presione Parámetro | Qué afecta | Requisito de precisión | Cómo verificamos |
|---|---|---|---|
| Paralelismo deslizante | Planitud, ángulo de curvatura | ≤0,02 mm a través de la cama | Alineación láser Hamar antes de la producción. |
| Repetibilidad en el punto muerto inferior | Espesor, profundidad de acuñación | ≤0,01 mm de carrera a carrera | Codificador lineal en carro (±0.001mm) |
| Crecimiento térmico | Espacio libre, altura de rebaba | ≤0,01 mm durante 8 horas | Sensores de temperatura en el marco. |
| Precisión de alimentación | Posición del agujero | ±0,01 mm por paso | Alimentación servo con codificador lineal |
Paralelismo deslizanteDetermina si el punzón entra uniformemente en el troquel. Una prensa con una inclinación de 0,05 mm produce una pieza que es 0,05 mm más delgada en un lado; la planitud y el ángulo de curvatura no pueden cumplir con una tolerancia de precisión. Verificamos el paralelismo con un sistema de alineación láser antes de la producción y después de cualquier cambio de matriz.
Repetibilidad en el punto muerto inferiorDetermina la profundidad de acuñación y el espesor final. Una prensa que varía 0,02 mm de una carrera a otra produce una pieza que es 0,02 mm más gruesa en un extremo del lote que en el otro. Controlamos el recorrido con un codificador lineal, no con un tope mecánico.
Crecimiento térmicocambia la holgura a medida que la prensa se calienta. Una prensa que crece 0,02 mm durante un turno de 8 horas cambia la holgura del troquel en 0,02 mm y la altura de las rebabas cambia con ello. Monitoreamos la temperatura del marco y ajustamos la holgura del troquel cuando la temperatura supera el punto establecido.
Para piezas de estampado de metal de precisión, la prensa no es una mercancía: es un instrumento de precisión que debe ser verificado y monitoreado.
Ajustes de prueba: lo que realmente cambiamos cuando falla el primer artículo
Un troquel de precisión no produce una pieza de precisión en el primer golpe. La etapa de prueba es donde se logra la tolerancia: midiendo el primer artículo, identificando la fuente del error y ajustando la matriz o la prensa.
Una secuencia de prueba típica para una tolerancia de posición de ±0,02 mm:
- Primera prueba: la posición mide ±0,035 mm. El error es mayor que la tolerancia.
- Causa principal: el inserto del troquel se mecanizó a ±0,003 mm, pero el paralelismo de la prensa era de 0,03 mm: la prensa estaba inclinando el punzón.
- Ajuste 1: alinee con láser la corredera de la prensa; el paralelismo se reduce a 0,012 mm.
- Segunda prueba: la posición mide ±0,025 mm. Más cerca, pero aún fuera de tolerancia.
- Causa principal: la longitud de alimentación varió en 0,008 mm por paso; la alimentación del servo no estaba ajustada a la masa de la tira.
- Ajuste 2: Ajuste el perfil de alimentación del servo: la precisión de alimentación mejoró a ±0,003 mm.
- Tercer ensayo: La posición mide ±0,015 mm. Dentro de la tolerancia.
- Producción: Pasadores de medición en el troquel instalados en la estación de perforación; la prensa se detiene si la posición se desvía más allá de 0,015 mm.
Lo que esto muestra: la precisión no está solo en el troquel, sino en los ajustes de prueba que hacen coincidir el troquel con la prensa y la prensa con el material. Para piezas estampadas de precisión, la etapa de prueba no es una formalidad: es donde realmente se logra la tolerancia.
Verificación interna: medición de la pieza antes de cortarla
Un estampado de precisión no se puede verificar después del hecho: cuando se mide la pieza, el troquel ya ha producido miles de piezas. La verificación debe realizarse en el troquel, antes de cortar la pieza.
Qué utilizamos en el troquel:
- Pasadores de medición en matriz: un pasador encaja en el orificio perforado en una estación definida; si el agujero está fuera de posición, el pasador no entra y la prensa se detiene.
- Monitoreo de tonelaje: un sensor de carga en la matriz detecta una pieza faltante, una pieza en bruto doble o un punzón desgastado; la prensa se detiene antes de que se dañe la matriz.
- Inspección visual en la última estación: una cámara mide las características críticas antes de que caiga la pieza; Las piezas que no cumplen con las especificaciones se rechazan mediante una ráfaga de aire.
Por qué es importante la verificación interna para piezas estampadas de metal de precisión: a entre 200 y 600 golpes por minuto, un evento de desgaste de herramienta puede producir cientos de piezas fuera de especificaciones antes de que se mida la siguiente muestra. La verificación interna detecta la desviación en el momento en que ocurre, no al final del lote.
Un ejemplo real: clip quirúrgico de acero inoxidable de 0,5 mm con posición de ±0,02 mm
Un fabricante de dispositivos médicos de EE. UU. necesitaba un clip quirúrgico de acero inoxidable de 0,5 mm con una posición del orificio de ±0,02 mm, una planitud de 0,03 mm y un límite de rebabas de 0,02 mm. Su proveedor anterior mecanizó el troquel a ±0,02 mm y lo ejecutó en una prensa estándar; la posición varió en ±0,04 mm y el 8 % de las piezas fallaron en el ensamblaje.
Lo que hicimos diferente:
- Se volvieron a mecanizar los insertos del troquel con electroerosión por hilo lento: precisión de posición ±0,003 mm.
- Alineó con láser la prensa antes de la producción: paralelismo del control deslizante de 0,015 mm a lo largo de la cama.
- Sintonizó la alimentación del servo a la tira de acero inoxidable de 0,5 mm; precisión de alimentación de ±0,003 mm.
- Se instalaron pasadores de medición en el troquel en la estación de perforación; la prensa se detuvo cuando la posición se desvió más allá de 0,015 mm.
- Altura de rebaba verificada con un comparador óptico cada 200 piezas: 0,015 mm o mejor.
- Limitación: este enfoque está validado para espesores de material ≥0,3 mm. Para calibres más delgados, la tira se desvía bajo la fuerza del pasador de medición y la verificación interna se vuelve poco confiable; esas piezas requieren inspección óptica en la salida, no medición interna.
- Se enviaron 1,2 millones de piezas sin fallos de montaje. El cliente eliminó la inspección entrante de posición y planitud.
Esto es lo que deben ofrecer las piezas de estampado de metal de precisión: no solo una pieza que mida correctamente en el primer artículo, sino una pieza que mantenga su tolerancia en todo el lote, porque el troquel, la prensa y la verificación dentro del troquel coincidieron con la tolerancia, no con el dibujo.
Preguntas frecuentes
P1: ¿Cuál es la tolerancia más estricta que se puede mantener en piezas estampadas de precisión?
R: Nuestra tolerancia de precisión estándar es de ±0,02 mm en la posición del orificio, ±0,03 mm en la planitud y ±0,3° en el ángulo de curvatura. Se pueden lograr tolerancias más estrictas (±0,01 mm en la posición) con calibrado interno, un troquel mecanizado a ±0,003 mm y una prensa verificada para determinar el paralelismo. Sin embargo, una tolerancia más estricta significa un costo más alto: la matriz tarda más en mecanizarse, la prensa funciona más lentamente y la inspección es más frecuente. Para piezas estampadas de metal de precisión, revisamos la tolerancia y el volumen antes de cotizar, no después de que falle el primer artículo.
P2: ¿Qué sucede si mi tolerancia es inferior a ±0,02 mm?
R: Revisamos la tolerancia y la característica antes de cotizar. Si la tolerancia es más estricta que nuestra capacidad de precisión estándar, tenemos tres opciones: (1) Medición interna: el troquel mide la característica antes de cortar la pieza y la prensa se detiene si se desplaza. (2) Operación secundaria: la característica se mecaniza después del estampado, lo que agrega costos pero mantiene una tolerancia más estricta. (3) Recomendación de DFM: sugerimos un cambio de diseño que relaje la tolerancia sin afectar la función. Para piezas estampadas de precisión, no prometemos una tolerancia que no podamos mantener; le informamos qué opción es viable antes de realizar el pedido.
P3: ¿Qué impulsa el costo de las piezas estampadas de metal de precisión?
R: Tres factores: precisión del troquel, tiempo de prensado y verificación interna del troquel. Un troquel mecanizado con electroerosión por hilo lento y rectificado coordinado cuesta más que un troquel estándar, pero deja tolerancia para la prensa y el material. La medición en el troquel aumenta el costo de las herramientas, pero elimina los desechos de una deriva que no se capturan hasta la siguiente muestra. En el caso de piezas estampadas de metal de precisión, el costo lo determina el sistema de herramientas, no solo el material. Proporcionamos un desglose de los costos con la cotización, para que pueda ver qué elemento influye en el precio.
P4: ¿Pueden proporcionar comentarios sobre DFM antes de realizar un pedido?
R: Sí. Envíanos un plano con el material, espesor, tolerancia y volumen. Nuestro equipo de ingeniería revisa la pieza para determinar la viabilidad del troquel (tolerancia de posición, planitud, altura de las rebabas y tamaño de las características) y devuelve un informe DFM escrito con la cotización. Para piezas de estampado de metal de precisión con tolerancias superiores a ±0,02 mm, podemos recomendar un primer artículo o una prueba antes de comprometerse con las herramientas de producción. Esto evita la sorpresa de costos más común: un dado que se construye y luego se modifica porque no se pudo alcanzar la tolerancia.
Enviar Consulta
Por favor, siéntase libre de dar su consulta en el siguiente formulario. Le responderemos en 24 horas.
X
Utilizamos cookies para ofrecerle una mejor experiencia de navegación, analizar el tráfico del sitio y personalizar el contenido. Al utilizar este sitio, acepta nuestro uso de cookies.
política de privacidad