Productos
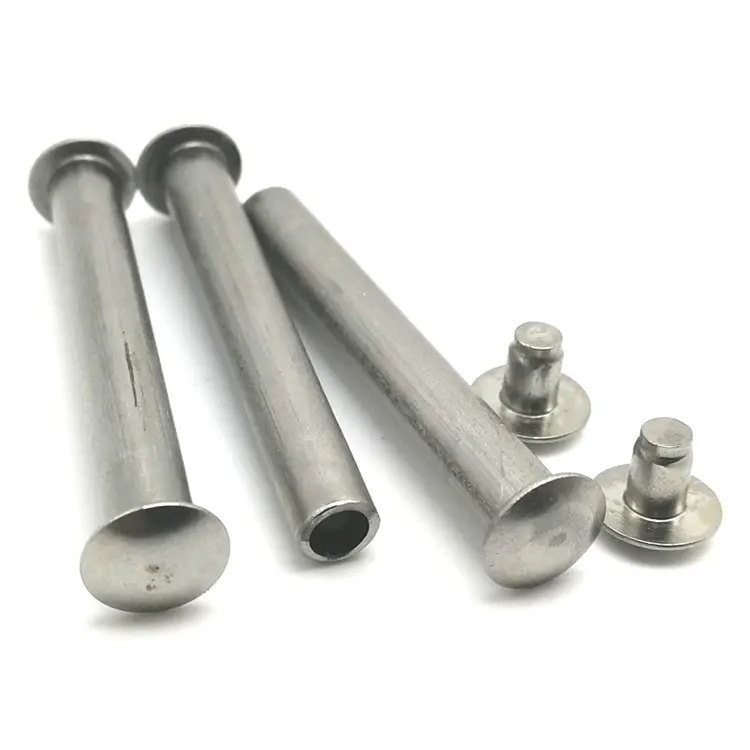
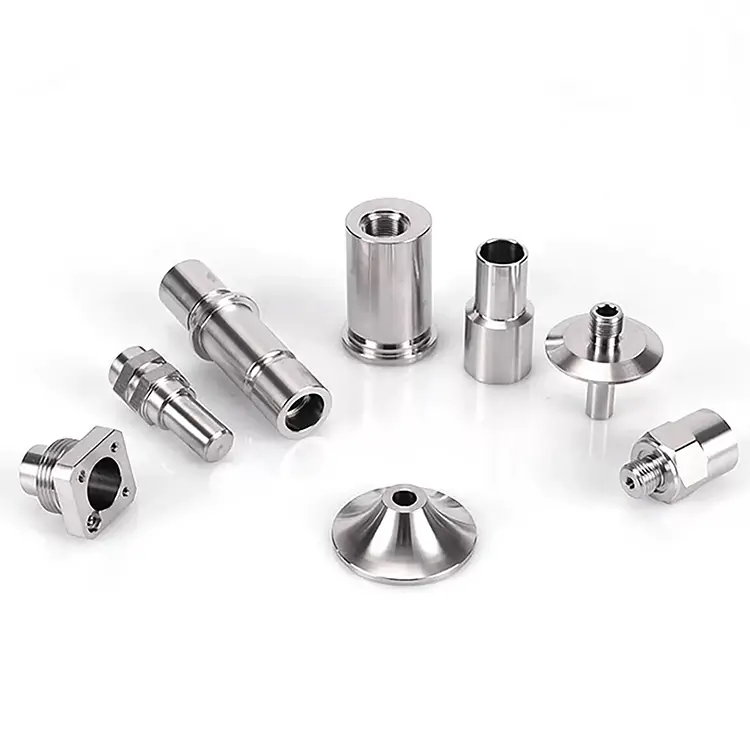
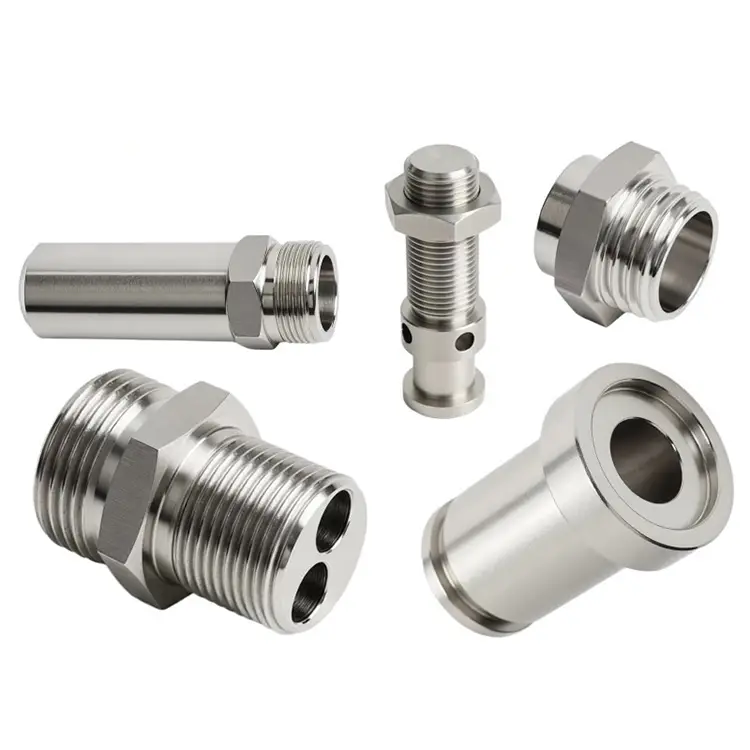
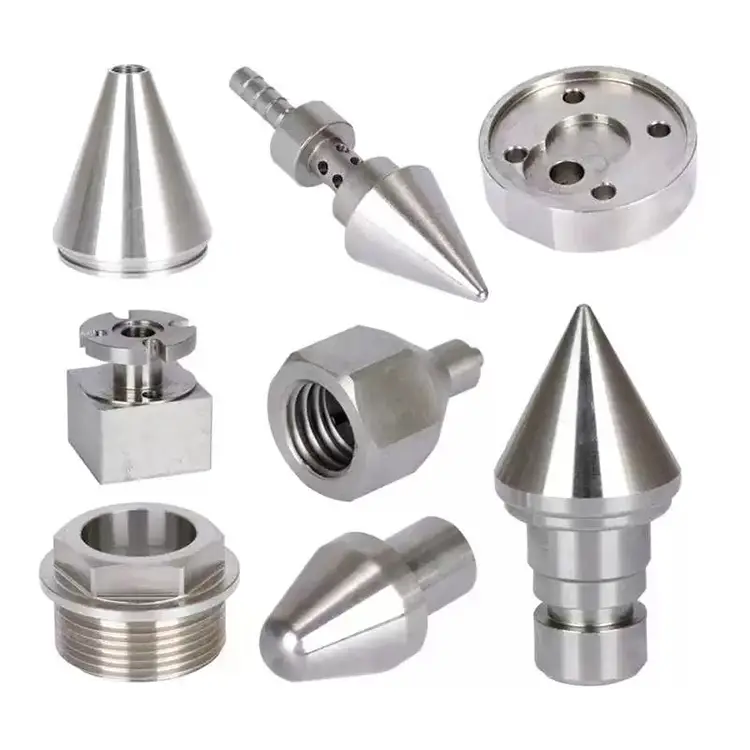
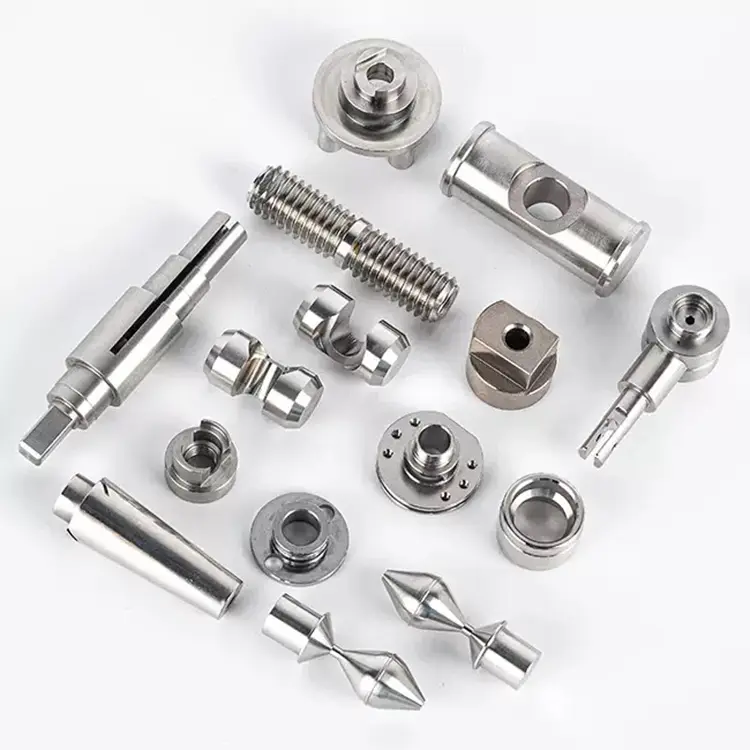
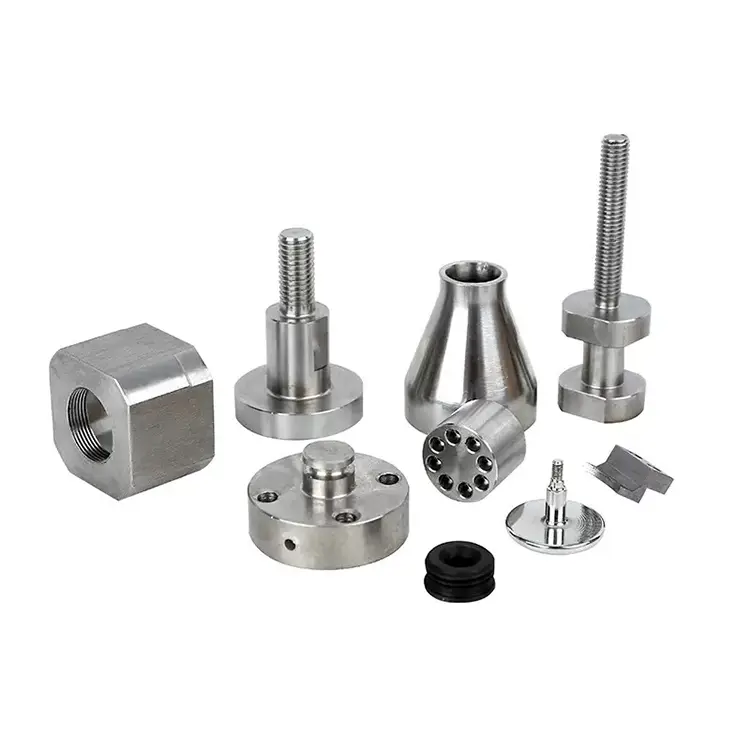
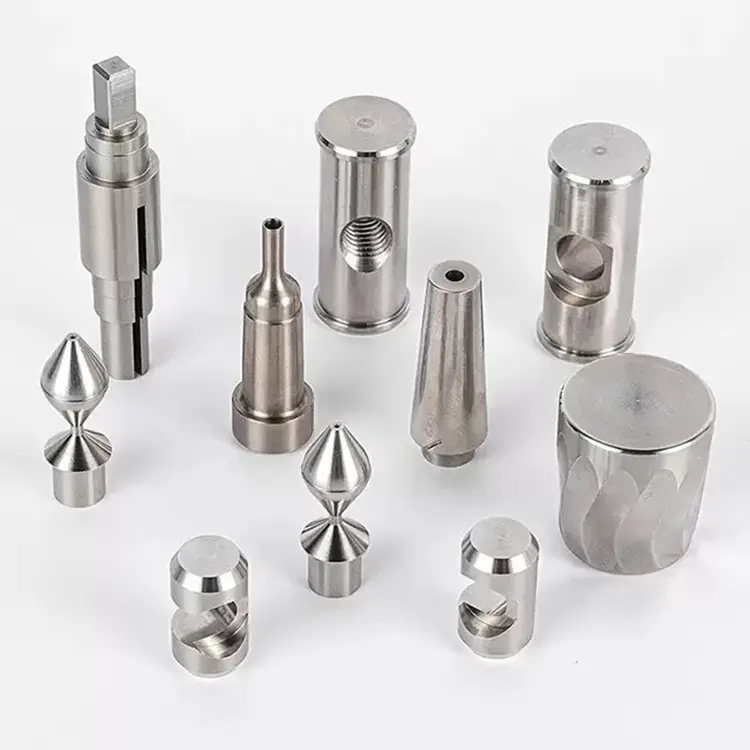
Piezas torneadas de acero inoxidable
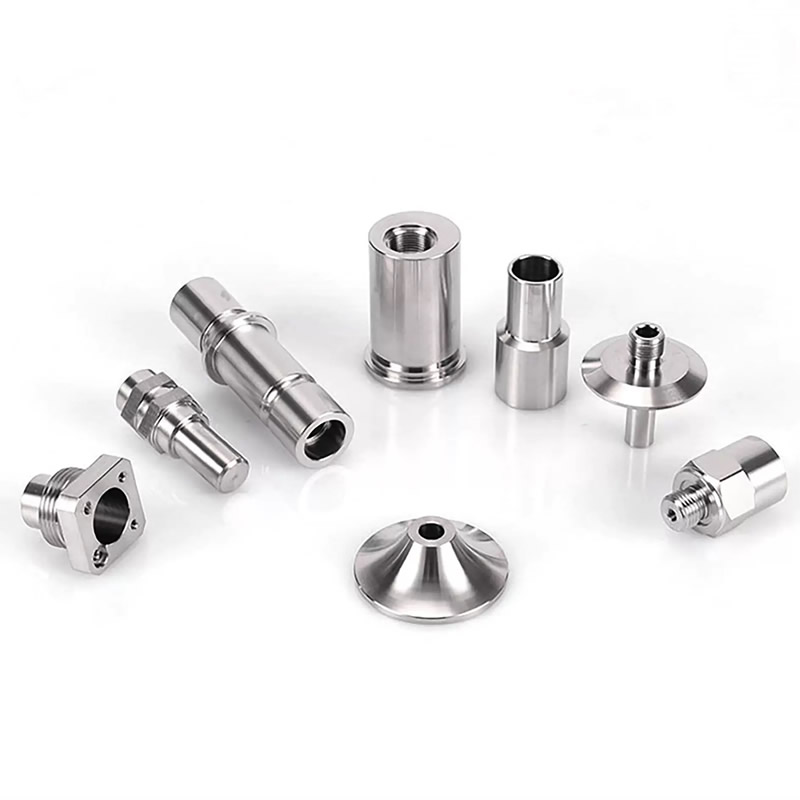
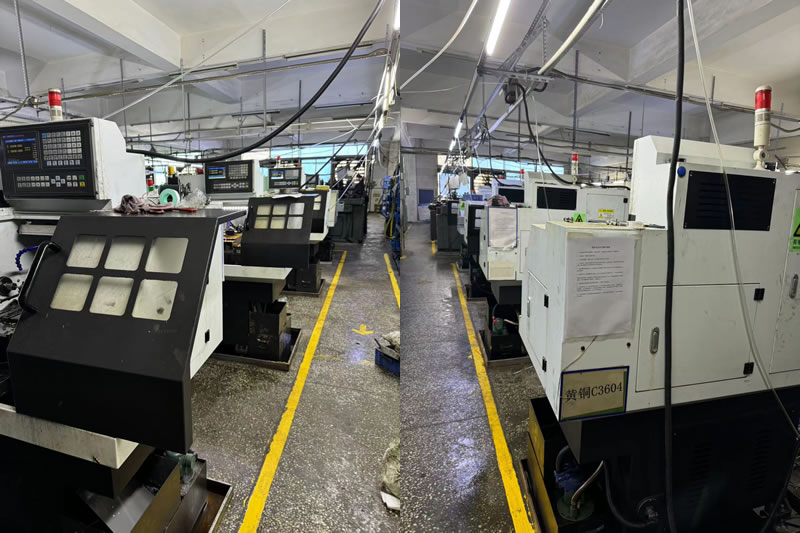
Nuote Metals ofrece piezas torneadas de acero inoxidable con alta precisión, estamos ubicados en Dongguan, China. El mecanizado de acero inoxidable es el proceso de dar forma al acero inoxidable cortando el material de una pieza de trabajo o mecanizando un radio interno en la superficie.
Enviar Consulta
Descripción del Producto
Piezas torneadas de acero inoxidable: cuando la resistencia a la corrosión se topa con la dificultad de mecanizado
El acero inoxidable no es sólo "acero que no se oxida". Es una familia de aleaciones que se endurece agresivamente, produce virutas fibrosas que envuelven las herramientas y exige una integridad de la superficie que el acero al carbono nunca requiere. Muchos talleres mecánicos tratan el acero inoxidable como si fuera acero al carbono 1045, y el resultado es un acabado deficiente, una vida útil corta de la herramienta y altas tasas de desperdicio.
Nuote Metals procesa piezas torneadas de acero inoxidable de forma diferente. Seleccionamos herramientas, refrigerante y parámetros de corte específicamente para acero inoxidable. Verificamos la integridad de la superficie, no solo las dimensiones. Y entendemos que para los clientes médicos, alimentarios y marinos, un rasguño o una superficie manchada es un defecto funcional, no cosmético.
El coste oculto del torneado de acero inoxidable: no es el material, sino la chatarra
Las barras de acero inoxidable cuestan más que las de acero al carbono, pero no es ahí donde los proyectos superan el presupuesto. El costo real es la chatarra: piezas que no cumplen con los requisitos de acabado superficial, variación dimensional o pasivación. Tres modos de falla explican la mayoría de las pérdidas por torneado de acero inoxidable.
1. Deriva del endurecimiento por trabajo.
El acero inoxidable se endurece cuando la herramienta frota en lugar de cortar. La superficie se vuelve más dura que el sustrato, lo que opaca la siguiente pasada y empuja la dimensión fuera de la tolerancia. Cuando el operador se da cuenta, hay docenas de piezas desechadas.
2. Envoltura de virutas y daños en la superficie.
El acero inoxidable produce virutas fibrosas y gomosas, especialmente 304 y 316. Si las virutas se enrollan alrededor de la herramienta o la pieza, rayan la superficie. Para piezas médicas y alimentarias, un acabado Ra 0,4 μm puede convertirse en Ra 1,6 μm en segundos.
3. Pasivación inconsistente.
El acero inoxidable se basa en una capa pasiva de óxido de cromo para resistir la corrosión. Si el mecanizado mancha la superficie o deja partículas de hierro incrustadas, la pasivación falla. La pieza puede verse limpia pero corroerse en servicio.
Cómo mecanizamos acero inoxidable: diferentes herramientas, diferentes reglas
No cotizamos trabajos de acero inoxidable a velocidades y avances de acero al carbono. Cada pieza de acero inoxidable recibe un plan de proceso exclusivo.
Estampación:
Utilizamos insertos afilados de alta inclinación positiva con carburo recubierto de PVD (TiAlN o AlCrN) diseñados específicamente para acero inoxidable. Para 17-4 PH y 440C, cambiamos a CBN para las pasadas finales. Los bordes afilados cortan limpiamente en lugar de frotar; este es el factor más importante para prevenir el endurecimiento por trabajo.
Refrigerante:
Refrigerante a alta presión (70–100 bar) dirigido al filo. Esto rompe virutas, controla el calor y suprime el endurecimiento por trabajo. Para 304 y 316, utilizamos torneado enfriado con nitrógeno en las pasadas de acabado.
Parámetros:
Baja velocidad superficial, alta velocidad de avance. Cortamos lo suficientemente rápido como para mantenernos por encima del umbral de endurecimiento por trabajo, pero lo suficientemente lento como para evitar el rápido desgaste de la herramienta. Para el 316, la velocidad superficial típica es de 120 a 150 m/min, aproximadamente la mitad de la que usamos en el acero al carbono 1045.
Verificación:
Rugosidad superficial probada con un perfilómetro portátil. Pasivación verificada con prueba de sulfato de cobre o prueba de ferroxilo. Inspección dimensional con CMM en todas las características críticas.
Grados de acero inoxidable que mecanizamos y para qué sirve cada uno
| Calificación | maquinabilidad | Resistencia a la corrosión | Dureza típica | Mejor aplicación |
|---|---|---|---|---|
| 303 | Excelente | Moderado | 160–200 HB | Piezas torneadas, tuercas y accesorios de gran volumen |
| 304 | Moderado | Bien | 150–200 HB | Equipos de alimentación, médicos, generales. |
| 316 | Moderado | Excelente (marino) | 150–200 HB | Marina, química, farmacéutica. |
| 17-4PH | Difícil | Muy bien | 40–45 HRC (H900) | Ejes aeroespaciales de alta resistencia |
| 440C | Difícil | Bien | 58–62 CDH | Rodamientos, válvulas, herramientas de corte. |
Una nota sobre 303 vs. 304:303 contiene azufre para mejorar la maquinabilidad: gira más rápido y produce virutas más cortas. Pero el azufre reduce la resistencia a la corrosión y la soldabilidad. Para piezas médicas o alimentarias, normalmente se requiere 304 o 316. Ayudamos a los clientes a elegir el grado correcto según su aplicación, no solo el que es más fácil de mecanizar.
Un ejemplo real: colector de acero inoxidable 316 para analizador médico
Un fabricante europeo de dispositivos médicos necesitaba un colector de acero inoxidable 316 con un acabado interno Ra de 0,4 μm y una tolerancia de orificio de 0,01 mm. Su proveedor anterior entregó piezas que no pasaron las pruebas de pasivación: las partículas de hierro incrustadas provocaron corrosión en la ruta del fluido del analizador.
Lo que hicimos diferente:
- Se utilizan herramientas dedicadas reservadas solo para acero inoxidable 316, sin contaminación cruzada del acero al carbono.
- Se cambió a torneado enfriado con nitrógeno en la pasada de acabado para evitar manchas.
- Se agregó una prueba de ferroxilo para verificar la pasivación antes del envío.
- Se enviaron 3000 piezas sin fallas de pasivación. El cliente eliminó su inspección entrante para verificar la integridad de la superficie.
Preguntas frecuentes sobre piezas torneadas de acero inoxidable
P1: ¿Cuál es la diferencia entre el acero inoxidable 303 y 304 para piezas torneadas?
R: 303 contiene azufre (0,15–0,35%) para mejorar la maquinabilidad. Gira más rápido, produce virutas más cortas y proporciona un mejor acabado superficial. Pero el azufre reduce la resistencia a la corrosión y dificulta la soldadura. El 304 no tiene azufre: ofrece mejor resistencia a la corrosión y soldabilidad, pero es más difícil de mecanizar. Para piezas torneadas de gran volumen que no están expuestas a entornos hostiles, el 303 es rentable. Para aplicaciones médicas, alimentarias o marinas, elija 304 o 316. Nuote Metals puede asesorarle según su aplicación y entorno.
P2: ¿Cómo se evita el endurecimiento por trabajo al tornear acero inoxidable?
R: El endurecimiento por trabajo ocurre cuando la herramienta frota en lugar de cortar. La prevención requiere: (1) herramientas de inclinación altamente positivas y afiladas; nunca utilice insertos desgastados; (2) velocidades de corte por encima del umbral de endurecimiento por trabajo (normalmente 120–150 m/min para 316); (3) altas velocidades de avance para mantener la herramienta enganchada; (4) refrigerante de alta presión dirigido al filo. En Nuote Metals, programamos trabajos de acero inoxidable con estos parámetros y verificamos la dureza de la superficie después del mecanizado para confirmar que no se haya formado ninguna capa endurecida.
P3: ¿Se puede alcanzar Ra 0,4 μm en piezas torneadas de acero inoxidable?
R: Sí. Se puede lograr Ra 0,4 μm en acero inoxidable con las herramientas y los parámetros adecuados. Para los orificios internos utilizamos barras de mandrinar con inserciones pulidas y torneado enfriado por nitrógeno. Para las superficies exteriores utilizamos insertos Wiper en la pasada de acabado. Verificamos la rugosidad de la superficie con un perfilómetro portátil e incluimos los resultados en el informe de inspección. Para Ra 0,2 μm o mejor, recomendamos lapear o pulir como operación secundaria. Nuote Metals revisa los requisitos de acabado superficial en cada dibujo y confirma el Ra alcanzable antes de cotizar.
Cómo solicitar una cotización para piezas torneadas de acero inoxidable
Envíanos tu dibujo (STEP, IGES, PDF o DWG) con:
- Grado inoxidable (303, 304, 316, 17-4 PH, 440C u otro)
- Requisito de acabado superficial (valor Ra)
- Requisito de prueba de pasivación o corrosión, si corresponde.
- Requisitos de tolerancia para dimensiones críticas.
- Volumen anual y tamaños de lotes.
Nuestro equipo de ingeniería revisa cada consulta en un plazo de 24 horas y devuelve una cotización detallada con comentarios de DFM sobre maquinabilidad, viabilidad de acabado superficial y requisitos de pasivación.
Etiquetas calientes: Piezas torneadas de acero inoxidable
Enviar Consulta
Por favor, siéntase libre de dar su consulta en el siguiente formulario. Le responderemos en 24 horas.
X
Utilizamos cookies para ofrecerle una mejor experiencia de navegación, analizar el tráfico del sitio y personalizar el contenido. Al utilizar este sitio, acepta nuestro uso de cookies.
política de privacidad