Productos
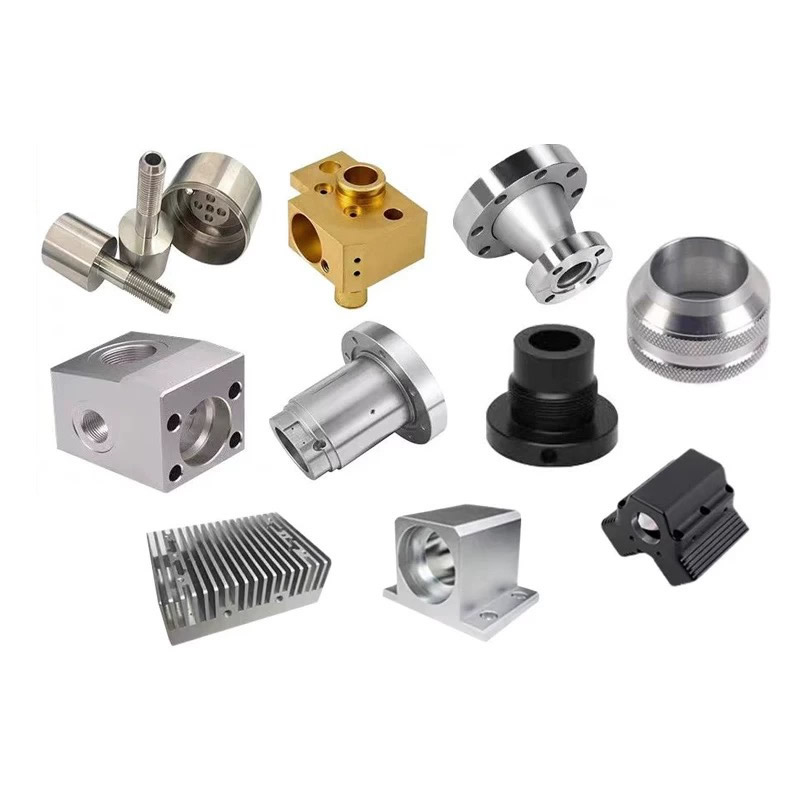
Piezas torneadas y fresadas
No todas las piezas torneadas y fresadas necesitan un centro de fresado-torneado de 5 ejes. Lo que necesita es un plan de configuración que coincida con las relaciones de las funciones: las funciones que deben alinearse van en una configuración; características que no pueden moverse entre máquinas. Nuote Metals produce piezas torneadas y fresadas en China con una planificación de configuración determinada por las relaciones de características del dibujo, no por la lista de capacidades de la máquina. ±0,005 mm en relaciones críticas.
Enviar Consulta
Descripción del Producto
Piezas torneadas y fresadas: la relación de características decide la configuración
Una pieza torneada y fresada a menudo se denomina "torneado de fresado": una máquina, una configuración, listo. Pero no todo lo necesita. Lo que necesita es un plan de instalación que coincida con las relaciones de características en el dibujo. Un orificio transversal que debe alinearse con un orificio dentro de 0,02 mm necesita una configuración; la relación no puede sobrevivir a una nueva sujeción. Un plano de montaje que solo necesita ser paralelo al eje dentro de 0,1 mm se puede fresar en una segunda configuración; la tolerancia es lo suficientemente flexible como para absorber el cambio de referencia.
Las piezas torneadas y fresadas no están definidas por la máquina, sino por las relaciones entre características. El plan de configuración sigue las relaciones: las relaciones estrechas van en una configuración; las relaciones relajadas pueden moverse. Un proveedor que fresa todo en un centro de 5 ejes está sobreprocesando las características sueltas. Un proveedor que mueve todo entre máquinas está perdiendo las estrechas relaciones.
En Nuote Metals, producimos piezas torneadas y fresadas con una planificación de configuración basada en las relaciones de características del dibujo. Este artículo cubre los tres tipos de relaciones, cuándo son aceptables configuraciones separadas y qué verificar antes de aceptar una pieza.
Tres relaciones de funciones que requieren una configuración
La decisión de utilizar una configuración o dos no es una preferencia: está determinada por la tolerancia entre las características.
| Relación de características | Ejemplo | Tolerancia que requiere una configuración | ¿Qué pasa si se divide? |
|---|---|---|---|
| Agujero transversal para perforar | Puerto hidráulico al orificio principal | Posición ≤0,03 mm | Volver a sujetar desplaza el orificio según la tolerancia OD |
| Plano al eje | Montaje plano al eje del eje | Paralelismo ≤0,02 mm | La segunda configuración hace referencia a una superficie diferente. |
| Ranura para perforar | Chavetero al orificio del rodamiento | Simetría ≤0,05 mm | El cambio de accesorio gira la ranura en relación con el orificio. |
Agujero transversal para perforares la relación más común que requiere una configuración. El orificio transversal debe cruzar el orificio en la posición correcta; si la pieza se vuelve a sujetar y el accesorio hace referencia al diámetro exterior, el orificio transversal se desplaza según la tolerancia del diámetro exterior. Una tolerancia de 0,05 mm de diámetro exterior se convierte en un error de posición del orificio transversal de 0,05 mm, fuera del requisito de 0,03 mm.
Plano al ejerequiere una configuración cuando el paralelismo es estrecho. Una superficie plana de montaje que debe ser paralela al eje del eje dentro de 0,02 mm no se puede fresar en una segunda configuración: el segundo accesorio hace referencia a una superficie diferente y el paralelismo se desvía.
Ranura para perforarrequiere una configuración cuando la simetría es estrecha. Un chavetero que debe ser simétrico con respecto al orificio del rodamiento dentro de 0,05 mm no puede sobrevivir a un cambio de accesorio: la ranura gira en relación con el orificio.
Para piezas torneadas y fresadas, la relación (no el número de características) determina el plan de instalación.
Referencia estándar:Las tolerancias de posición y paralelismo siguen ASME Y14.5 e ISO 1101 a menos que se especifique una indicación más estricta.
Cuando son aceptables configuraciones separadas
No todas las funciones necesitan una configuración. Las funciones con relaciones flexibles pueden moverse entre máquinas, y moverlas es más económico que agregar una configuración de 5 ejes.
Características que pueden moverse:
- Orificios de montajecon tolerancia de posición ≥0,1 mm: la tolerancia absorbe el cambio de sujeción.
- Pisoscon paralelismo ≥0,05 mm: el segundo dispositivo es lo suficientemente preciso.
- Puertos roscadoscon una posición ≥0,1 mm: el enganche de la rosca absorbe una desalineación menor.
- Desbarbado y biselado—ninguna relación con el dato en absoluto.
La compensación de costos:Un centro-fresa-torneado de 5 ejes cuesta más por hora que un torno o una fresadora de 3 ejes. Si la mitad de las funciones pueden pasar a una segunda configuración, la pieza es más barata de producir en un torno más una fresadora, no en un centro de torno-fresa. El plan de preparación es tanto una decisión de costos como una decisión de tolerancia.
Un error común:Citando cada pieza torneada y fresada en un centro de 5 ejes porque "es más preciso". Para piezas con relaciones flojas, el centro de 5 ejes agrega costo sin agregar valor; la segunda configuración habría mantenido la tolerancia de todos modos.
Equipo y Capacidad
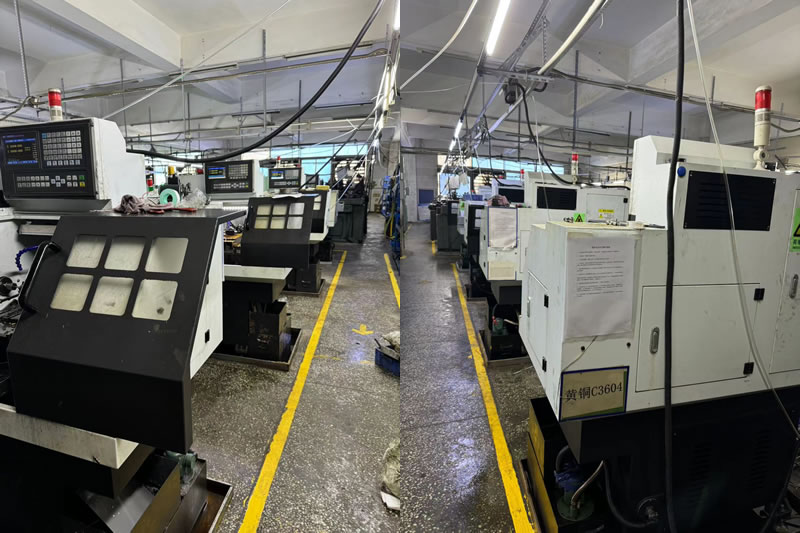
Nuote Metals opera tanto centros de fresado-torneado de 5 ejes como tornos y centros de mecanizado separados, por lo que el plan de instalación sigue la disponibilidad de la pieza, no de la máquina.
- Centros de torno-fresado de 5 ejes(DMG MORI NHX 5000, Mazak Integrex): para piezas con relaciones estrechas entre funciones.
- Tornos CNC con herramientas motorizadas(Haas ST-20Y): para piezas torneadas con orificios transversales y caras planas simples.
- Centros de mecanizado de 3 y 4 ejes—Para fresado secundario en características sueltas.
- CMM con sonda de escaneo(Zeiss Contura 10/7/6): fijado en el punto de referencia de mecanizado.
Proceso de dar un título:ISO 9001:2015 (certificado disponible bajo petición). Capacidad anual: 2,5 millones de piezas torneadas y fresadas en programas hidráulicos, médicos y automotrices.
Limitación:El plan de configuración basado en relaciones supone que se puede acceder a las funciones específicas con un solo clic. Para piezas con relaciones estrechas en ambos extremos, que requieren dos configuraciones de todos modos, revisamos la transferencia de datos y podemos recomendar una geometría diferente o un calibre funcional.
Un ejemplo real: dos relaciones, dos configuraciones, un 20 % de ahorro en costes
Un fabricante alemán de sensores para automóviles necesitaba una carcasa de aluminio 6061 con un orificio torneado, una cara de montaje fresada con un paralelismo de 0,02 mm con respecto al eje del orificio y cuatro orificios de montaje a ±0,15 mm.
Lo que recomendamos:
- Una configuración para el orificio y la cara de montaje—Centro de fresado-torneado de 5 ejes, el paralelismo se mantiene en 0,015 mm.
- Segunda configuración para los cuatro orificios de montaje—Fresa de 3 ejes, el cambio de sujeción absorbido por la tolerancia de ±0,15 mm.
- El proveedor anterior cotizó la pieza completa en un centro de 5 ejes.20% más caroque el plan dividido.
Una lección que aprendimos:Al principio de nuestro programa de planificación de configuración, dividimos una pieza con un requisito de simetría entre ranura y orificio de 0,04 mm en dos configuraciones. La rotación de sujeción desplazó la ranura 0,06 mm: se desechó el 3 % del lote. Desde entonces, la simetría entre ranura y orificio inferior a 0,05 mm siempre se mecaniza en una sola configuración.
Limitación:El plan dividido está validado para esta geometría: la relación estrecha está en la cara del orificio y los orificios sueltos están en la brida. Si hubiera una relación estrecha en el extremo de la brida, la división no funcionaría.
Se enviaron 2000 piezas sin fallas de ensamblaje. Esto es lo que deben ofrecer las piezas torneadas y fresadas: no la máquina más capaz, sino el plan de configuración que coincida con las relaciones: características ajustadas en una configuración, características sueltas donde pertenecen.
Preguntas frecuentes
P1: ¿Cómo sé qué funciones necesitan una configuración en una pieza torneada y fresada?
R: Haga coincidir la relación de la característica con la tolerancia. Un orificio transversal para perforar en una posición ≤0,03 mm necesita una configuración. Un plano respecto al eje con un paralelismo ≤0,02 mm necesita una configuración. Una ranura para perforar con una simetría ≤0,05 mm necesita una configuración. Las características con tolerancias ≥0,1 mm generalmente pueden pasar a una segunda configuración: se absorbe el cambio de sujeción. Para piezas torneadas y fresadas, la relación (no el número de características) determina el plan de instalación.
P2: ¿Es siempre mejor un centro de fresado-torneado de 5 ejes para estas piezas?
R: No, es mejor para piezas con relaciones estrechas entre funciones. Para piezas con relaciones flojas, el centro de 5 ejes agrega costo sin agregar valor; la segunda configuración mantiene la tolerancia. La máquina se selecciona para la relación, no para la lista de capacidades. Una pieza con un orificio transversal apretado y diez orificios sueltos puede ser más barata en un torno más una fresadora, no en un centro de torneado y fresado.
P3: ¿Qué sucede si una característica estricta se divide entre dos configuraciones?
R: El cambio de sujeción aumenta la posición de la característica. Una tolerancia de 0,05 mm de diámetro exterior se convierte en un error de posición del orificio transversal de 0,05 mm, fuera del requisito de 0,03 mm. Si la tolerancia es lo suficientemente estricta, la configuración dividida no puede mantenerla; la característica debe mecanizarse en una configuración o el dato debe transferirse con un calibre funcional.
P4: ¿El plan de instalación dividido agrega costos por accesorios o inspección?
R: El plan dividido agrega un segundo accesorio y un segundo paso de inspección, pero le ahorra tiempo a la máquina de 5 ejes. Para piezas con características sueltas, el costo total es menor con el plan dividido. Proporcionamos un desglose de costos que muestra el costo de instalación e inspección en comparación con el tiempo de la máquina de 5 ejes, para que pueda ver qué plan es más económico para su pieza.
Enviar Consulta
Por favor, siéntase libre de dar su consulta en el siguiente formulario. Le responderemos en 24 horas.
X
Utilizamos cookies para ofrecerle una mejor experiencia de navegación, analizar el tráfico del sitio y personalizar el contenido. Al utilizar este sitio, acepta nuestro uso de cookies.
política de privacidad