Productos
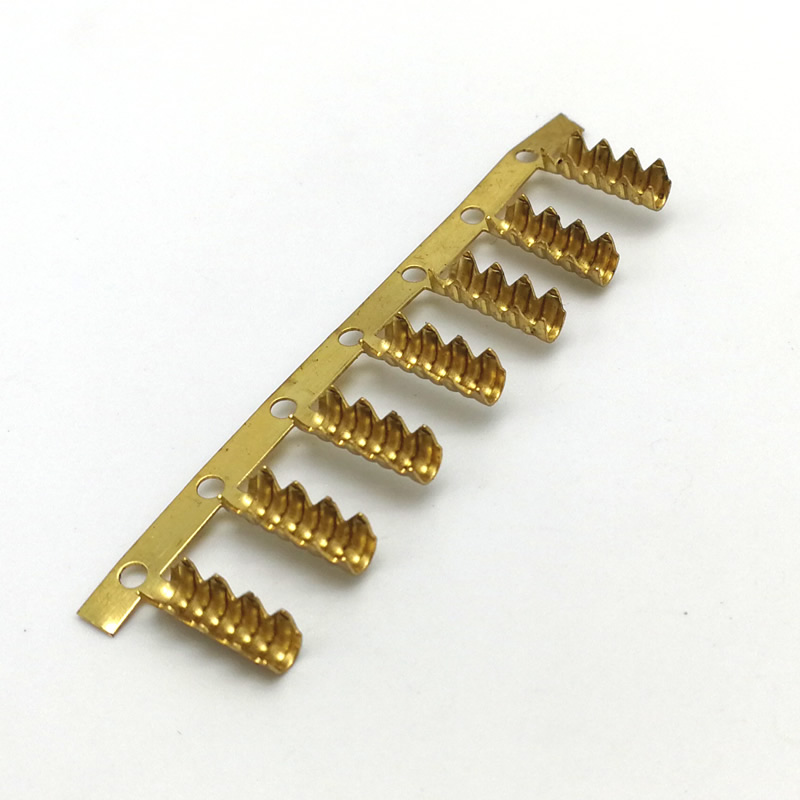
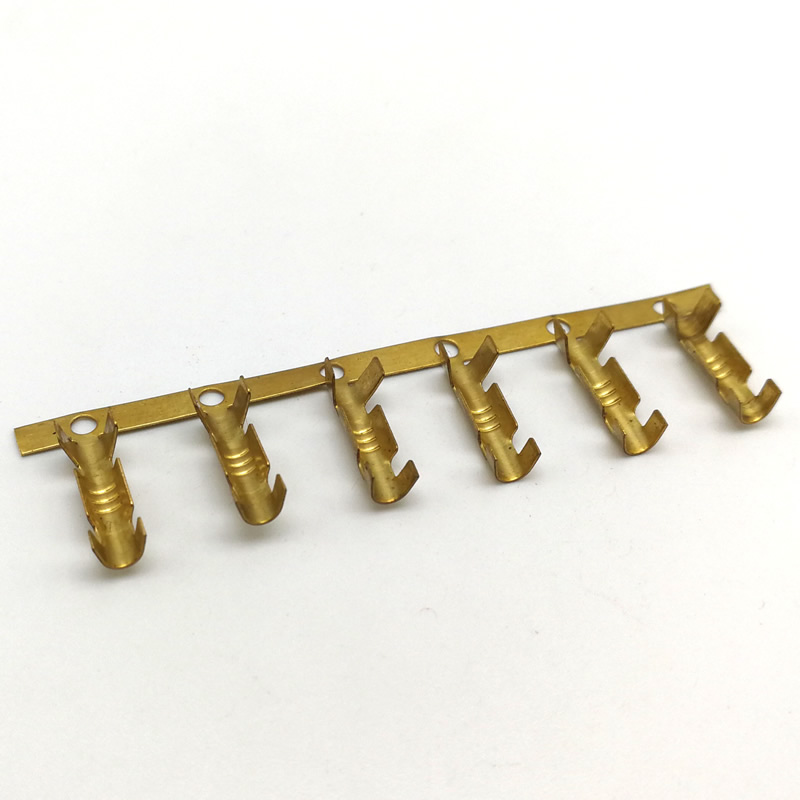
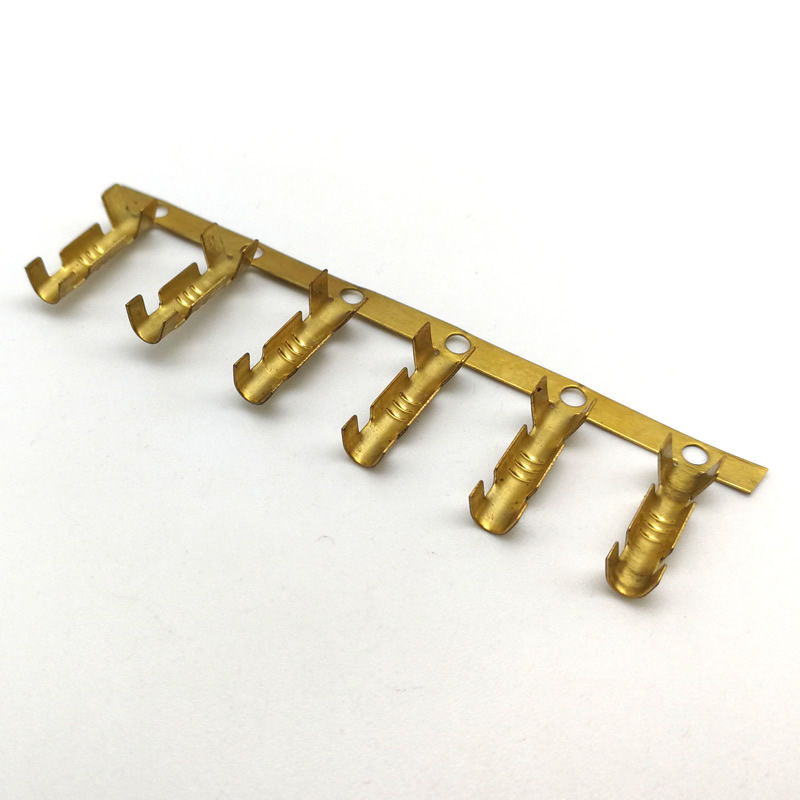
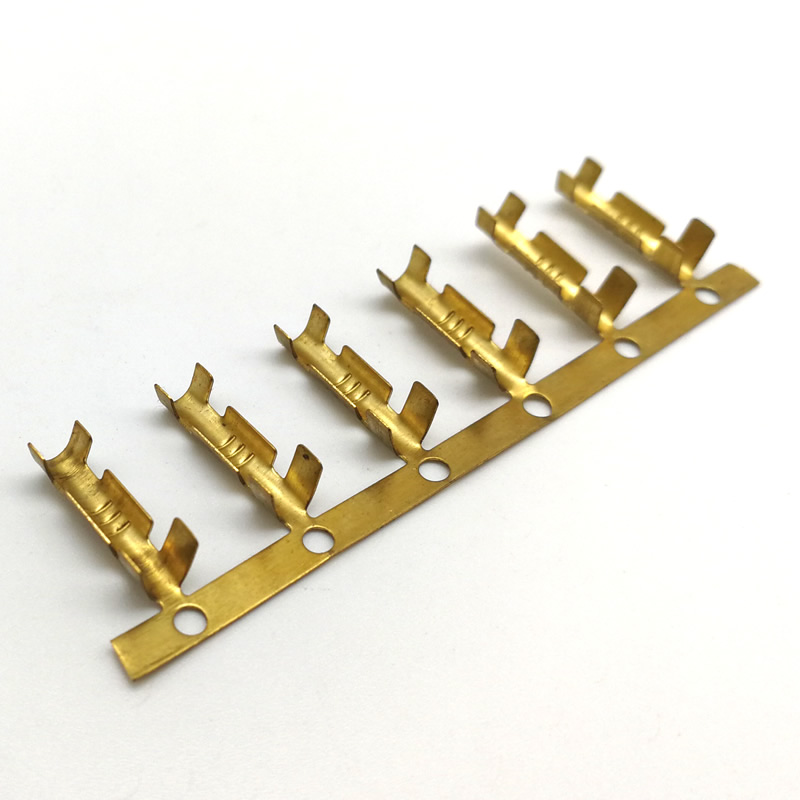
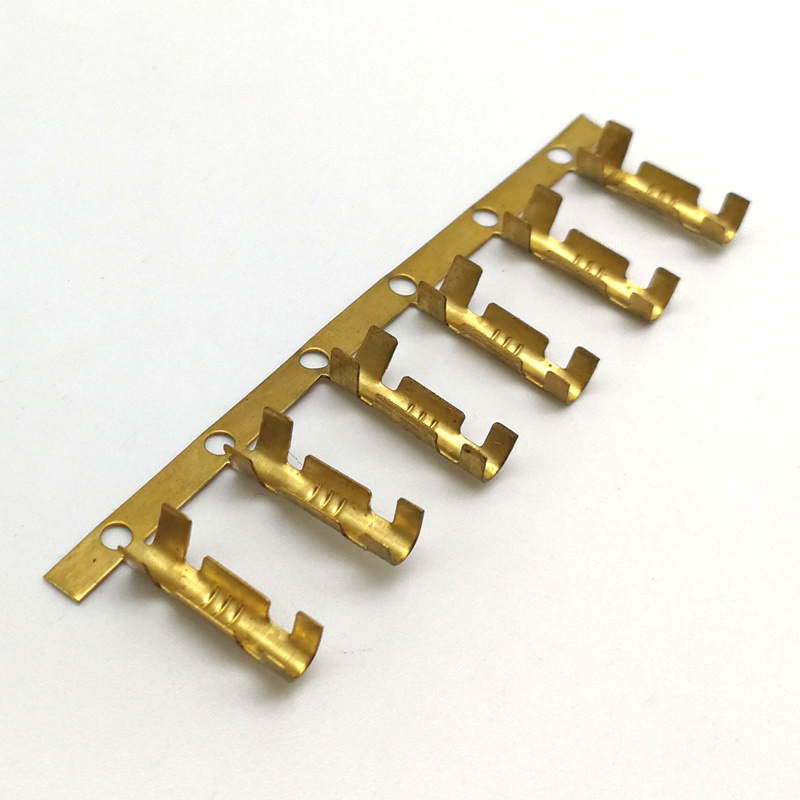
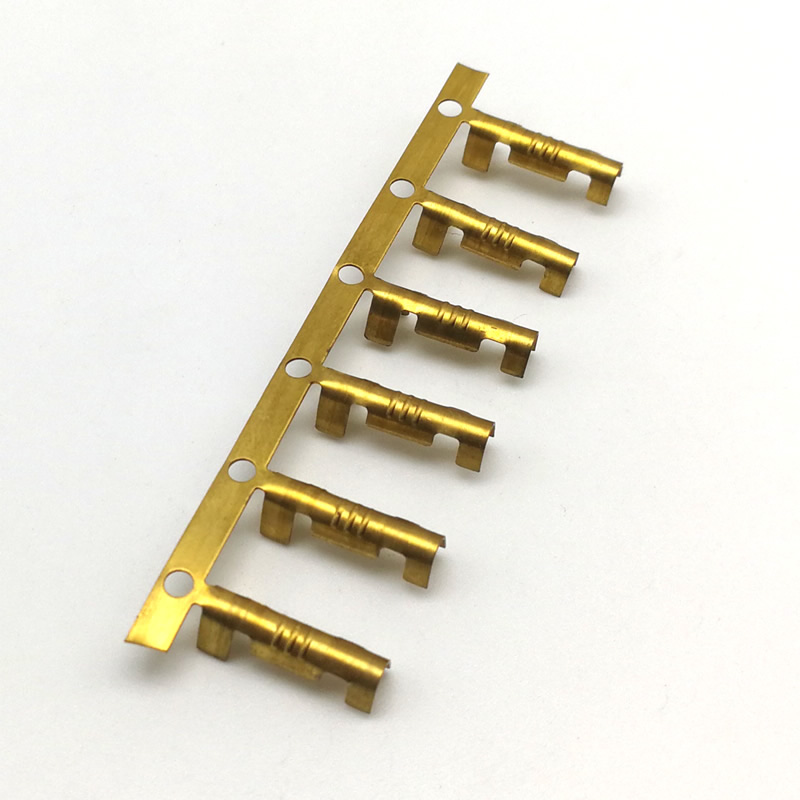
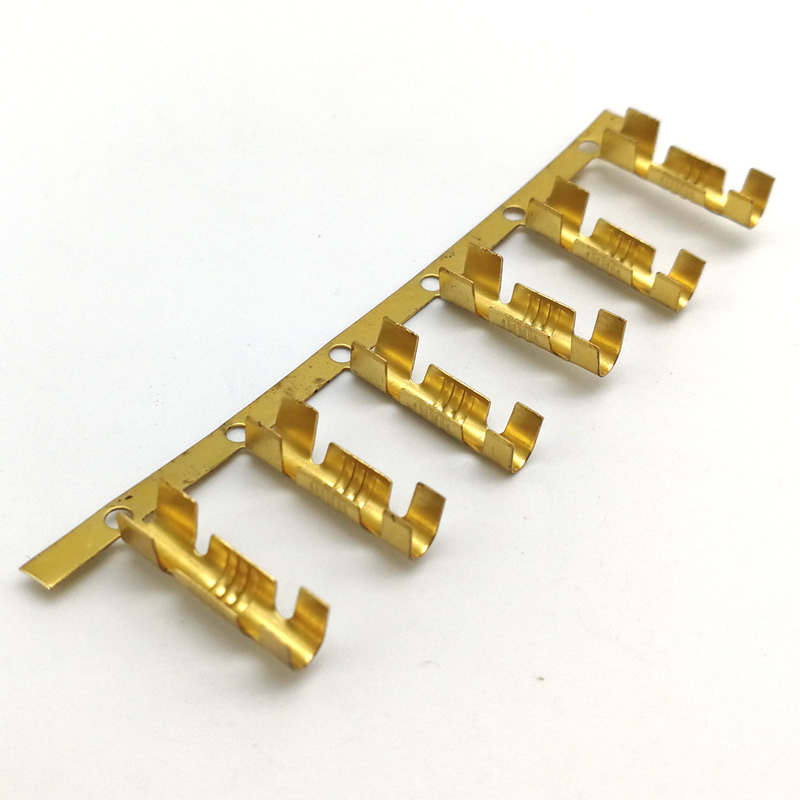
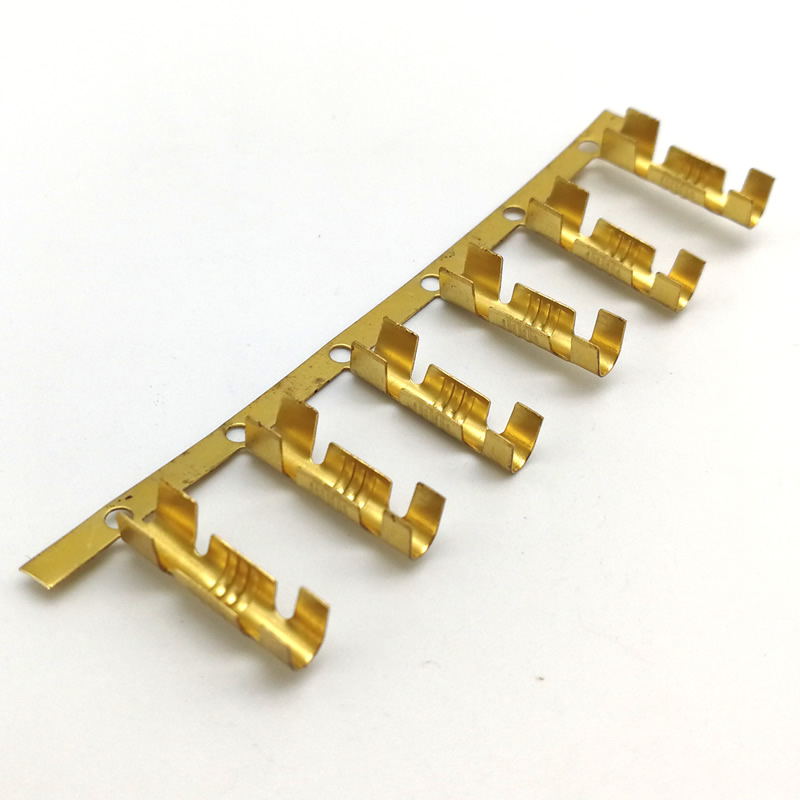
Terminal de latón engarzado
Un terminal de engarzado de latón no se juzga por su forma, sino por la conexión que realiza después del engarzado. La altura y el ancho del engarzado y la fuerza de tracción determinan si el terminal retiene el cable durante 20 años o falla en el primer ciclo de vibración. Nuote Metals produce terminales de latón engarzados en China con altura de engarzado y fuerza de tracción verificadas según IEC 60352-2: en el terminal, en el cable y en el engarzado terminado. Latón C26000 y C26800.
Enviar Consulta
Descripción del Producto
Los terminales de latón engarzados son la conexión entre el cable y el dispositivo, en arneses de automóviles, cableado de electrodomésticos y paneles de control industriales. Se juzgan por el engarzado, no por el estampado. Un terminal que mide correctamente pero engarza mal es un fallo de campo a punto de ocurrir.
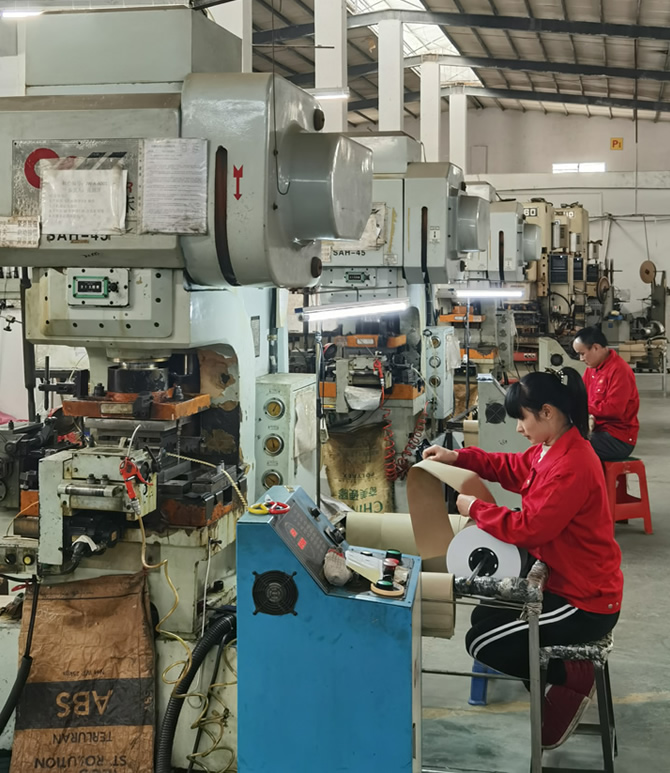
En Nuote Metals, producimos terminales de engarzado con los parámetros de engarzado verificados, no solo las dimensiones estampadas. Este artículo cubre los tres parámetros de engarzado, la selección del grado de latón, el enchapado que afecta la capacidad de engarzado y qué verificar antes de aceptar el envío de un terminal engarzado.
Los tres parámetros de engarce que determinan la conexión
Un engarce es una deformación controlada: el cilindro del terminal se comprime alrededor de los hilos del cable y el metal fluye hacia los espacios entre los hilos. La calidad del engarce depende de tres parámetros.
| Parámetro | Qué controla | Especificación típica | Método de medición |
|---|---|---|---|
| Altura de engarce | Relación de compresión del cañón. | ±0,05 mm de nominal | Medidor de altura de engarzado, comparador óptico |
| Ancho de engarce | Área de contacto entre el cañón y el alambre. | ±0,1 mm de nominal | Medidor de ancho de engarce |
| fuerza de tracción | Resistencia mecánica de la conexión. | Según IEC 60352-2, basado en el calibre del cable | probador de tracción |
Altura de engarcees el parámetro más crítico. Demasiado alto: el cañón no está lo suficientemente comprimido, los hilos están sueltos y la fuerza de tracción falla. Demasiado bajo: el cilindro está demasiado comprimido, los hilos se dañan y la resistencia aumenta. La altura nominal de engarce se establece según el calibre del cable y el grosor del cilindro del terminal, y debe mantenerse en ±0,05 mm.
Ancho de engarceh determina el área de contacto. Demasiado estrecho: el área de contacto es pequeña y la resistencia aumenta. Demasiado ancho: el cañón podría romperse en la curva. El ancho lo establece la herramienta de engarzado, no solo el terminal.
La fuerza de tracción es el resultado—Es la prueba que confirma que la altura y el ancho del engarce son correctos. El requisito de fuerza de tracción depende del calibre del cable: para un cable de 0,5 mm², el mínimo suele ser de 60 a 80 N; para un cable de 2,5 mm², 200–250 N. La prueba es destructiva: se realiza en una muestra de cada lote, no en cada terminal.
Para terminales de latón engarzados, la altura y el ancho del engarzado son los parámetros del proceso; la fuerza de tracción es la prueba. Un proveedor que envía terminales sin un informe de fuerza de tracción no verifica la conexión, sino el estampado.
Selección del grado de latón: por qué el C26000 no siempre es la respuesta
Los terminales de engarce están estampados en latón, pero el grado del latón determina cómo se engarza el terminal, cómo resiste la relajación de la tensión y cómo se desempeña en el campo.
| Calificación | Cobre/Zinc | Prensabilidad | Resistencia a la relajación del estrés | Aplicación típica |
|---|---|---|---|---|
| C26000 | 70/30 | Excelente: suave, se forma fácilmente | Moderado | Cableado general, consumo. |
| C26800 | 65/35 | Bueno, un poco más duro | Moderado | Automotriz, electrodomésticos |
| C22000 | 90/10 | Justo: más duro, más elástico | Bien | Alta fiabilidad, industrial. |
C26000(cartucho de latón) es el estándar para terminales engarzados: 70% cobre, 30% zinc. Es lo suficientemente suave como para engarzarse sin agrietarse y se endurece durante el engarzado: la conexión engarzada es más fuerte que el terminal recocido. Pero la tensión del C26000 se relaja a temperaturas elevadas: la fuerza de contacto disminuye con el tiempo en aplicaciones de alta temperatura.
C26800(latón amarillo) es un poco más duro: cobre-zinc 65/35. Se engarza bien pero requiere una fuerza de engarce ligeramente mayor. Se utiliza en terminales de automoción y electrodomésticos donde la temperatura es moderada.
C22000(bronce comercial) es 90/10 cobre-zinc, más duro y elástico que el C26000. Resiste mejor la relajación de la tensión, pero es más difícil de engarzar: el cilindro puede agrietarse si la altura del engarce es demasiado baja. Se utiliza en terminales industriales de alta confiabilidad donde la conexión debe mantenerse durante décadas.
La compensación:Un latón más blando (C26000) se engarza fácilmente pero se relaja con la temperatura. Un latón más duro (C22000) resiste la relajación pero se agrieta si se prensa demasiado. El grado se selecciona para la aplicación, no sólo para el estampado.
Referencia estándar:La calidad del engarzado se verifica según IEC 60352-2 (conexiones sin soldadura – conexiones engarzadas). Los requisitos de fuerza de tracción siguen UL 486A para conectores de cables y EIA-364-38 para pruebas de tracción.
Enchapado: cómo el espesor del estaño afecta la capacidad de engarzado
El revestimiento de un terminal de engarce no es cosmético: determina la resistencia de contacto, la resistencia a la corrosión y la capacidad de engarzado. Un estañado demasiado fino se desgasta durante el engarce; demasiado grueso y el revestimiento se agrieta en la curvatura.
El estañado es el estándar para terminales de latón engarzados: 5 a 10 μm de espesor. Es soldable, resistente a la corrosión y se engarza bien. Pero el espesor debe controlarse: una capa de estaño de 15 μm es más frágil que una capa de 5 μm y se agrieta en la curvatura.
Cómo lo controlamos:
- Espesor del revestimiento mediante XRF: verificado en cada lote, 5 a 10 μm.
- Prueba de engarzado antes de la producción: se engarza y se corta un terminal de muestra para confirmar que el revestimiento no se agrieta en la curvatura.
- Recubrimiento de carrete a carrete: espesor uniforme, sin daños por manipulación.
Para terminales de latón engarzados, el enchapado es parte del proceso de engarzado, no un paso de posprocesamiento. Un terminal con un revestimiento agrietado en el engarce es un sitio de corrosión: el metal base queda expuesto y la conexión falla.
Un ejemplo real: fallo por fuerza de tracción a una altura de engarce de 0,1 mm
Un proveedor alemán de automoción de nivel 1 necesitaba un terminal de latón engarzado para un cable de 0,75 mm²; fuerza de tracción mínima de 120 N según IEC 60352-2. Su proveedor anterior estampó el terminal correctamente pero no controló la altura del engarzado: el engarzado era 0,1 mm demasiado alto y el 8% de los engarzados no pasaron la prueba de fuerza de tracción.
Lo que hicimos diferente:
- Midió la altura de engarzado en el terminal: el grosor del cilindro fue de 0,25 mm y la altura de engarzado nominal fue de 1,15 mm. El proveedor anterior engarzaba a 1,25 mm; el cañón no estaba lo suficientemente comprimido.
- Se ajustó la herramienta de engarce: la altura de engarce se estableció en 1,15 mm ±0,05 mm.
- Verificó la fuerza de tracción en una muestra de cada lote: mínimo 120 N. El primer lote pasó a una media de 135N.
- Latón C26800 usado: ligeramente más duro que el C26000, mejor resistencia a la relajación del estrés para la temperatura debajo del capó.
- Se enviaron 2 millones de terminales sin fallas por fuerza de tracción. El cliente eliminó la inspección entrante para determinar la fuerza de tracción.
Esto es lo que deben ofrecer los terminales de latón engarzados: no sólo un terminal que coincida con su dibujo, sino un terminal que sostenga el cable, porque la altura del engarzado y la fuerza de tracción se midieron, no se supusieron.
Preguntas frecuentes
P1: ¿Cuál es el parámetro más importante para un terminal de latón engarzado?
R: La altura de engarce: determina la compresión del cilindro alrededor de los hilos del alambre. Demasiado alto y los hilos quedan sueltos: la fuerza de tracción falla. Demasiado bajo y los hilos se dañan: la resistencia aumenta. La altura de engarzado se debe mantener en ±0,05 mm y la fuerza de tracción se debe verificar en una muestra de cada lote según IEC 60352-2. Para terminales de latón engarzados, la altura del engarzado es el parámetro del proceso; la fuerza de tracción es la prueba.
P2: ¿Por qué es importante el grado de latón para los terminales de engarce?
R: El grado del latón determina la capacidad de engarzado y la resistencia a la relajación de tensiones. C26000 es más suave: se riza fácilmente pero se relaja a temperaturas elevadas. C22000 es más duro: resiste la relajación pero se agrieta si se prensa demasiado. C26800 es el equilibrio: lo suficientemente duro para las temperaturas de los automóviles, lo suficientemente suave como para engarzarse sin agrietarse. Para los terminales de engarzado, el grado se selecciona según la temperatura de aplicación y la fuerza de engarzado, no solo por el estampado.
P3: ¿Puede proporcionar informes de prueba de fuerza de tracción con el envío?
R: Sí. Cada lote se envía con un informe de fuerza de tracción: los resultados de la prueba de una muestra de terminales engarzados, las medidas de altura y ancho del engarce y el calibre del cable utilizado para la prueba. El informe es según IEC 60352-2 y UL 486A. Para terminales de latón en aplicaciones automotrices o de electrodomésticos, el informe de fuerza de tracción es parte del paquete PPAP, no un documento opcional.
P4: ¿Cómo se controla el espesor del revestimiento en los terminales engarzados?
R: Verificamos el espesor del revestimiento mediante XRF en cada lote: estaño de 5 a 10 μm. Antes de la producción, engarzamos un terminal de muestra y lo cortamos transversalmente para confirmar que el revestimiento no se agrieta en el doblez del engarzado. Un revestimiento demasiado grueso se agrieta; demasiado delgado, se desgasta. Para terminales de latón engarzados, el enchapado es parte del proceso de engarzado, no un acabado cosmético. También ofrecemos revestimiento de carrete a carrete para un espesor uniforme y sin daños por manipulación.
Enviar Consulta
Por favor, siéntase libre de dar su consulta en el siguiente formulario. Le responderemos en 24 horas.


X
Utilizamos cookies para ofrecerle una mejor experiencia de navegación, analizar el tráfico del sitio y personalizar el contenido. Al utilizar este sitio, acepta nuestro uso de cookies.
política de privacidad