Productos
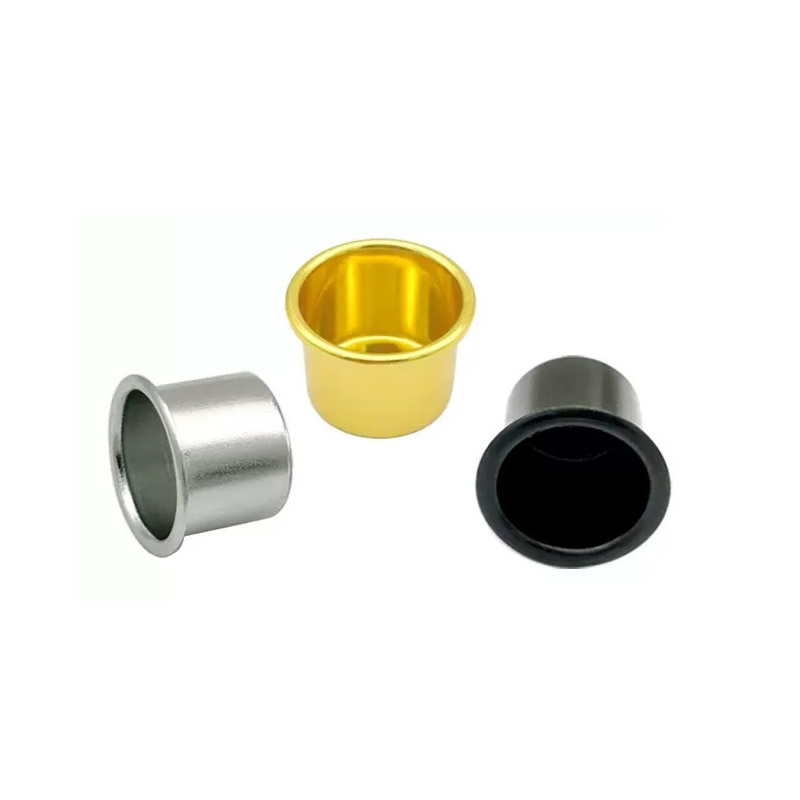
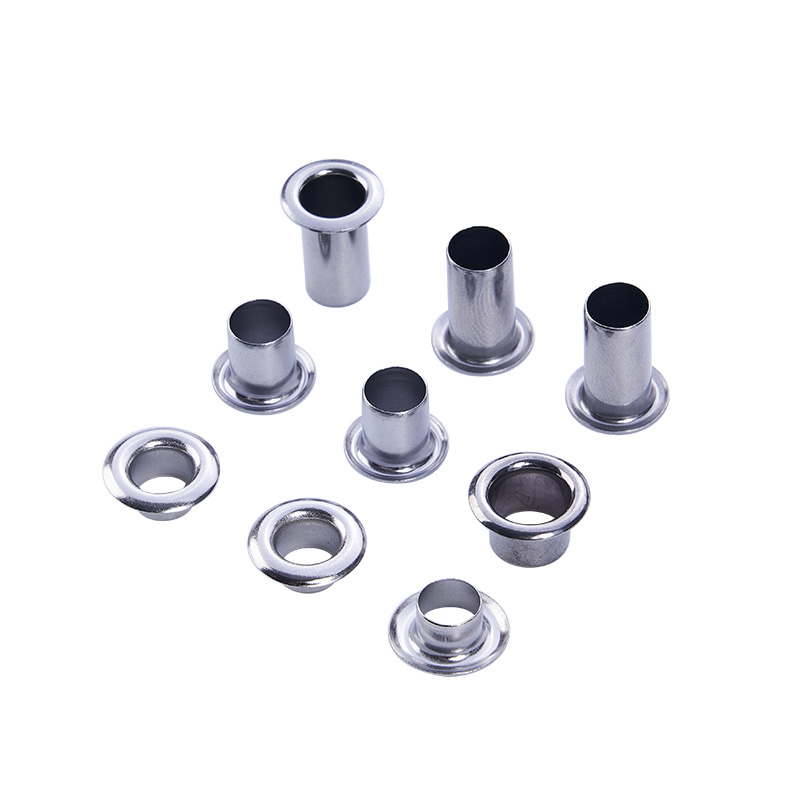

Estampado de metal embutido profundo
Una pieza embutida profundamente falla de dos maneras: la brida se arruga o la pared lateral se rasga. Ambos están controlados por las mismas tres variables: fuerza del portapiezas, radio del troquel y lubricación. Nuote Metals produce estampados metálicos embutidos profundos en China con estas variables adaptadas a cada material y etapa de embutición. Copas, carcasas y carcasas de 0,1 mm a 6,0 mm de espesor. PPAP documentado.
Enviar Consulta
Descripción del Producto
Una pieza muy embutida falla de dos maneras. La brida se arruga: el material se pandea porque el soporte en bruto no lo mantiene plano. O la pared lateral se rompe: el material se estira más allá de su límite de formación porque la fuerza del punzón es demasiado alta y el radio del troquel es demasiado agudo. Arrugarse y desgarrarse son fracasos opuestos: uno proviene de muy poca moderación, el otro de demasiada fuerza.
El estampado de metal embutido profundo es el proceso de equilibrar esos dos fallos: mantener la brida lo suficientemente plana para evitar que se arrugue y, al mismo tiempo, permitir que el material fluya hacia el troquel sin romper la pared lateral. El equilibrio está controlado por tres variables: fuerza del portapiezas, radio del troquel y lubricación. Cuando los tres coinciden con el material y la etapa de dibujo, la pieza se dibuja limpiamente. Cuando uno falla, la pieza falla y el modo de falla le indica qué variable cambiar.
En Nuote Metals, producimos piezas metálicas embutidas profundas con fuerza de sujeción, radio de matriz y lubricación adaptados a cada material y etapa de embutición. Este artículo cubre los dos modos de falla, las tres variables y qué verificar antes de aceptar una pieza embutida.

Arrugas versus desgarros: cómo leer el fracaso
El modo de falla le indica qué variable está incorrecta. Una brida arrugada y una pared lateral rota no son el mismo problema, y la solución no es la misma.
| Modo de falla | donde aparece | Causa principal | Qué ajustar |
|---|---|---|---|
| Arrugas en la brida | Borde exterior, entre el portapiezas y la matriz. | Fuerza del portapiezas demasiado baja o demasiado alta | Ajuste la fuerza del portapiezas para que coincida con el escenario. |
| Desgarro de la pared lateral | Nariz perforadora, esquina inferior | Radio de matriz demasiado agudo, fricción demasiado alta | Aumente el radio del troquel, mejore la lubricación |
| adelgazamiento de la pared | Nariz de perforación, pared lateral | Relación de dibujo demasiado agresiva para el material. | Reducir la tasa de dibujo por etapa |
| Cáscara de naranja | Superficie de la pared lateral | Estructura de grano grueso, recocido insuficiente. | Verificar el tamaño del grano del material y recocerlo antes del estirado. |
Las arrugas en la brida se producen cuando el portapiezas no controla la brida. Muy poca fuerza: el material se dobla. Demasiada fuerza: el material no puede fluir y la pared lateral se rompe en el siguiente sorteo. La fuerza debe adaptarse al escenario.
El desgarro de la pared lateral ocurre en la punta del punzón, el punto de mayor tensión. Las causas son un radio de matriz agudo, una alta fricción o una relación de estiramiento agresiva. La solución no es aplicar más fuerza al portador, lo que empeora el desgarro.
El adelgazamiento de la pared es un precursor del desgarro: la pared se adelgaza antes de romperse. Si el espesor de la pared en la punta del punzón cae por debajo del 80% del espesor de la pieza en bruto, la pieza corre riesgo en la siguiente etapa de embutición.
Para estas piezas, el modo de falla es el diagnóstico: le indica qué variable cambiar. Un proveedor que aumenta la fuerza del portapiezas para reparar un desgarro empeorará el desgarro. Un proveedor que reduce la fuerza para arreglar una arruga empeorará la arruga.
Variable 1 – Fuerza del soporte en blanco: el control de arrugas
El soporte de la pieza en bruto mantiene la brida plana mientras el punzón empuja el material hacia el interior del troquel. La fuerza debe ser lo suficientemente alta para evitar que se arrugue, pero lo suficientemente baja como para permitir que el material fluya hacia adentro sin rasgarse.
Cómo cambia la fuerza del portapiezas con el material y la etapa:
- Primer sorteo (fuerza más alta): la brida es más grande y más propensa a arrugarse.
- Segundo sorteo – menor fuerza – la brida es más pequeña y el material ya está endurecido.
- Acero inoxidable: mayor fuerza que el acero al carbono; el acero inoxidable se endurece más rápido y resiste el flujo.
- Aluminio: menor fuerza que el acero: el aluminio fluye más fácilmente y se arruga menos.
Cómo lo controlamos:
- Cojín hidráulico portapiezas con control de presión, no un resorte mecánico.
- Forzar configuración por etapa de sorteo: ni una sola configuración para toda la secuencia.
- Monitoreo de la fuerza interna: una celda de carga detecta un cambio en la fuerza y le indica a la prensa que se ajuste.
En esta operación, la fuerza del portapiezas no es un número único: es un perfil que cambia con la etapa de estirado y el material.
Variable 2 – Radio del troquel: el control de desgarro
El radio del dado es la curvatura por la que fluye el material cuando ingresa al dado. Un radio agudo concentra la tensión: el material se estira más en el radio y la pared lateral se rasga en la punta del punzón. Un radio mayor distribuye la tensión.
Radio mínimo del troquel por material:
- Acero al carbono – ≥6× espesor del material
- Acero inoxidable – ≥8× espesor del material
- Aluminio – ≥4× espesor del material
- Cobre – ≥5× espesor del material
Cómo lo controlamos:
- Radio de matriz especificado por material y espesor; no es un valor estándar para todas las piezas.
- Insertos de troquel reemplazables: el radio se puede aumentar sin reconstruir todo el troquel si la primera prueba se rompe.
- Radio pulido a Ra 0,2 μm: un radio rugoso aumenta la fricción y el riesgo de desgarro.
Para el embutición profunda, el radio del troquel no es un detalle: es la diferencia entre una parte que se dibuja y una parte que se rasga.
Variable 3 – Lubricación: El Control de Fricción
La fricción entre la pieza en bruto y el troquel controla la facilidad con la que fluye el material. Demasiada fricción: el material se resiste al flujo, la fuerza del punzón aumenta y la pared lateral se rompe. Muy poca fricción: el material fluye con demasiada facilidad y el portapiezas no puede controlar la brida.
Lubricante por material:
- Acero al carbono: lubricante de trefilado estándar a base de agua o aceite.
- Acero inoxidable: lubricante de película de alta resistencia; agallas de acero inoxidable si la película se rompe.
- Aluminio: lubricante a base de agua; el aceite puede manchar la superficie antes de anodizarla.
- Cobre: lubricante de alta viscosidad; el cobre se desgasta fácilmente y requiere una película que permanezca en el espacio en blanco.
Cómo lo controlamos:
- Lubricante adaptado al material: no hay un único lubricante para todos los metales.
- Grosor de la película controlado: una película consistente, no una inundación.
- Limpieza antes del recocido: el lubricante residual puede carbonizarse en el horno y afectar la siguiente extracción.
Un ejemplo real: carcasa embutida de acero inoxidable 304 con brida arrugada
Un fabricante de bombas alemán necesitaba una carcasa de acero inoxidable 304 con un espesor de pared de 1,5 mm, una profundidad de extracción de 45 mm y una brida sin arrugas. Su proveedor anterior dibujó la carcasa en dos etapas: la brida se arrugó en el primer dibujo y el proveedor aumentó la fuerza del portapiezas para arreglarla. La arruga desapareció, pero la pared lateral desgarró la punta del ponche en el segundo sorteo.
Lo que hicimos diferente:
- Se redujo la fuerza del portapiezas en el primer sorteo: la arruga fue causada por demasiada fuerza, no por muy poca. La fuerza estaba comprimiendo la brida y restringiendo el flujo.
- Aumentó el radio del troquel de 6 × a 9 × el espesor del material; el radio más agudo concentraba la tensión en la punta del punzón.
- Se cambió a un lubricante de película de alta resistencia para acero inoxidable: el lubricante estándar se descompuso bajo la presión de extracción.
- Se agregó un recocido intermedio entre sorteos: se restauró la ductilidad antes del segundo sorteo.
- Se enviaron 180.000 piezas sin arrugas ni desgarros. El cliente ajustó la inspección entrante a una muestra de 5 piezas por lote; nuestros datos de planitud y MMC se aceptaron como registro de calidad.
Esto es lo que debería ofrecer el estampado de metal embutido profundo:no solo una taza que mide correctamente, sino una pieza cuyo reborde es plano y cuya pared lateral está intacta, porque las tres variables se combinaron con el material y la etapa de estirado, no se ajustaron mediante prueba y error.
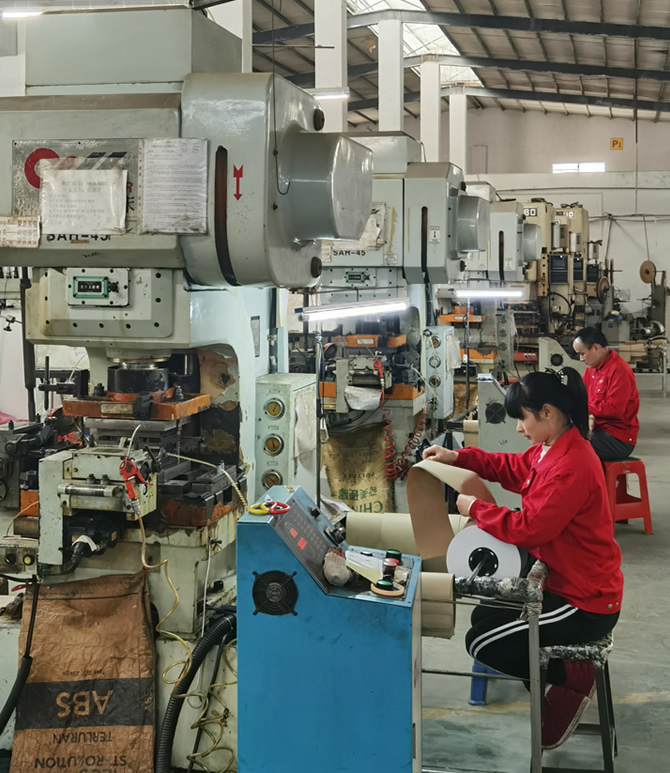
Referencia estándar:Las relaciones de estiramiento y los radios de matriz siguen DIN 8584 (estándar de proceso de embutición profunda) e ISO 2768-mK a menos que se especifique una indicación más estricta. Equipos de prensa: Servoprensas Aida y Schuler de 100 a 600 toneladas.
Preguntas frecuentes
P1: ¿Por qué la brida se arruga en el estampado de metal embutido profundo?
R: Las arrugas en la brida ocurren cuando la fuerza del portapiezas no coincide con la etapa de estirado. Muy poca fuerza: el material se dobla. Demasiada fuerza: el material no puede fluir y la pared lateral se rompe en el siguiente sorteo. Si el aumento de la fuerza provoca desgarro, el verdadero problema es el radio del troquel o la lubricación, no el portapiezas. Para el estampado de metal embutido profundo, las arrugas y los desgarros son fallas opuestas: la solución para una puede causar la otra si se diagnostica erróneamente la causa raíz.
P2: ¿Por qué la pared lateral se rasga en la punta del punzón?
R: El desgarro de la pared lateral ocurre en el punto de mayor tensión. Las causas son: radio de matriz demasiado agudo, lubricación insuficiente, relación de estiramiento demasiado agresiva o material insuficientemente recocido. La solución no es aplicar más fuerza al portador, lo que empeora el desgarro. La solución es un radio de matriz más grande, una mejor lubricación, una relación de estiramiento más baja o un recocido adicional. La ubicación del desgarro le indica qué variable está mal: en la punta del punzón, es tensión; en el radio del dado, es fricción.
P3: ¿Qué impulsa el costo de las piezas metálicas embutidas?
R: Tres factores: número de etapas de estirado, ciclos de recocido y complejidad del troquel. Una pieza que requiere tres estirados y dos recocidos cuesta más que una pieza que requiere un estirado: el tiempo de prensa, el tiempo de recocido y el manejo entre etapas agregan costos. El radio del troquel y el cojín del portapiezas añaden costos de herramientas: un cojín hidráulico es más caro que un resorte mecánico. Proporcionamos un desglose de los costos con la cotización, que muestra qué etapa impulsa el precio.
P4: ¿Cuál es la cantidad mínima de pedido para piezas metálicas embutidas?
R: Para un nuevo troquel de embutición profunda, el pedido mínimo suele ser de 30 000 piezas; por debajo de eso, domina el costo de las herramientas. Para prototipos o tiradas de bajo volumen, podemos producir piezas en una sola etapa o mediante hilatura, un mínimo de 1000 piezas. Para piezas que ya están en producción, los pedidos repetidos pueden ser tan bajos como 10.000 piezas. Revisamos el volumen y la relación de estiramiento antes de recomendar el enfoque de herramientas adecuado.
P5: ¿Cuándo la embutición profunda no es el proceso correcto?
R: La embutición profunda no es la opción correcta cuando: (1) la profundidad de embutición es inferior a 0,5 veces el diámetro; un estampado estándar con un hueco formado es más económico; (2) el volumen es inferior a 5.000 piezas: el costo de las herramientas no se puede amortizar y el hilado o el mecanizado pueden ser más económicos; (3) el material es demasiado grueso en relación con el diámetro: la fuerza del punzón excede la capacidad de la prensa y se requiere conformado o mecanizado en caliente. Para el estampado de metal embutido profundo, le informamos cuándo el proceso no es el adecuado, antes de invertir en herramientas.
P6: ¿Pueden proporcionar comentarios sobre DFM antes de realizar un pedido?
R: Sí. Envíenos un plano con el material, espesor, profundidad de dibujo y requisito de brida. Nuestro equipo de ingeniería calcula la relación de estirado, compara el radio del troquel con el material y confirma si la pieza se puede estirar en la cantidad de etapas esperadas, o si necesita más recocidos o una pieza en bruto más grande. Para una profundidad de dibujo superior a 1,5 veces el diámetro, podemos recomendar una tira reactiva o un primer artículo antes de comprometerse con las herramientas de producción.
Enviar Consulta
Por favor, siéntase libre de dar su consulta en el siguiente formulario. Le responderemos en 24 horas.


X
Utilizamos cookies para ofrecerle una mejor experiencia de navegación, analizar el tráfico del sitio y personalizar el contenido. Al utilizar este sitio, acepta nuestro uso de cookies.
política de privacidad