Productos
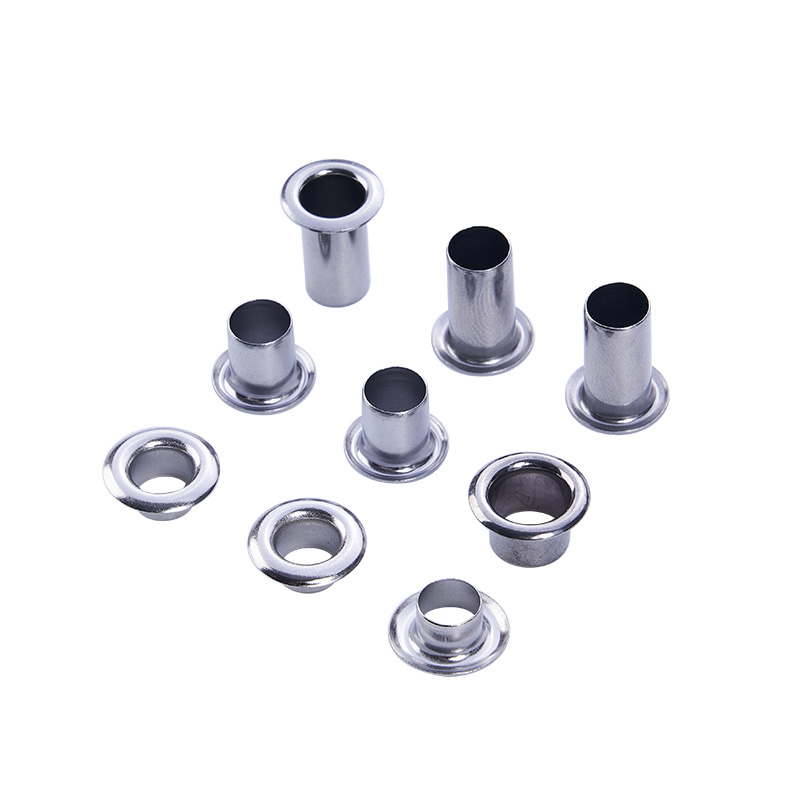
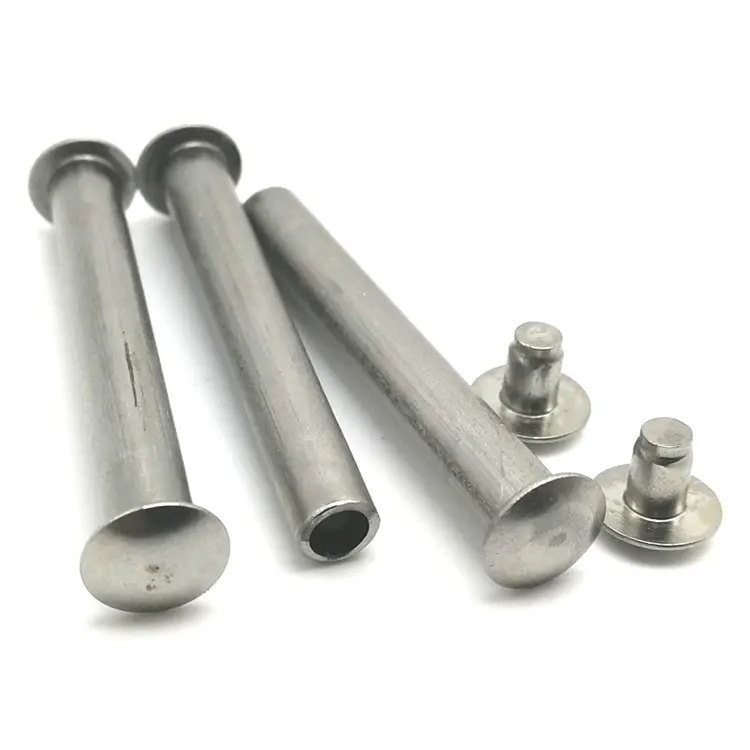

Piezas de aluminio estampado
Nuote Metals es un proveedor con sede en China de piezas de aluminio estampadas para clientes de electrónica, automoción y electrodomésticos. Estampamos aluminio 5052, 6061 y 3003 en espesores de 0,2 mm a 2,0 mm, con matrices pulidas y control de lubricación para evitar el desgaste. Superficies listas para anodizar, control de planitud y documentación PPAP disponibles.
Enviar Consulta
Descripción del Producto
El aluminio es el metal más ligero que se utiliza habitualmente en el estampado. Conduce el calor, resiste la corrosión y acepta el anodizado mejor que cualquier otro metal. Es por eso queestampado de piezas de aluminioaparecen en gabinetes de electrónica, escudos térmicos de automóviles, paneles de electrodomésticos y carcasas de LED, donde el peso, el calor o la apariencia importan.
Pero el aluminio plantea dos problemas que el acero y el latón no plantean. Se irrita: se pega al troquel y rasga la superficie. Y se raya fácil, profundamente y visiblemente después del anodizado. Una pieza de aluminio estampado que mide correctamente pero tiene una marca de rozamiento o un rasguño no pasará la inspección cosmética o, peor aún, no pasará la anodización, porque el defecto se vuelve permanente debajo de la capa de óxido.
En Nuote Metals, estampamos aluminio con control de excoriación y preparación para el anodizado como principales requisitos de calidad. Este artículo cubre los tipos de piezas, las aleaciones, los defectos superficiales importantes y cómo los controlamos antes de que la pieza llegue al anodizador.

Tipos de piezas: para qué se utilizan las piezas de aluminio estampado
| Tipo de pieza | Aleación típica | Rango de espesor | Requisito clave | Industria típica |
|---|---|---|---|---|
| Escudos térmicos | 5052, 3003 | 0,3–2,0 mm | Estabilidad de forma, sin irritación en la superficie visible | Automoción, electrodomésticos |
| Cerramientos y cubiertas | 5052, 6061 | 0,5–1,5 mm | Planitud, superficie lista para anodizar | Electrónica, instrumentación. |
| Soportes y clips | 5052, 6061 | 0,5–2,0 mm | Ángulo de curvatura, posición del agujero | Automoción, electrodomésticos |
| Carcasas y reflectores LED | 1100, 3003 | 0,2–1,0 mm | Acabado superficial, reflectividad. | iluminación, electrónica |
| Escudos EMI | 5052, 3003 | 0,2–0,8 mm | Altura del formulario, conductividad. | Electrónica, telecomunicaciones. |
Escudos térmicosdeben mantener su forma bajo ciclo térmico. El estampado no debe introducir tensiones residuales que provoquen deformaciones cuando la pieza se calienta. 5052 es la aleación estándar: buena conformabilidad y resistencia a la corrosión.
Cerramientos y cubiertasson partes visibles. La superficie debe estar libre de irritaciones, rayones y marcas de troqueles, porque el anodizado no oculta defectos; los amplifica. 5052 y 6061 son comunes; 6061 ofrece mayor resistencia pero es menos moldeable.
Soportes y clips llevar carga. El ángulo de curvatura y la posición del orificio deben ser estables después del retorno elástico. El aluminio retrocede más que el acero; la compensación en el troquel es fundamental.
Carcasas y reflectores LEDrequieren una superficie lisa para la reflectividad. 1100 es el aluminio más puro: mejor reflectividad pero más suave y más propenso a irritarse. Se requieren matrices pulidas y un estricto control de la lubricación.
Escudos EMIcombinan forma y conductividad. La pieza debe asentarse en la PCB sin espacios. La planitud y la altura de la forma son los requisitos críticos.
Aleaciones de aluminio: cómo se comporta cada una en el estampado
| Aleación | Formabilidad | Fortaleza | Riesgo irritante | Respuesta de anodizado | Mejor aplicación |
|---|---|---|---|---|---|
| 1100 | Excelente | Bajo | Alto – más suave | Excelente: acabado puro y brillante | Reflectores decorativos. |
| 3003 | Bien | Bajo-moderado | Moderado | Bien | Escudos térmicos, cubiertas. |
| 5052 | Bien | Moderado | Moderado | Bueno: ligero cambio de color | Estampación general, marina. |
| 6061 | Justo | Alto | Bajo-moderado | Regular: veta visible después del anodizado | Soportes estructurales |
1100 Es el aluminio más puro: 99 % como mínimo. Se forma fácilmente y se anodiza hasta obtener un acabado brillante y reflectante. Pero es suave y se agalla agresivamente. Son obligatorios los troqueles pulidos y la lubricación frecuente.
3003 Agrega manganeso para mayor resistencia. Se forma bien y ofrece una resistencia moderada a la corrosión. Una aleación de uso general para protectores y cubiertas térmicas.
5052 Agrega magnesio para mayor resistencia y resistencia a la corrosión. Es la aleación de estampado más común: buen equilibrio entre conformabilidad, resistencia y respuesta anodizada.
6061 Contiene magnesio y silicio. Ofrece la mayor resistencia de los cuatro, pero es menos moldeable y muestra una veta visible después del anodizado. Se utiliza para soportes estructurales donde la resistencia importa más que la apariencia.
Los dos defectos superficiales que arruinan el estampado de piezas de aluminio
Mortificante. El aluminio se adhiere al troquel. Cuando la superficie del troquel no está pulida o la lubricación es insuficiente, el aluminio se transfiere al troquel y rasga la superficie de la pieza. El resultado es un parche áspero y manchado, a menudo en la superficie más visible de la pieza. El desgaste no se puede eliminar desbarbando o puliendo sin cambiar la dimensión de la pieza. Hay que prevenirlo.
Arañazos. El aluminio es blando. Una astilla en la matriz, un transportador tosco o una transferencia descuidada pueden rayar la superficie. Un arañazo de 0,02 mm de profundidad en una pieza de acero es cosmético. En una pieza de aluminio anodizado, se convierte en una línea oscura visible y la pieza se desecha.
Cómo controlamos ambos:
Superficies de matriz pulidas– los insertos de matriz se pulen a Ra 0,1 μm o mejor en las superficies de formación. Cualquier marca de herramienta en el troquel se transfiere a la pieza.
Lubricación controlada– una película consistente de lubricante evita el contacto de metal con metal. Usamos lubricantes a base de agua para el aluminio; los lubricantes a base de aceite pueden manchar la superficie antes de anodizar.
Gestión de chip en el troquel.– las virutas que quedan en la cavidad del troquel rayan la pieza en el siguiente golpe. Utilizamos soplado de aire y evacuación por vacío en cada estación.
Manipulación con guantes– desde la prensa hasta la caja de embalaje, las piezas se manipulan con guantes limpios. Las manos desnudas dejan aceites que provocan un anodizado desigual.
Tolerancias y calidad: lo que controlamos en las piezas de aluminio estampado
| Característica | Tolerancia típica | Método de medición |
|---|---|---|
| Posición del agujero | ±0,05 milímetros | Comparador óptico, CMM |
| Ubicación de la curva | ±0,05 milímetros | Comparador óptico, CMM |
| Ángulo de curvatura | ±0,5° | Comparador óptico, medidor de ángulo |
| altura del formulario | ±0,1mm | Medidor de altura, CMM |
| Llanura | 0,1 mm (piezas pequeñas) | Placa de superficie, MMC |
| Defectos superficiales | Sin irritaciones ni rayones >0,02 mm | Visual con aumento de 10× |
Llanuraes fundamental para recintos y escudos. El aluminio se deforma después de la expulsión si la tensión de formación no está equilibrada. Controlamos la planitud mediante recocido para aliviar tensiones, ajustando la matriz o acuñando la pieza hasta quedar plana en una estación final.
Ángulo de curvaturase ve afectado por el springback. El aluminio retrocede entre 2 y 4° dependiendo de la aleación y el temperamento. Lo compensamos doblando demasiado el troquel, lo que se verifica en una tira reactiva antes de cortar el troquel.
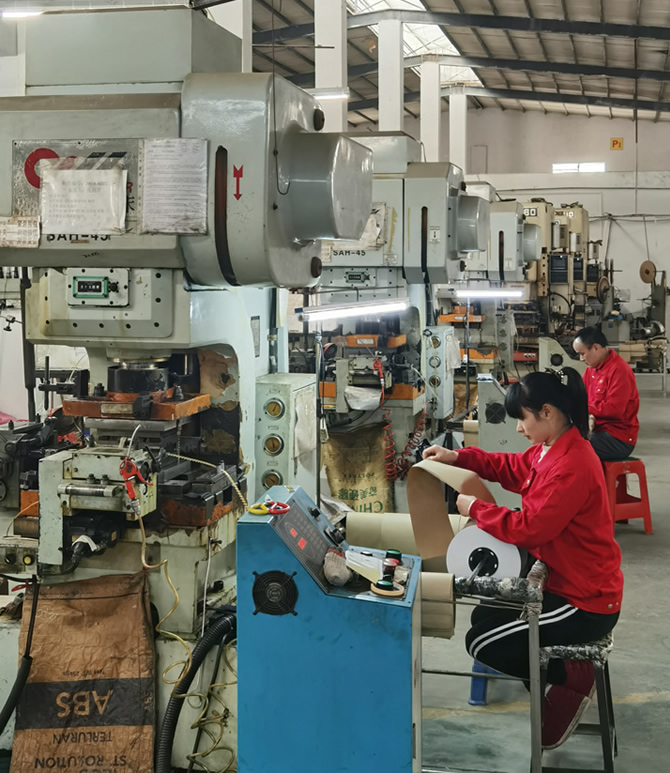
Un ejemplo real: escudo térmico 5052 con irritación en la superficie visible
Un fabricante alemán de electrodomésticos necesitaba un protector térmico de aluminio 5052 con un grosor de 0,8 mm, dos curvaturas y una superficie visible libre de irritaciones y rayones. Su proveedor anterior utilizó la pieza con lubricación de matriz estándar; apareció irritación en la superficie visible en la estación 3 y el 12 % de las piezas no pasaron la inspección cosmética.
Lo que hicimos diferente:
- Se pulieron los insertos de la matriz a Ra 0,1 μm en todas las superficies de formación y se eliminaron las marcas de la herramienta que iniciaron el desgaste.
- Se cambió a un lubricante a base de agua que se aplica constantemente en cada pasada, sin manchas de aceite ni contacto de metal con metal.
- Se agregó ráfaga de aire en la estación 3 para evacuar las virutas de aluminio antes del siguiente golpe.
- Calidad superficial verificada con un aumento de 10× cada 200 piezas.
- Se enviaron 600.000 piezas sin rechazos cosméticos. El cliente eliminó la inspección visual entrante.
esto es lo queestampado de piezas de aluminiodebería entregar: no sólo una pieza que cumpla con el dibujo, sino una superficie que sobreviva al anodizado, porque los defectos que arruinan las piezas de aluminio son defectos superficiales, no dimensionales.
Preguntas frecuentes
P1: ¿Por qué el aluminio se irrita durante el estampado y cómo se puede prevenir?
R: El irritamiento ocurre cuando el aluminio se transfiere a la superficie del troquel bajo presión: se suelda a la herramienta y rasga la superficie de la pieza. La prevención requiere tres cosas: superficies pulidas de la matriz (Ra 0,1 μm o mejor), lubricación constante (a base de agua para el aluminio) y evacuación de virutas (chorro de aire o vacío en cada estación). Para piezas de aluminio estampado con superficies visibles, el irritamiento es un defecto cosmético que la anodización hace permanente. Lo controlamos en el troquel, no después de estampar la pieza.
P2: ¿Se pueden estampar piezas de aluminio que serán anodizadas?
R: Sí, y preparamos la superficie específicamente para anodizar. El anodizado no oculta rayones ni irritaciones; los amplifica. Pulimos los insertos de las matrices, controlamos la lubricación, evacuamos las virutas y manipulamos las piezas con guantes para evitar la contaminación. Paraestampado de piezas de aluminioque será anodizado, inspeccionamos las superficies con un aumento de 10× antes del envío, porque un defecto que pasa la inspección visual en el aluminio en bruto se convierte en un rechazo visible después del anodizado.
P3: ¿Cuál es la diferencia entre 5052 y 6061 para piezas de aluminio estampado?
R: 5052 ofrece una mejor formabilidad y una respuesta de anodizado más consistente; es la opción estándar para protectores térmicos, cubiertas y estampado en general. 6061 ofrece mayor resistencia pero es menos moldeable y muestra una veta visible después del anodizado; se utiliza para soportes estructurales donde la resistencia importa más que la apariencia. Paraestampado de piezas de aluminioCon requisitos estéticos, el 5052 suele ser la mejor opción. Revisamos la aplicación antes de recomendar una aleación, no solo el requisito de resistencia.
Enviar Consulta
Por favor, siéntase libre de dar su consulta en el siguiente formulario. Le responderemos en 24 horas.


X
Utilizamos cookies para ofrecerle una mejor experiencia de navegación, analizar el tráfico del sitio y personalizar el contenido. Al utilizar este sitio, acepta nuestro uso de cookies.
política de privacidad