Productos
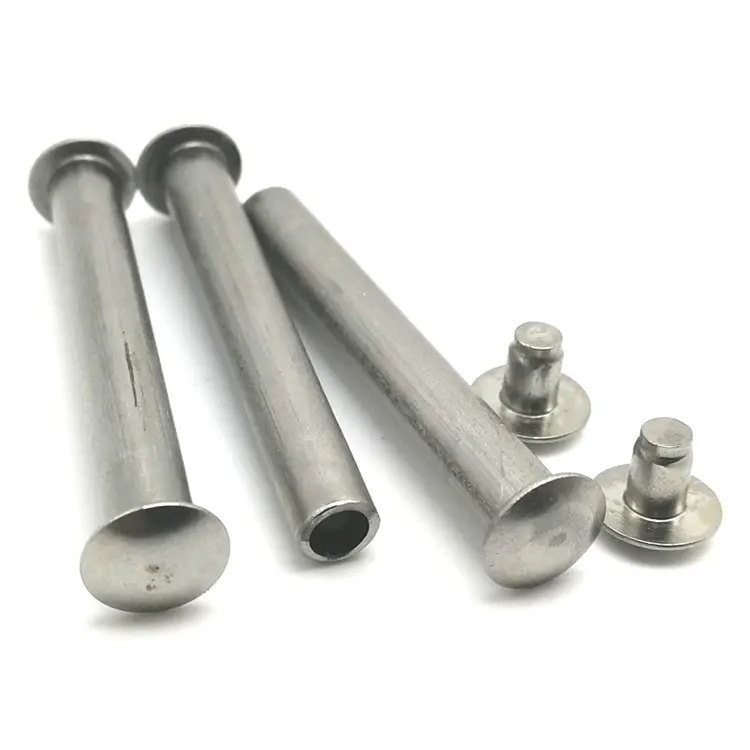
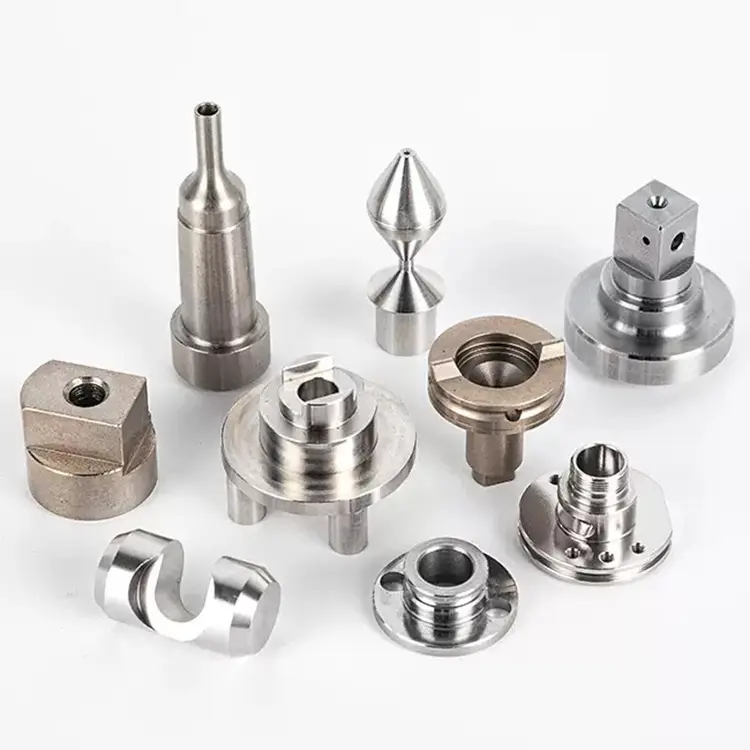
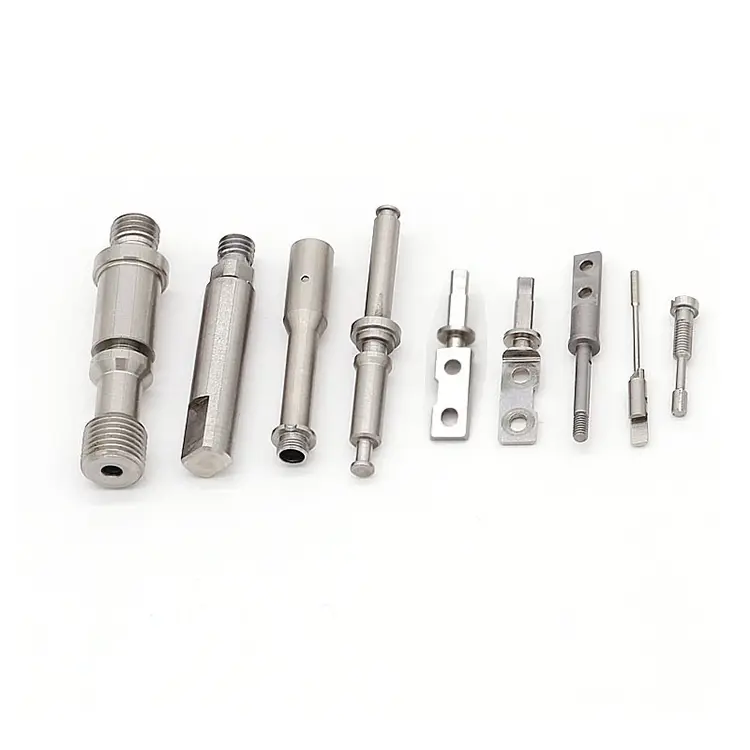
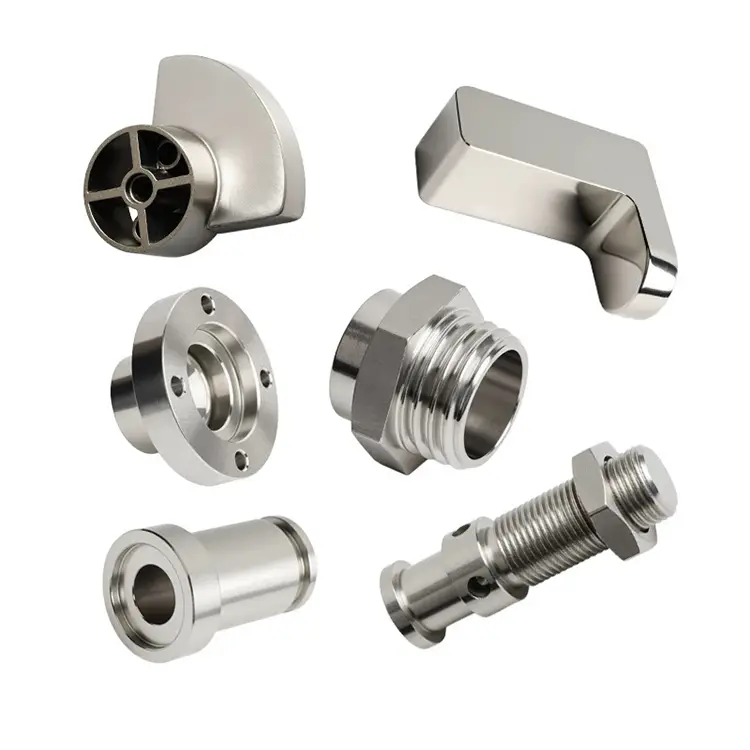
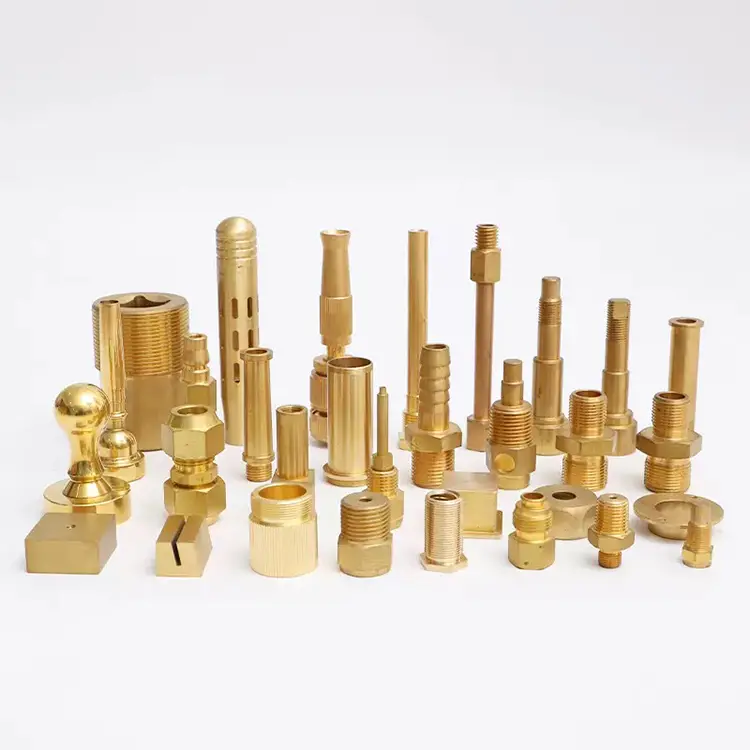
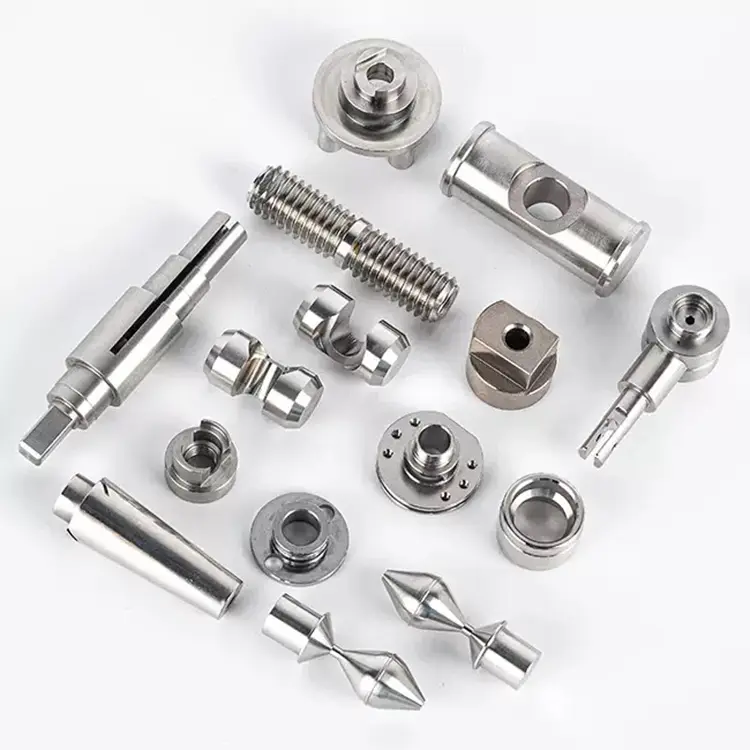
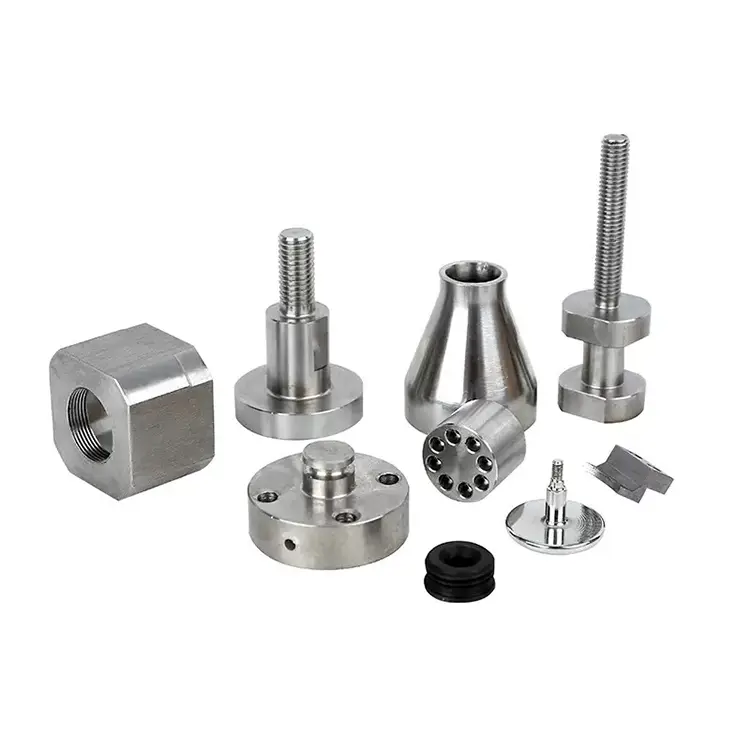
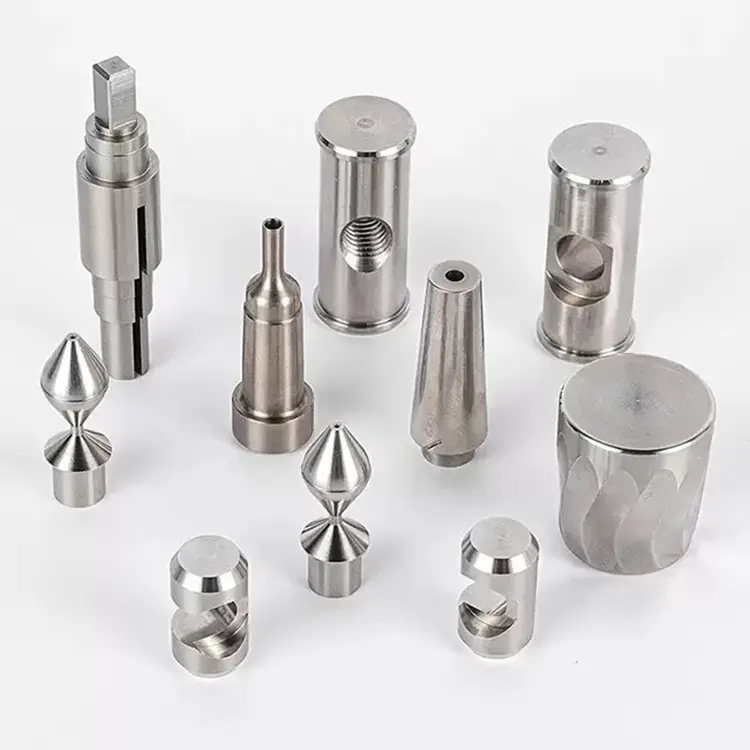
Piezas de máquina de torneado CNC
Las piezas de la máquina de torneado CNC se fabrican con medidas específicas. Como resultado, esto significa que las piezas encajan con precisión y funcionan según lo previsto, sin espacios ni desalineaciones. Las tolerancias estrictas son cruciales en industrias como la aeroespacial, la automotriz y la de dispositivos médicos, donde incluso una pequeña desviación puede afectar el rendimiento o la seguridad. Nuote Metals y nuestro equipo nos dedicamos a este campo de torneado CNC durante más de 10 años, bienvenido a enviarnos sus requisitos de torneado.
Enviar Consulta
Descripción del Producto
Una pieza mecanizada se juzga por qué tan bien cumple con su dibujo. Una pieza de máquina de torneado CNC se juzga por qué tan bien la máquina cumple con su plano después de instalar la pieza. Un husillo que se desvía 0,005 mm transfiere ese descentramiento a cada pieza de trabajo que produce el torno. Una torreta que se desplaza bajo una carga de corte pierde posición con cada cambio de herramienta. Una pluma de contrapunto que se expande con el calor empuja la pieza de trabajo fuera del centro a medida que la máquina se calienta.
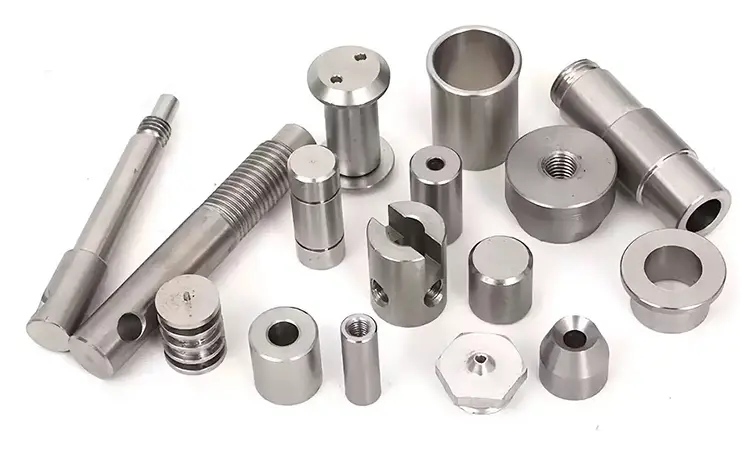
Las piezas de las máquinas viven bajo carga, calor y vibración, y deben resistir las tres cosas sin moverse. En Nuote Metals mecanizamosPiezas de máquina de torneado CNCcon rigidez y estabilidad térmica como requisitos principales, no solo tolerancia dimensional. Este artículo explica lo que eso significa y dónde aparece la diferencia.
¿Qué diferencia las piezas de una máquina de las piezas de trabajo?
La mayoría de las piezas mecanizadas son componentes de un producto: un conector hidráulico, una carcasa de sensor, un soporte. Deben cumplir con la tolerancia y funcionar en el servicio. Las piezas de una máquina son diferentes: son componentes de la herramienta que fabrica otras piezas. Sus errores se multiplican en cada pieza que produce la máquina.
Rigidez.Un portaherramientas que se desvía 0,01 mm bajo una carga de corte produce una pieza de trabajo que está 0,01 mm fuera de posición. Es posible que la deflexión no aparezca en una inspección estática de la CMM; aparece solo bajo carga. Verificamos la rigidez simulando fuerzas de corte en un banco de pruebas.
Estabilidad térmica.Una carcasa de husillo que crece 0,02 mm a medida que la máquina se calienta mueve la herramienta en relación con la pieza de trabajo. La primera parte del cambio es de tolerancia; la parte 50 no lo es. Especificamos materiales de baja expansión y verificamos la estabilidad dimensional en un rango de 20 a 40 °C.
Lleva vida.Un mecanismo de indexación de torreta que se desgasta 0,005 mm después de 10.000 cambios de herramienta pierde precisión de posición con el tiempo. Especificamos superficies endurecidas y nitruradas e inserciones de desgaste reemplazables.
Una pieza de una máquina que cumple con su dibujo pero se deforma bajo carga es una pieza fallida. Medimos la rigidez, la estabilidad térmica y la vida útil junto con la tolerancia dimensional.
Piezas de máquinas que fabricamos
| Tipo de pieza | Material | Requisito clave | Enfoque de inspección |
|---|---|---|---|
| Alojamiento del husillo | Hierro fundido / 4140 | Estabilidad térmica, concentricidad del orificio. | Concentricidad, redondez, crecimiento térmico. |
| Alojamiento de torreta | 4140/8620 | Precisión de indexación, resistencia al desgaste. | Repetibilidad de posición, dureza, acabado superficial. |
| Portaherramientas (VDI/BMT) | 4140/4340 | Rigidez, contacto cónico | Ángulo cónico, descentramiento, deflexión bajo carga |
| pluma de contrapunto | 1045/4140 | Rectitud, crecimiento térmico. | Rectitud, tolerancia de diámetro, acabado superficial. |
| Mandíbulas | 8620 carburizado / aluminio | Resistencia al desgaste, precisión de agarre. | Dureza, paralelismo de las mandíbulas, perfil dentado. |
| Bloques de soporte de husillo de bolas | 4140 / aluminio | Alineación del orificio del rodamiento, rigidez | Posición del orificio, planitud, alineación del orificio de montaje |
Una nota sobre las carcasas del husillo:El orificio debe ser concéntrico con la cara de montaje dentro de 0,003 mm, no solo redondo ni del tamaño adecuado. Mecanizamos carcasas de husillo en una celda con temperatura controlada y verificamos la concentricidad con un Talyrond después de que la pieza se estabiliza a 20°C. Una vivienda medida como cálida aparecerá diferente de una medida fría y la máquina se agotará debido a ello.
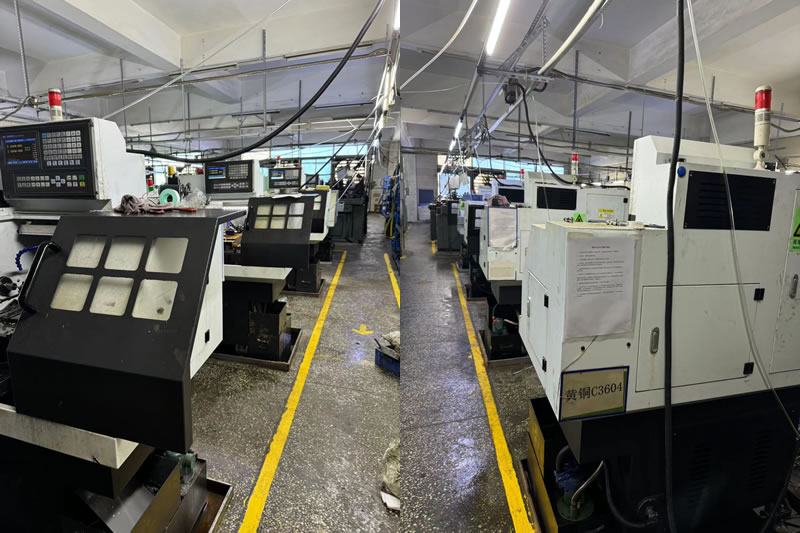
Cómo mecanizamos piezas de máquinas de forma diferente
El plan de proceso para una pieza de máquina no es el mismo que para una pieza de trabajo. Tres diferencias son las más importantes.
1. Alivio de tensiones antes del mecanizado final.
Las piezas fundidas y las barras pesadas soportan tensiones internas. Si la pieza se mecaniza hasta su dimensión final antes de que se libere la tensión, se moverá después de la instalación y la máquina perderá precisión. Realizamos desbaste, aliviamos tensiones y luego terminamos a máquina. ParaPiezas de máquina de torneado CNCcomo carcasas de husillo y cuerpos de torreta, este paso no es opcional.
2. Rigidez verificada bajo carga simulada.
Un portaherramientas que mide perfectamente en reposo puede deformarse bajo la fuerza de corte. Cargamos accesorios de prueba para simular fuerzas de corte y luego medimos la deflexión. Un soporte que se desvía más de 0,005 mm bajo una carga de 500 N se rechaza, incluso si sus dimensiones estáticas son correctas.
3. Crecimiento térmico mapeado en todo el rango operativo.
Medimos las dimensiones críticas a 20 °C, 30 °C y 40 °C; luego calculamos el coeficiente de expansión térmica y lo comparamos con los requisitos de diseño. Para carcasas de husillo y púas de contrapunto, el crecimiento térmico debe ser predecible y estar dentro del rango de compensación del fabricante de la máquina.
Un ejemplo real: carcasa de husillo para un fabricante de tornos de precisión
Un fabricante de tornos taiwanés necesitaba una carcasa de husillo con un diámetro interior de 0,003 mm, una redondez de 0,005 mm y un crecimiento térmico inferior a 0,01 mm en un rango de 20 a 40 °C. Su proveedor anterior mecanizó la carcasa en hierro fundido sin alivio de tensiones. El orificio era concéntrico en la inspección, pero después de la instalación y el calentamiento, se salió 0,02 mm. El torno no podía mantener la tolerancia en sus piezas.
Lo que hicimos diferente:
- Se mecaniza en desbaste, se alivia la tensión y luego se mecaniza el acabado del orificio, liberando la tensión de fundición antes de los cortes finales.
- Mecanizado en una celda de 20 °C ± 1 °C, sin deriva térmica durante el acabado.
- Concentricidad verificada con un Talyrond después de una estabilización de 24 horas.
- Crecimiento térmico mapeado a 20 °C, 30 °C y 40 °C: crecimiento confirmado de 0,008 mm, dentro de las especificaciones.
- Se enviaron 200 carcasas sin rechazos por descentramiento después de la instalación.
esto es lo quePiezas de máquina de torneado CNCdebe entregar:no sólo una pieza que mide correctamente en la sala de inspección, sino una pieza que mantiene la precisión de la máquina después de la instalación y el calentamiento.
Preguntas frecuentes
P1: ¿Por qué es necesario aliviar la tensión en las piezas de los tornos CNC?
R: Las piezas fundidas y las barras pesadas soportan tensiones internas debido al enfriamiento y la laminación. El mecanizado elimina material y redistribuye esa tensión: la pieza mide correctamente y luego se mueve después de la instalación. Para una carcasa de husillo, un movimiento de 0,01 mm después de la instalación se convierte en una desviación de 0,01 mm en cada pieza de trabajo. Realizamos desbaste, aliviamos tensiones y luego terminamos a máquina. Esto es estándar paraPiezas de máquina de torneado CNCque debe mantener la precisión bajo carga y temperatura.
P2: ¿Cómo se verifica la rigidez de los portaherramientas y los componentes de la torreta?
R: Simulamos fuerzas de corte en un banco de pruebas de carga: aplicamos una fuerza conocida a la punta de la herramienta o a la cara de la torreta y medimos la deflexión con un indicador de cuadrante o un sensor de desplazamiento láser. Un portaherramientas que se desvía más de 0,005 mm bajo una carga de 500 N se rechaza, incluso si sus dimensiones estáticas están dentro de la tolerancia. La inspección estática no puede predecir la deflexión bajo carga. ParaPiezas de máquina de torneado CNC,medimos ambos.
P3: ¿Se puede hacer coincidir la expansión térmica de una pieza de máquina con las especificaciones del fabricante de la máquina?
R: Sí. Medimos las dimensiones críticas a 20°C, 30°C y 40°C, calculamos el coeficiente de expansión térmica y lo comparamos con los requisitos de diseño. Si la expansión natural del material está fuera de las especificaciones, recomendamos un material alternativo o ajustamos la geometría para compensar. Para las carcasas de los husillos y las púas del contrapunto, el crecimiento térmico debe ser predecible, no sólo pequeño. Nuote Metals proporciona un informe de crecimiento térmico con cadaPiezas de máquina de torneado CNCorden.
Etiquetas calientes: Proveedor de piezas de torneado CNC, componentes de torneado de precisión, piezas mecanizadas CNC personalizadas
Enviar Consulta
Por favor, siéntase libre de dar su consulta en el siguiente formulario. Le responderemos en 24 horas.
X
Utilizamos cookies para ofrecerle una mejor experiencia de navegación, analizar el tráfico del sitio y personalizar el contenido. Al utilizar este sitio, acepta nuestro uso de cookies.
política de privacidad