Productos
Torneado CNC
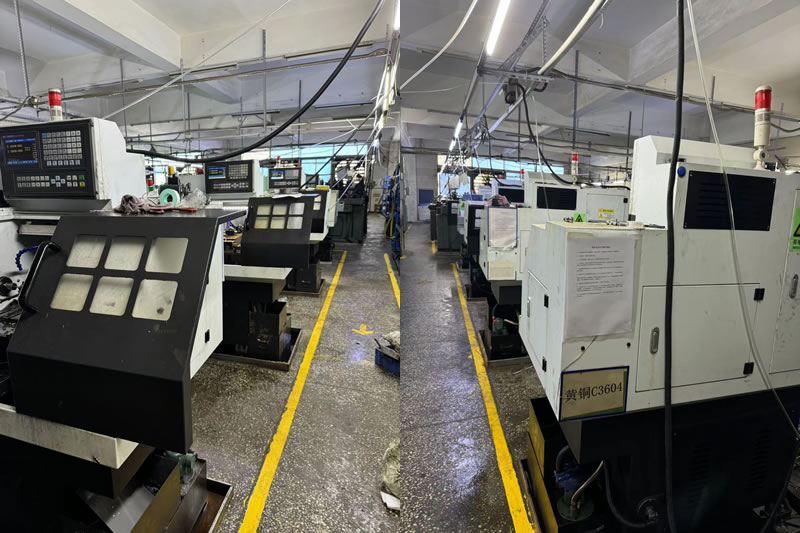
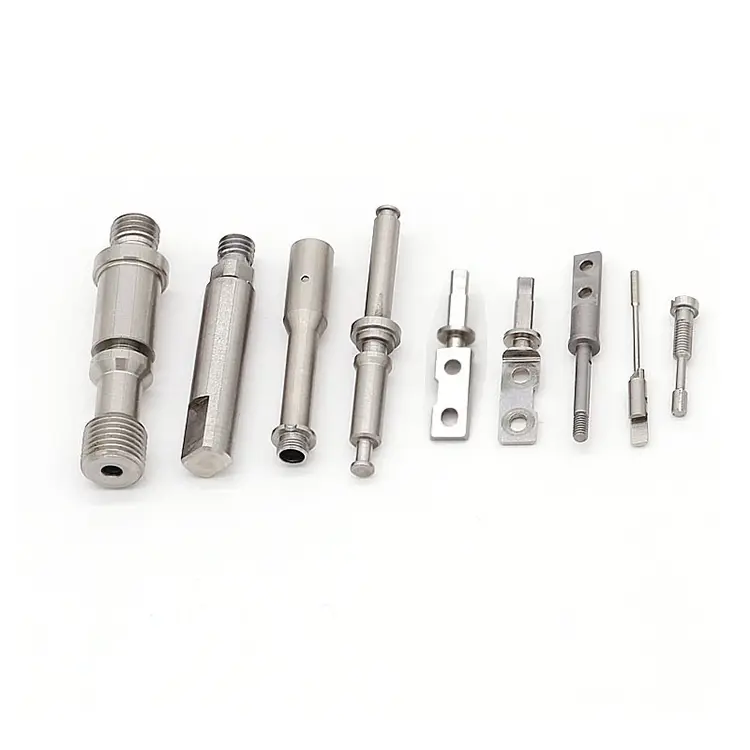
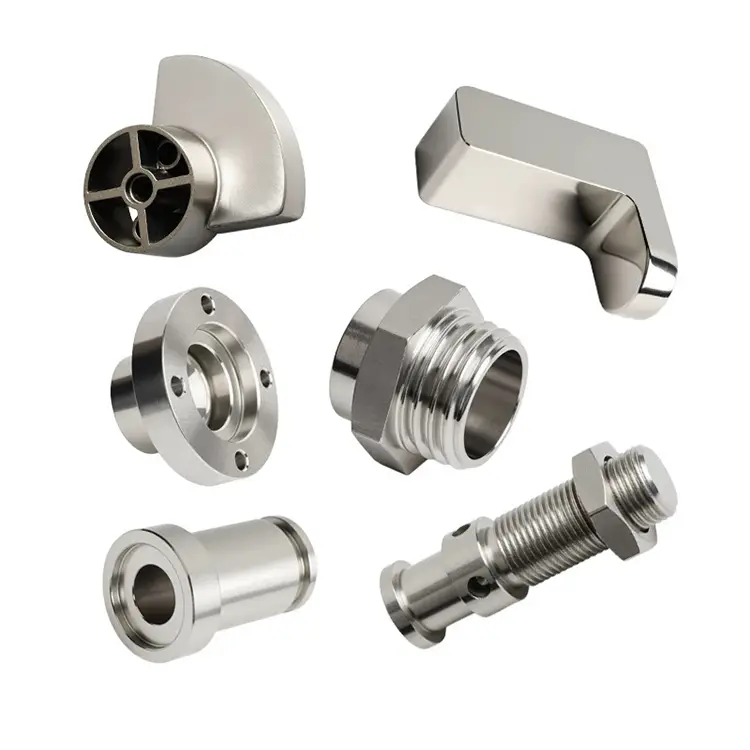
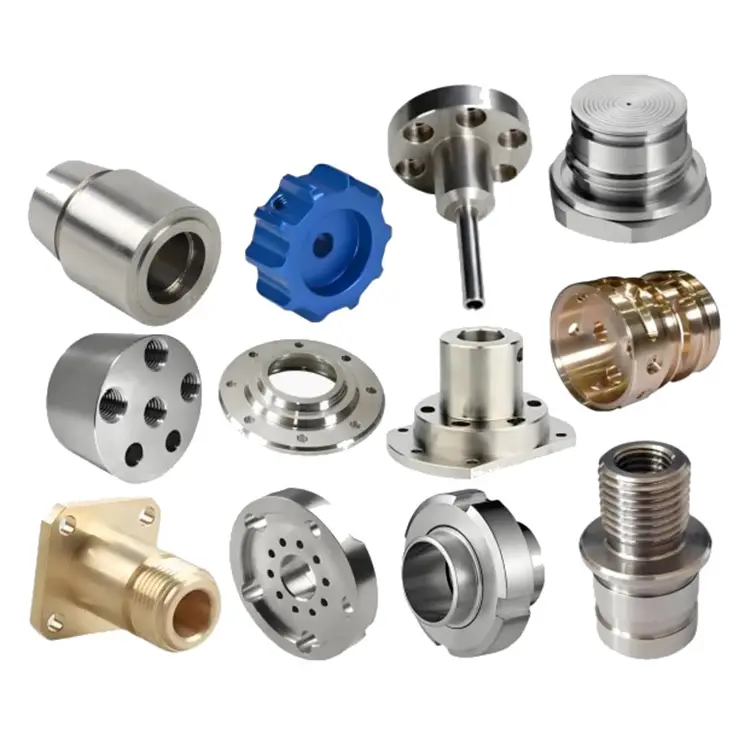
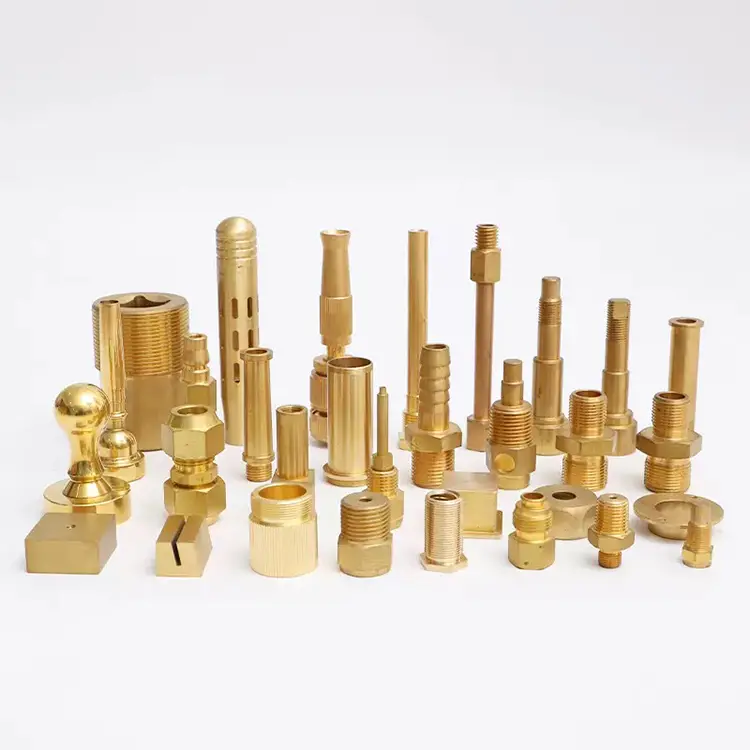
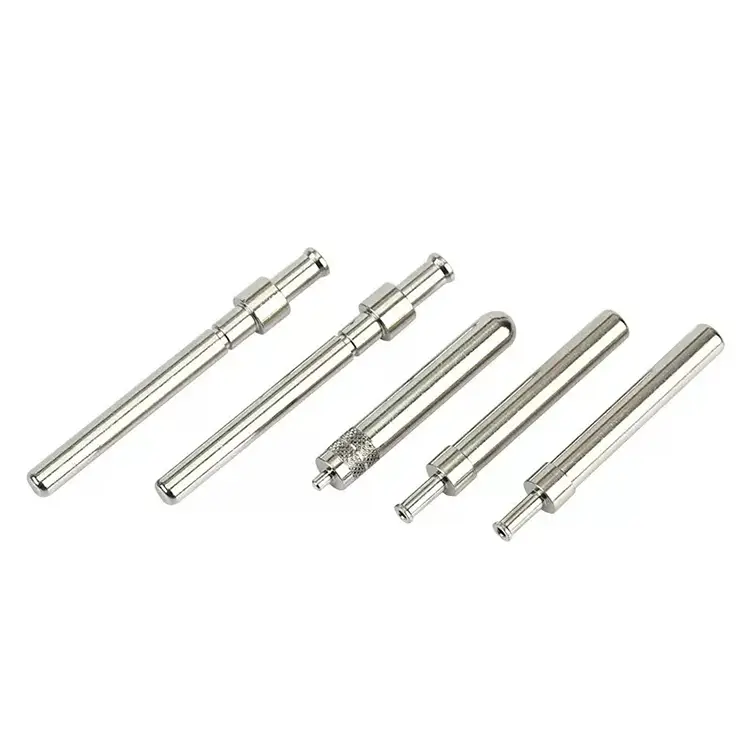
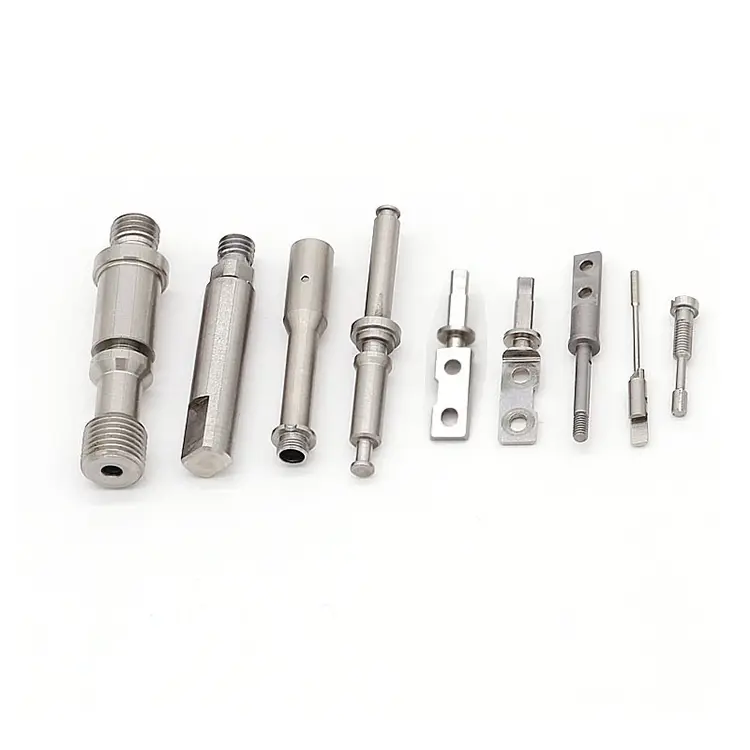
Nuote Metals ofrece un servicio de creación rápida de prototipos para torneado CNC, que le permite probar y validar rápidamente los diseños de sus productos, reduciendo el tiempo de comercialización y aumentando la eficiencia, según lo solicitado por los usuarios que necesitan una respuesta rápida.
Enviar Consulta
Descripción del Producto
Por qué la geometría de la herramienta y el control de virutas deciden el acabado de la superficie y el tiempo del ciclo
La mayoría de los compradores se centran en la máquina cuando evalúan unatorneado CNCproveedor. Velocidad del husillo. Recuento de ejes. Capacidad de alimentación de barras. Esas cosas importan. Pero no son los que determinan si su pieza tiene un acabado de espejo o una superficie rasgada. No son lo que causa un accidente o una herramienta rota.
La diferencia está en dos cosas que rara vez aparecen en una hoja de especificaciones: la geometría de la herramienta y el control de viruta. Un torno con los ángulos correctos corta limpiamente y produce virutas cortas y manejables. El mismo torno con ángulos incorrectos frota, endurece y envuelve virutas largas y fibrosas alrededor de la herramienta. Es posible que la pieza aún cumpla con la tolerancia, pero el acabado de la superficie se ve afectado, la vida útil de la herramienta disminuye y el tiempo del ciclo aumenta.
En Nuote Metals, tratamos la selección de herramientas y la gestión de virutas como decisiones fundamentales de ingeniería, no como preferencias del operador. Entorneado CNC, estos dos factores deciden si su pieza se produce de manera rentable o con pérdidas.
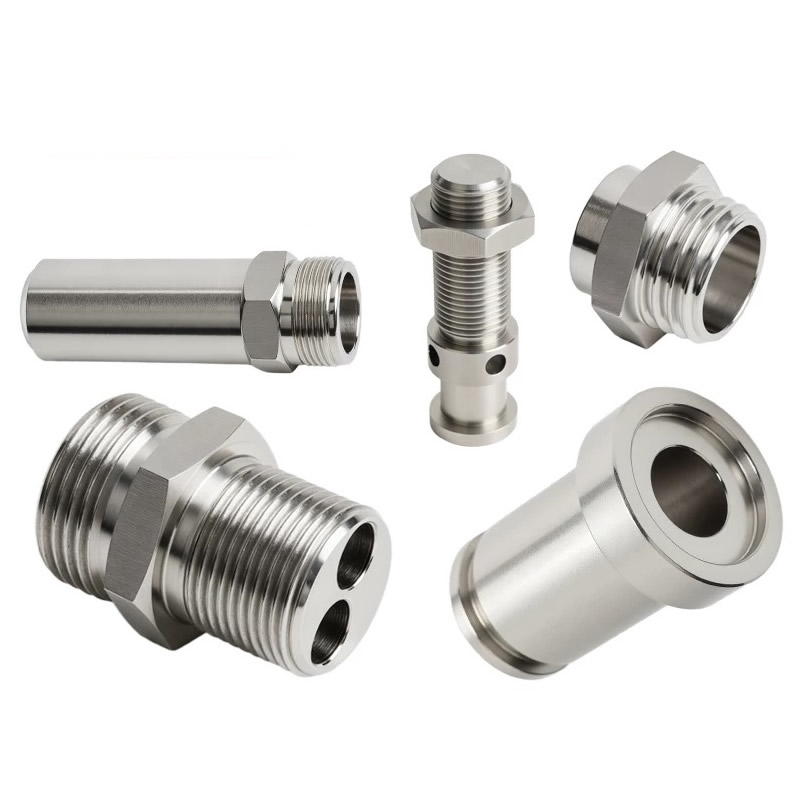
Geometría de la herramienta: los ángulos que determinan la calidad del corte
Una plaquita giratoria no es una pieza genérica de carburo. Tiene ángulos específicos que determinan cómo ingresa al material, cómo rompe el chip y cómo distribuye el calor. Estos son los ángulos que más importan:
Ángulo de inclinación.El ángulo de ataque controla la agresividad con la que corta la herramienta. Un ángulo de inclinación positivo tiene un borde afilado que corta el material, ideal para materiales blandos y gomosos como el aluminio y el cobre. Un ángulo de inclinación negativo tiene un borde romo que empuja el material, mejor para materiales duros y quebradizos como el acero endurecido y el hierro fundido. El uso de un ángulo de desprendimiento incorrecto en el material incorrecto provoca acumulación de filo, acabado deficiente o fractura de la herramienta.
Ángulo de separación.El ángulo libre evita que la herramienta roce contra la pieza de trabajo. Si es demasiado pequeña, la herramienta frotará, generando calor y endureciendo la superficie. Demasiado grande y el filo se debilita y tiende a astillarse. Para el acero inoxidable, utilizamos un ángulo libre mayor para reducir el roce y el endurecimiento.
Radio de la nariz.El radio de la punta afecta el acabado de la superficie y la resistencia de la herramienta. Un radio de punta más grande produce un acabado más suave pero aumenta las fuerzas de corte y puede provocar vibraciones en piezas de paredes delgadas. Un radio de punta más pequeño reduce las fuerzas pero deja un acabado más rugoso. Para las pasadas de acabado, utilizamos un radio de punta mayor; para desbaste, uno más pequeño.
Geometría del rompevirutas.Esta es la característica que determina la forma de la viruta. Un rompevirutas demasiado agresivo produce virutas cortas que pueden atascar la herramienta. Demasiado pasivo y el chip se enrolla alrededor de la pieza. Seleccionamos la geometría del rompevirutas según el material, la profundidad de corte y la velocidad de avance, no solo lo que hay en la caja de herramientas.
Control de virutas: por qué las virutas largas le cuestan dinero
Un chip que se enrolla alrededor de la herramienta o pieza no es sólo un inconveniente. Cuesta dinero de tres maneras:
Daño superficial.Una astilla larga y fibrosa que se arrastra sobre una superficie terminada la raya. En una superficie de sellado o en un muñón de rodamiento, ese rasguño se convierte en una fuga o un punto de desgaste. Para piezas que serán anodizadas o enchapadas, una superficie rayada se convierte en un defecto visible después del recubrimiento.
Fallo de herramienta.Una viruta que se envuelve alrededor del vástago de la herramienta aísla el filo, elevando la temperatura y acelerando el desgaste. En casos severos, el chip se acumula en el bolsillo del inserto y lo agrieta.
Intervención del operador.Una máquina que se detiene cada pocos minutos para eliminar virutas no produce piezas. Para una producción de gran volumen, el control de virutas es la diferencia entre un proceso estable y una interrupción constante.
Controlamos los chips a través de tres variables:
Tasa de alimentación:Las velocidades de avance más altas producen virutas más gruesas que se rompen más fácilmente.
Profundidad de corte:Si es demasiado superficial, la viruta rozará en lugar de cortarse.
Presión del refrigerante:El refrigerante a alta presión (70-100 bar) dirigido al filo rompe las virutas y las expulsa de la zona de trabajo.
Cómo combinamos las herramientas con el material
Diferentes materiales requieren diferentes estrategias de herramientas. Así es como abordamos los materiales más comunes entorneado CNC:
| Parámetro | Especificación | Método de prueba |
|---|---|---|
| Grado de material | AISI 304 (UNS S30400) | Certificado de fábrica + XRF |
| Diámetro del eje | 5,0 mm (±0,05 mm) | micrómetro láser |
| Longitud debajo de la cabeza | 32,0 mm (±0,10 mm) | Calibre digital |
| Diámetro de la cabeza | 9,5 mm (±0,15 mm) | Comparador óptico |
| altura de la cabeza | 1,6 mm (±0,10 mm) | Calibre digital |
| Resistencia a la tracción | ≥520MPa | ASTM E8 |
| Dureza | ≤90 HRB | ASTM E18 |
| Resistencia a la niebla salina | ≥72 horas (sin óxido rojo) | ASTM B117 |
Un ejemplo real: eje de acero inoxidable con problema de control de viruta
Un fabricante norteamericano de equipos hidráulicos necesitaba un eje de acero inoxidable 316 con una tolerancia de diámetro de 0,01 mm y un acabado superficial Ra de 0,8 μm. Su proveedor anterior entregaba piezas con superficies rotas y acabado inconsistente: las virutas se enrollaban alrededor de la herramienta y rayaban la pieza durante el torneado.
Lo que hicimos diferente:
- Se cambió a inserciones de inclinación altamente positiva con revestimiento de AlCrN: borde más afilado, menos fricción en 316.
- Mayor velocidad de avance para espesar la viruta y promover la rotura.
- Se aplica refrigerante a alta presión a 70 bar dirigido al filo.
- Se enviaron 4000 piezas sin defectos superficiales. El cliente eliminó el pulido entrante y redujo el tiempo de entrega en 6 días.
Preguntas frecuentes sobre el torneado CNC
P1: ¿Por qué mi pieza torneada tiene un acabado superficial rasgado o manchado?
R: Un acabado rasgado o manchado generalmente se debe a la acumulación de bordes o al roce. La herramienta no corta limpiamente: está empujando o soldando el material. Las causas comunes incluyen un ángulo de desprendimiento incorrecto, una plaquita desgastada, refrigerante insuficiente o una velocidad de avance demasiado baja. Para materiales gomosos como aluminio y cobre, utilice un rastrillo altamente positivo e inserciones pulidas sin recubrimiento. Para acero inoxidable, utilice un borde afilado con refrigerante a alta presión. En Nuote Metals, combinamos la geometría de la herramienta con el material para evitar estos defectos en el origen; esto es fundamental para cualquiertorneado CNCproceso.
P2: ¿Cómo puedo saber si mi proveedor de torneado está utilizando las herramientas adecuadas?
R: Hágales tres preguntas: (1) ¿Qué ángulo de inclinación utiliza en este material? (2) ¿Qué geometría del rompevirutas? (3) ¿Qué presión del refrigerante? Un proveedor que no puede responder a estas preguntas no está controlando sutorneado CNCproceso. Un proveedor que da una respuesta genérica (“utilizamos un rastrillo positivo en todo”) no está adaptando las herramientas al material. Nuote Metals documenta la selección de herramientas para cada número de pieza y la incluye en la hoja de configuración.
P3: ¿Puede la geometría de la herramienta reducir el tiempo del ciclo?
R: Sí. Una herramienta con la geometría correcta corta más rápido porque puede realizar un corte más profundo y una mayor velocidad de avance sin fallar. Una herramienta con la geometría incorrecta obliga al operador a reducir la velocidad para evitar vibraciones o roturas de la herramienta. Para una pieza típica de acero inoxidable, optimizar la geometría de la herramienta entorneado CNCpuede reducir el tiempo del ciclo entre un 15% y un 25%. Esto reduce directamente el costo unitario. Nuote Metals revisa la estrategia de herramientas durante la planificación del proceso, no después de que el primer lote funcione lento.
Etiquetas calientes: Torneado CNC, Torneado CNC de China, Prototipo de torneado CNC
Enviar Consulta
Por favor, siéntase libre de dar su consulta en el siguiente formulario. Le responderemos en 24 horas.
X
Utilizamos cookies para ofrecerle una mejor experiencia de navegación, analizar el tráfico del sitio y personalizar el contenido. Al utilizar este sitio, acepta nuestro uso de cookies.
política de privacidad