Productos
Servicio de mecanizado de precisión
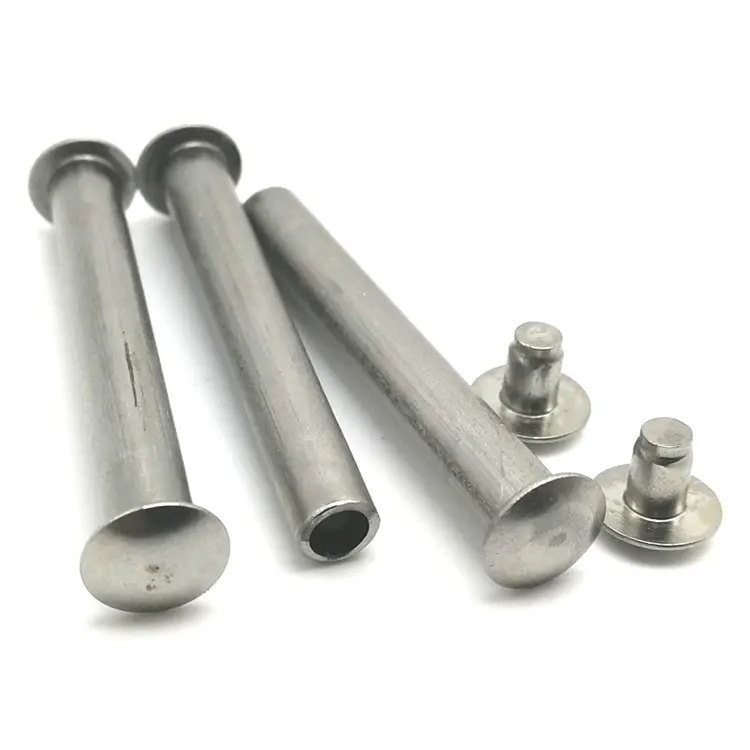
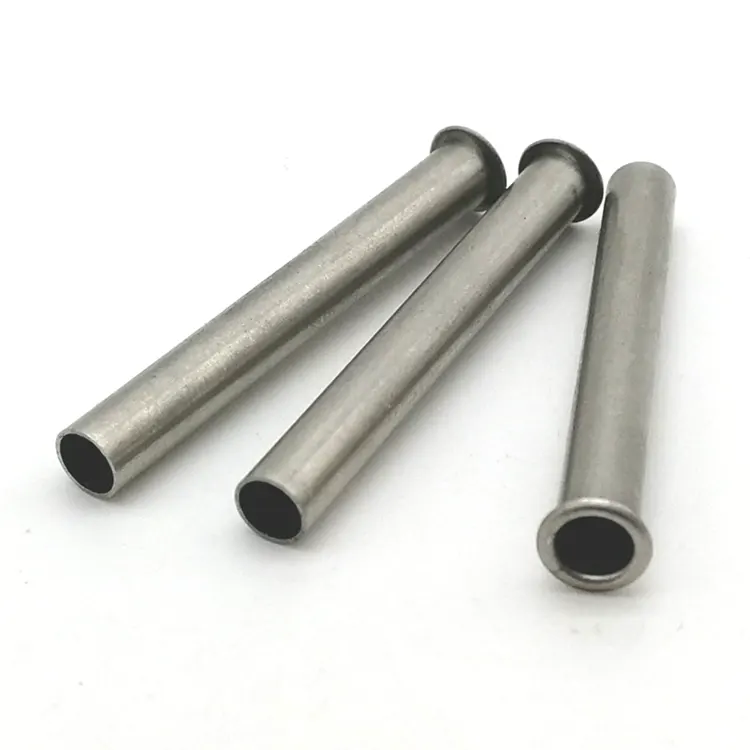
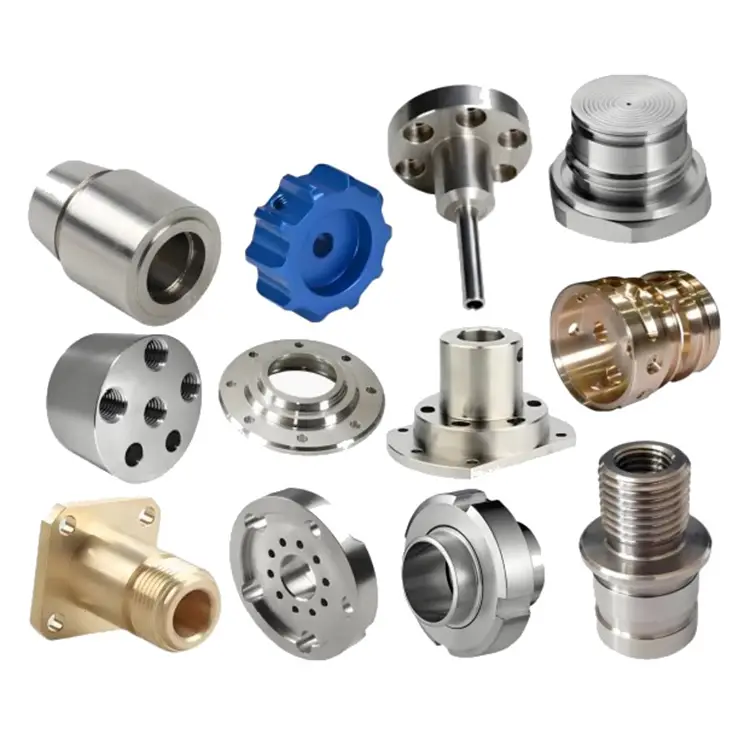
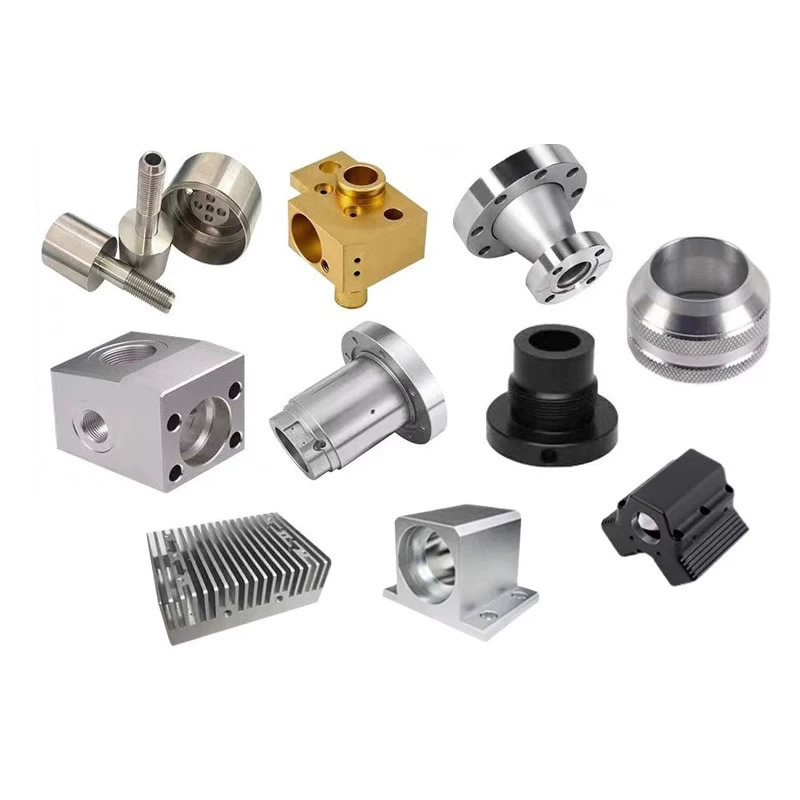
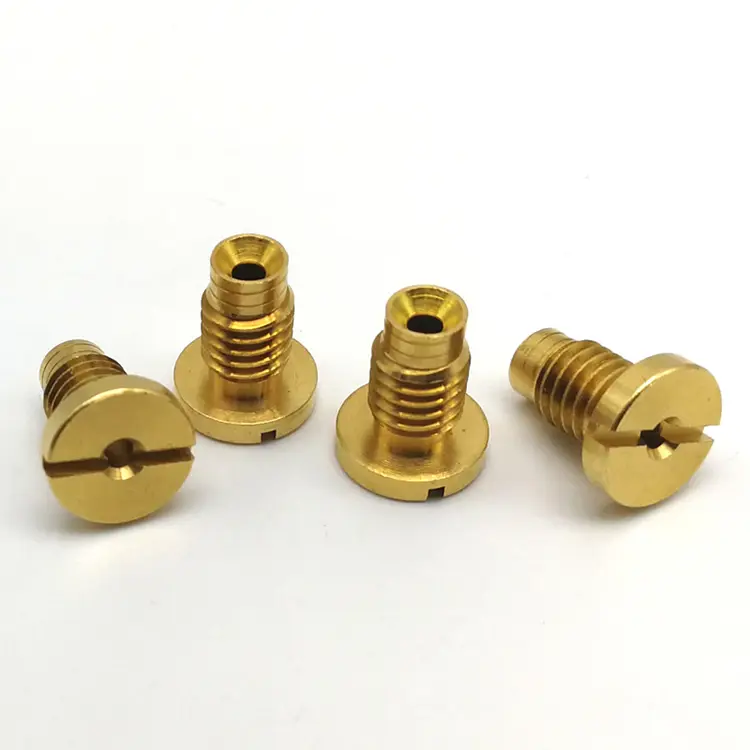
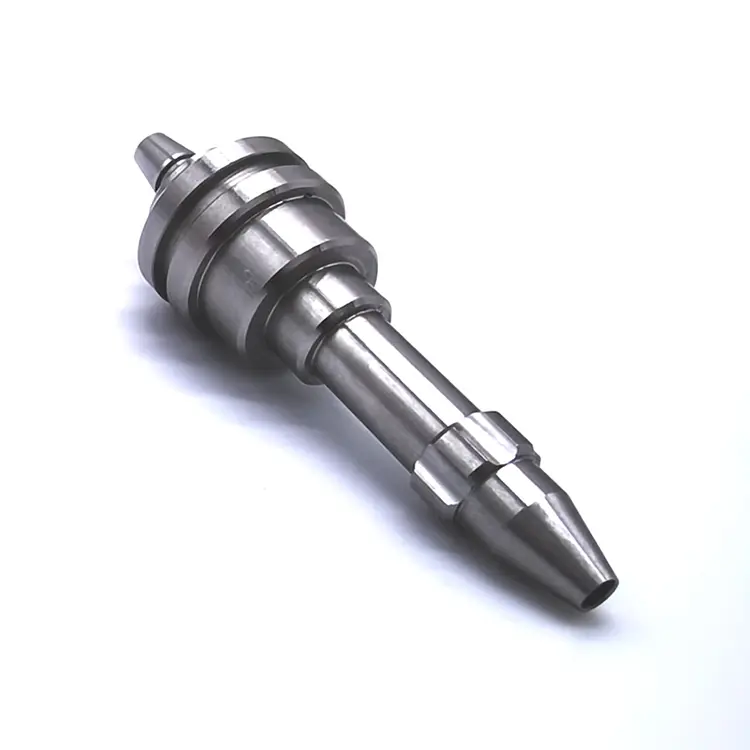
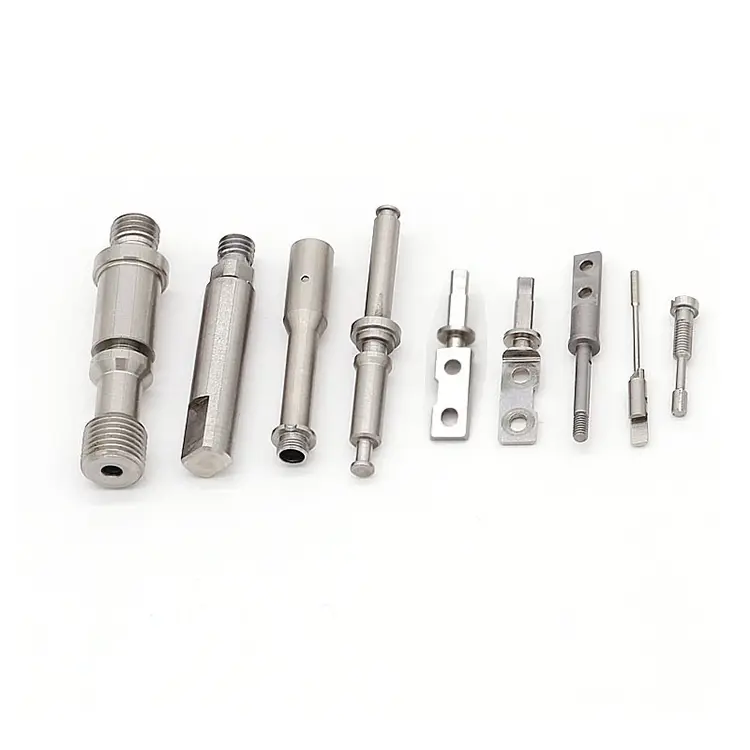
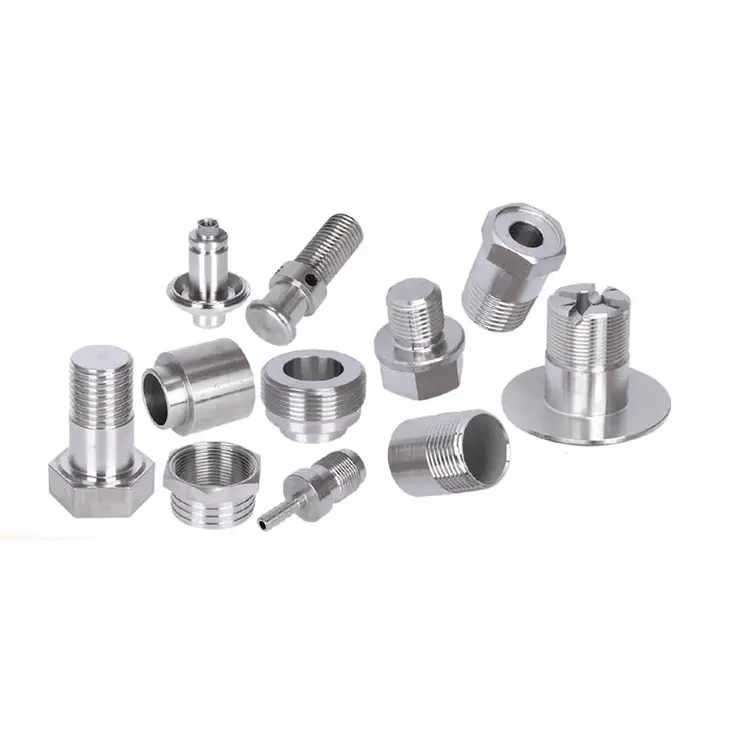
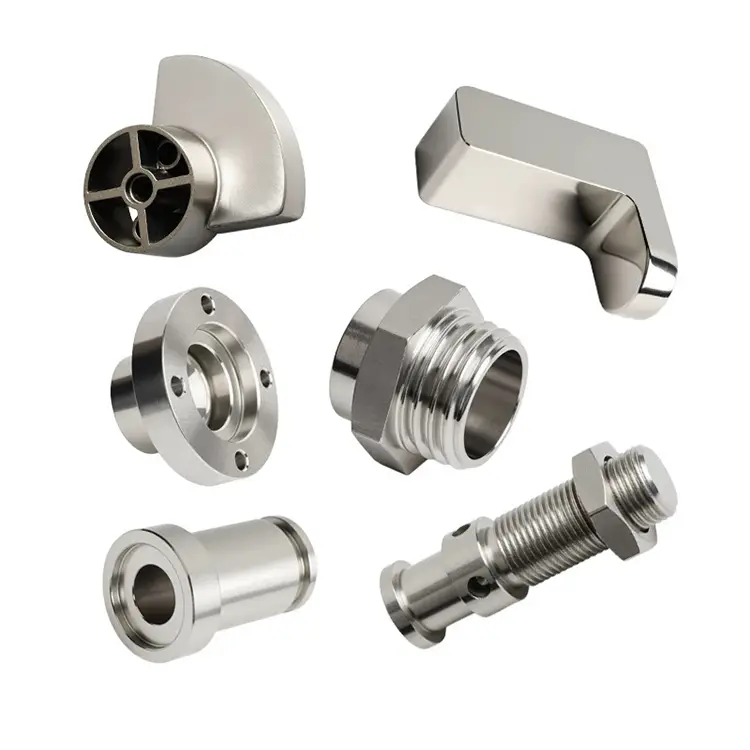
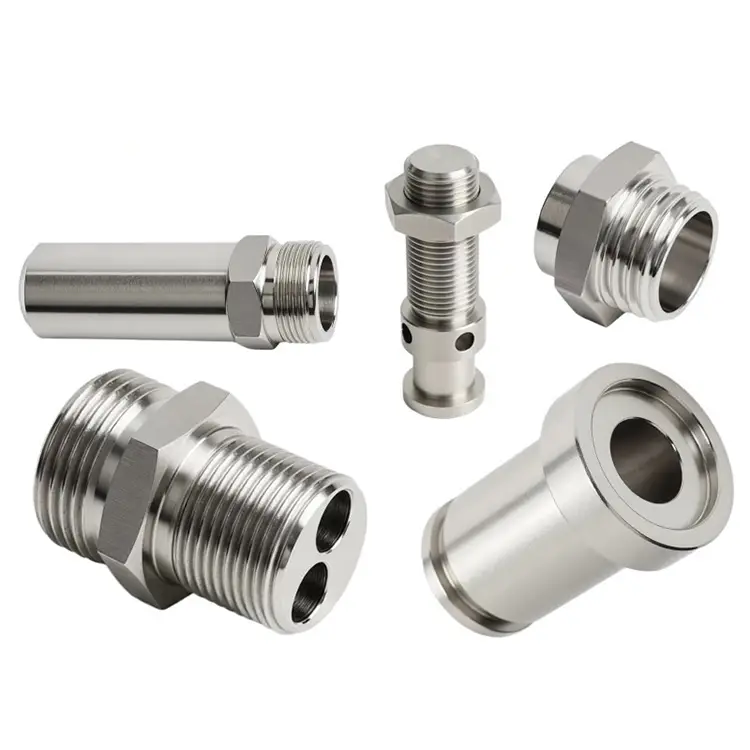
Nuote Metals ofrece servicio de mecanizado de precisión en Dongguan, China, las piezas mecanizadas CNC fabricadas por Nuote son componentes precisos moldeados por máquinas controladas por computadora que siguen instrucciones programadas.
Enviar Consulta
Descripción del Producto
Servicios de mecanizado de precisión: el verdadero trabajo comienza entre las operaciones
Una pieza de precisión rara vez falla porque una operación se realizó mal. Fracasa porque dos operaciones no coincidieron. El taller de torneado hizo referencia a un dato. El taller de molienda hizo referencia a otro. El tratador térmico movió la pieza y la trituradora no pudo corregirla. Cada proveedor entregó lo que se le pidió. El montaje todavía no funcionó.
Servicios de mecanizado de precisión.No se trata de ejecutar más máquinas. Se trata de gestionar el espacio entre operaciones: las transferencias de datos, las asignaciones de existencias, las transferencias de inspección y la cadena de tolerancia que conecta un paso con el siguiente. En Nuote Metals coordinamos cada operación bajo una estrategia de datos y un archivo de inspección. Este artículo explica cómo funciona esa coordinación y por qué es más importante que cualquier especificación de una máquina.
El problema de la tolerancia multiproceso: por qué los proveedores no están de acuerdo
Cuando una pieza requiere torneado, fresado, tratamiento térmico y rectificado, cada operación introduce variación. El problema no es la variación en sí, sino la falta de coordinación entre las personas que la causan.
No coinciden los datos.El proveedor de torneado hace referencia a la cara y al orificio. El proveedor de fresado hace referencia al diámetro exterior. El proveedor de inspección hace referencia a la superficie que sea más fácil de sujetar. Los rasgos que deberían alinearse no lo hacen, porque nadie se puso de acuerdo sobre el mismo origen.
Conjeturas sobre la provisión de existencias.El proveedor de torneado deja 0,3 mm para la distorsión del tratamiento térmico. El tratador térmico mueve la pieza 0,5 mm. El molinillo no puede recuperar la tolerancia porque no queda stock suficiente. Cada proveedor hizo lo que pensó que era correcto, pero nadie midió la distorsión real antes de establecer la asignación.
Brechas en la transferencia de inspección.El proveedor de torneado mide antes del tratamiento térmico. El molinillo mide después. Nadie mide la dimensión intermedia, por lo que nadie sabe cuánto se movió la pieza ni qué operación provocó la desviación.
Un servicio de mecanizado de precisión que gestiona múltiples procesos debe resolver estos tres problemas antes de cortar la primera viruta. Eso es lo que separa un servicio coordinado de una lista de capacidades de la máquina.
Nuestra cobertura de servicios: lo que coordinamos internamente versus lo que coordinamos
No pretendemos hacerlo todo nosotros mismos. Afirmamos controlar todo bajo un único sistema de calidad, ya sea que la operación se realice en nuestra planta o en la de un socio.
| Proceso | Donde corre | Lo que controlamos |
|---|---|---|
| Torneado CNC | Interno | Datum, herramientas, SPC en proceso |
| Fresado CNC | Interno | Datum, diseño de accesorios, verificación de características. |
| Torno-fresado de 5 ejes | Interno | Referencia de configuración única, geometría compleja |
| Tratamiento térmico | Asociado | Parámetros de ciclo, medición de distorsión, compensación de stock. |
| Molienda | Interno | Mismo dato que torneado/fresado, tolerancia final |
| Refinamiento | Interno / Asociado | Espesor del recubrimiento, inspección posterior al recubrimiento |
| Inspección final | Interno | CMM, Talyrond, informe dimensional |
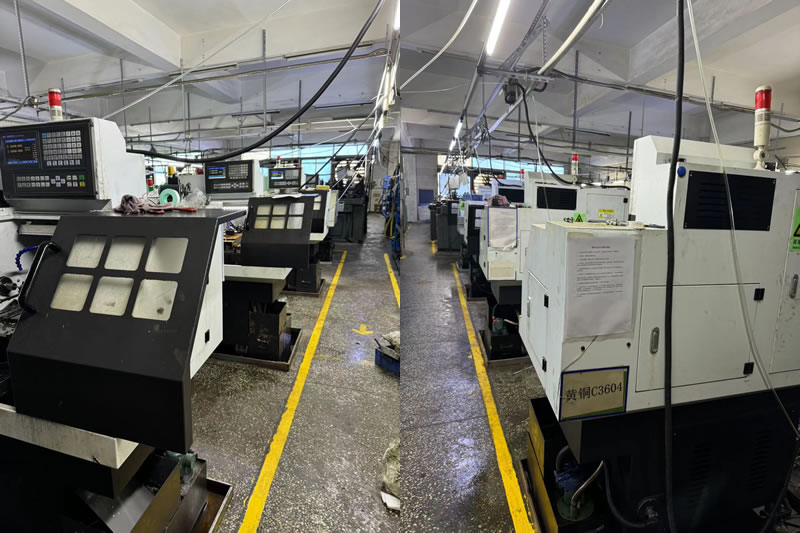
Por qué es importante la distinción:Un proveedor que subcontrata el tratamiento térmico sin medir la distorsión está adivinando. Un proveedor que lo subcontrata pero mide el antes y el después puede compensar. Medimos la distorsión en cada lote de tratamiento térmico y ajustamos las dimensiones de torneado previo al tratamiento en función de datos reales, no de tablas de contracción teóricas.
Transferencia de tolerancia: lo que realmente sucede entre operaciones
La mejor manera de entender un servicio de mecanizado de precisión es observar las dimensiones, no el equipo. A continuación se muestra una secuencia de transferencia de tolerancia real para un asiento de válvula de acero inoxidable 440C que requiere torneado, endurecimiento y rectificado interno.
| Operación | Dimensión del orificio | Concentricidad | ¿Qué cambió? |
|---|---|---|---|
| Torneado (tratamiento de precalentamiento) | 12,00 ±0,01 mm | 0,005 milímetros | Línea de base: sobredimensionado mecanizado |
| Después del endurecimiento (58–60 HRC) | 11,97 mm (medido) | 0,018 milímetros | El diámetro interior se redujo 0,03 mm; la concentricidad se desvió |
| Después del rectificado interno | 11,99 ±0,002 milímetros | 0,003 milímetros | Tolerancia restaurada de molienda usando el mismo dato |
Lo que muestra esta tabla:El tratamiento térmico movió el orificio 0,03 mm y triplicó el error de concentricidad. Si hubiéramos mecanizado hasta el tamaño final antes del endurecimiento, la pieza sería chatarra. Si el molinillo hubiera hecho referencia a un dato diferente, la concentricidad no habría sido recuperable. El servicio de mecanizado de precisión no es el torneado ni el rectificado: es la decisión de dejar 0,03 mm de stock y utilizar el mismo dato para las tres operaciones.
Un ejemplo real: asiento de válvula 440C para instrumento analítico
Un fabricante suizo de instrumentos analíticos necesitaba un asiento de válvula de acero inoxidable 440C con una tolerancia de diámetro interior de 0,002 mm, una concentricidad de 0,003 mm y una dureza de 58 a 60 HRC. La pieza requirió torneado, endurecimiento y rectificado interno.
Su cadena de suministro anterior utilizaba tres proveedores. Después del endurecimiento, la concentricidad descendió a 0,02 mm. La amoladora no pudo corregirlo porque el dispositivo de molienda hacía referencia al diámetro exterior, mientras que el dispositivo de giro hacía referencia al orificio. Las piezas fueron desechadas.
Lo que hicimos diferente:
- Estableció el orificio como referencia principal para torneado, rectificado e inspección.
- Se midió la distorsión en un lote piloto y se estableció la dimensión del orificio de pretratamiento en 12,00 mm, dejando exactamente 0,03 mm para el rectificado.
- Conecte a tierra el orificio utilizando el mismo punto de referencia establecido durante el torneado.
- Se enviaron 1.500 piezas sin rechazos. El cliente eliminó la inspección entrante y redujo el tiempo de entrega en 12 días.
esto es lo queservicios de mecanizado de precisióndebería ofrecer: un proceso que anticipe el movimiento entre operaciones, no un conjunto de máquinas donde cada una hace su propio trabajo.
Preguntas frecuentes sobre los servicios de mecanizado de precisión
P1: ¿Cuál es la diferencia entre mecanizado de precisión y servicios de mecanizado de precisión?
R: El mecanizado de precisión es el acto de cortar metal con una tolerancia estricta.Servicios de mecanizado de precisión.incluya la coordinación en torno a esa ley: revisión de DFM, estrategia de referencia, gestión de distorsión del tratamiento térmico, cálculo del stock de molienda, transferencias de inspección y documentación. Un taller de maquinaria de precisión puede contener ±0,002 mm en una sola operación. Un servicio de mecanizado de precisión garantiza que la pieza siga cumpliendo con ±0,002 mm después del tratamiento térmico, el rectificado y el recubrimiento, en todas las operaciones de la cadena.
P2: ¿Pueden coordinar un proyecto en el que algunas operaciones se subcontratan?
R: Sí. Subcontratamos el tratamiento térmico y algunas operaciones de acabado a instalaciones asociadas, pero controlamos el proceso. Especificamos los parámetros del ciclo, medimos la distorsión antes y después y ajustamos las dimensiones del mecanizado de pretratamiento en función de los datos reales. La pieza nunca sale de nuestro sistema de calidad. Cada operación subcontratada se informa en el mismo archivo de inspección y cada envío incluye un informe dimensional que cubre todas las operaciones, internas y asociadas.
P3: ¿Cómo se maneja un proyecto con varias piezas que se ensamblan entre sí?
R: Identificamos las interfaces críticas durante la revisión DFM y establecemos un dato común para todas las piezas del ensamblaje. Cada pieza se mecaniza e inspecciona según ese dato, no según su propio origen de dibujo individual. Para interfaces críticas, construimos medidores funcionales que simulan la pieza de acoplamiento e inspeccionan el 100% de la producción. El objetivo no es sólo que cada pieza cumpla con su dibujo, sino que el conjunto funcione cuando las piezas se juntan. Este es el valor central de una coordinaciónservicios de mecanizado de precisiónasociación.
Etiquetas calientes: Servicio de mecanizado de precisión
Enviar Consulta
Por favor, siéntase libre de dar su consulta en el siguiente formulario. Le responderemos en 24 horas.
X
Utilizamos cookies para ofrecerle una mejor experiencia de navegación, analizar el tráfico del sitio y personalizar el contenido. Al utilizar este sitio, acepta nuestro uso de cookies.
política de privacidad