Productos
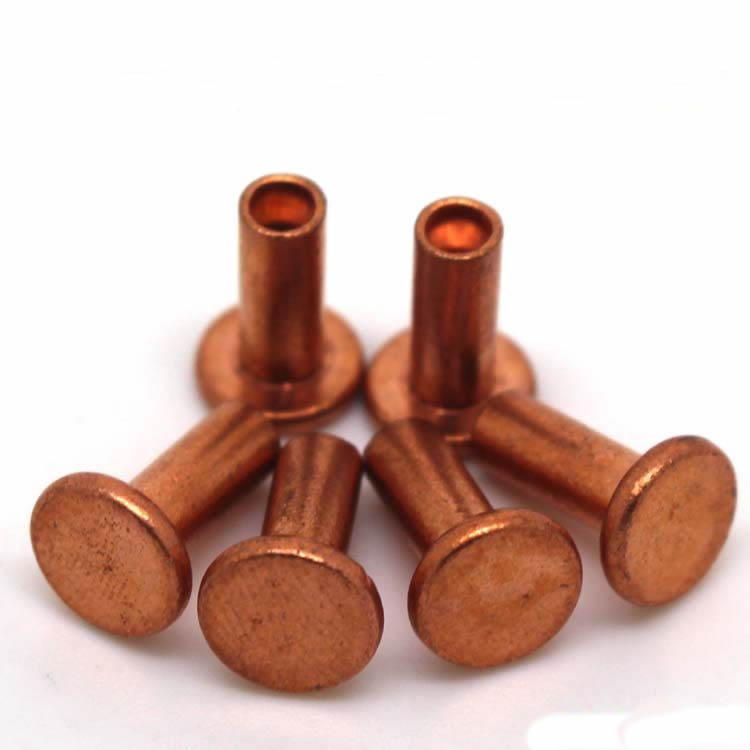
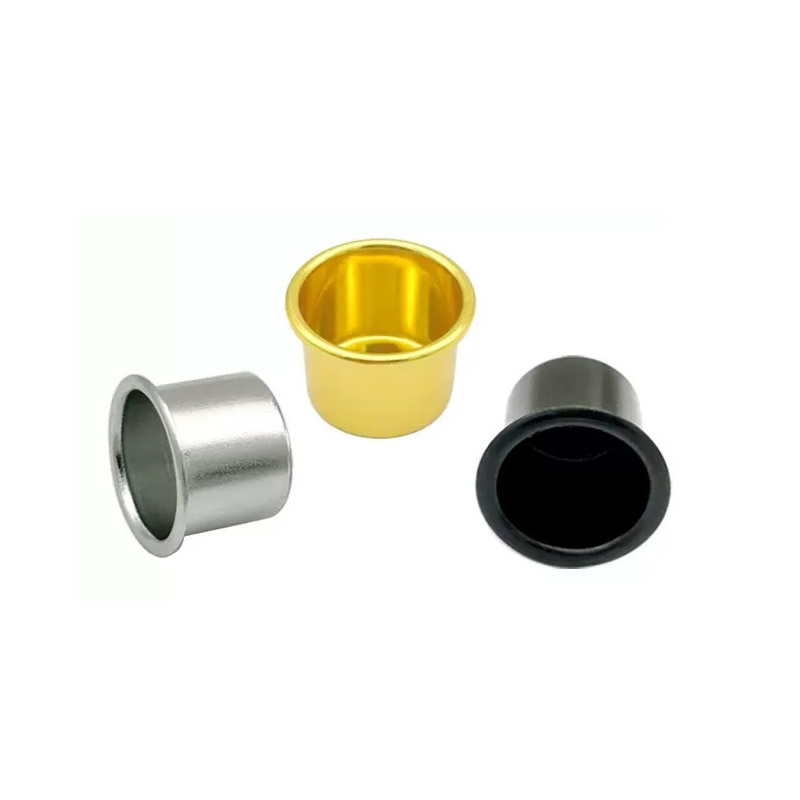
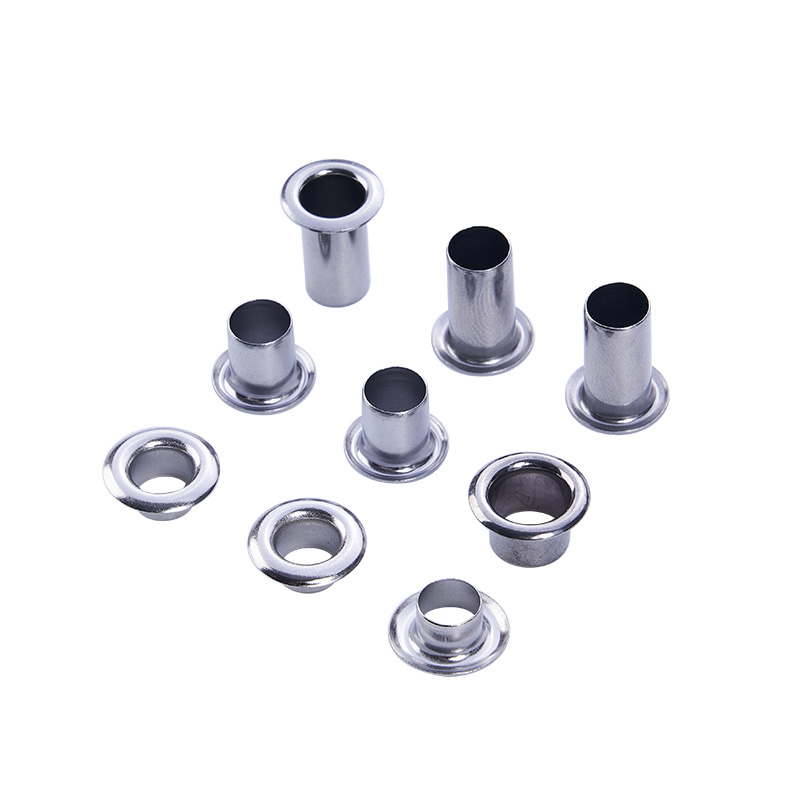
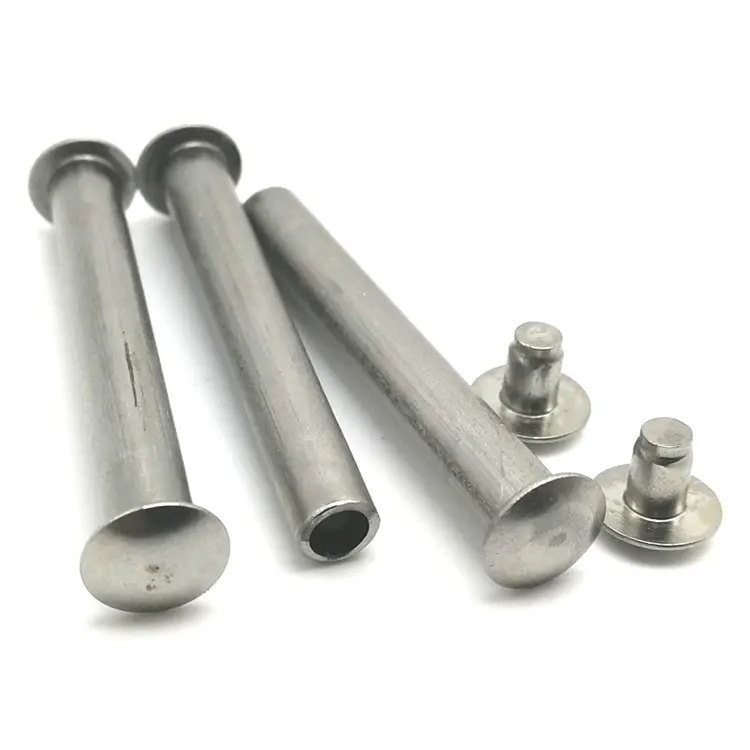
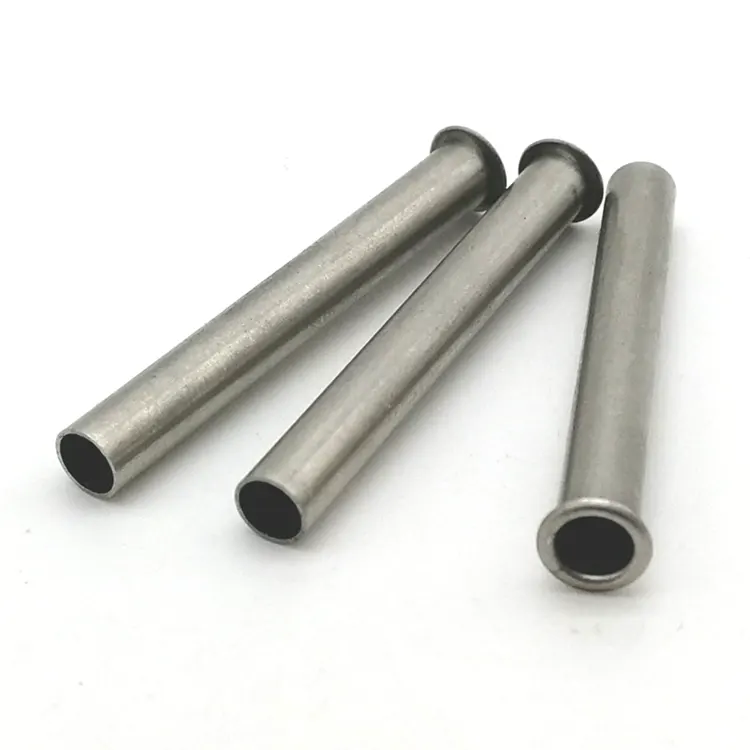
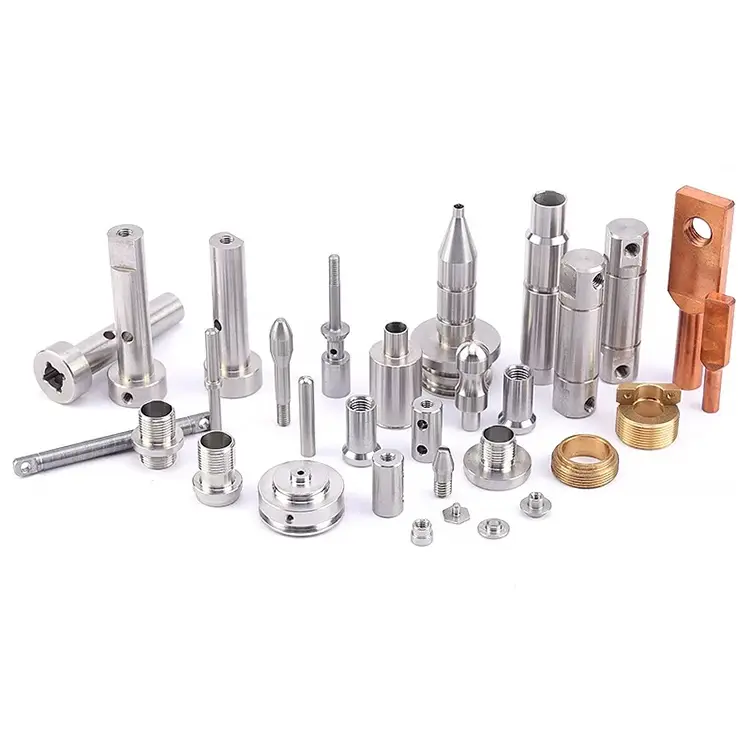
Componentes mecanizados
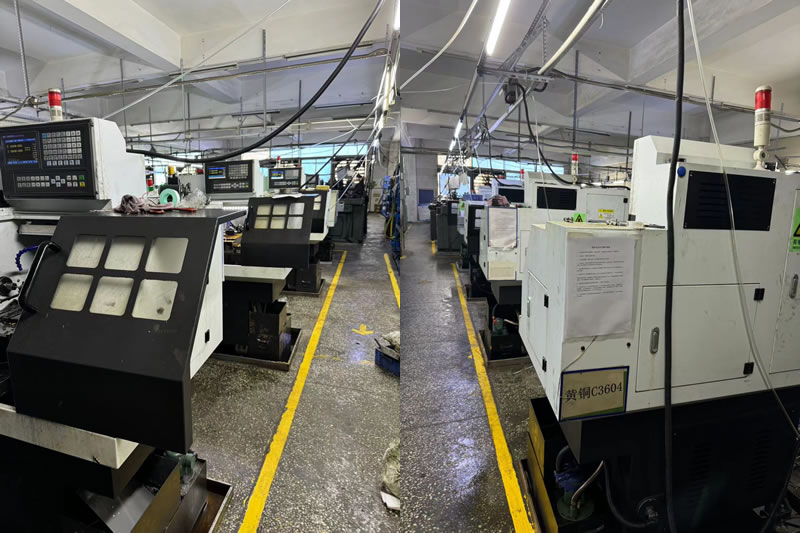
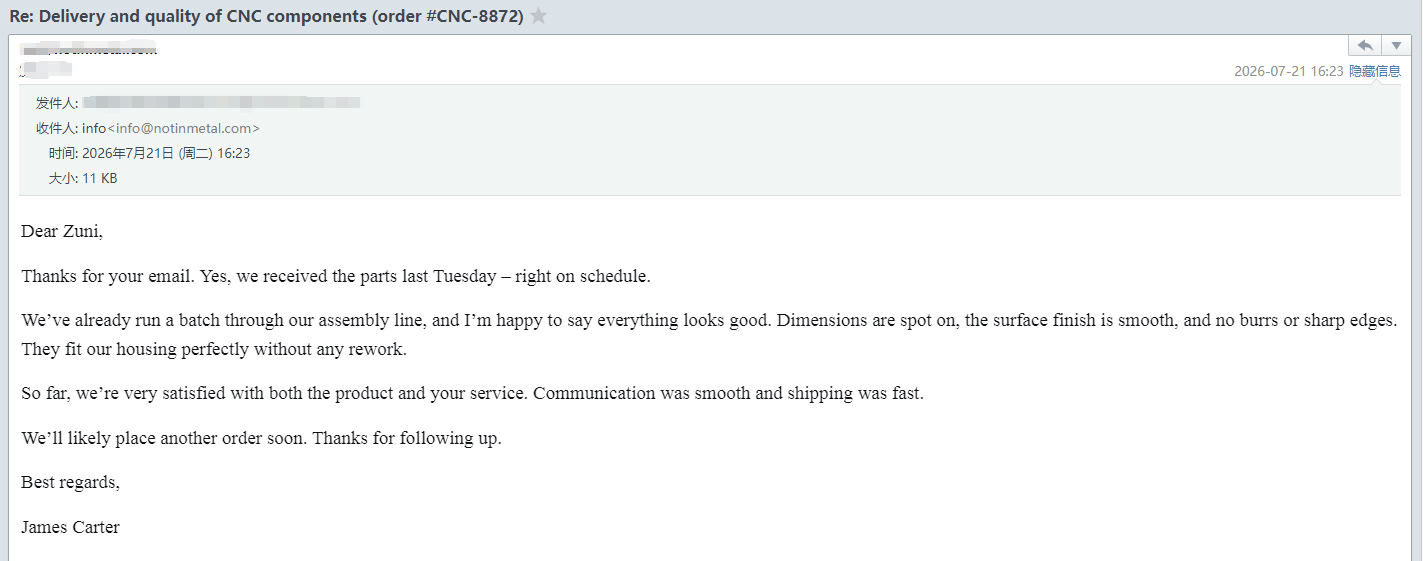
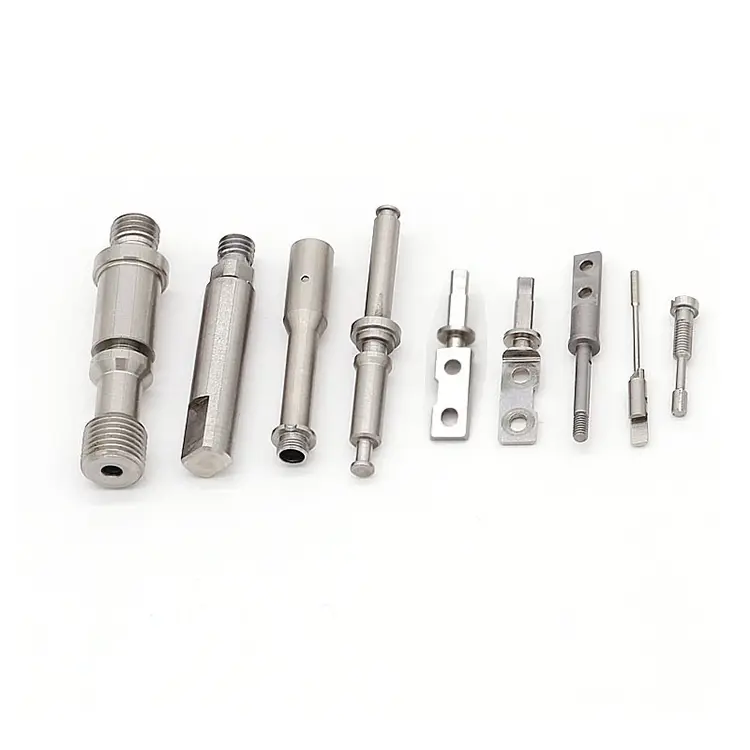
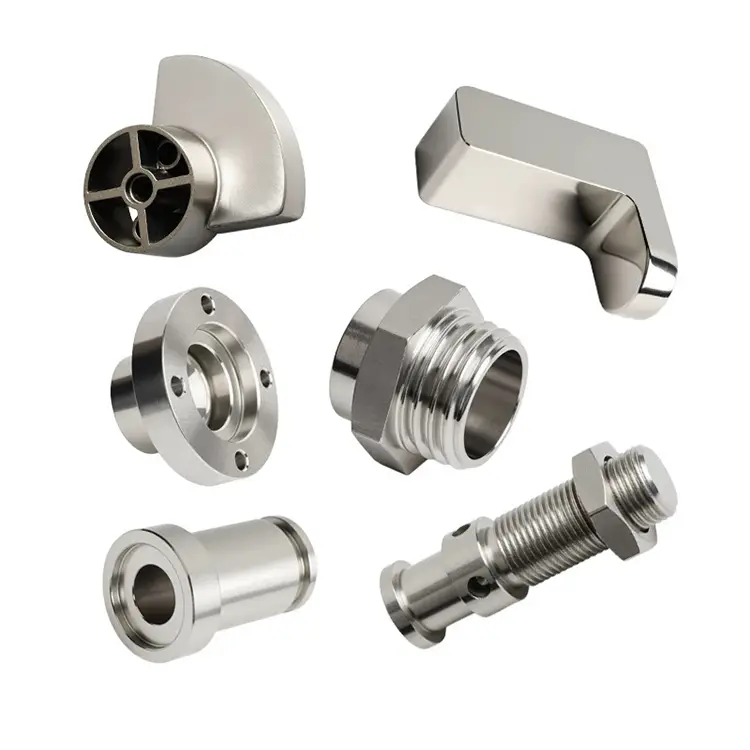
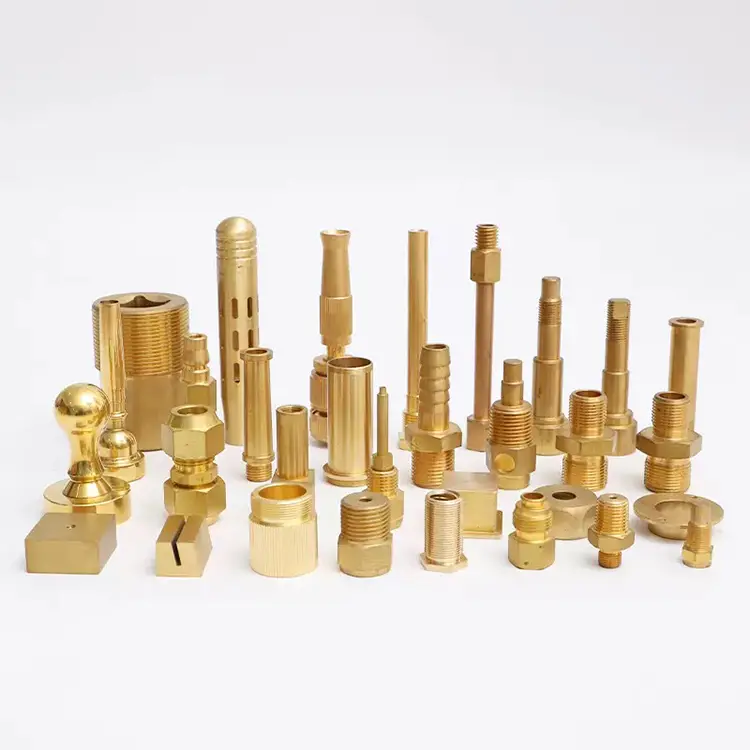
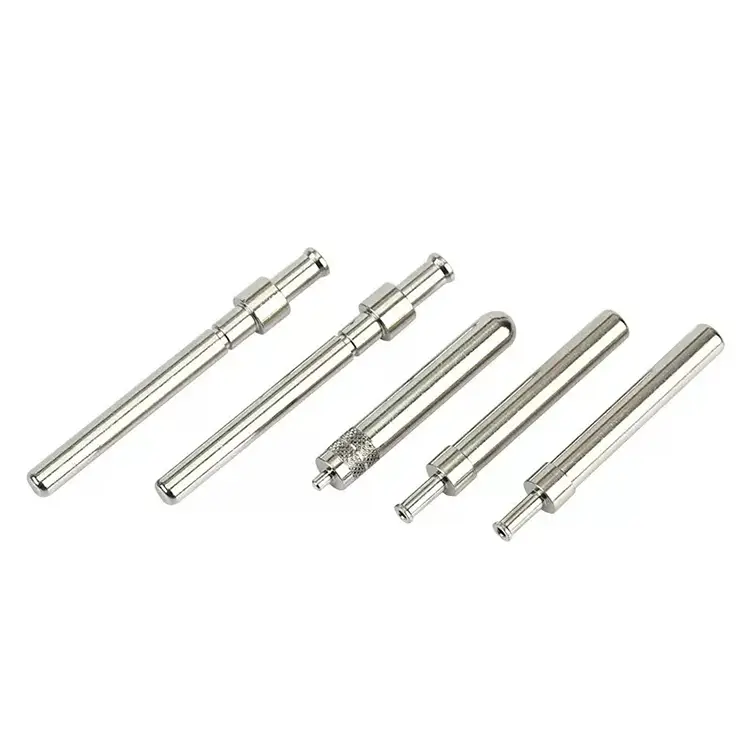
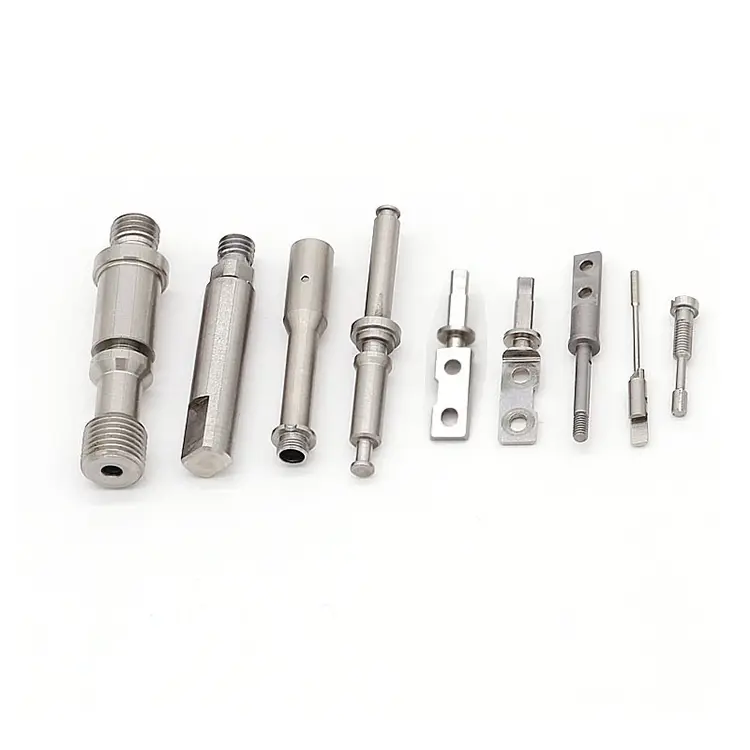
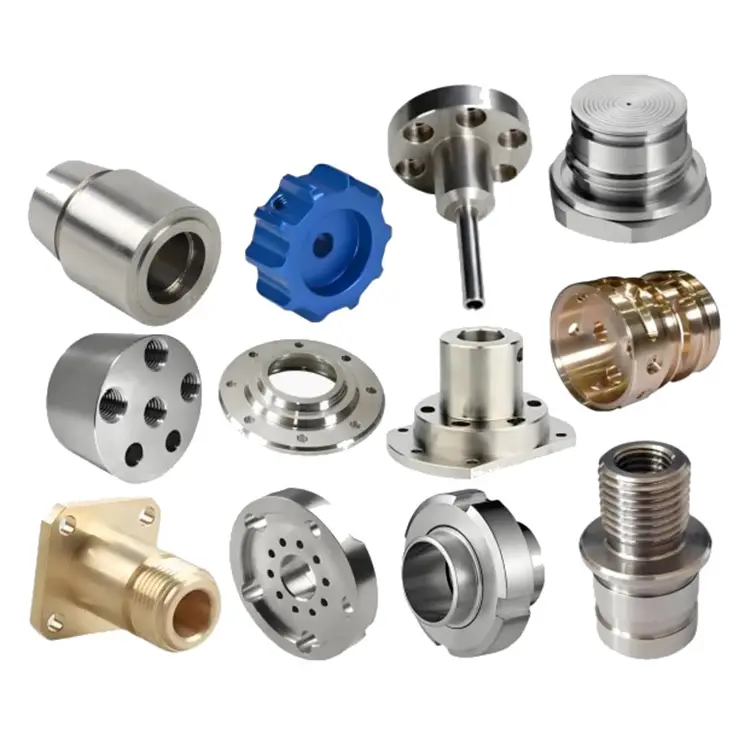
Nuote Metals se especializa en la fabricación de componentes mecanizados a partir de diversos materiales, incluidos aluminio, acero, acero inoxidable, latón y titanio. Centrándonos en la precisión y la eficiencia, utilizamos máquinas CNC totalmente automatizadas para lograr una repetibilidad dimensional y una productividad incomparables.
Enviar Consulta
Descripción del Producto
Componentes mecanizados: comience con la función, no con la máquina
La mayoría de los compradores envían un dibujo y preguntan: "¿Puedes hacer esto?" El dibujo especifica el material, la tolerancia y el acabado de la superficie. Pero rara vez explica por qué. ¿Por qué 4140 en lugar de 1045? ¿Por qué 28-32 HRC en lugar de 45 HRC? ¿Por qué Ra 0,4 μm en este orificio pero Ra 1,6 μm en ese?
Cuando no se comprende la función, el componente se mecaniza según el dibujo y falla en servicio. Un eje que se desgasta prematuramente. Una carcasa que se agrieta con la vibración. Un casquillo que se atasca después de tres meses. Se cumplió el dibujo. La función no lo era.
En Nuote Metals fabricamoscomponentes mecanizadoscomenzando con la función: qué debe hacer la pieza, qué debe sobrevivir y cómo fallará si algo sale mal. Luego seleccionamos el material, el tratamiento térmico y el proceso de mecanizado adecuados. Este artículo explica cómo funciona esa selección inversa y por qué produce componentes que duran más que el dibujo solo.
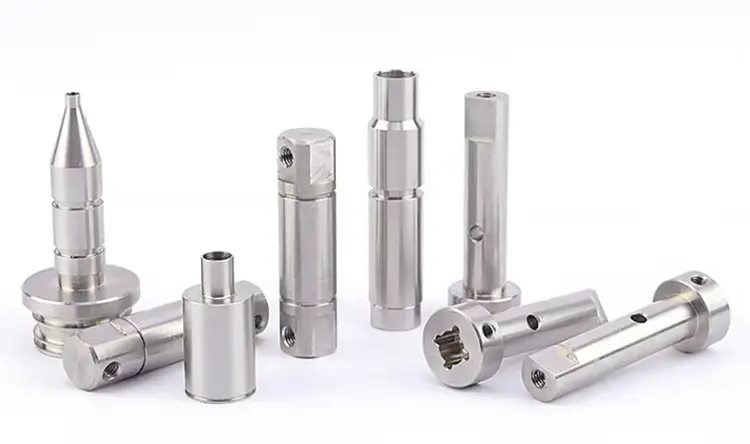
Las cuatro funciones que impulsan la selección de componentes
Cada componente mecanizado cumple al menos una función principal. La función determina el material, el tratamiento térmico y los puntos críticos de inspección.
1. Resistencia al desgaste.
Componentes que se deslizan, giran o entran en contacto con medios abrasivos: bujes, placas de desgaste, asientos de válvulas, seguidores de levas. El material debe resistir la pérdida de material superficial. La dureza y la microestructura importan más que la resistencia a la tracción. Opciones típicas: 440C, D2, 8620 carburado, 4140 nitrurado.
2. Resistencia a la fatiga.
Componentes que giran o ciclan bajo carga: ejes, bielas, resortes. El material debe resistir la iniciación y propagación de grietas. La limpieza, el flujo de grano y el acabado de la superficie son más importantes que la dureza aparente. Opciones típicas: 4340, 4140, 17-4 PH, superficies granalladas.
3. Resistencia a la corrosión.
Componentes expuestos a la humedad, productos químicos o sal: accesorios marinos, piezas de equipos alimentarios, cuerpos de válvulas químicas. El material debe resistir el ataque electroquímico. La química de la aleación y la pasivación son más importantes que la resistencia. Opciones típicas: 316, 17-4 PH, acero inoxidable dúplex, titanio.
4. Ajuste de precisión.
Componentes que se ensamblan con espacios reducidos o interferencias: carretes, manguitos, soportes ópticos, piezas de instrumentos. El material debe mantener su dimensión bajo ciclo térmico. La expansión térmica y la maquinabilidad importan más que la dureza. Opciones típicas: 6061, 7075, 303, latón, bronce.
Un componente puede cumplir más de una función. Un carrete de válvula hidráulica debe resistir el desgaste (contacto deslizante) y mantener un ajuste preciso (holgura). El material y el tratamiento térmico deben satisfacer ambos, razón por la cual revisamos la función antes de recomendar una calidad.
De la función a la fabricación: cómo realizamos la selección inversa
Una vez clara la función, sigue la ruta de fabricación. Aquí está la lógica que usamos para comúncomponentes mecanizados:
| Función | Dirección de materiales | Tratamiento térmico | Punto crítico de mecanizado | Enfoque de inspección |
|---|---|---|---|---|
| Resistencia al desgaste | Acero con alto contenido de carbono/para herramientas | Templado o cementado | Moler después del endurecimiento, no voltear | Dureza, profundidad de la caja, Ra |
| Resistencia a la fatiga | Acero aleado, fusión limpia. | Apagar y templar | Flujo de grano, sin filetes afilados. | Acabado superficial, tensión residual. |
| Resistencia a la corrosión | Acero inoxidable, titanio. | Recocido / pasivado en solución | Evitar manchas, controlar el calor. | Prueba de pasivación, química. |
| Ajuste de precisión | Aluminio, latón, inoxidable. | Alivio del estrés antes de terminar | Compensación térmica | CMM, redondez, concentricidad. |
| Ropa combinada + ajuste | 4140 nitrurado, 17-4 PH | Nitruro o H900 | Giro duro o pulido después del tratamiento. | Dureza + CMM + Talyrond |
Por qué es importante esta tabla:Un comprador que especifica 4140 a 28–32 HRC para una aplicación de desgaste no especifica lo suficiente el componente. Un comprador que especifica 440°C a 58 HRC para un eje con fatiga crítica está sobreespecificando la dureza y subestimando la limpieza. La función determina la combinación correcta, no solo el dibujo.
Modos de falla comunes y cómo el mecanizado los previene
Cada componente mecanizado falla de forma predecible. Cada modo de falla apunta a una decisión de mecanizado o material que se tomó (o evitó) durante la producción.
Fallo de desgaste.La pérdida de material de la superficie se acelera cuando la dureza es insuficiente o el acabado de la superficie es demasiado rugoso. Un casquillo rectificado a Ra 1,6 μm se desgastará más rápido que uno rectificado a Ra 0,4 μm, incluso con el mismo material y dureza. Para componentes de desgaste crítico, rectificamos o torneamos en duro la superficie funcional y verificamos Ra con un perfilómetro.
Fallo por fatiga.Las grietas se inician en defectos de la superficie: marcas de herramientas, quemaduras por esmerilado, radios de filete afilados. Un eje con un radio de filete de 0,2 mm fallará antes que uno con 0,5 mm, incluso si ambos cumplen con el dibujo. Para componentes críticos para la fatiga, especificamos radios de filete generosos e inspeccionamos la quemadura por molienda mediante una prueba de grabado nital.
Fallo por corrosión.Los componentes de acero inoxidable fallan cuando el mecanizado mancha la superficie o incrusta partículas de hierro. La capa pasiva no puede formarse y comienzan las picaduras. Para componentes críticos para la corrosión, utilizamos herramientas dedicadas, acabado enfriado con nitrógeno y verificamos la pasivación con una prueba de ferroxilo.
Fallo de ajuste.Los componentes que se atascan o tienen fugas generalmente fallan porque no se tuvo en cuenta la expansión térmica o porque el dato cambió entre operaciones. Para componentes con ajuste de precisión, mecanizamos en una celda con temperatura controlada y utilizamos el mismo dato para torneado, fresado e inspección.
Un ejemplo real: buje de desgaste nitrurado 4140
Un fabricante norteamericano de equipos agrícolas necesitaba un casquillo de acero 4140 para una herramienta de corte del suelo. El casquillo entró en contacto con suelo abrasivo bajo carga elevada. Su proveedor anterior mecanizó la pieza según el dibujo (4140, 28–32 HRC, Ra 1,6 μm) y el casquillo se desgastó en seis semanas.
El problema: el dibujo especificaba la dureza pero no el paso de nitruración. A 28-32 HRC, la superficie era demasiado blanda para el desgaste abrasivo. El acabado Ra 1,6μm aceleró la pérdida de material.
Lo que hicimos diferente:
- Revisó la función (desgaste por deslizamiento abrasivo) y recomendó nitrurar a una dureza de caja de 55 a 62 HRC, no solo endurecer completamente.
- Mecanizado el diámetro interior sobredimensionado para compensar el crecimiento de nitruración.
- Conecte a tierra el orificio después de la nitruración a Ra 0,4 μm, sin tornear.
- Se enviaron 2.000 piezas. La vida útil del casquillo aumentó de 6 semanas a 14 meses. El cliente cambió el dibujo para especificar nitruración y Ra 0,4μm.
esto es lo quecomponentes mecanizadosdebería entregar: no sólo una pieza que cumpla con el dibujo, sino una pieza que cumpla con la función que el dibujo se suponía que debía describir.
Preguntas frecuentes sobre la selección de componentes
P1: ¿Puede recomendar un material y un tratamiento térmico según mi aplicación?
R: Sí. Preferimos comenzar con la función: qué debe resistir el componente, cómo se mueve y en qué entorno opera. A partir de ahí, recomendamos el material, el tratamiento térmico y los puntos de inspección críticos. cuando revisamoscomponentes mecanizadosPara los clientes, comprobamos si las especificaciones del dibujo coinciden con la función prevista. Si hay una discrepancia, como 4140 a 28 HRC para una aplicación de desgaste abrasivo, la señalamos antes de cotizar. Esto evita que un componente cumpla con el dibujo pero falle en servicio.
P2: ¿Cuál es el error más común que ve en los dibujos de componentes?
R: Especificar dureza sin especificar el proceso de tratamiento térmico. "4140, 28–32 HRC" nos indica la dureza aparente, pero no si la superficie necesita ser nitrurada, carburizada o endurecida por inducción. Para aplicaciones de desgaste, la dureza y la profundidad de la carcasa importan más que la dureza del núcleo. Para aplicaciones de fatiga, la limpieza y el acabado de la superficie son más importantes que la dureza. Revisamos cada dibujo para detectar esta brecha y recomendamos la especificación que falta antes de la producción.
P3: ¿Cómo se verifica que un componente mecanizado realizará su función?
R: Verificamos las características que controlan la función, no solo las dimensiones del dibujo. Para un componente de desgaste, verificamos la dureza de la superficie, la profundidad de la caja y Ra. Para un componente de fatiga, verificamos los radios de filete, el acabado de la superficie y la tensión residual (cuando se especifique). Para un componente de corrosión, verificamos la pasivación y la química. Para un componente con ajuste de precisión, verificamos la redondez, la concentricidad y el ajuste con un medidor funcional. El informe de inspección refleja la función, no sólo el dibujo. Así nos aseguramos de quecomponentes mecanizadosde Nuote Metals funcionan en servicio, no solo en el banco de inspección.
Etiquetas calientes: Proveedor de componentes mecanizados, Fabricante de piezas mecanizadas de precisión, Servicios de mecanizado CNC personalizados
Enviar Consulta
Por favor, siéntase libre de dar su consulta en el siguiente formulario. Le responderemos en 24 horas.
X
Utilizamos cookies para ofrecerle una mejor experiencia de navegación, analizar el tráfico del sitio y personalizar el contenido. Al utilizar este sitio, acepta nuestro uso de cookies.
política de privacidad