Productos
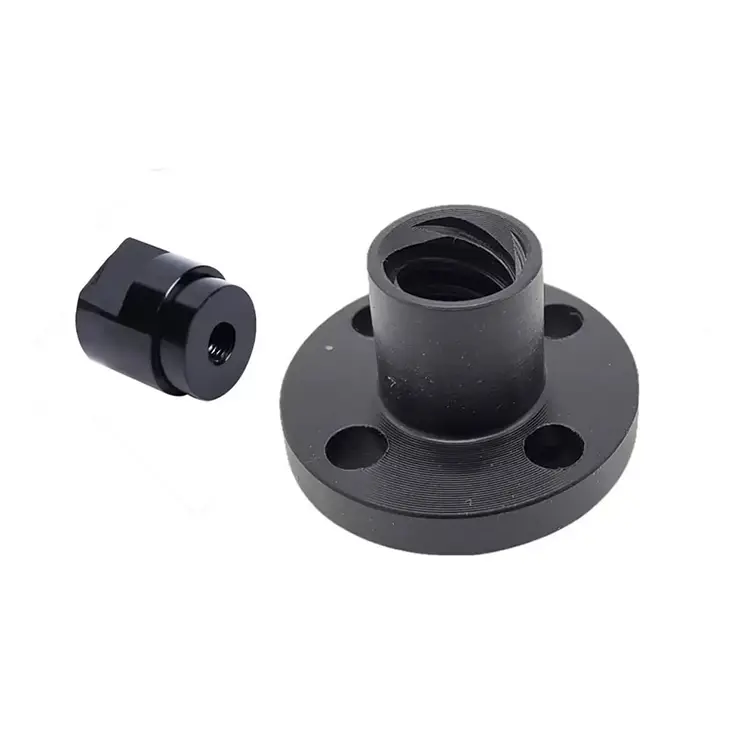
Mecanizado de plástico CNC
Con más de 10 años de experiencia en el mecanizado de plástico CNC, Nuote Metals puede ofrecer una producción personalizada según planos. Procesamos piezas torneadas de plástico PE, POM y PET de nuestra propia producción, así como una variedad de otros plásticos técnicos y ofrecemos un procesamiento flexible de producción individual, pequeñas cantidades y en serie. Nuestra maquinaria de última generación garantiza los rangos de tolerancia más estrictos y nuestros empleados calificados garantizan la alta calidad constante de sus proyectos.
Enviar Consulta
Descripción del Producto
Mecanizado de plástico CNC: por qué los parámetros de corte de metal arruinan las piezas de plástico
El plástico no aleja el calor del filo. No se astilla: se derrite o se mancha. No mantiene la tolerancia después de soltar la sujeción. Y cada plástico se comporta de manera diferente: una estrategia que funciona con POM fallará con PEEK, y una estrategia que funciona con PTFE derretirá el acrílico.
Es por eso queMecanizado de plástico CNCno puede tratarse como mecanizado de metales con una etiqueta de material diferente. Un taller que procesa plástico con el mismo equipo, con las mismas herramientas y los mismos parámetros que el aluminio producirá piezas que lucirán aceptables el día de su envío y que se deformarán, encogerán o agrietarán después de llegar a la línea de ensamblaje.
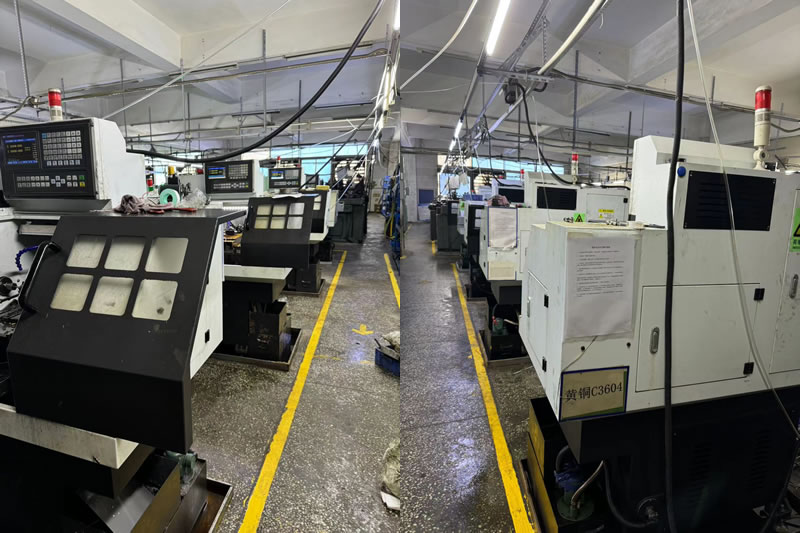
En Nuote Metals, operamos una celda de mecanizado de plástico dedicada, separada de nuestras líneas de metal. La celda utiliza herramientas afiladas sin recubrimiento, enfriamiento por chorro de aire, fijaciones de baja presión y hornos de recocido para aliviar tensiones. Con más de 20 años de experiencia en exportaciones a clientes médicos, electrónicos e industriales, hemos aprendido que el mecanizado de plástico es una disciplina diferente, no una sustitución de materiales.
Plástico versus metal: tres diferencias que cambian el plan del proceso
1. El calor permanece en el filo.
El metal conduce el calor a través de la viruta y la pieza de trabajo. El plástico no. El calor ablanda el material y produce una superficie gomosa derretida en lugar de una astilla limpia. POM y acrílico son especialmente sensibles. Controlamos el calor con herramientas afiladas y de alto ángulo positivo, altas velocidades de husillo con avances moderados y enfriamiento por chorro de aire o nebulización; el plástico necesita enfriamiento, no lubricación.
2. La sujeción deforma la pieza.
El plástico es elástico. Un tornillo de banco de metal estándar comprime la pieza durante el mecanizado y regresa después de soltarla, cambiando las dimensiones. Usamos mordazas suaves mecanizadas según el contorno de la pieza, sujeción de baja presión y fijación por vacío para piezas delgadas. Las dimensiones críticas se miden después de que la pieza se estabiliza a temperatura ambiente.
3. La tensión interna deforma la pieza días después.
Las barras de plástico soportan tensiones debido a la extrusión. El mecanizado redistribuye ese estrés. La pieza mide correctamente en la CMM y luego se deforma dos días después. Para piezas de PEEK, PTFE y POM grandes, recocemos el material antes del mecanizado y aliviamos la tensión entre el desbaste y el acabado. Esto no es opcional: es la diferencia entre una pieza que se envía correctamente y una pieza que se ensambla correctamente.
Grados de plástico que mecanizamos y cómo se comporta cada uno
| Material | Riesgo clave de mecanizado | Estrategia de herramientas | Aplicación típica |
|---|---|---|---|
| POM (Delrín) | Fusión, envoltura de virutas | Rastrillo positivo agudo, ráfaga de aire | Engranajes, casquillos, aisladores. |
| OJEADA | Deformación por tensión, costo | Recocido antes del mecanizado, carburo afilado. | Implantes médicos, aeroespacial |
| PTFE (teflón) | Flujo frío, inestabilidad dimensional. | Herramientas muy afiladas, sujeción ligera | Sellos, accesorios químicos. |
| Nylon | Absorción de humedad, deformación. | Material seco antes del mecanizado, sujeción baja. | Engranajes, pastillas de desgaste |
| Acrílico (PMMA) | Agrietándose, derritiéndose | Alta velocidad, ráfaga de aire, sin refrigerante | Pantallas, celdas de fluido. |
| ABS | Manchas, baja resistencia | Herramientas afiladas, velocidad moderada | Viviendas, prototipos. |
Una nota sobre PEEK:PEEK es el plástico más exigente que mecanizamos. Es caro, propenso a deformarse por tensión y sensible al calor. Recocemos barras de PEEK antes del mecanizado y finalizamos el mecanizado después de aliviar la tensión; de lo contrario, la pieza se moverá después de la entrega. ParaMecanizado de plástico CNCde PEEK, el paso de recocido no es opcional.
Un ejemplo real: aislante PEEK para dispositivos médicos
Un fabricante alemán de dispositivos médicos necesitaba un aislante de PEEK con una tolerancia de orificio de 0,01 mm, una planitud de 0,02 mm y sin bordes fundidos. Su proveedor anterior mecanizó la pieza a partir de barras de PEEK sin recocido. El diámetro interior midió correctamente en la inspección, pero tres días después, se había reducido 0,04 mm.
Lo que hicimos diferente:
- Recoció la barra de PEEK antes del mecanizado, aliviando la tensión de extrusión.
- Se mecaniza en desbaste y luego se alivia la tensión de la pieza antes de terminar el mecanizado.
- Se utilizaron insertos de carburo afilados y de alto ángulo positivo con enfriamiento por chorro de aire, sin bordes derretidos.
- Midió el diámetro interior después de 48 horas de estabilización, no inmediatamente después del mecanizado.
- Se enviaron 2500 piezas sin variación dimensional posterior a la entrega.
esto es lo queMecanizado de plástico CNCdebe entregar: no solo una pieza que mida correctamente el día de su envío, sino una pieza que permanezca correcta después de llegar a su línea de ensamblaje.
Preguntas frecuentes
P1: ¿Por qué mi pieza de plástico se deformó después del mecanizado?
R: La deformación proviene del estrés interno. Las barras de plástico soportan tensiones debido a la extrusión. El mecanizado elimina material y redistribuye esa tensión: la pieza mide correctamente y luego se mueve días después. La solución es recocer el material antes del mecanizado y aliviar la tensión entre el desbaste y el acabado. Para piezas de PEEK, PTFE y POM grandes, el recocido no es opcional. Si su proveedor mecaniza plástico sin alivio de tensión, la pieza se moverá después de la entrega.
P2: ¿Qué refrigerante se debe utilizar para el mecanizado de plástico CNC?
R: La mayoría de los plásticos no necesitan lubricación, sino enfriamiento. El refrigerante de inundación puede ser absorbido por el nailon, teñir el POM o dejar residuos en el PEEK. Usamos enfriamiento por chorro de aire o niebla para la mayoría de los plásticos. La excepción es el acrílico, que puede agrietarse bajo un choque térmico; para el acrílico, utilizamos alta velocidad y chorro de aire únicamente. ParaMecanizado de plástico CNC, la estrategia de refrigeración depende del material, no de una regla universal.
P3: ¿Se pueden mantener tolerancias estrictas en piezas de PEEK y PTFE?
R: Sí, pero con estrategias diferentes para cada uno. PEEK mantiene una buena tolerancia después del recocido y el alivio de tensiones, y habitualmente mantenemos ±0,01 mm. El PTFE es más blando y se desliza bajo carga; mantiene la tolerancia en la inspección pero puede moverse en servicio. Para PTFE, mecanizamos hasta el extremo inferior de la banda de tolerancia y aconsejamos a los clientes que permitan el flujo en frío en su diseño. ParaMecanizado de plástico CNCEn ambos materiales, la clave es mecanizar, estabilizar y medir, no medir inmediatamente después de que se detiene la herramienta.
Etiquetas calientes: Fabricante de mecanizado de plástico CNC, Proveedor de piezas de plástico personalizadas, Mecanizado de plástico de alta precisión
Enviar Consulta
Por favor, siéntase libre de dar su consulta en el siguiente formulario. Le responderemos en 24 horas.
X
Utilizamos cookies para ofrecerle una mejor experiencia de navegación, analizar el tráfico del sitio y personalizar el contenido. Al utilizar este sitio, acepta nuestro uso de cookies.
política de privacidad