Productos
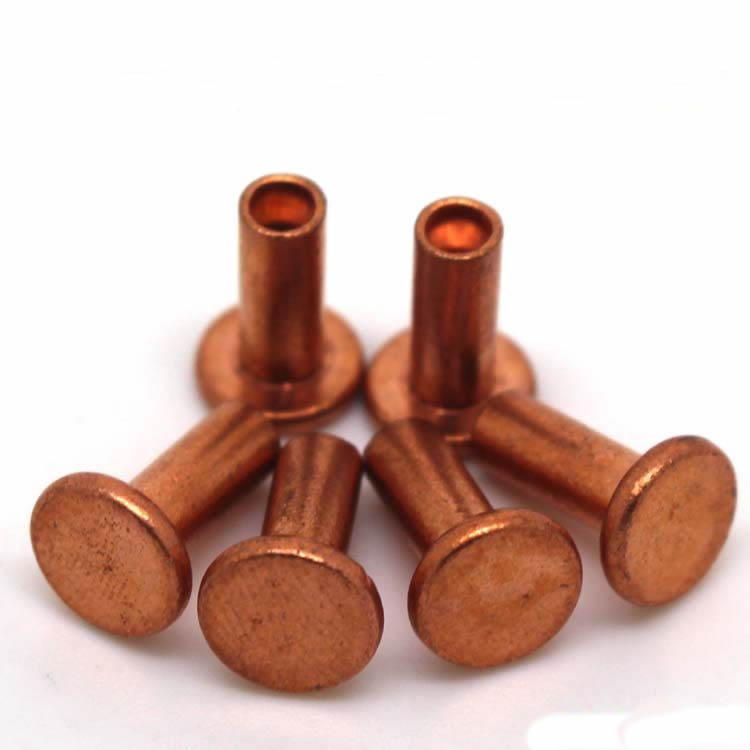
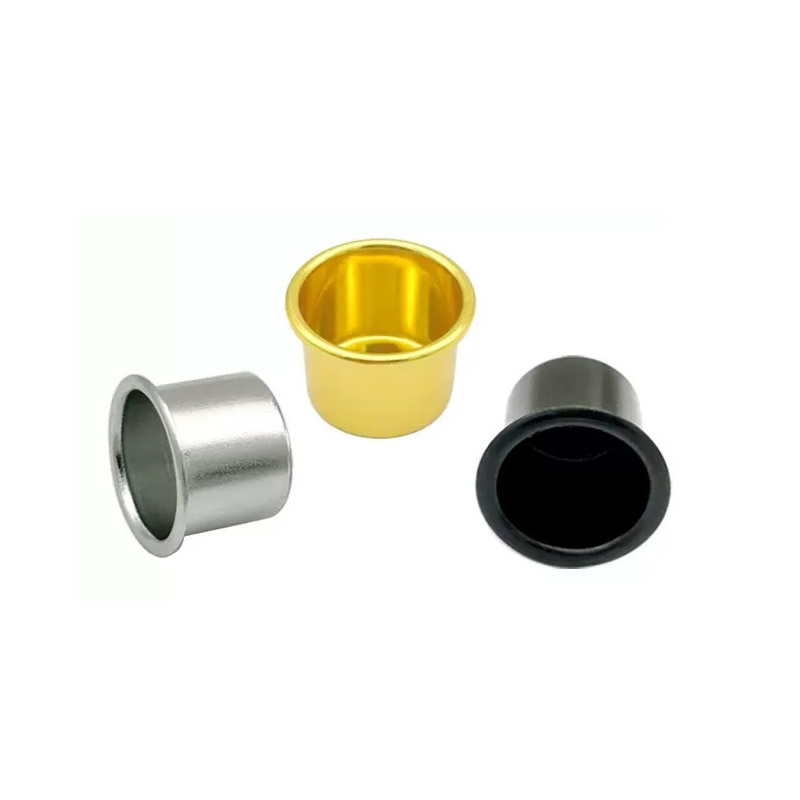
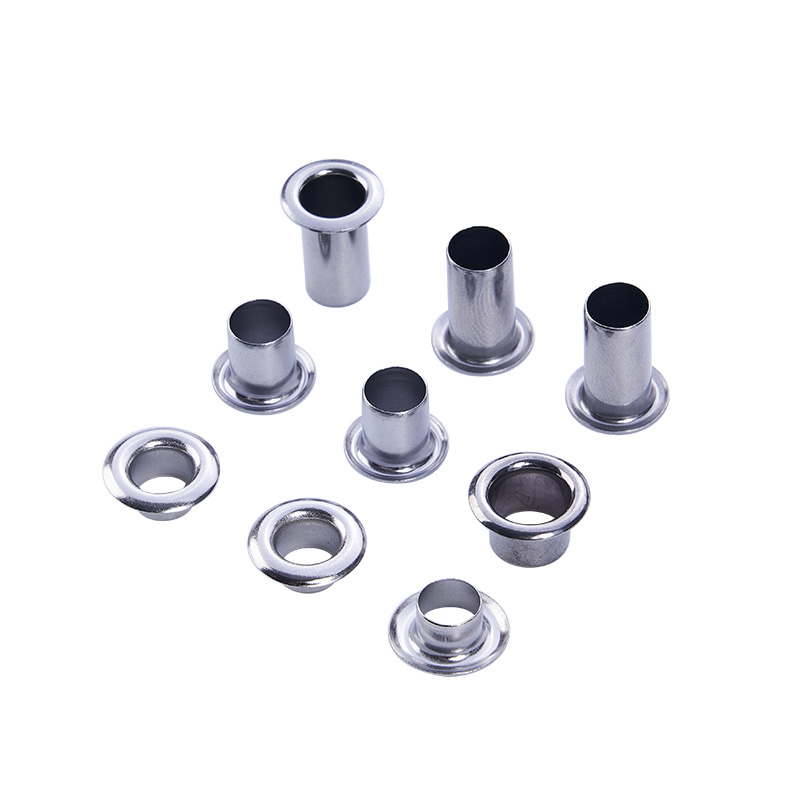
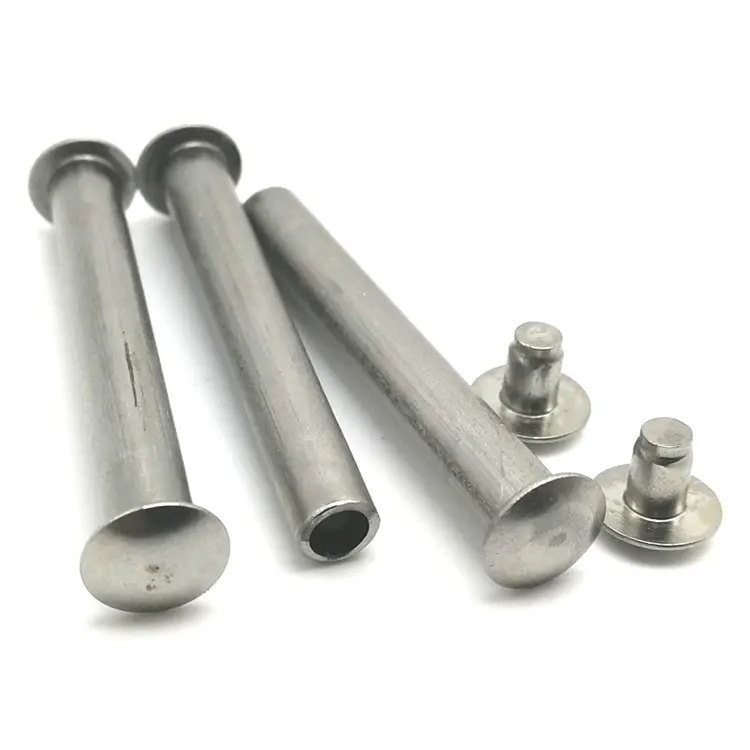
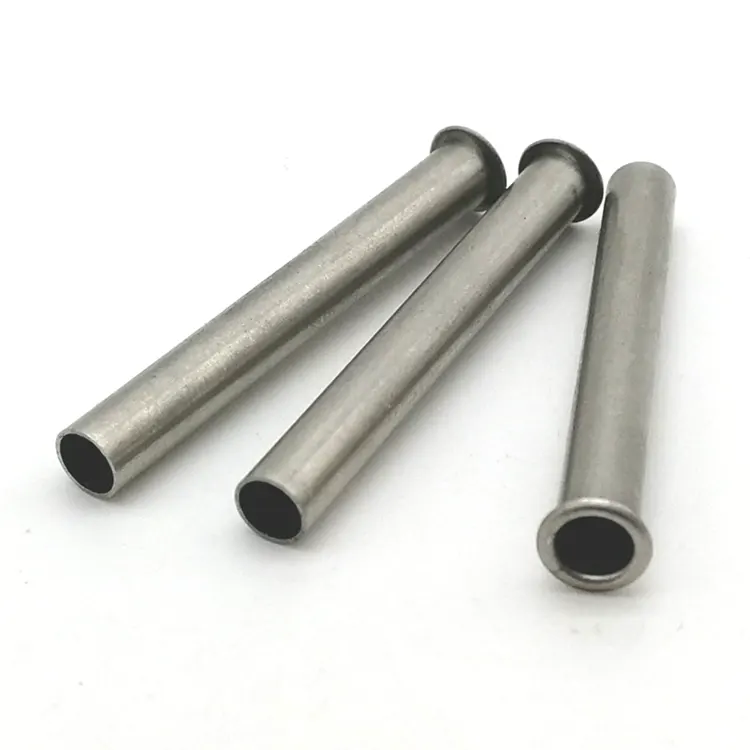
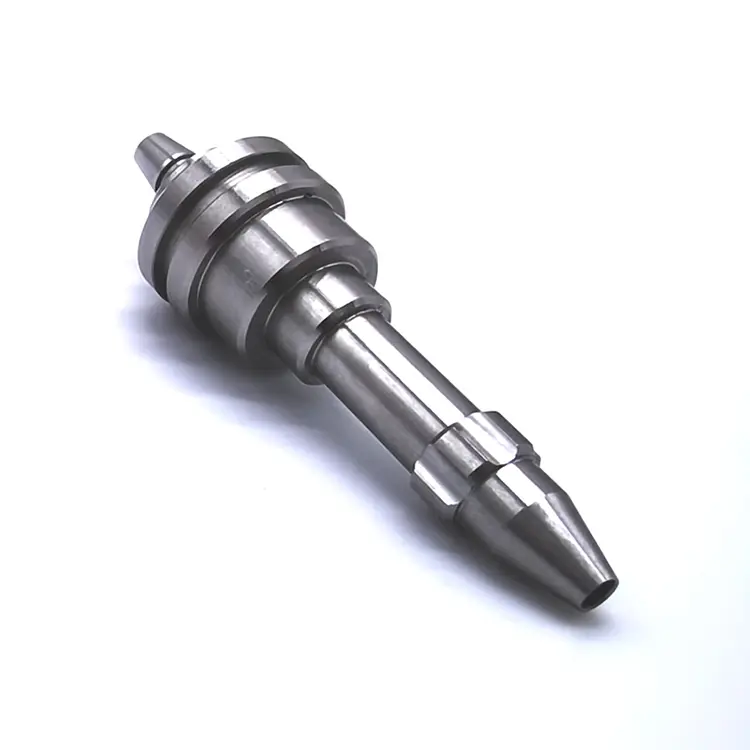
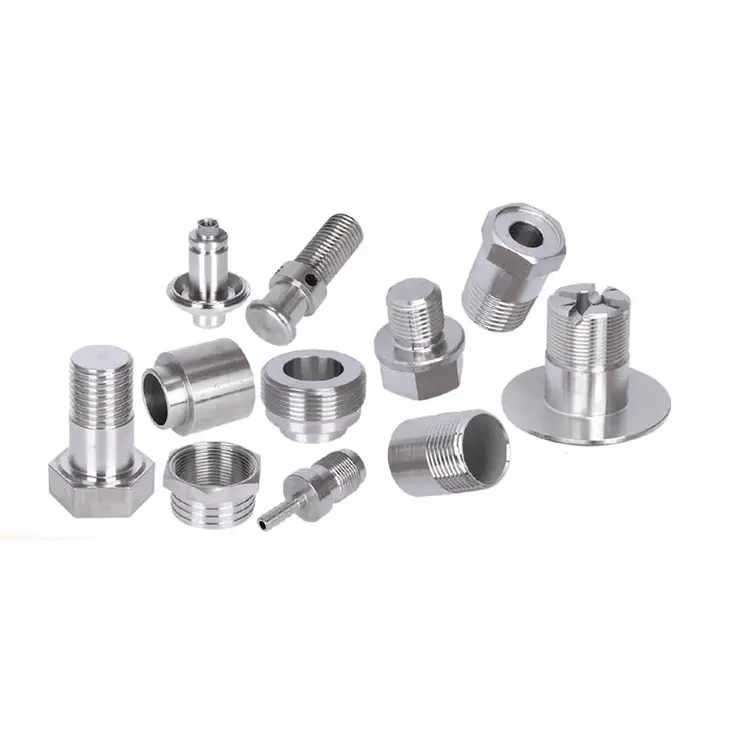
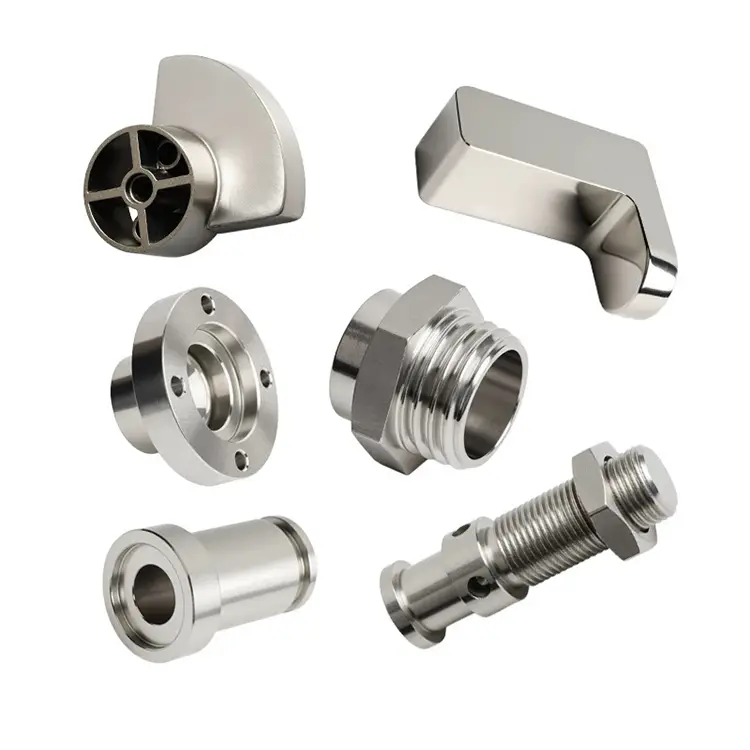
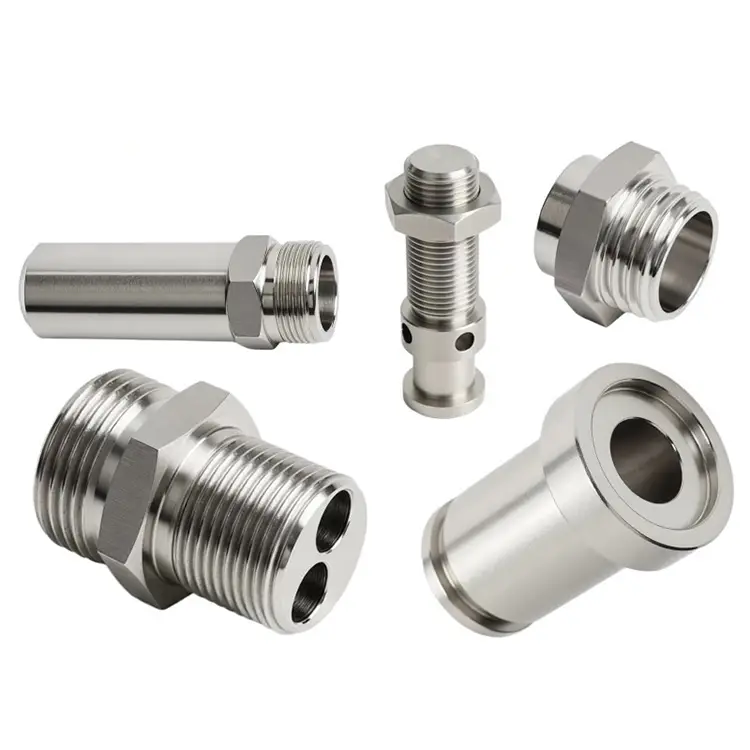
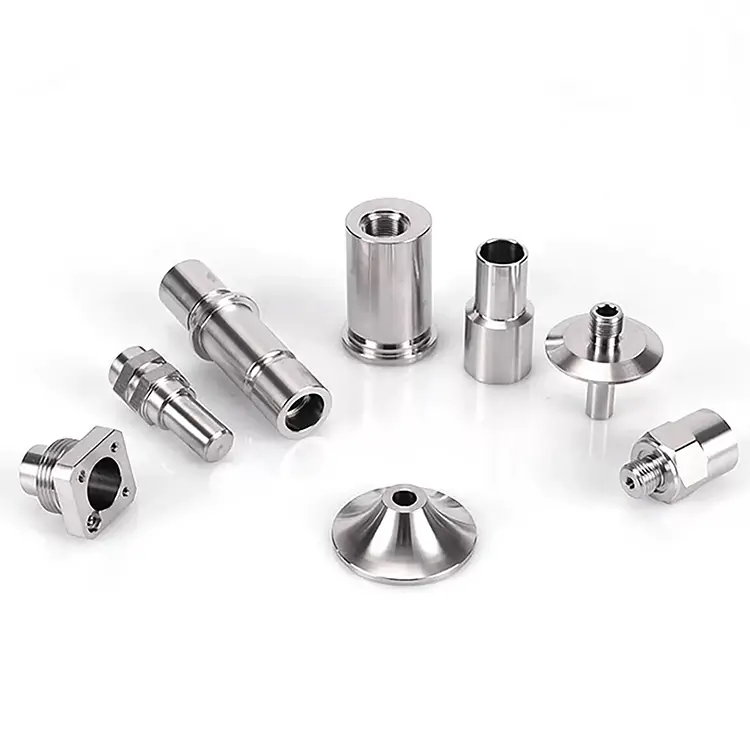
Piezas de torneado de precisión CNC
Nuote Metals ofrece piezas de torneado de precisión CNC personalizadas y adaptadas a sus requisitos específicos. Desde el prototipo hasta la producción, trabajamos estrechamente con usted para garantizar que sus componentes cumplan con las especificaciones exactas.
Enviar Consulta
Descripción del Producto
Piezas de torneado de precisión CNC: cuando la tolerancia se mide en micrómetros
El torneado estándar tiene una tolerancia de ±0,005 mm. Esto es suficiente para la mayoría de los accesorios, ejes y conectores hidráulicos. Pero algunas aplicaciones exigen más. Un componente del inyector de combustible que mide el flujo a 2000 bar. Un instrumento quirúrgico que debe ensamblarse sin juego. Una montura óptica que mantiene la alineación en un cambio de temperatura de 40 °C.
Estas son las piezas que separan el torneado de precisión del torneado estándar. En Nuote Metals, operamos una celda de torneado de precisión dedicada donde cada variable (temperatura, desgaste de la herramienta, crecimiento del husillo, incertidumbre de medición) está controlada y documentada. Esto no es un reclamo de marketing. Es una disciplina de proceso y este artículo explica exactamente cómo la mantenemos.
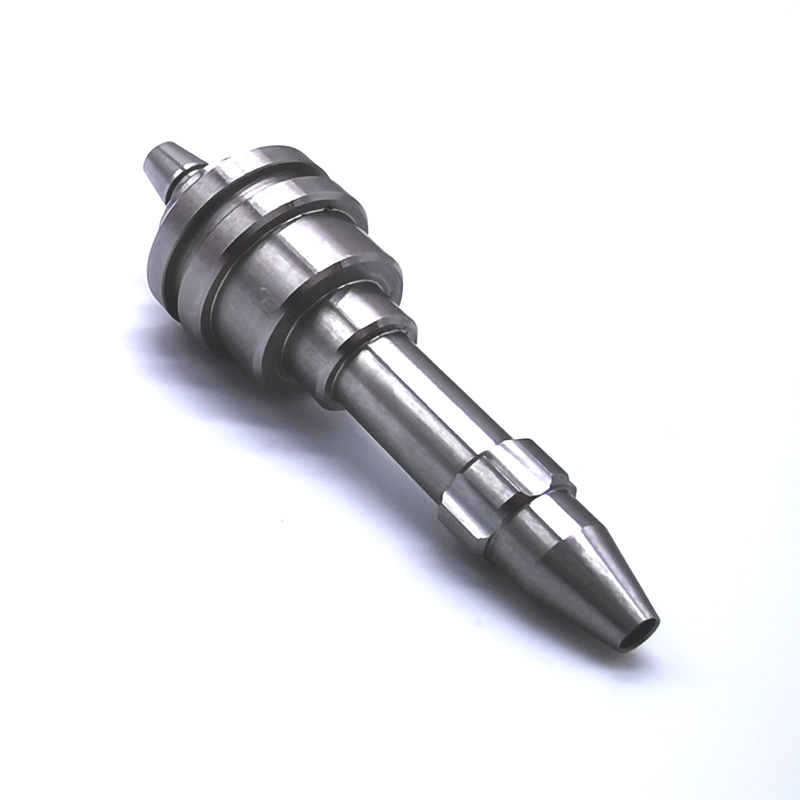
Qué hace que el torneado sea "preciso": cinco variables que deben controlarse
La precisión no proviene únicamente de la máquina. Proviene de controlar todas las fuentes de variación.
1. Estabilidad térmica.
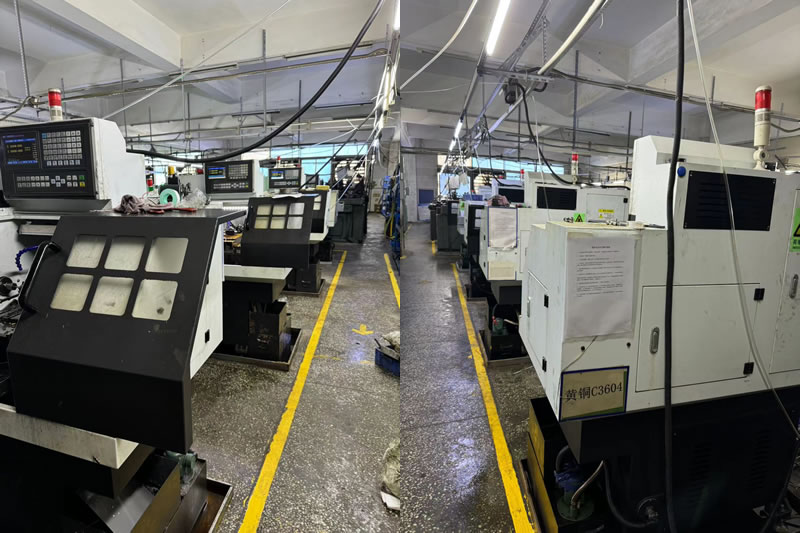
El husillo de un torno crece a medida que se calienta. Una pieza de 100 mm puede crecer 0,02 mm con un cambio de temperatura de 10 °C. Nuestra celda de torneado de precisión se mantiene a 20 °C ± 1 °C durante todo el año. Las piezas se sumergen a temperatura ambiente antes de la inspección final.
2. Gestión del desgaste de herramientas.
Un inserto desgastado corta de manera diferente que uno nuevo. Realizamos un seguimiento de la vida útil de la herramienta cortando el tiempo y ajustando las compensaciones en intervalos definidos, sin esperar a que el operador note una desviación. Para trabajos de ±0,002 mm, los cambios de herramientas son programados, no reactivos.
3. Calibración de husillos y ejes.
El crecimiento térmico afecta a la propia estructura de la máquina. Realizamos un ciclo de calentamiento todas las mañanas y verificamos el posicionamiento del eje con un interferómetro láser mensualmente. Los husillos de bolas están precargados y las escalas lineales proporcionan información directa sobre la posición.
4. Repetibilidad de la sujeción de piezas.
Un collar que agarra de manera diferente la pieza 1 y la pieza 500 introduce variación. Utilizamos pinzas endurecidas con topes positivos y verificamos el descentramiento antes de cada ejecución de producción. Para piezas de pared delgada, las mordazas blandas se mecanizan en su lugar para que coincidan con el diámetro de la pieza.
5. Incertidumbre de la medida.
Una medición es tan buena como la herramienta y el método. Calibramos micrómetros y medidores de diámetros diariamente según estándares certificados. Para funciones críticas, utilizamos una máquina de medición de coordenadas (CMM) en la misma sala con temperatura controlada, porque medir una pieza en un área de inspección cálida da un resultado diferente que medirla en el taller.
Nuestras capacidades de torneado de precisión
| Parámetro | Estándar | Celda de precisión |
|---|---|---|
| Tolerancia del diámetro | ±0,005 mm | ±0,002 milímetros |
| Concentricidad | 0,01mm | 0,003 milímetros |
| Rugosidad de la superficie | Ra 0,4 µm | Ra 0,2 µm |
| Redondez | 0,008 milímetros | 0,002 milímetros |
| Tolerancia de longitud | ±0,1mm | ±0,02 milímetros |
| Control de temperatura | Ambiente de tienda | 20°C ± 1°C |
| Inspección | Basado en muestras | 100% CMM en funciones críticas |
Materiales entregados en la celda de precisión:
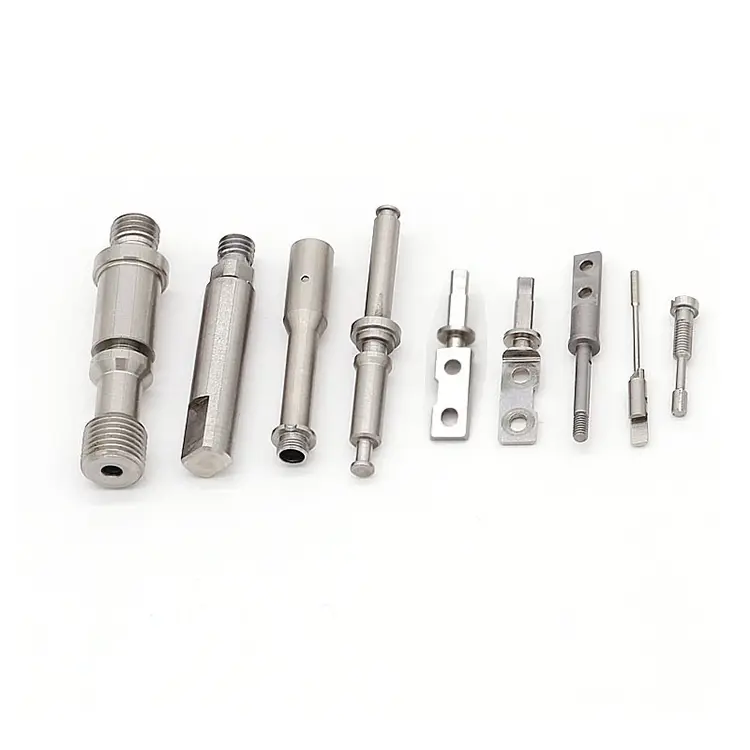
- Acero inoxidable (303, 304, 316, 17-4 PH, 440C)
- Acero aleado (4140, 4340, 8620)
- Aluminio (6061, 7075, 2024)
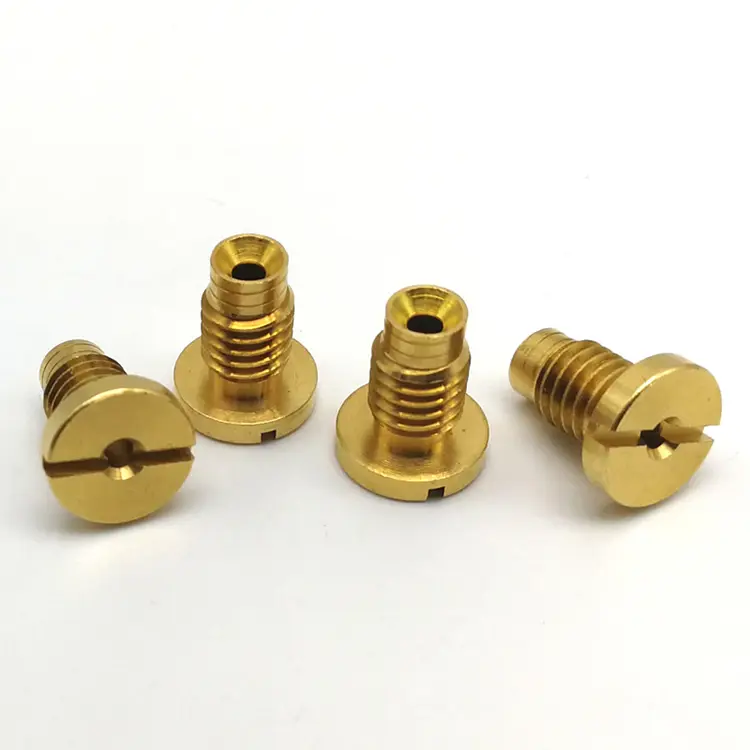
- Latón y cobre (C36000, C11000, C10200)
- Titanio (Grado 5, Grado 2)
- Plásticos (PEEK, POM, PTFE)
Capacidad de volumen:Prototipo (de 1 a 50 piezas), producción de bajo volumen (de 50 a 5000), producción de gran volumen (de 5000 a 200 000+).
Medición: la columna vertebral del torneado de precisión
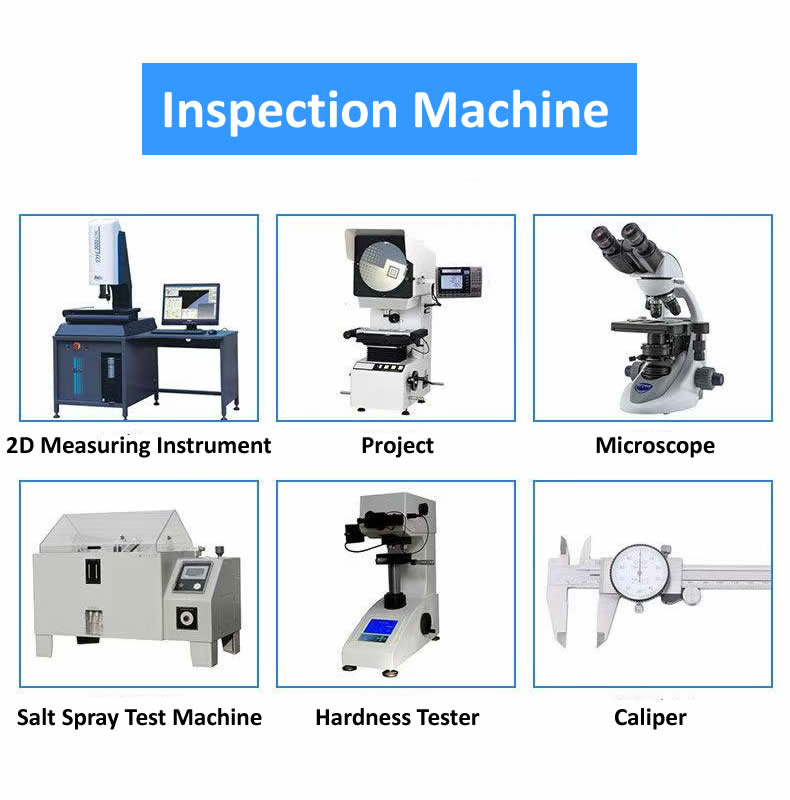
No se puede sostener ±0,002 mm sin medirlo correctamente. Nuestra celda de precisión está equipada con:
- Máquina de Medición por Coordenadas (MMC): Zeiss Contura con sonda de escaneo. Se utiliza para verificación de geometría, concentricidad y posición complejas.
- Probador de redondez: Talyrond 131 para medición de redondez, cilindricidad y concentricidad.
- Probador de Rugosidad Superficial: Mitutoyo SJ-210 para verificación Ra y Rz.
- Comparador óptico: para verificación de perfil, radios y forma de rosca.
- Micrómetros digitales y medidores de diámetros: calibrados diariamente según estándares certificados.
- Compensación de temperatura: todas las mediciones se toman a 20 °C, con factores de corrección aplicados para la expansión térmica del material.
Qué significa esto para usted: cada dimensión crítica de su dibujo se mide y se informa. Si el dibujo indica ±0,002 mm, el informe de inspección muestra el valor medido real, no solo una aprobación/rechazo. Recibes datos, no un sello.
Un ejemplo real: componente del instrumento quirúrgico 17-4 PH
Un fabricante alemán de dispositivos médicos necesitaba un componente de acero inoxidable 17-4 PH con una tolerancia de diámetro de 0,002 mm, una concentricidad de 0,003 mm y un acabado superficial Ra de 0,2 μm. La pieza se ensamblaría en un instrumento de grapado quirúrgico donde cualquier juego causaría fallas.
Lo que hicimos diferente:
- Mecanicé la pieza en nuestra celda de precisión a 20 °C, no en el departamento de torneado general.
- Se utilizó utillaje de CBN para la pasada final tras el tratamiento térmico.
- Concentricidad verificada con Talyrond antes y después del mecanizado final.
- Se enviaron 4.000 piezas sin rechazos. El cliente eliminó la inspección entrante: nuestros informes CMM fueron aceptados como registro de calidad.
Preguntas frecuentes sobre piezas de torneado de precisión CNC
P1: ¿Cuál es la diferencia entre torneado estándar y torneado de precisión?
R: El torneado estándar tiene una capacidad de ±0,005 mm y es adecuado para la mayoría de piezas hidráulicas, automotrices e industriales en general. Las piezas de torneado de precisión CNC tienen una sujeción de ±0,002 mm o mejor, con una concentricidad y un acabado superficial más ajustados. La diferencia no es sólo la máquina: es el entorno (control de temperatura), la gestión de herramientas (cambios programados) y la disciplina de medición (verificación CMM). El torneado de precisión cuesta más porque consume más tiempo, más herramientas y más inspección. Se justifica cuando la aplicación lo exige.
P2: ¿Se puede sostener ±0,002 mm en acero inoxidable tratado térmicamente?
R: Sí, pero con salvedades. El tratamiento térmico mueve la pieza. Para 17-4 PH o 440C endurecido a 40+ HRC, mecanizamos sobredimensionados, tratamos térmicamente y luego terminamos con herramientas CBN en la celda de precisión. La pasada final elimina entre 0,05 y 0,1 mm de material para lograr la tolerancia. Para geometrías muy complejas o secciones de paredes delgadas, podemos recomendar torneado en duro seguido de rectificado. Nuote Metals revisa cada plano y confirma las tolerancias alcanzables antes de cotizar.
P3: ¿Cómo se verifica la concentricidad en piezas torneadas con precisión CNC?
R: Usamos un probador de redondez Talyrond para medir concentricidad, redondez y cilindricidad. La pieza gira sobre un husillo de precisión mientras una sonda mide la superficie. El resultado es un gráfico polar que muestra la desviación en micrómetros. Para funciones más simples, una CMM con sonda de escaneo proporciona datos equivalentes. Cada pedido de torneado de precisión se envía con un informe dimensional que muestra los valores medidos reales, no solo pasa/falla.
Etiquetas calientes: Piezas de torneado de precisión CNC
Enviar Consulta
Por favor, siéntase libre de dar su consulta en el siguiente formulario. Le responderemos en 24 horas.
X
Utilizamos cookies para ofrecerle una mejor experiencia de navegación, analizar el tráfico del sitio y personalizar el contenido. Al utilizar este sitio, acepta nuestro uso de cookies.
política de privacidad