Productos
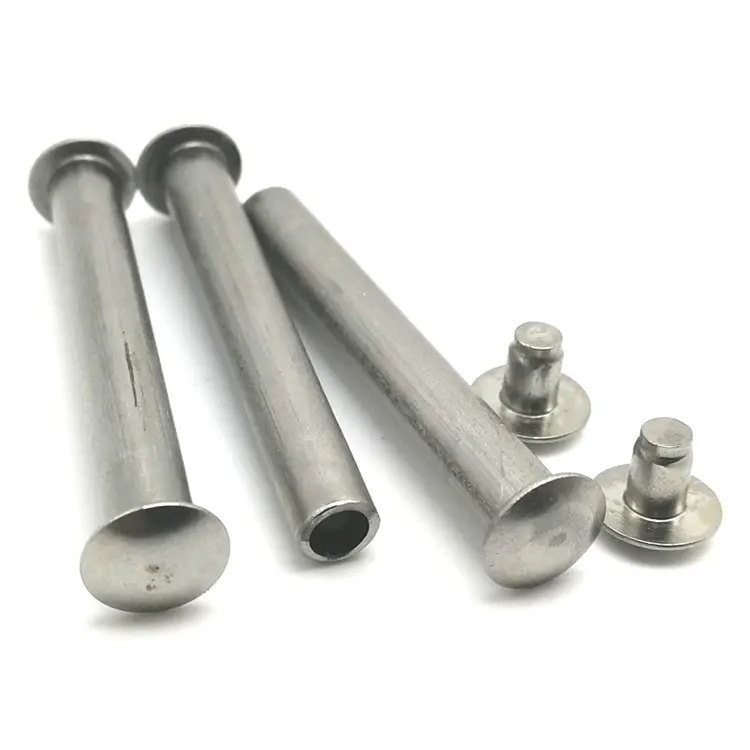
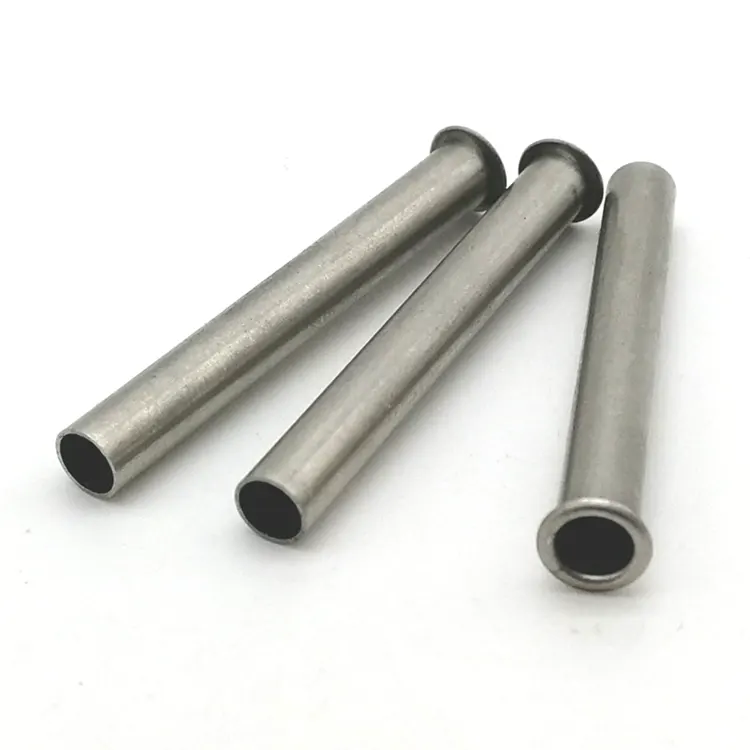

Remaches semitubulares de cabeza avellanada
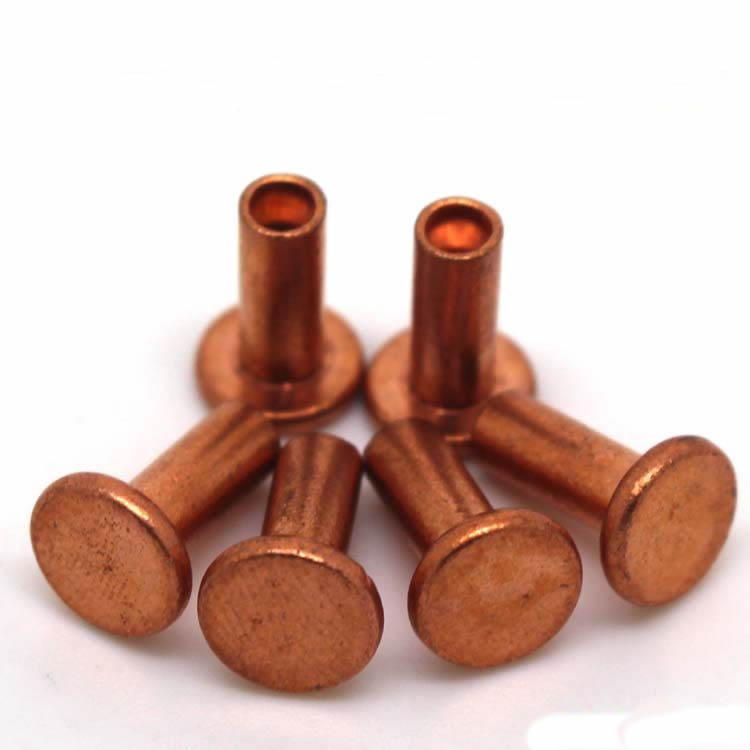
Nuote Metals produce y almacena una amplia selección de remaches semitubulares de cabeza avellanada de calidad. Con más de 10 años de experiencia en la industria, podemos proporcionarle las herramientas y los remaches adecuados para su proyecto. Los remaches semitubulares de cabeza avellanada se utilizan en agujeros avellanados.
Enviar Consulta
Descripción del Producto
Cuando la cabeza de un remache no puede sobresalir de la superficie, laRemache semitubular con cabeza avellanadaes la respuesta. El cabezal cónico queda al ras o debajo de la superficie del material, creando un acabado suave e ininterrumpido. Y la cavidad semihueca reduce la fuerza de ajuste en un 70 % en comparación con un remache macizo.
Si su ensamblaje tiene una superficie deslizante, una pieza acoplada o simplemente exige una estética limpia (y necesita mantener la producción en movimiento rápidamente), este es el sujetador que usted especifica.
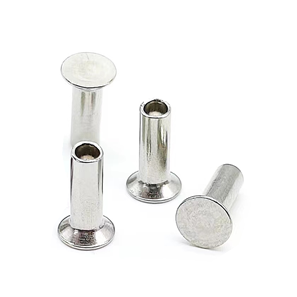
La diferencia con acabado al ras: cabeza avellanada versus cabeza plana
| Característica | Remache semitubular de cabeza avellanada | Remache semitubular de cabeza plana |
|---|---|---|
| perfil de cabeza | Cónico (90° o 120°) | Lados planos y rectos |
| Preparación del agujero | Agujero recto + cono avellanado | Sólo agujero recto |
| protuberancia de la cabeza | Cero: se coloca al ras o debajo | 0,8 – 1,2 mm (para vástago de 5 mm) |
| Opciones de ángulo de cabeza | 90° (estándar), 120° (GB/T 874) | No aplicable |
| Lo mejor para | Superficies al ras, piezas acopladas, aerodinámica | Perfil bajo, espacio libre limitado |
La cabeza avellanada requiere un paso adicional: perforar un orificio cónico antes de fraguar. Pero cuando se requiere cero protrusión, ese paso vale la pena. Paneles aeroespaciales, gabinetes electrónicos, acabados arquitectónicos y cualquier lugar donde una superficie lisa sea fundamental: ahí es donde van los remaches avellanados.
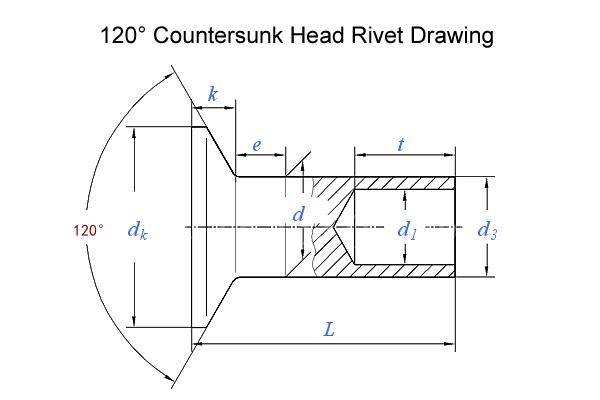
Los dos ángulos de la cabeza: 90° frente a 120°
| Ángulo | Estándar | Mejor para | Aplicaciones comunes |
|---|---|---|---|
| 90° | ANSI/ASME B18.1.2, DIN 661 | Industria en general, muebles, electrónica, automoción. | La mayoría de las herramientas de avellanado estándar son de 90°. |
| 120° | GB/T 874 | Montajes especializados, materiales gruesos, uniones de alta resistencia | Común en aplicaciones personalizadas y de servicio pesado |
Haga coincidir su herramienta de avellanado– un remache de 120° en un avellanado de 90° quedará orgulloso; un remache de 90° en un avellanado de 120° quedará demasiado profundo. No recomendamos mezclar ángulos.
Semitubular versus sólido: donde gana el hueco
El diseño semitubular tiene una cavidad poco profunda en la cola (45-55% de la longitud del cañón). Durante la instalación, sólo la pared delgada de esta sección hueca rueda hacia afuera para formar el remachado. Esto es fundamentalmente diferente de un remache macizo, donde todo el vástago debe deformarse.
| Característica | Remache semitubular de cabeza avellanada | Remache sólido de cabeza avellanada |
|---|---|---|
| Diseño de cola | Parcialmente hueco (45–55% de la longitud) | Totalmente sólido |
| Fuerza de ajuste | 25–30% de la fuerza del remache sólido | 100% |
| Resistencia al corte | 80–90% de remache macizo | 100% |
| Velocidad de instalación | Rápido, automatizado | Prensa más lenta y pesada |
| Lo mejor para | Materiales finos y de gran volumen, superficies al ras | Estructural, máxima resistencia. |
Lo mejor para materiales delgados y de gran volumen, superficies niveladas. Estructural, máxima resistencia.
Una aplicación real: panel de acabado interior de automóvil
Un fabricante de paneles de acabado interior de automóviles necesitaba fijar paneles cubiertos de tela a los marcos de las puertas. Los paneles eran visibles para los pasajeros; cualquier elemento de fijación que sobresaliera sería inaceptable. Los remaches avellanados macizos proporcionaron un acabado al ras, pero requirieron una gran fuerza de ajuste que agrietó el delgado material del panel.
Suministramos remaches semitubulares de cabeza avellanada de acero galvanizado: vástago de 4,0 mm, diámetro de cabeza de 8,0 mm, ángulo de 90°, longitud de cilindro de 8,0 mm. La cavidad semihueca redujo la fuerza de fraguado de 3,5 toneladas a 1,0 toneladas, eliminando grietas en el material del panel. La cabeza avellanada de 90° quedó al ras de la superficie, haciendo juego con la apariencia limpia del acabado interior. El revestimiento de zinc proporcionó protección contra la corrosión para una durabilidad a largo plazo.
El cliente probó 1000 remaches en 500 paneles de puertas. Después de 100.000 ciclos de vibración, cero aflojamientos, cero grietas. Actualmente solicitan nuestros remaches de cabeza avellanada en lotes de 250.000 unidades al año.
Materiales y Acabados – Qué Ofrecemos
Nuote Metals fabrica remaches semitubulares de cabeza avellanada en múltiples familias de materiales:
| Material | Ventaja clave | Mejor para |
|---|---|---|
| Acero con bajo contenido de carbono (galvanizado) | Máxima resistencia y rentabilidad | Industrial, de gran volumen, sensible a los costes |
| Acero inoxidable (304/316, pasivado) | Resistencia a la corrosión permanente | Equipos para exteriores, marinos y alimentarios. |
| Latón (C2680) | Decorativo, conductor, no magnético. | Electrónica, hardware visible, arquitectura. |
| Cobre (C11000) | 100 % conductividad IACS, antimicrobiano. | Aplicaciones eléctricas y térmicas. |
| Aluminio (5052/5056) | Ligero, no magnético | Aeroespacial, equipos portátiles, drones. |
Acabados estándar:Galvanizado, niquelado, pasivado, lacado, envejecido, liso.
Estándares y tamaños disponibles
Los fabricamos según múltiples estándares internacionales:
| Estándar | Alcance | Ángulo de la cabeza | Rango de diámetro |
|---|---|---|---|
| DIN 6792 | Remaches semitubulares con cabeza avellanada | 90° | 1,6 – 10 mm |
| DIN 661 | Remaches de cabeza avellanada | 90° | 1-8mm |
| GB/T 874 | Remaches semitubulares con cabeza avellanada | 120° | 2,5 – 3 milímetros |
| BS 4895 | Remaches semitubulares para uso general | avellanado | Varios |
Lo que necesitamos de usted:
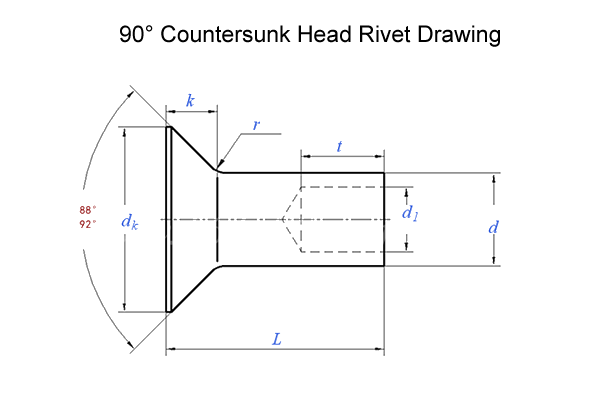
- Diámetro del mango– 1,5 mm a 8,0 mm (personalizado hasta 10 mm disponible)
- ángulo de la cabeza– 90° (estándar) o 120° (según GB/T 874)
- Longitud del cañón –Calculamos a partir del espesor de la pila de material.
- Diámetro de la cabeza –adaptado a su herramienta de avellanado
- Material– acero, inoxidable, latón, cobre o aluminio
- Finalizar– zinc, pasivados, níquel, lacados, antiguos, etc.
Regla de longitud para remaches semitubulares:Longitud del cañón = espesor de la pila de material + 1,5–2,0 mm.
Desde la materia prima hasta el remache terminado: cómo los fabricamos
Los remaches semitubulares de cabeza avellanada se fabrican mediante estampación en frío. El cabezal cónico requiere matrices rectificadas con precisión para lograr el ángulo exacto del cabezal.
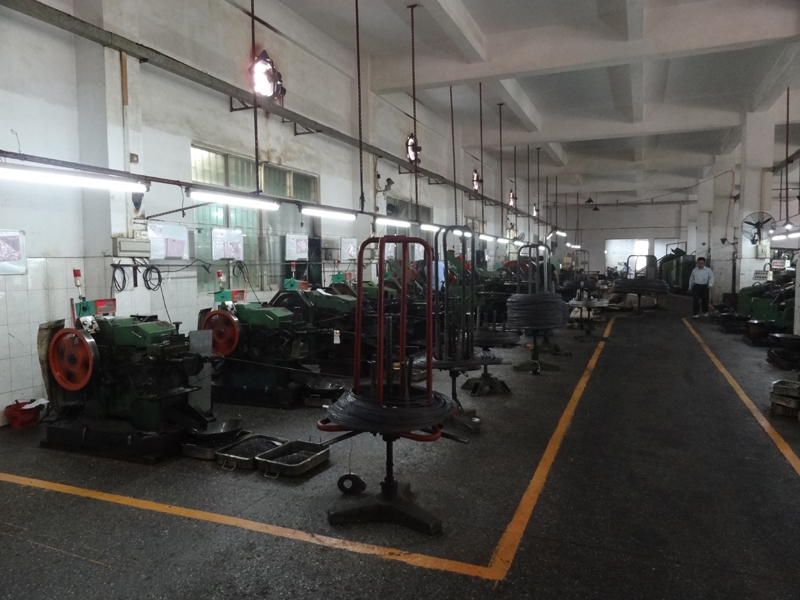
1. Adquisición de materiales: alambre certificado de fábricas aprobadas. Cada bobina viene con un certificado de prueba de fábrica y un número de calor.
2. Inspección del material entrante: diámetro (±0,02 mm), dureza y composición del material verificados. El espectrómetro confirma el grado. Se rechaza el material fuera de especificaciones.
3. Configuración de herramientas: las matrices de carburo se inspeccionan y configuran para el perfil de cabeza avellanada y la cavidad semitubular. Ángulo de troquel adaptado a sus especificaciones (90° o 120°).
4. Inspección del primer artículo: 10 remaches medidos en un comparador óptico. Se verifica el ángulo de la cabeza, el diámetro de la cabeza, la altura de la cabeza, el diámetro del vástago, la longitud del cañón y la profundidad de la cavidad. Tolerancia del ángulo de la cabeza: ±1°.
5. Producción en masa – Controles en proceso: 5 remaches cada 500 piezas. Cualquier deriva detiene la prensa.
6. Inspección durante el proceso: cada 2000 piezas, coloque 3 remaches en el material de muestra con un avellanador previamente perforado. Se inspecciona el cierre y el ajuste al ras.
7. Enchapado o revestimiento: aplicado según lo especificado.
8. Inspección final de salida: clasificación 100% óptica. Muestra AQL verificada manualmente. Informe dimensional, certificado de material y Certificado de conformidad emitidos.
Nuestras Certificaciones – Prueba de Calidad
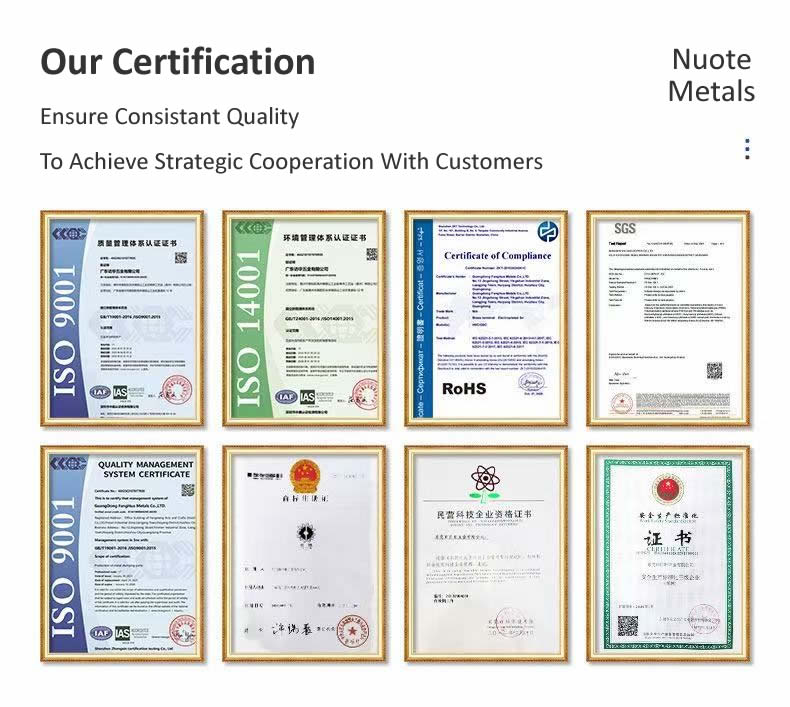
Mantenemos completa trazabilidad y documentación de calidad para cada lote:
- ISO 9001:2015 – Sistema de gestión de calidad certificado
- Cumplimiento de RoHS: verificado mediante pruebas de terceros de SGS
- Cumplimiento de REACH: declaración SVHC actual
- Informes de prueba de SGS: disponibles a pedido para lotes específicos
Certificados de materiales: certificados de pruebas de fábrica trazables hasta la bobina original
Lo que dicen nuestros clientes: comentarios reales
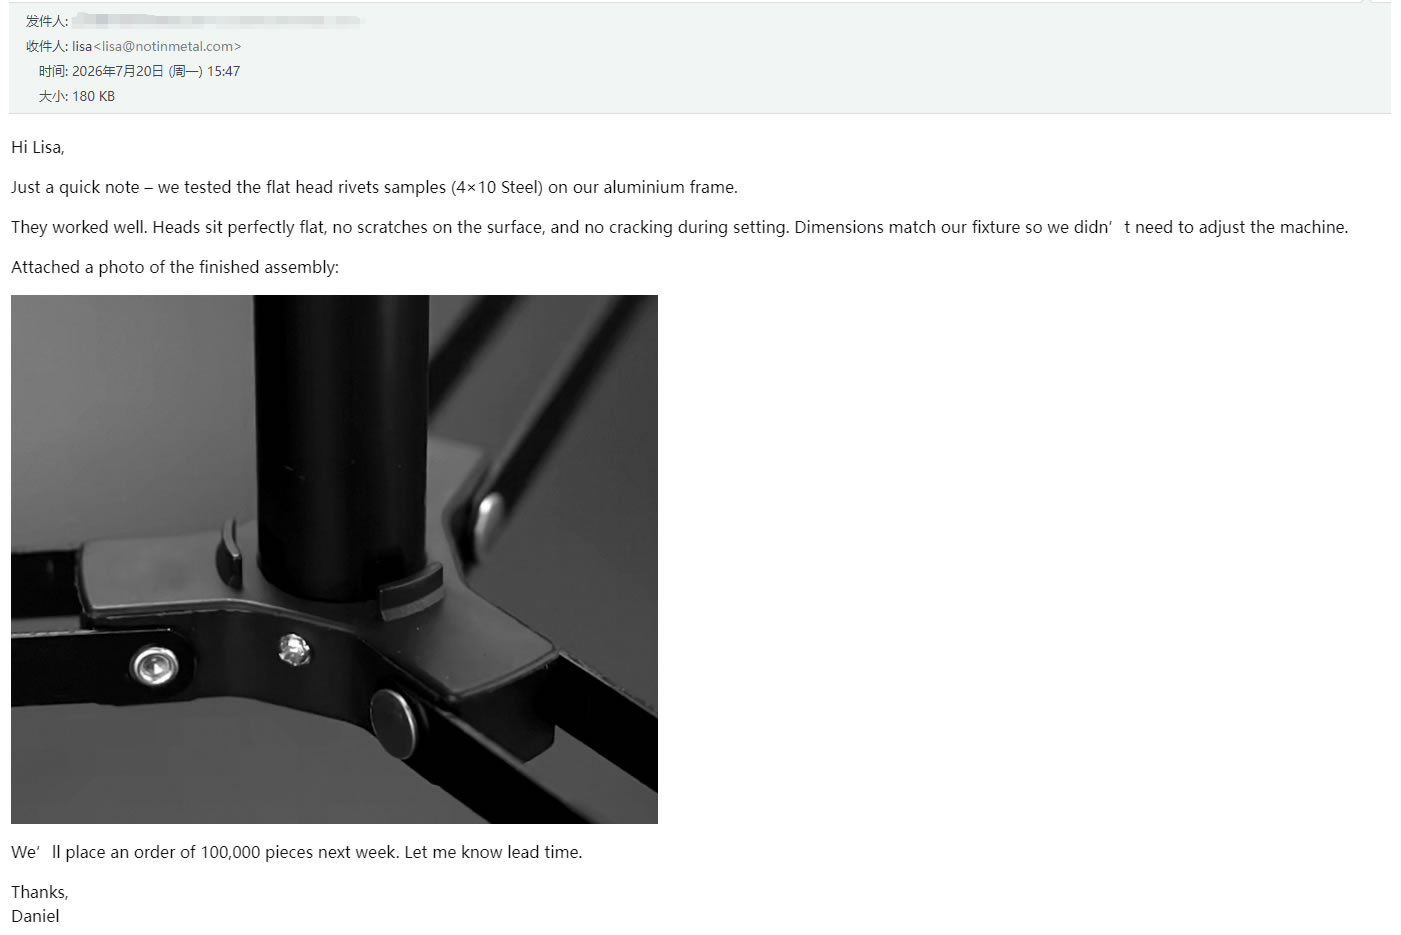
Dejamos que nuestros clientes hablen por nosotros. Las imágenes de arriba muestran comentarios reales de fabricantes que han utilizado nuestros remaches semitubulares de cabeza avellanada en sus líneas de producción, desde proveedores de interiores de automóviles hasta fabricantes de productos electrónicos y fabricantes de componentes aeroespaciales.
Vuelven a nosotros por las mismas razones:
- Protrusión cero– Las cabezas avellanadas quedan al ras, sin engancharse ni interferir
- Ajuste de fuerza baja– El diseño semihueco evita daños materiales
- Calidad constante –Cada lote cumple con sus requisitos dimensionales y de rendimiento.
- Entrega confiable– Las muestras se envían en 5 a 7 días, producción según lo previsto
Tres preguntas que respondemos con frecuencia
P: "¿Puedo obtener muestras antes de ordenar cantidades de producción?"
R: Sí, ofrecemos muestras de todos nuestros productos. Para las especificaciones estándar existentes, las muestras se proporcionan de forma gratuita; usted solo paga el costo de envío. Para tamaños personalizados o herramientas personalizadas, la disponibilidad de muestras y el tiempo de entrega dependen de los requisitos específicos. Comuníquese con nuestro equipo de ventas con su dibujo o especificación, y ellos le asesorarán sobre el costo de la muestra y el cronograma de entrega.
P: "¿Debo elegir remaches semitubulares con cabeza avellanada de 90° o 120°?"
R: Elija el ángulo que coincida con su herramienta de avellanado existente. 90° es el estándar para la mayoría de las aplicaciones de uso general: muebles, electrónica, automoción y trabajos industriales en general. 120° según GB/T 874 se utiliza para aplicaciones especializadas donde se requiere un avellanado menos profundo, a menudo en materiales más gruesos o conjuntos de alta resistencia. Si no estás seguro, 90° es compatible con la gran mayoría de puntas de avellanado estándar. Si nos envía una muestra de su herramienta de avellanado, podemos verificar la coincidencia antes de la producción.
P: "¿Cómo selecciono la longitud correcta del cilindro para un remache semitubular de cabeza avellanada?"
R: Seleccione una longitud de cilindro aproximadamente entre 1,5 y 2,0 mm más larga que el espesor total de la pila de material. Por ejemplo, si va a unir dos láminas de 2 mm (4 mm en total), elija una longitud de cilindro de 5,5 a 6,0 mm. Esta longitud adicional proporciona suficiente material para que la sección hueca ruede hacia afuera y forme un cierre seguro sin tocar fondo. Si el cañón es demasiado corto, el clinch será débil. Demasiado tiempo y el cañón puede arrugarse. El cabezal queda al ras, por lo que la profundidad del avellanado se incluye en la medida de la pila de material. Envíenos el espesor de la pila de material y le recomendaremos la longitud exacta.
Etiquetas calientes: Remaches semitubulares con cabeza avellanada,Remaches con cabeza avellanada en China
Categoría relacionada
Enviar Consulta
Por favor, siéntase libre de dar su consulta en el siguiente formulario. Le responderemos en 24 horas.


X
Utilizamos cookies para ofrecerle una mejor experiencia de navegación, analizar el tráfico del sitio y personalizar el contenido. Al utilizar este sitio, acepta nuestro uso de cookies.
política de privacidad