Productos
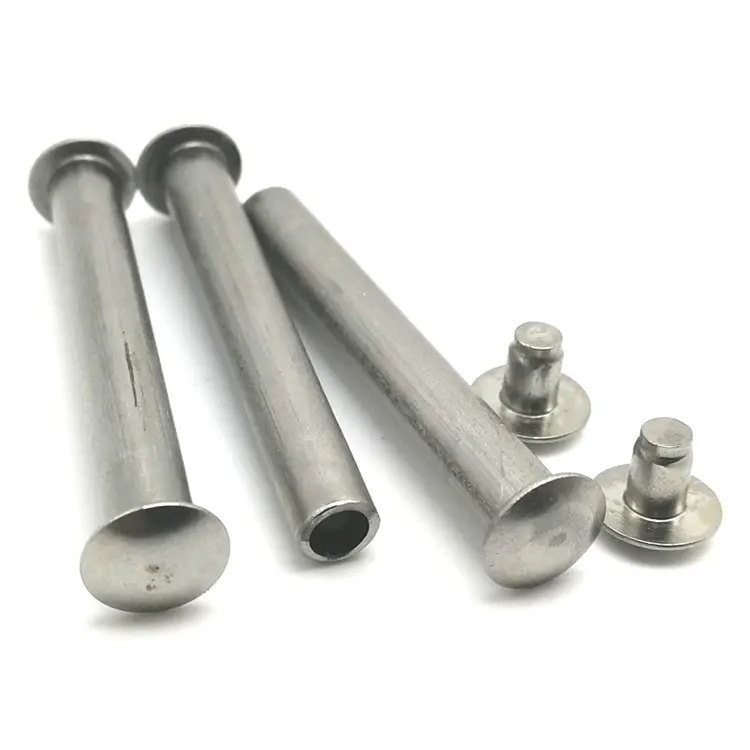
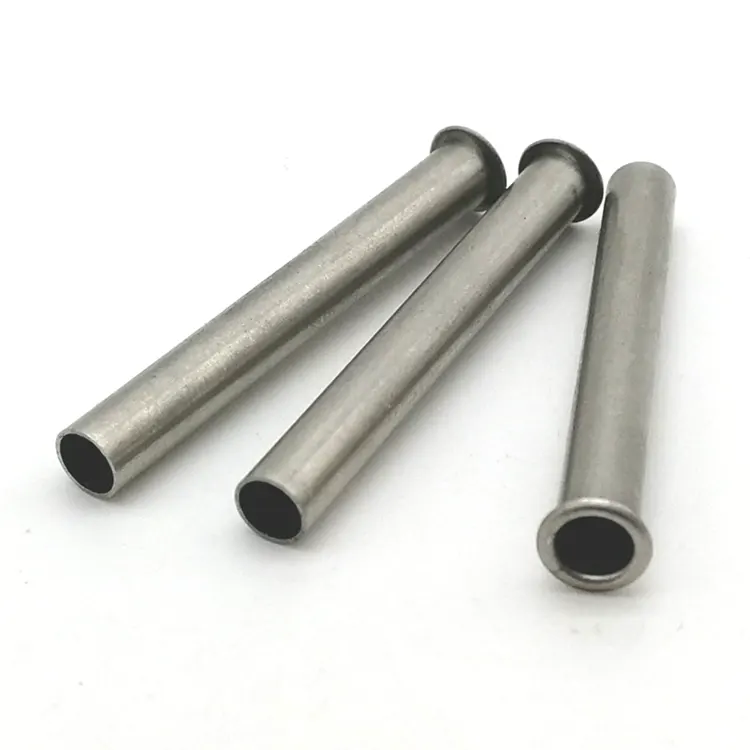
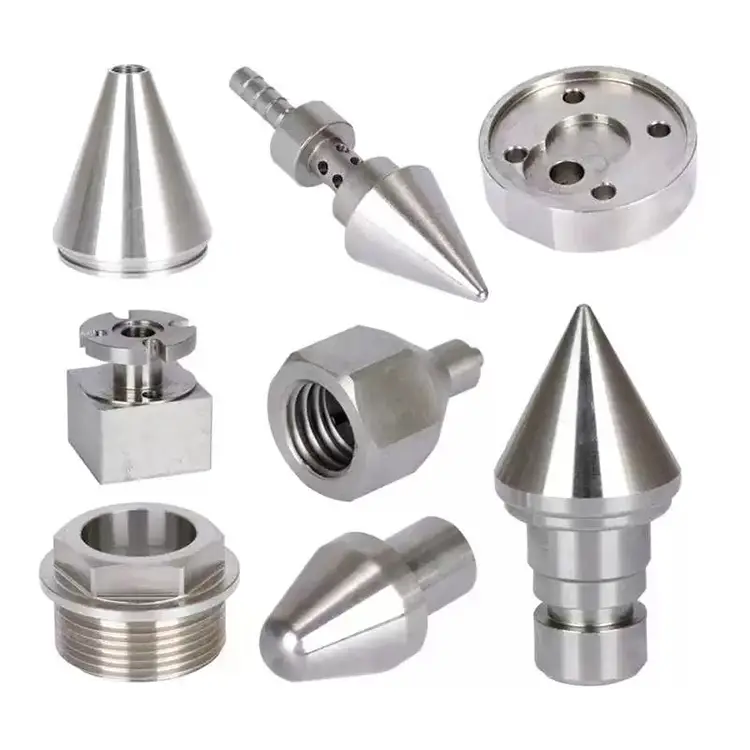
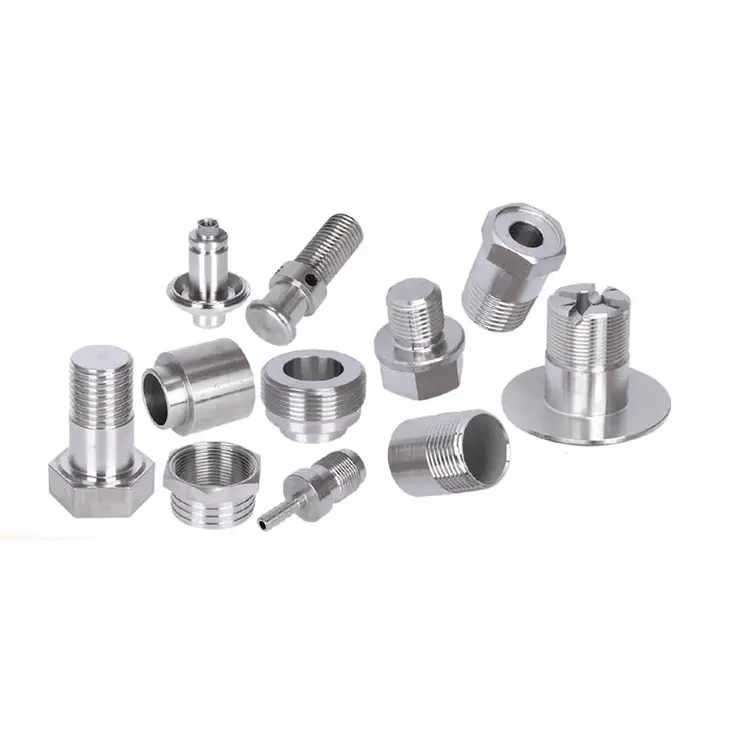
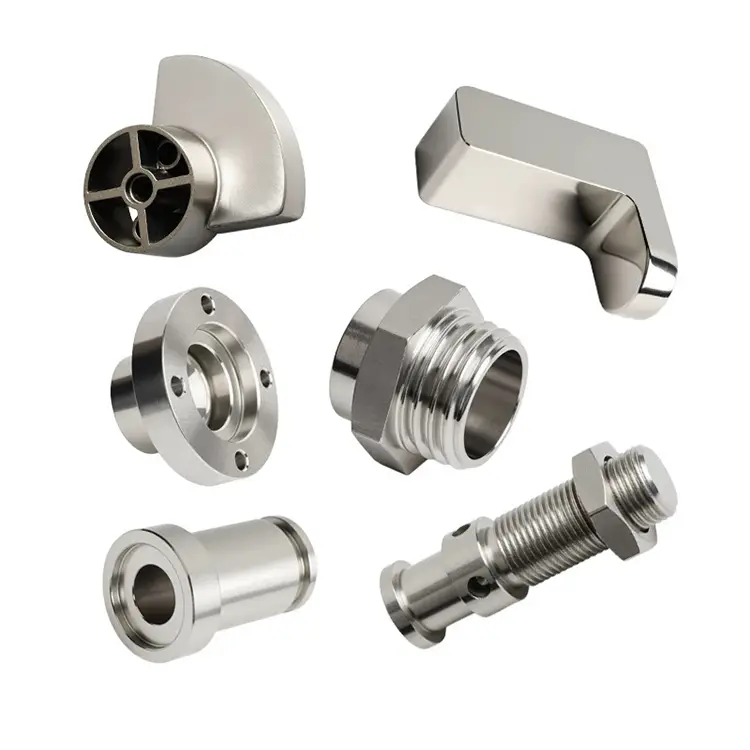
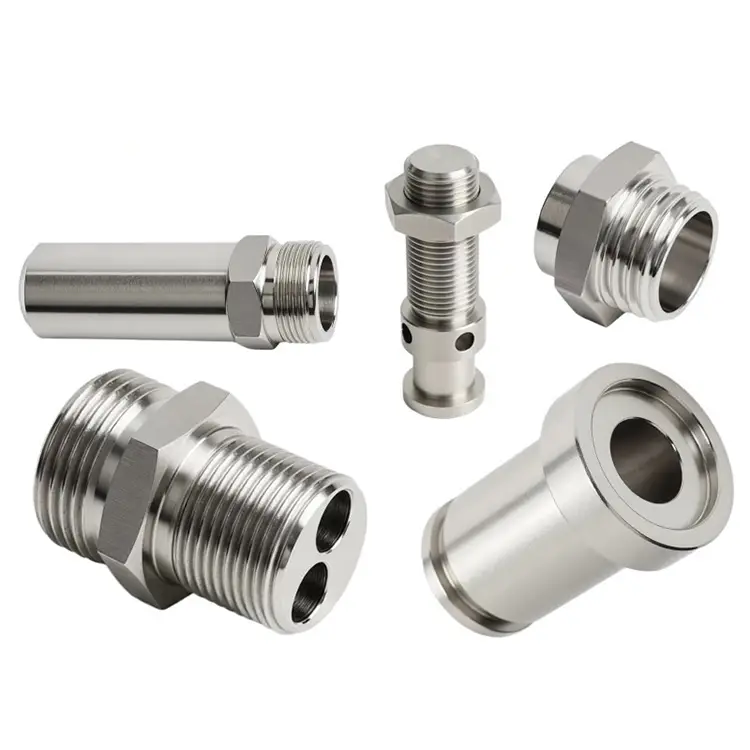
Piezas de torneado de acero
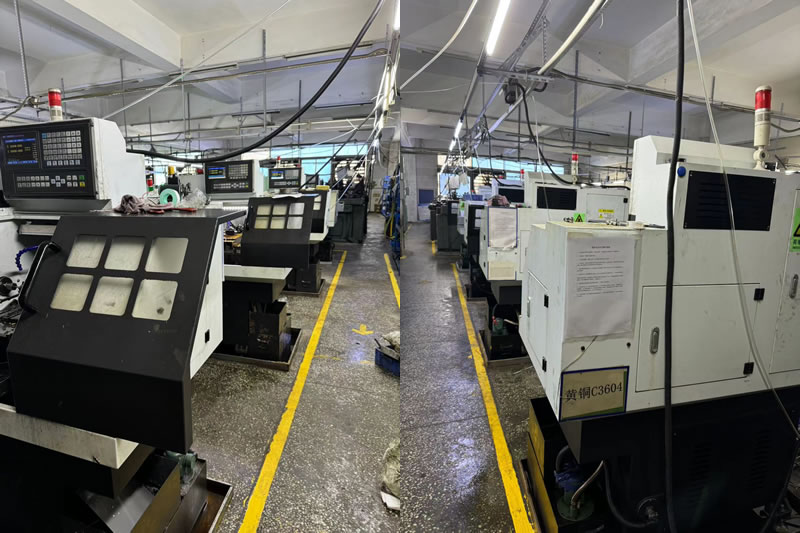
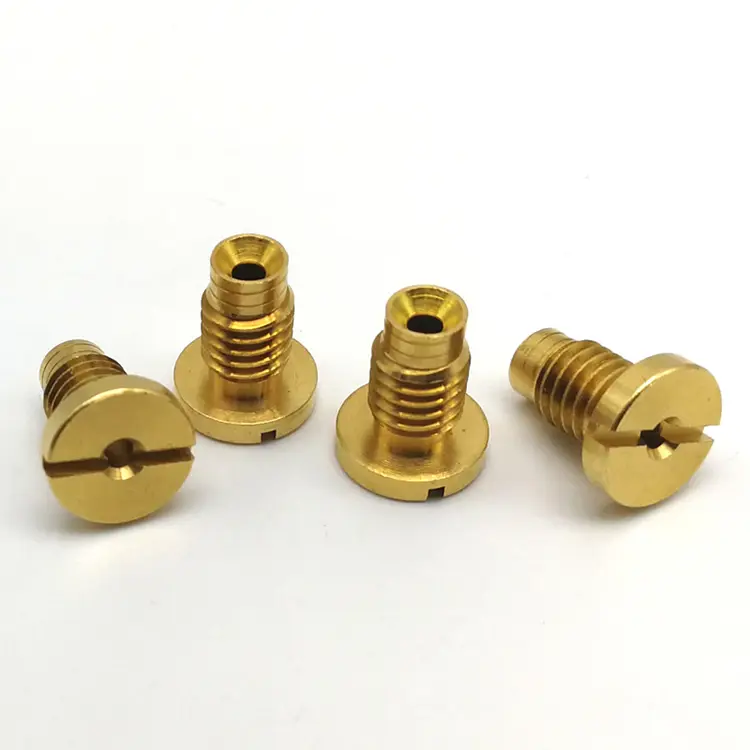
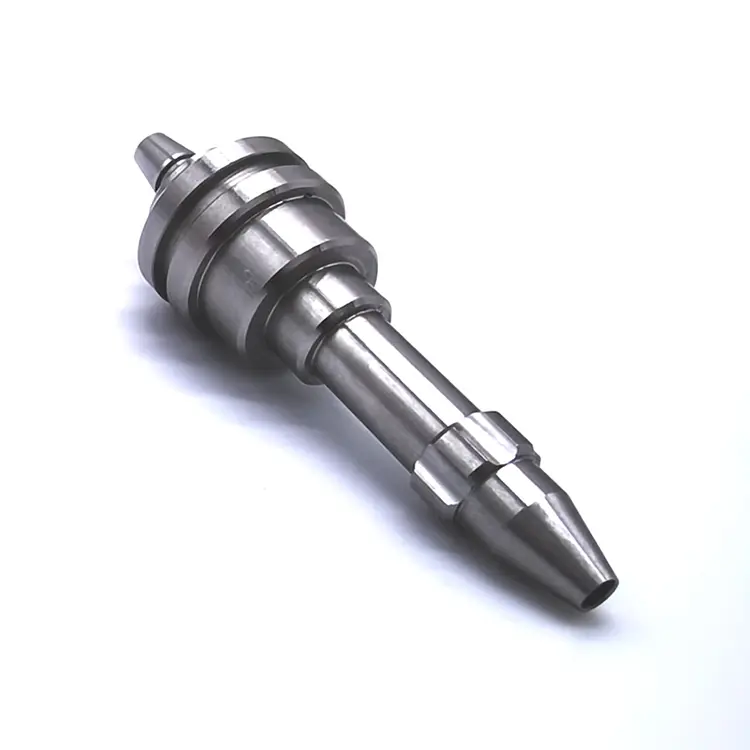
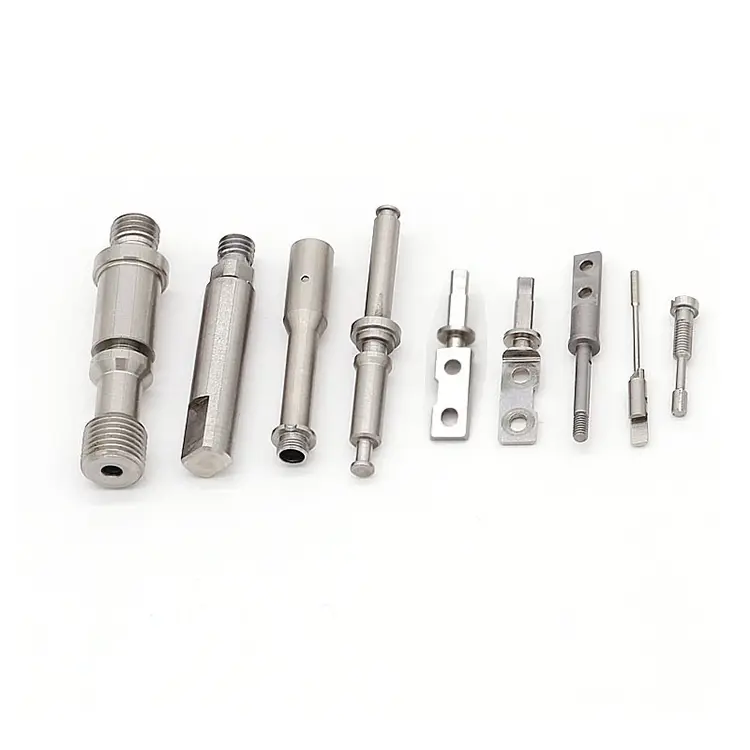
Nuote Metals ofrece piezas torneadas de acero en varios tamaños, desde 0,5 mm de diámetro hasta 100 mm de diámetro. Fabricamos piezas torneadas de acero utilizando nuestros tornos manuales y CNC. Utilizando la tecnología de fabricación más actualizada, podemos replicar mediciones precisas una y otra vez, simplemente envíenos su requisito y luego nos encargaremos del siguiente paso.
Enviar Consulta
Descripción del Producto
El latón gira fácilmente. Flujos de aluminio. El acero es diferente. Se endurece debajo de la herramienta, desgasta las inserciones en minutos y se mueve durante el tratamiento térmico. Es por eso que muchos talleres mecánicos valoran mucho los trabajos de torneado de acero, o los evitan por completo.
Nuote Metals adopta el enfoque opuesto. Nos especializamos enPiezas de torneado de aceroque otros talleres rechazan: endurecido 4140, nitrurado 1045, acero inoxidable 17-4 PH, acero para herramientas D2. Si su pieza necesita resistir cargas, desgaste y fatiga, podemos mecanizarla según las especificaciones y entregarla según lo programado.
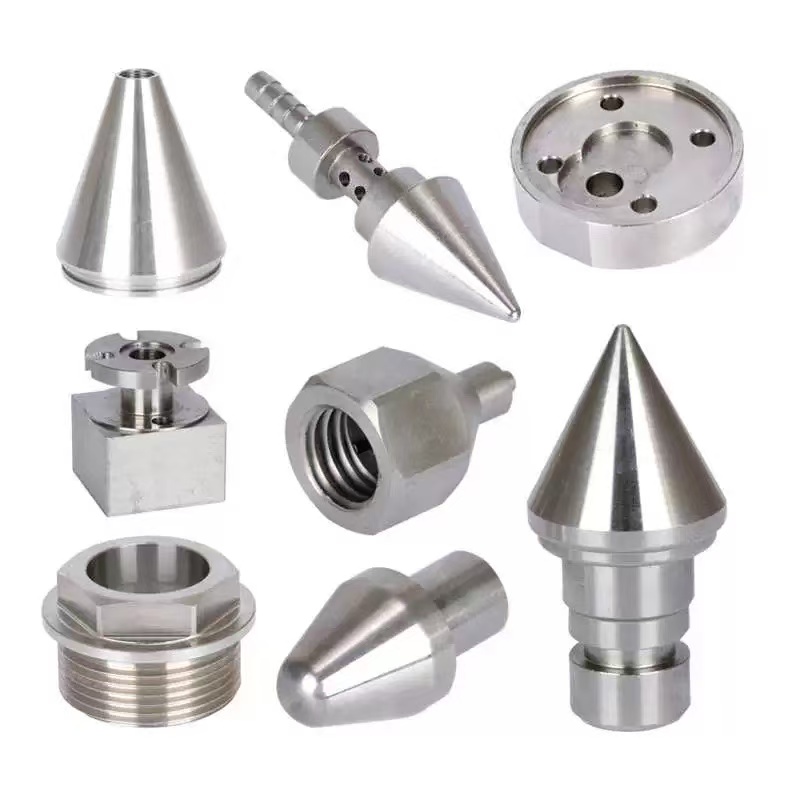
Los tres problemas que crea el torneado de acero
1. Desgaste de herramientas y endurecimiento por trabajo.
El acero se endurece cuando la herramienta frota en lugar de cortar. Utilizamos herramientas de alto desprendimiento positivo con insertos de carburo recubiertos de PVD (TiAlN o AlCrN) y programamos velocidades por encima del umbral de endurecimiento por trabajo. Para el acero inoxidable 304, utilizamos torneado enfriado por nitrógeno.
2. Distorsión del tratamiento térmico.
El tratamiento térmico mueve la pieza. Un eje que medía 0,005 mm antes del templado puede tener una curvatura de 0,05 mm después. Mecanizamos hasta dimensiones de pretratamiento que compensan los patrones de distorsión conocidos y dejamos material para el rectificado posterior al tratamiento.
3. Variación de la dureza dentro de un lote.
La dureza varía de la superficie al núcleo y de un extremo a otro. Verificamos la dureza en múltiples puntos de cada barra entrante y rechazamos lotes fuera de rango antes de la producción. Durante el torneado, las compensaciones de las herramientas se ajustan a intervalos definidos para evitar la desviación.
Calidades de acero que mecanizamos y por qué son importantes
| Calificación | Condición | Dureza típica | Desafío de mecanizado | Aplicación típica |
|---|---|---|---|---|
| 1045 | laminado en caliente | 170-210 HB | Moderado: se endurece si se frota | Ejes, pasadores, pernos |
| 4140 | Preguntas y respuestas | 28–32 CDH | Alto: requiere una configuración rígida y herramientas recubiertas | Varillas hidráulicas, engranajes. |
| 4140 | nitrurado | 55–62 HRC (caso) | Muy alto: la caja es más dura que las herramientas | Correderas de válvulas, piezas de desgaste |
| 304 inoxidable | recocido | 150–200 HB | Alto: endurece rápidamente, chips gomosos | Equipos alimentarios, médicos. |
| 17-4PH | H900 | 40–45 HRC | Muy alto: duro, tenaz, abrasivo | Aeroespacial, químico |
| Acero para herramientas D2 | recocido | 210–240 HB | Alto: los carburos abrasivos desgastan las herramientas rápidamente | Troqueles, herramientas de corte. |
Nuestro enfoque para el acero endurecido: mecanícelo correctamente la primera vez
No cotizamos trabajos de acero endurecido a velocidades y avances estándar. Cada pieza tratada térmicamente recibe un plan de proceso específico:
1. Verificación de materiales:Mapeo de dureza a través de la barra. Si el núcleo es demasiado duro o demasiado blando, ajustamos los parámetros de corte o rechazamos el lote.
2. Selección de herramientas:Para 4140 nitrurado (caso de 55–62 HRC), utilizamos insertos de CBN (nitruro de boro cúbico), no de carburo. El CBN dura entre 10 y 20 veces más y mantiene mejor la tolerancia.
3. Configuración rígida:Mínimo saliente de herramienta, mandriles de alta fuerza de sujeción y husillos de bolas precargados en cada trabajo endurecido.
4. RCP en proceso:Dimensiones críticas medidas cada 10 a 20 piezas. Compensaciones de herramientas ajustadas antes de que la pieza se salga de las especificaciones.
5. Inspección final:Verificación CMM en todas las funciones críticas. Informe dimensional completo con cada envío.
Un ejemplo real: carrete de válvula nitrurada 4140
Un fabricante norteamericano de equipos hidráulicos necesitaba un carrete de válvula de acero 4140 con una tolerancia de diámetro de 0,008 mm y una dureza de caja de 55 HRC después de la nitruración. Su proveedor anterior no pudo mantener la tolerancia después del tratamiento térmico: el carrete estaba desviado 0,03 mm.
Lo que hicimos diferente:
- Mecanicé el carrete sobredimensionado para compensar el crecimiento de nitruración.
- Se utilizaron herramientas CBN para el acabado final de la carcasa endurecida.
- Redondez verificada con Talyrond antes y después de la nitruración.
- Se enviaron 5.000 piezas sin rechazos. El cliente eliminó la molienda secundaria y redujo el tiempo de entrega en 12 días.
Preguntas frecuentes sobre piezas torneadas de acero
P1: ¿Se pueden mecanizar piezas de acero que ya estén tratadas térmicamente?
R: Sí. Mecanizamos acero endurecido hasta 62 HRC utilizando CBN y utillaje cerámico. Para geometrías muy duras o complejas, podemos recomendar torneado en duro seguido de rectificado. Envíenos su especificación de dureza y le confirmaremos si el torneado por sí solo puede alcanzar su tolerancia o si es necesario rectificar.
P2: ¿Cómo se controla la distorsión durante el tratamiento térmico?
R: Controlamos la distorsión a través de tres pasos: (1) mecanizado de pretratamiento térmico que deja material calculado para el rectificado posterior al tratamiento, (2) ciclos controlados de calentamiento y enfriamiento en nuestra instalación de tratamiento térmico asociada y (3) verificación dimensional antes y después del tratamiento para validar nuestras compensaciones. Para piezas críticas, ejecutamos un lote piloto y ajustamos las dimensiones de torneado según la distorsión medida real.
P3: ¿Qué tolerancias se pueden mantener en acero endurecido?
R: Nuestra tolerancia estándar para acero endurecido es de ±0,01 mm, con capacidad de precisión de hasta ±0,005 mm para diámetros críticos. Para piezas cementadas, las tolerancias se aplican a la carcasa terminada, no a la dimensión del pretratamiento. Nuote Metals revisa cada dibujo y proporciona comentarios de DFM sobre las tolerancias alcanzables antes de realizar un pedido.
Cómo solicitar una cotización para piezas torneadas de acero
Envíanos tu dibujo (STEP, IGES, PDF o DWG) con:
- Calidad del acero y condición del tratamiento térmico (recocido, Q&T, nitrurado, carburado)
- Especificación de dureza y profundidad de la caja, si corresponde.
- Requisitos de tolerancia para dimensiones críticas.
- Volumen anual y tamaños de lotes.
- Cualquier operación secundaria (molienda, enchapado, ensamblaje)
Nuestro equipo de ingeniería revisa cada consulta dentro de las 24 horas y devuelve una cotización detallada con comentarios de DFM sobre maquinabilidad, riesgo de tratamiento térmico y viabilidad de tolerancia.
Etiquetas calientes: Piezas torneadas de acero,Fabricante chino de piezas torneadas
Enviar Consulta
Por favor, siéntase libre de dar su consulta en el siguiente formulario. Le responderemos en 24 horas.
X
Utilizamos cookies para ofrecerle una mejor experiencia de navegación, analizar el tráfico del sitio y personalizar el contenido. Al utilizar este sitio, acepta nuestro uso de cookies.
política de privacidad